
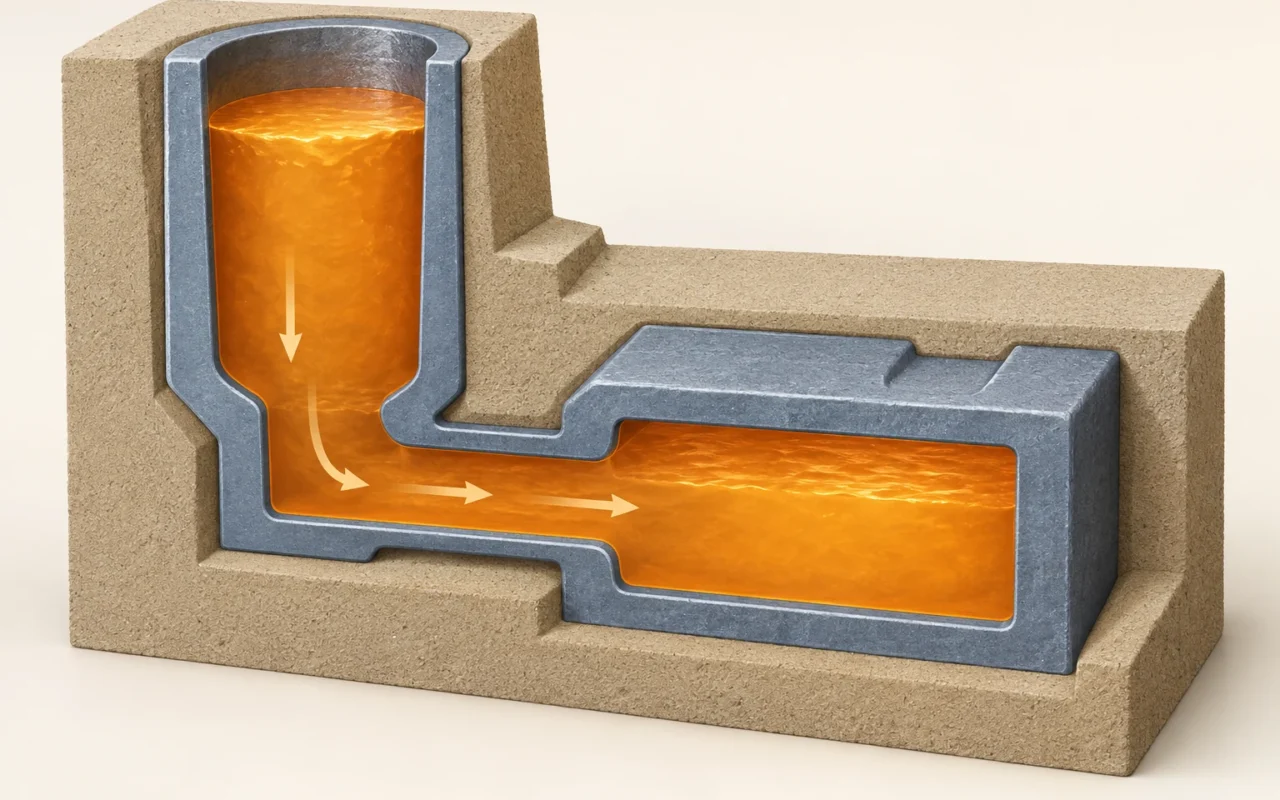
Imaginez deux situations : une pièce moulée paraît normale après nettoyage, mais l’usinage d’une zone épaisse révèle des cavités ; une autre ne présente aucune anomalie au contrôle interne, mais une cote critique est trop petite. Les deux peuvent évoquer le « retrait de fonderie », mais leur traitement exige des investigations distinctes.
Le retrait correspond aux variations de volume du métal pendant le refroidissement et la solidification. La pertinence de la compensation dimensionnelle, l’arrivée d’assez de métal liquide pendant la solidification et l’éventuelle contribution des gaz orientent vers différentes étapes du procédé. Distinguer ces questions avant d’agrandir le modèle, de modifier les masselottes ou de traiter le bain donne un objectif précis à chaque modification.
1. Qu’est-ce que le retrait de fonderie ? Distinguer variation dimensionnelle et manque de métal interne
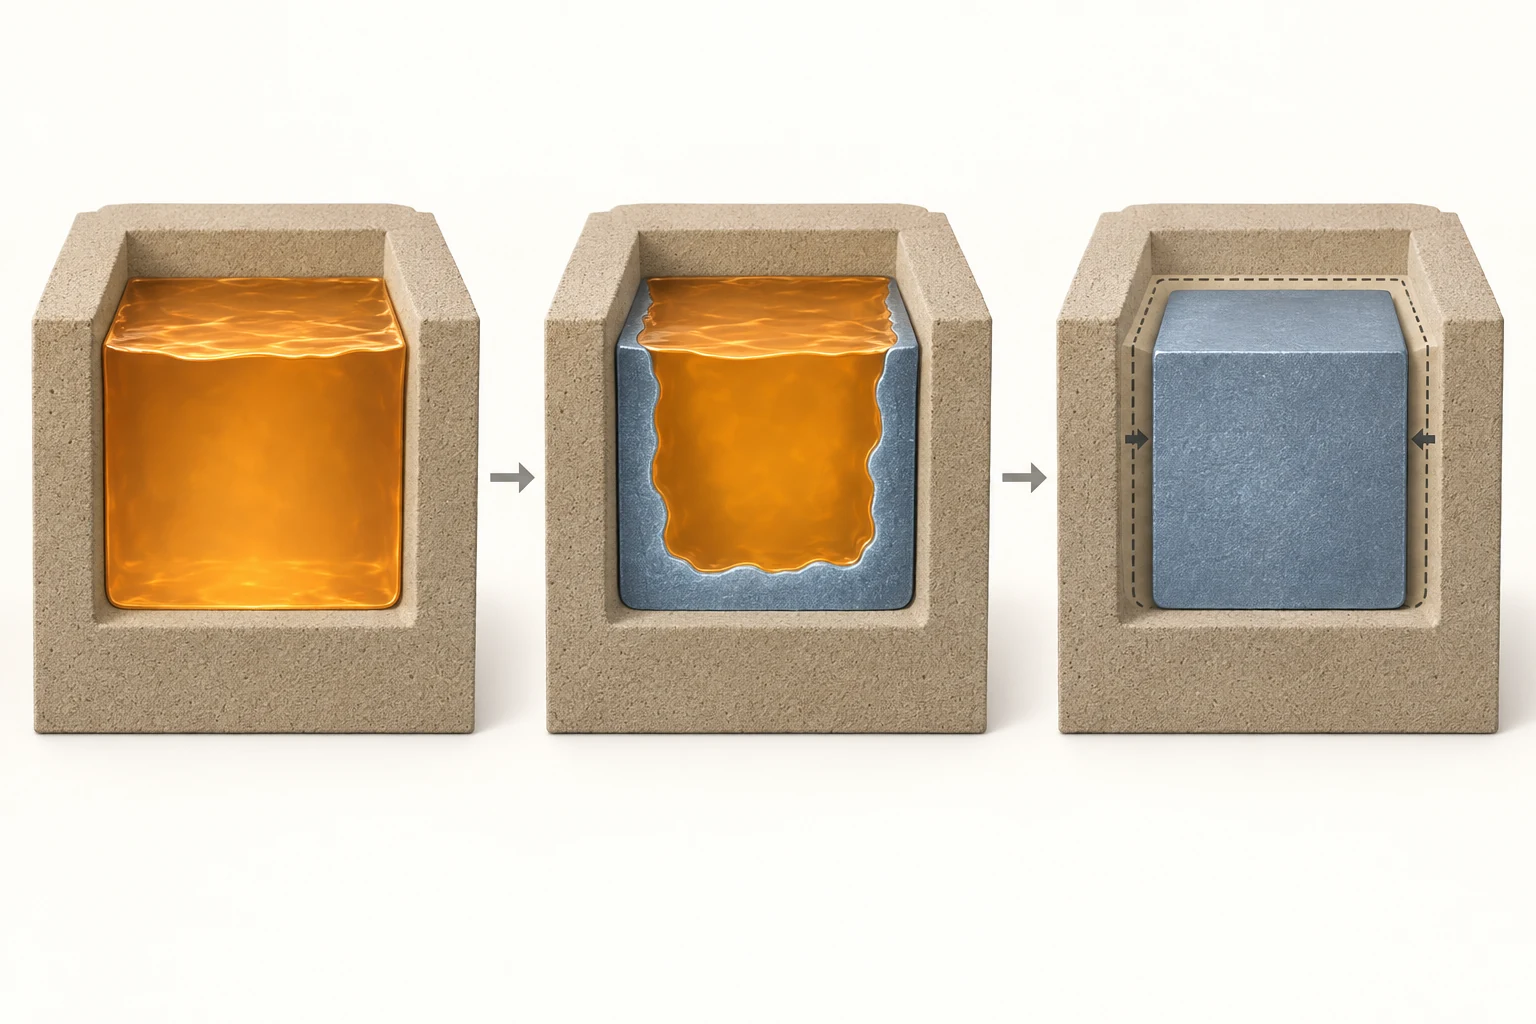
Entre la coulée et la température ambiante, le métal refroidit à l’état liquide, se solidifie, puis refroidit à l’état solide. Le retrait doit être pris en compte tout au long de cette séquence pour la plupart des métaux moulés, avec des effets différents selon l’étape.
Le volume du métal liquide varie lorsque sa température baisse. Au passage à l’état solide, de nombreux alliages subissent un retrait de solidification. Si une zone nécessite du métal liquide supplémentaire sans en recevoir à temps, des cavités peuvent subsister. Une fois solidifiée, la pièce change encore de dimensions en refroidissant, ce qui affecte longueurs, entraxes et autres cotes du plan.
Pour situer ces étapes dans la production, consultez aussi le déroulement complet du moulage au sable.
Deux tâches de conception du procédé sont faciles à confondre. La surcote de retrait du modèle tient compte des variations dimensionnelles prévues lors de sa fabrication, pour rapprocher la pièce refroidie des dimensions visées. L’alimentation par masselotte fournit du métal liquide aux zones qui en ont besoin pendant la solidification. Elles répondent à des problèmes différents : agrandir le modèle ne remplace pas l’alimentation. Le glossaire de fonderie de l’AFS définit séparément ces notions.
Il faut également distinguer surcote de retrait et surépaisseur d’usinage. La première compense les variations dimensionnelles ; la seconde réserve du métal pour l’enlèvement de matière ultérieur. Une surépaisseur suffisante ne dispense pas d’évaluer séparément la santé interne.
Lorsqu’on parle de « taux de retrait », il faut préciser la grandeur mesurée. Variation linéaire et variation volumique ne sont pas identiques ; la compensation utilisée en fonderie dépend aussi de la géométrie et des contraintes du procédé. Les indications de la SFSA sur les modèles et les surcotes précisent qu’un même modèle peut donner des dimensions différentes selon le procédé de moulage.
Si seul un entraxe ou une cote locale présente un écart important, examinez d’abord sa géométrie, ses références et les opérations associées. Agrandir uniformément tout le modèle peut modifier des zones déjà conformes. Relever les écarts réels de chaque cote critique avant d’envisager des corrections locales est mieux fondé que d’appliquer un unique coefficient global.
Les différences de matériau comptent aussi. La formation de graphite lors de la solidification des fontes grises et sphéroïdales peut produire une expansion compensant une partie du retrait, sans supprimer nécessairement le besoin d’alimentation. Aciers moulés, alliages d’aluminium et fontes ne se jugent donc pas automatiquement de la même façon. L’explication du retrait par Foseco décrit cette différence.
2. Pourquoi retassures et microretassures apparaissent-elles souvent dans les zones épaisses et les raccordements ?
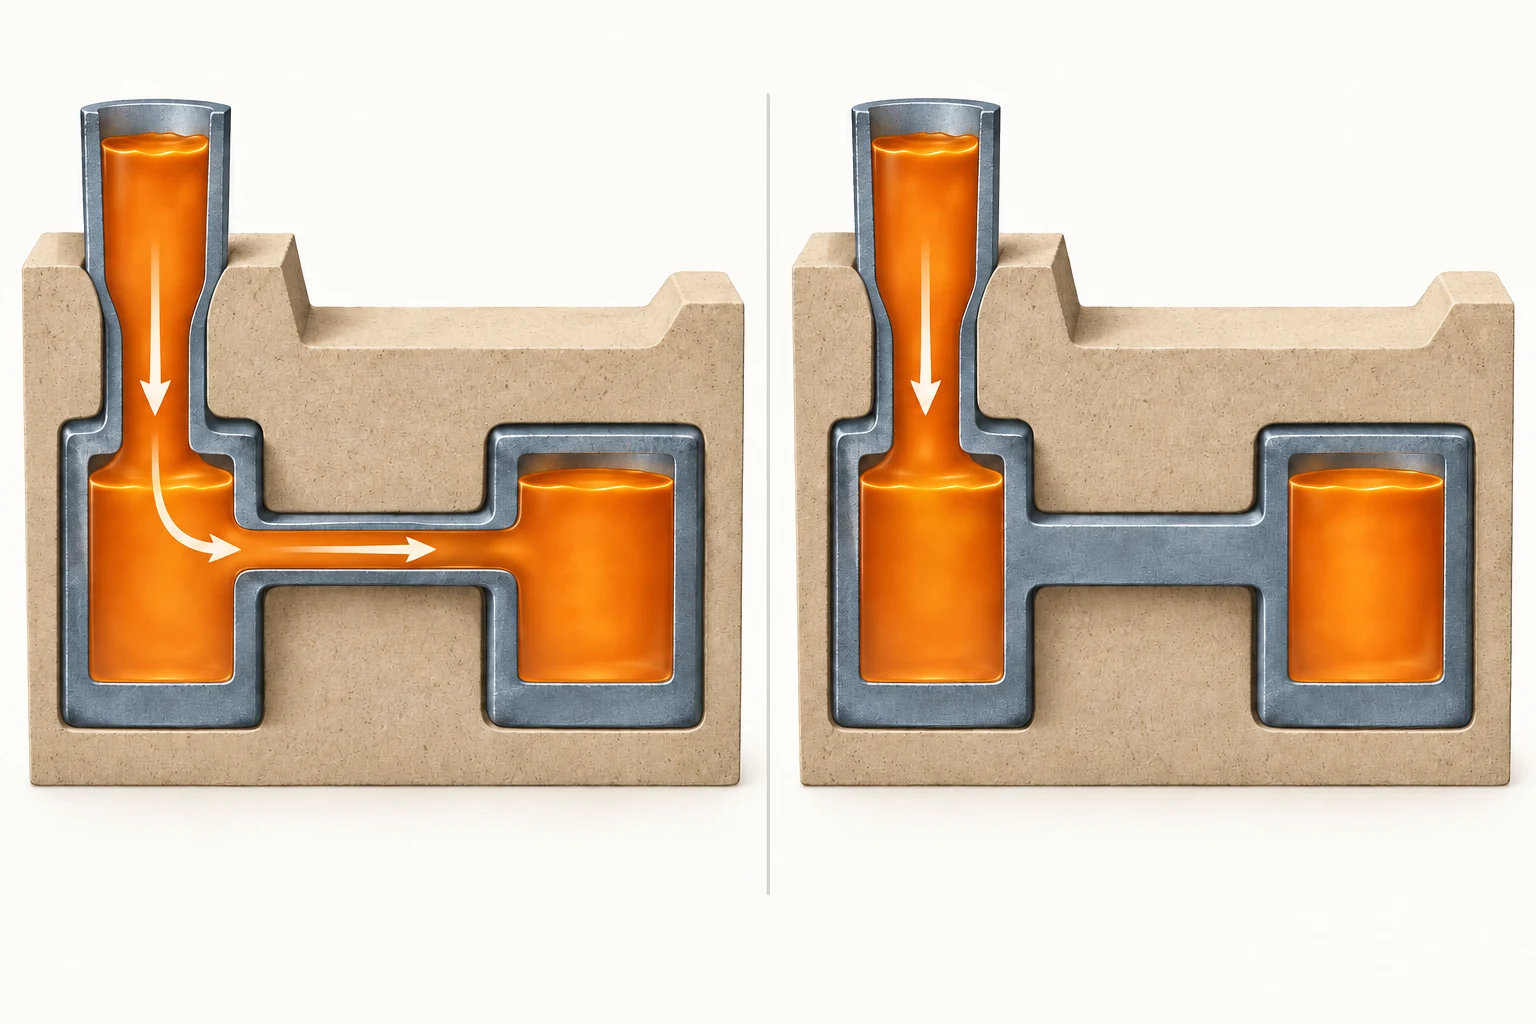
Prenons une pièce simplifiée en acier moulé : deux zones épaisses reliées par une section plus mince, avec une masselotte d’un côté. Si la liaison mince se solidifie d’abord alors que la zone éloignée subit encore son retrait de solidification, le métal liquide peut ne plus l’atteindre. Du liquide restant dans la masselotte ne garantit pas l’alimentation de toutes les zones qui en ont besoin.
Les fortes épaisseurs, intersections de parois et endroits dissipant lentement la chaleur peuvent devenir des zones localement dernières à se solidifier, appelées points chauds. Leur identification ne repose pas seulement sur la forme extérieure : moules, noyaux, refroidissement et séquence réelle de solidification doivent être considérés. La documentation de conception des aciers moulés de la SFSA illustre le risque de fermeture prématurée d’un passage alimentant une zone épaisse à travers une section mince.
Les vides dus au retrait prennent différentes formes. Une cavité concentrée est généralement appelée retassure ; de fins pores répartis localement sont qualifiés de microretassures. Les deux doivent être compris à partir de l’alimentation et de la solidification, sans frontière arbitraire de diamètre non convenue. Certaines dépressions superficielles peuvent aussi provenir d’un retrait local, mais un aspect similaire impose toujours de vérifier l’intérieur.
Pour comprendre les microretassures, il faut considérer la « zone pâteuse » de l’alliage, où liquide et solide coexistent. Imaginez des dendrites solides entourées de liquide résiduel. À mesure que la solidification avance, les passages se restreignent, l’alimentation locale devient difficile et de fins pores peuvent se former. L’explication du NIST sur la solidification et le moulage relie ces difficultés à la microporosité.
Cela suggère une démarche pratique : dessiner la masselotte, la liaison et la zone épaisse comme un trajet d’alimentation, puis vérifier quand chaque portion se solidifie. Cette lecture aide mieux à repérer les points à vérifier que la seule mention « paroi épaisse ici ». Elle sert à analyser la géométrie ; la solution retenue doit encore être étayée par les conditions de procédé de l’alliage.
Une même zone épaisse peut ainsi connaître des conditions d’alimentation différentes selon l’orientation de coulée ou le refroidissement. Sur le plan, indiquez ensemble la position de la pièce dans le moule, les masselottes et les moyens de refroidissement. Une simple vue extérieure ne suffit généralement pas à expliquer l’emplacement des cavités internes.
3. Comment distinguer initialement retassures, microretassures et porosités gazeuses ?
Les pores liés aux gaz peuvent provenir de gaz entraînés pendant le remplissage, dissous dans le bain ou dégagés par moules et noyaux lors de la coulée. L’hydrogène joue notamment un rôle important dans la qualité de l’aluminium liquide, mais n’explique pas universellement les porosités de tous les alliages. La présentation de l’AFS sur la propreté de l’aluminium liquide traite séparément inclusions et porosité liée à l’hydrogène.
La forme donne des indices, mais « rond signifie gaz, irrégulier signifie retrait » est trop simpliste. Dans sa présentation du diagnostic des défauts d’aluminium moulé, l’AFS indique que les microretassures peuvent être confondues avec la porosité d’hydrogène, conduisant à des traitements qui ne répondent pas au problème réel.
Complétez d’abord les informations disponibles, puis définissez contrôles et vérifications :
| Phénomène observé | Informations prioritaires | Question à résoudre |
|---|---|---|
| Cavités récurrentes dans la même zone épaisse | Repérage, coupes, données sur les masselottes et la solidification | Cette zone peut-elle être alimentée en continu ? |
| Pores à plusieurs emplacements ou dans plusieurs lots | Répartition et relevés du bain, du remplissage, des moules et noyaux | Quelles conditions évoluent avec le problème ? |
| Cavités révélées uniquement après usinage | Profondeur d’usinage, position et résultats du contrôle interne | Où se situe la porosité et quelle est son étendue ? |
La radiographie peut révéler des discontinuités internes sur des pièces adaptées ; la tomographie industrielle peut être envisagée pour leur distribution tridimensionnelle. Coupes et métallographie apportent des informations microstructurales locales. La méthode doit convenir au matériau, à l’épaisseur et aux pores recherchés ; les contrôleurs doivent préciser couverture et résolution.
Le contrôle visuel n’évalue que les zones visibles, et le ressuage ne prouve pas l’absence de porosité interne. Les indications de la SFSA sur les contrôles non destructifs distinguent explicitement les domaines des examens superficiels et internes.
Le rapport doit répondre à la question étudiée : toutes les pièces ou un échantillon ont-ils été contrôlés, sur l’ensemble de la pièce ou seulement certaines zones ? Avec des couvertures différentes, « aucune cavité détectée » n’a pas le même sens. Consigner ces conditions permet de distinguer une évolution du procédé d’un changement de contrôle.
Séparez dans les échanges « l’observation » et « la cause supposée ». Écrivez d’abord, par exemple, « amas de pores à un endroit sous la surface usinée », puis listez les causes à vérifier. Cela évite d’attribuer trop tôt le même diagnostic à tout un lot.
4. Par où commencer pour maîtriser retrait et porosité ?
D’abord la géométrie : peut-on modifier les fortes épaisseurs locales ?
Vérifiez ruptures d’épaisseur, intersections de nervures et masses isolées. Discutez des modifications compatibles avec résistance et fonction. Amincissement local, transitions ou raccordements différents sont à évaluer avec le concepteur. Les congés doivent aussi être considérés avec l’épaisseur locale : augmenter leur rayon ne supprime pas automatiquement un point chaud.
Achats et conception gagnent à préciser tôt les cotes à préserver, les surfaces à usiner et les zones d’étanchéité ou de reprise des charges. Le fondeur peut ainsi identifier les marges d’adaptation. Ajouter des exigences critiques après la fabrication des échantillons augmente souvent les reprises.
Puis l’alimentation : le liquide arrive-t-il au moment nécessaire ?
Une masselotte doit être bien placée, disposer d’assez de métal, rester capable d’alimenter pendant le besoin de la pièce et conserver un passage ouvert. Le tutoriel SFSA sur la taille et la position des masselottes souligne les dispositions permettant d’atteindre directement la zone à alimenter.
Les refroidisseurs accélèrent l’extraction locale de chaleur ; les manchons isolants ou exothermiques prolongent l’alimentation utile de la masselotte. Ils doivent s’accorder avec la séquence de solidification. Les explications de Foseco sur l’alimentation et les défauts décrivent leur rôle, mais l’efficacité réelle dépend de la conception.
Pourquoi agrandir seulement la masselotte peut-il être inefficace ? Si le passage se ferme d’abord, davantage de liquide ne rétablit pas l’alimentation. Si les pores sont surtout liés aux gaz, leurs sources doivent être recherchées. Comparez la qualité interne, mais aussi la quantité totale de métal coulé et le travail de suppression des masselottes, pour juger l’intérêt des moyens supplémentaires.
Vérifiez bain et coulée : quelle cause vise la modification ?
Température, remplissage, état du bain et relevés de traitement font partie de l’investigation. Si l’hydrogène dans l’aluminium est suspecté, examinez ensemble mesures du bain et traitements. La présence de pores ne démontre pas à elle seule un dégazage insuffisant.
La température de coulée ne détermine pas tout. Conservez lieu et moment de mesure, temps de transfert et de coulée afin de comparer des données équivalentes. Si température, mode de coulée et masselottes changent ensemble, documentez chaque variation sans attribuer toute l’amélioration à une seule.
Vérifiez moules et noyaux : matériaux ou pratiques ont-ils changé ?
Pour une contribution supposée des moules ou noyaux, vérifiez sable, liant, enduit, stockage, séchage applicable et évacuation des gaz. Les exigences varient selon le système de sable ; basez-vous sur les matériaux et documents opératoires effectivement utilisés. Pour sélectionner un sable d’impression, comparez les propriétés et conditions d’emploi des sables d’impression.
Le problème se concentre-t-il sur un lot de noyaux, après un changement de matériau ou une période de stockage ? Une corrélation temporelle constitue une piste à confirmer par des contrôles et essais comparatifs. Ces relevés guident mieux la suite qu’une demande générale d’« améliorer la qualité des noyaux ».
5. Quel ordre d’investigation est le plus efficace après la découverte de pores ?
Le cours AFS d’analyse des défauts de fonderie insiste sur une investigation systématique. Pour les échanges quotidiens, elle peut être organisée en cinq étapes.
Étape 1 : définir le problème et les exigences de jugement. Notez révision de pièce, alliage, emplacement du défaut et mode de détection. Remplacez « des trous à l’intérieur » par une description vérifiable. Confirmez les exigences client ou du plan et le contrôle requis pour chaque zone.
Étape 2 : conserver échantillons et preuves du lot. Gardez les pièces défectueuses et des pièces conformes appropriées au comparatif. Les photos doivent comporter échelle et repères, les résultats être rattachés à chaque pièce. Avec le nombre de pièces affectées, notez total contrôlé et couverture pour ne pas comparer directement des taux issus de contrôles différents.
Étape 3 : formuler des causes vérifiables. Utilisez emplacement, morphologie et relevés pour établir des explications possibles. Une sous-alimentation supposée exige des données complémentaires de solidification et d’apport de métal ; un changement de matériau ou d’opération nécessite les dossiers des lots concernés. Précisez les preuves manquantes pour chaque hypothèse.
Distinguez aussi « toujours au même endroit dans chaque lot » et « augmentation soudaine dans un lot ». Le premier cas oriente d’abord vers la géométrie fixe et les conditions persistantes ; le second vers les changements de matériau et de conduite au moment concerné. Ce sont des priorités d’enquête, pas des causes déjà prouvées.
Étape 4 : organiser des modifications avec comparaison. Concevez les essais autour de l’hypothèse principale en maintenant autant que possible les autres conditions. Si plusieurs facteurs changent, prévoyez combinaisons et relevés à l’avance. Pour un déplacement de masselotte, par exemple, consignez alliage, coulée, moules et noyaux pour rendre le résultat interprétable.
Étape 5 : contrôler de nouveau et confirmer la répétabilité. Comparez avant et après avec les zones et méthodes convenues, en vérifiant aussi si le problème s’est déplacé. Une pièce améliorée justifie de poursuivre les essais ; la conformité régulière des lots suivants détermine la standardisation du procédé.
Une fiche d’atelier doit au minimum contenir pièce et alliage, emplacement, lot et procédé, causes envisagées, modification actuelle, méthode de contrôle, résultats et suite. Le concepteur fournit fonction et usinage, le fondeur procédé et répartition des défauts. Discuter à partir des mêmes preuves réduit les essais répétés sans conclusion.
6. Comment les moules en sable imprimés en 3D contribuent-ils à l’amélioration du procédé ?
Lorsque l’enquête désigne la géométrie ou les noyaux, leur impression 3D permet de réaliser des variantes d’essai. Pour modifier localement une cavité interne ou un système de coulée et de masselottage, on peut envisager une fabrication directe depuis les modèles numériques, avec moins de nouveaux modèles et boîtes à noyaux. Consultez le processus d’impression sable, de la préparation CAO au désablage et au post-traitement.
L’apport concerne la réalisation de la solution. Les éléments imprimés restent des moules et noyaux de fonderie ; coulée, refroidissement, nettoyage et contrôle demeurent nécessaires. Le retrait et les facteurs liés aux gaz doivent toujours entrer dans la conception du procédé.
Lors de la comparaison avec le moulage traditionnel, notez si sable, liant et post-traitement changent également. Si géométrie et système de matériaux évoluent ensemble, les différences ne peuvent pas être entièrement attribuées à l’impression. Pour conserver le moule extérieur et modifier une cavité complexe, étudiez une solution hybride associant moules traditionnels et noyaux imprimés en 3D.
La simulation peut aider à évaluer solidification et alimentation et à réduire les variantes ; coulées d’essai et contrôles vérifient les résultats réels. Il est utile de définir d’abord la zone à valider et son mode d’évaluation, puis de choisir le procédé de fabrication du moule. Les conditions d’application des moules et noyaux en sable aident à poursuivre l’évaluation d’un besoin concret.
Questions fréquentes
Peut-on utiliser directement un coefficient de retrait trouvé en ligne ?
Il peut servir de référence sur le matériau et de base de discussion, après avoir précisé s’il s’agit de retrait linéaire ou volumique, et pour quel alliage et procédé. Une pièce précise exige aussi géométrie, méthode de moulage et retours réels de production pour fixer la compensation.
La présence de pores impose-t-elle de rebuter toute la pièce ?
Il faut juger selon la fonction, la position des pores et les critères d’acceptation convenus. Une indication au contrôle et une décision de conformité sont deux étapes distinctes. Autorisation de réparation et nouveau contrôle doivent suivre les exigences applicables ; « le trou est petit » ne suffit pas. Les indications de contrôle de la SFSA font cette distinction.
Comment savoir si une modification est efficace ?
Harmonisez d’abord méthodes, zones et critères de contrôle, puis comparez les échantillons avant et après ainsi que les lots suivants. Consignez l’amélioration initiale et les nouveaux problèmes éventuels. Garder la trace de chaque changement permet d’identifier les conditions d’une production stable.
Étudier une solution à partir d’une pièce précise
Un plan, les données d’alliage, le repérage des défauts et la description du procédé actuel donnent une base plus solide aux échanges. Pour vérifier une géométrie ou un concept de moulage avec des moules ou noyaux en sable imprimés en 3D, contactez Cprint 3D afin d’étudier la faisabilité de fabrication et la préparation d’échantillons selon les besoins de la pièce.