
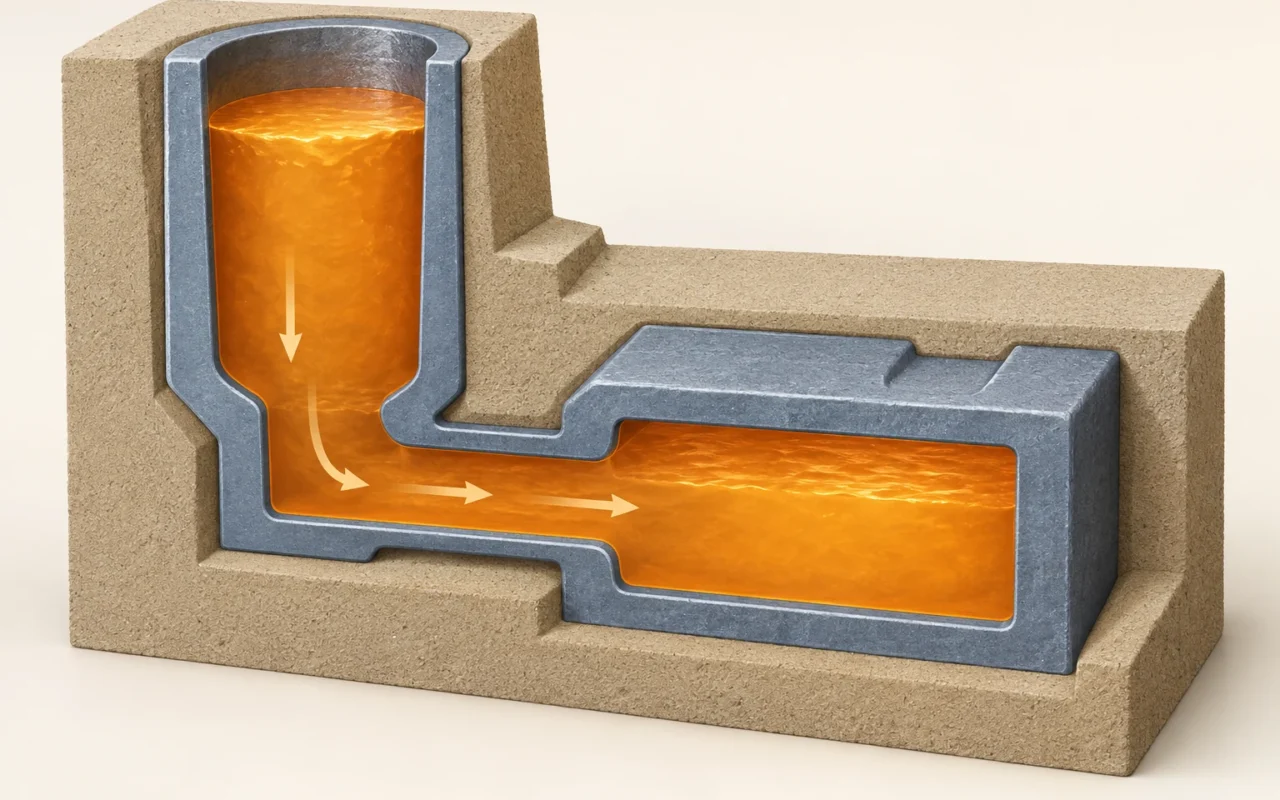
二つの状況を考えてみましょう。ある鋳物は清掃後の外観に問題がないものの、厚肉部を加工すると空洞が現れます。別の鋳物は内部検査で異常が見つからないのに、重要な寸法が小さすぎます。どちらも「鋳造収縮」を連想させますが、対処にはそれぞれ別の検討が必要です。
鋳造収縮は、金属の冷却と凝固に伴う体積変化に関係します。寸法補正が適切か、凝固中に十分な溶湯が補給されたか、ガスの影響があるかによって、調査すべき工程は変わります。模型の拡大、押湯の変更、溶湯処理を検討する前にこれらを分けることで、変更の目的が明確になります。
1.鋳造収縮とは:寸法変化と内部の金属不足を分けて考える
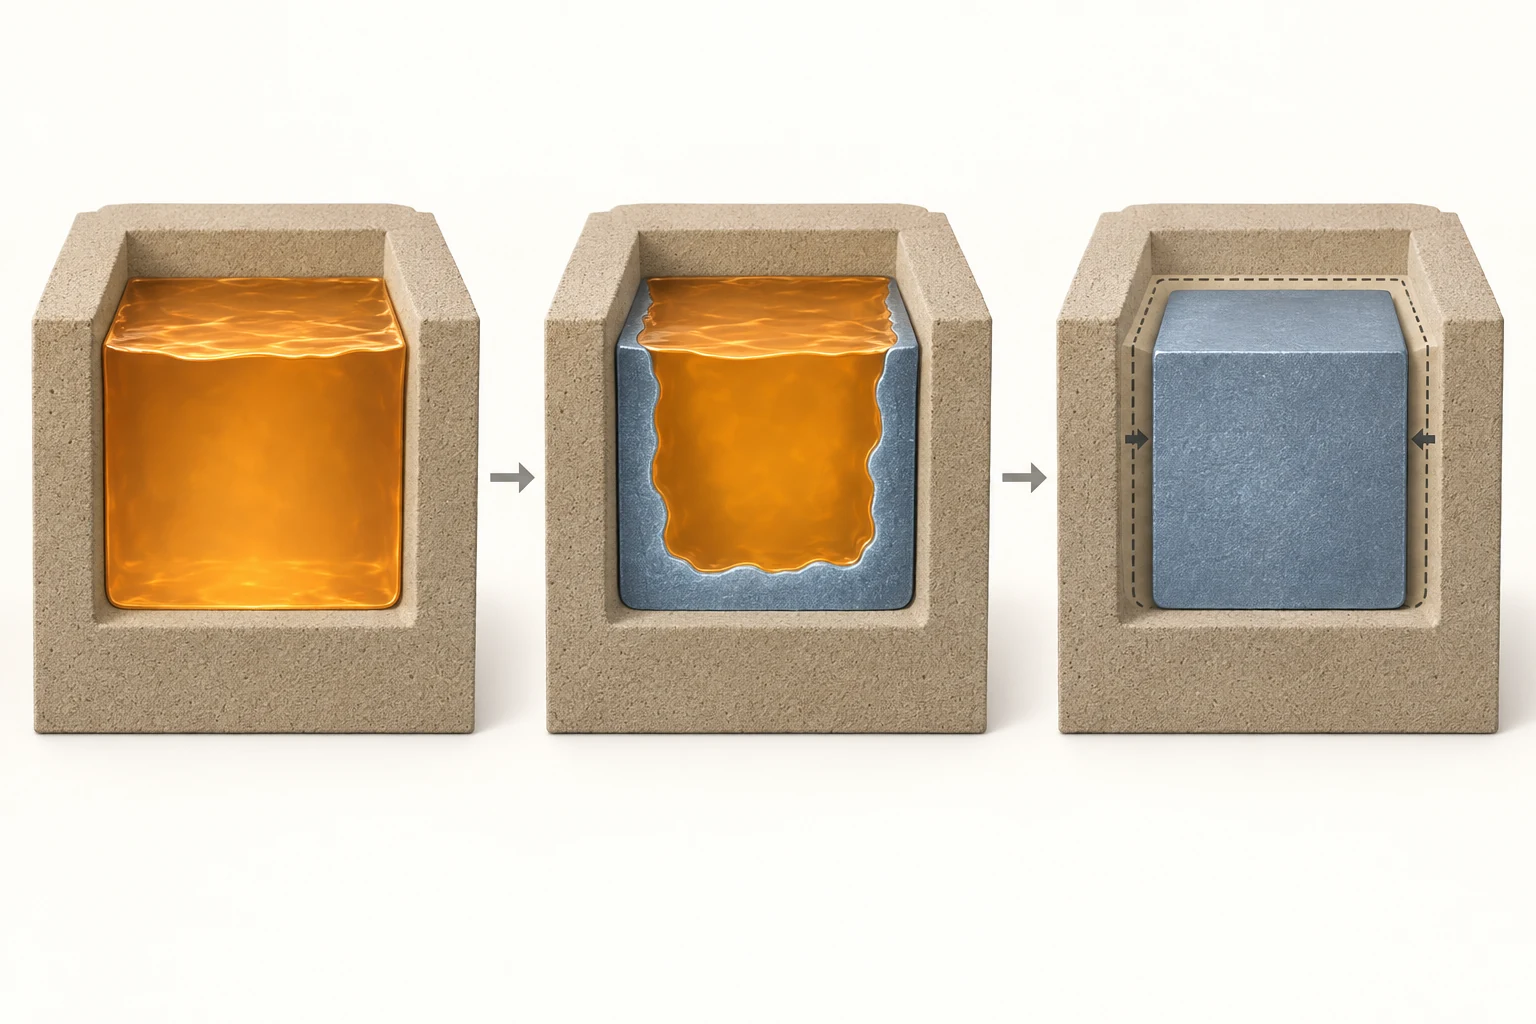
注湯から室温までの間に、金属は液体状態での冷却、凝固、固体状態での冷却を経ます。多くの鋳造金属では、この全過程で収縮を考慮する必要がありますが、各段階の影響は異なります。
溶湯は温度が下がると体積が変化します。液体から固体へ移る凝固過程では、多くの合金に凝固収縮が生じます。ある領域が追加の溶湯を必要としていても、適時に補給されなければ空洞が残ることがあります。凝固後も冷却に伴って寸法が変わり、長さ、穴間距離などの図面寸法に影響します。
各段階が生産工程のどこに位置するかは、砂型鋳造の全工程と合わせて確認できます。
工程設計では、二つの作業が混同されがちです。模型の収縮代は、冷却後の鋳物を目標寸法に近づけるため、予想される寸法変化を模型製作時に織り込むものです。押湯による補給は、凝固中に必要な領域へ押湯から溶湯を供給することです。対象が異なるため、模型を大きくしても補給の代わりにはなりません。AFSの鋳造用語集でも両者は別々に定義されています。
収縮代と加工代も区別します。前者は寸法変化の補正、後者は後工程で切削するために残す金属です。加工代が十分でも、内部健全性は別に評価する必要があります。
「鋳造収縮率」を論じる際は、何を測った値か確認してください。線寸法の変化と体積変化は同じ値ではなく、工場で用いる寸法補正には形状や工程上の制約も影響します。SFSAの模型と寸法余裕に関する資料は、同じ模型でも造型方法によって鋳物寸法が異なり得ると説明しています。
特定の穴間距離や局所寸法だけが大きく外れる場合は、まず該当形状、基準、工程を確認します。モデル全体を一律に拡大すると、合格していた部分まで変わる可能性があります。重要寸法ごとの実際の偏差を記録して局所補正を検討する方が、一つの全体収縮率だけで調整するより根拠があります。
材質の違いも重要です。例えば、ねずみ鋳鉄や球状黒鉛鋳鉄では凝固中の黒鉛生成による膨張が収縮の一部を相殺することがありますが、補給対策が不要になるとは限りません。鋳鋼、アルミニウム合金、鋳鉄にそのまま同じ判断を適用することはできません。Fosecoの収縮に関する解説がこの違いを説明しています。
2.引け巣や微小引け巣は、なぜ厚肉部や接合部に生じやすいのか
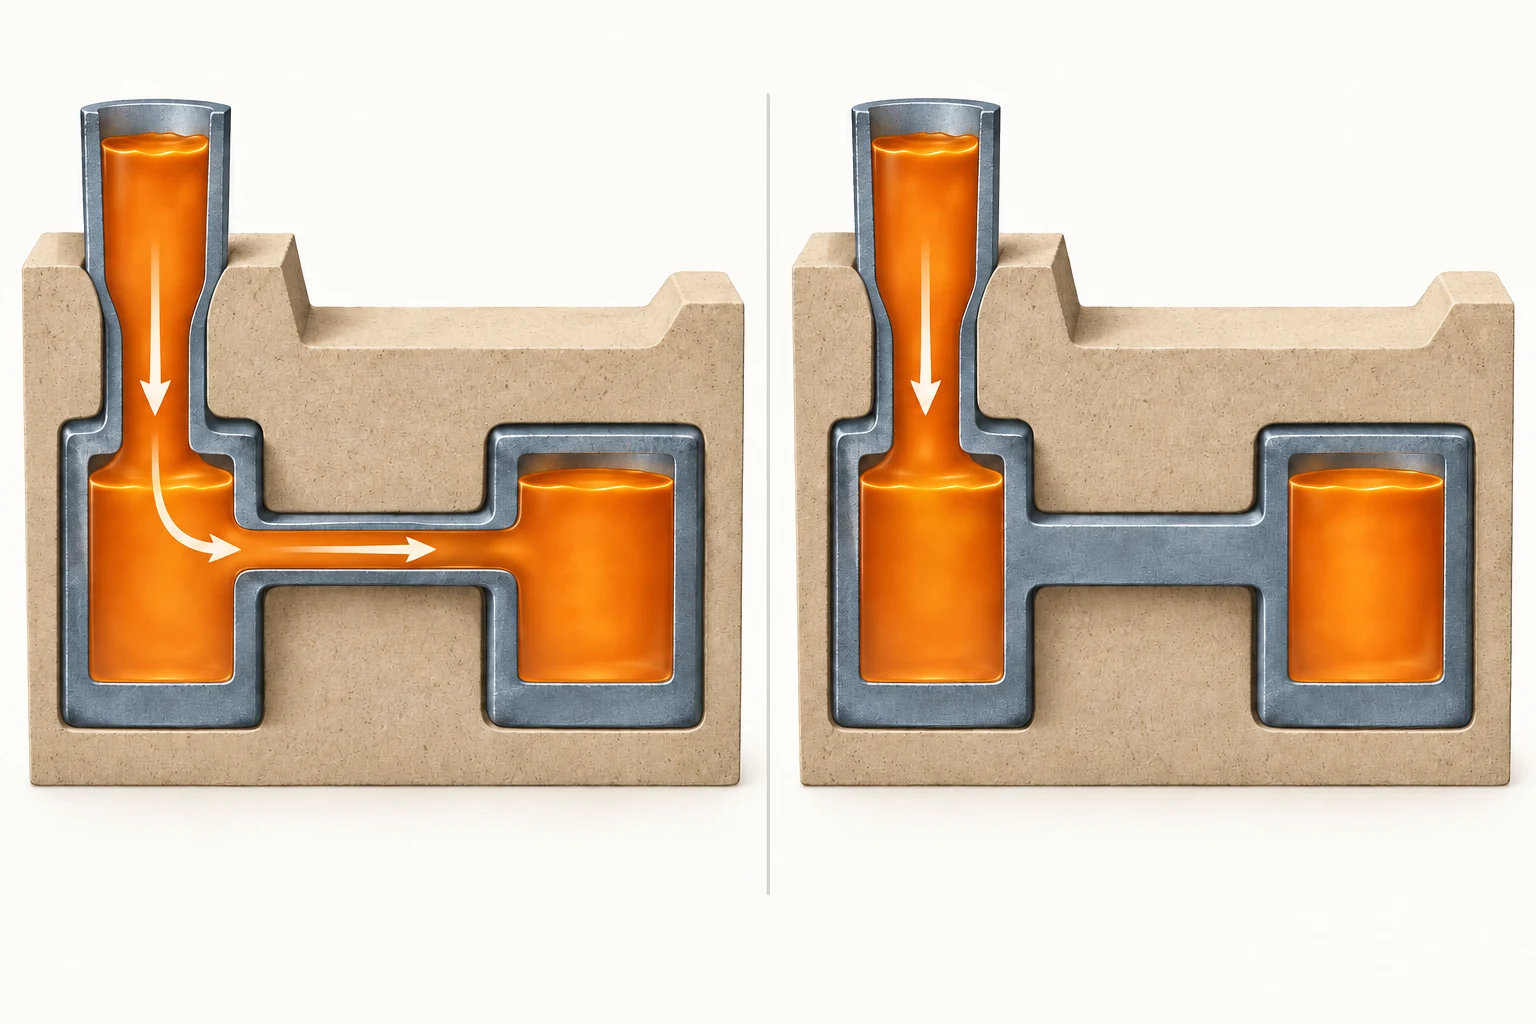
単純化した鋳鋼形状を考えます。二つの厚肉部が薄い部分でつながり、押湯は片側にあります。薄い接続部が先に凝固し、遠い側の厚肉部がまだ凝固収縮していれば、溶湯が届かなくなる可能性があります。押湯に溶湯が残っていても、補給が必要なすべての場所に届くとは限りません。
厚肉部、複数の壁の交差部、放熱の遅い場所は、局所的に最後まで凝固しない熱節になり得ます。ただし外形だけでは判断できず、周囲の砂型・砂中子、冷却条件、実際の凝固順序も必要です。SFSAの鋳鋼設計資料は、薄肉部を通して厚肉部に補給する例で、経路が早期に凝固する危険を説明しています。
収縮による空隙には異なる形態があります。集中した空洞は一般に引け巣、局所的に分散する細かな空隙は微小引け巣、または収縮ポロシティと呼ばれます。両者とも補給と凝固の関係で理解し、合意していない孔径の数値だけで分けるべきではありません。表面のくぼみが局所収縮に関連することもありますが、似た外観でも内部状態を確認する必要があります。
微小引け巣を理解するには、凝固中に固体と液体が共存する「固液共存域」も重要です。成長した固体の樹枝状晶の間に液体が残っている状態を想像してください。凝固が進むと流路が制限され、局所的な補給が難しくなって微細な空隙が生じることがあります。NISTの凝固と鋳造に関する解説は、この補給の困難さと微小空隙の形成を関連づけています。
設計検討では、次の見方が役立ちます。押湯、接続部、厚肉部を一本の補給経路として描き、各部分がいつ凝固するかを確認する。単に「ここが厚い」と囲むより、検証すべき場所を見つけやすくなります。これは形状分析の考え方であり、具体策にはその合金の工程条件による裏付けが必要です。
同じ厚肉部でも、注湯時の姿勢や冷却配置が違えば補給条件は変わります。図面を検討するときは、砂型内での鋳物の向き、押湯位置、冷却対策を併記してください。部品の外形図だけでは、内部空洞がその場所に生じる理由を通常は説明しきれません。
3.引け巣、微小引け巣、ガス欠陥を現場でどう見分けるか
ガスに関係する空隙には、充填時に巻き込んだガス、溶湯中の溶存ガス、注湯時に砂型や中子が発生するガスなど複数の原因があります。例えば水素はアルミニウム溶湯の品質管理で重要ですが、すべての合金のガス欠陥を一律に説明するものではありません。AFSのアルミニウム溶湯の清浄度に関する紹介は、介在物と水素によるポロシティを別の問題として扱っています。
空隙形状は手がかりになりますが、「丸ければガス、不規則なら引け」という判断は単純すぎます。AFSのアルミニウム鋳造欠陥の診断紹介では、微小引け巣が水素によるポロシティと誤認され、実際の問題に合わない処置へ労力が向かう場合があると指摘しています。
まず情報を補い、その後に検査と検証の方向を決めます。
| 確認された現象 | 優先して補う情報 | 明らかにしたい点 |
|---|---|---|
| 同じ厚肉部に繰り返し空洞が集中する | 位置図、断面形状、押湯と凝固の情報 | その領域へ継続して補給できるか |
| 複数の位置やロットに空隙が生じる | 分布、溶湯、充填、型・中子の記録 | 問題と同時に変わった条件は何か |
| 加工後に初めて空洞が露出する | 加工深さ、空洞位置、内部検査結果 | 空隙がどこにあり、どの範囲に及ぶか |
放射線透過試験は、適した鋳物の内部不連続を観察できます。三次元分布が必要な場合は産業用CTを検討できます。断面観察や金属組織観察は局所的な組織情報を提供します。方法は材質、厚さ、観察対象の空隙に合わせ、検査担当者は対象範囲と識別能力を明示する必要があります。
外観検査は見える部分だけを評価し、表面の浸透探傷試験でも内部空隙がないとは証明できません。SFSAの非破壊検査の解説は、表面検査と内部検査の適用範囲を明確に区別しています。
検査報告も調査目的に対応させます。全数か抜取りか、鋳物全体か指定箇所かを確認してください。二回の検査範囲が異なれば、「空洞は見つからなかった」の意味も異なります。これらの条件を比較記録に残すことで、変化が工程によるものか検査方法によるものかを判断しやすくなります。
実務上は「観察した事実」と「推定原因」を分けて記録します。例えば、まず「加工面下の特定位置に空隙が群生」と記し、その後に検証すべき原因を列挙します。証拠が不十分なままロット全体に同じ診断名を付けることを避けられます。
4.収縮と空隙の管理は、どの工程から始めるか
まず部品形状:局所的な厚肉部を調整できるか
急な肉厚変化、リブの交差、孤立した厚肉部を確認し、強度と機能を満たしたまま形状を調整できるか検討します。局所的な薄肉化、遷移形状や接続方法の変更は設計者と評価してください。隅肉半径も局所肉厚と合わせて考え、単に大きくしても熱節が消えるとは限りません。
購買・設計担当者が、維持すべき寸法、加工面、シールや荷重を担う箇所を早期に示すと、鋳造側は変更可能な範囲を見つけやすくなります。試作品完成後に重要条件を追加すると、手戻りが増えがちです。
次に補給:必要なときに溶湯が届くか
押湯には適切な位置、十分な供給量、必要な期間の供給能力、開いた経路が必要です。SFSAの押湯寸法と配置の解説は、補給対象へ溶湯が直接到達できる配置を重視しています。
冷し金は局所的な放熱を速め、断熱性または発熱性の押湯スリーブは有効な補給時間を延ばします。いずれも凝固順序と整合させる必要があります。Fosecoの補給と欠陥管理の解説は保温・発熱対策の役割を紹介していますが、実効性は具体的な設計によります。
押湯を大きくするだけでは、なぜ効かない場合があるのでしょうか。経路が先に閉じれば、貯留量を増やしても途切れた供給は戻りません。空隙の主因がガスなら、その発生源の調査も必要です。比較では内部品質に加え、総注湯量と押湯切断の作業量も記録し、追加投入に見合う改善かを判断します。
溶湯と注湯を確認:変更はどの原因に対応しているか
温度、充填挙動、溶湯状態、処理記録を調査に含めます。アルミニウム中の水素が疑われるなら、溶湯測定と処理記録を合わせて判断してください。空隙が見えたというだけで脱ガス不足とは断定できません。
注湯温度だけですべての結果は決まりません。温度の測定位置・時点、移送時間、注湯時間を残し、同種のデータを比較します。温度、注湯方法、押湯を同時に変えた場合は全変更を記録し、改善を一つの要因だけに帰属させないようにします。
砂型と中子を確認:材料や工程が変わっていないか
砂型・中子の関与が疑われる場合は、砂、バインダー、塗型材、保管、適用される乾燥要件、排気条件を確認します。砂系ごとに要件が異なるため、実際の材料と作業文書を根拠にしてください。プリント用砂材の選定では、砂材の特性と適用条件も比較できます。
特定の中子ロット、材料変更、一定の保管期間の後に問題が集中していないでしょうか。時間的な対応は検証の手がかりとし、検査や比較試験で確認します。このような記録は、漠然と「中子品質を上げる」と求めるより次の行動につながります。
5.空隙発見後は、どの順で調べると効果的か
AFSの鋳造欠陥分析講座は体系的な調査を重視しています。日常の連携では、次の五段階に整理できます。
第1段階:問題と判定要件を明確にする。部品の改訂版、合金、欠陥位置、発見方法を記録します。「内部に穴がある」を再確認できる記述にし、顧客・図面要求と、各箇所に必要な検査を確認します。
第2段階:試料とロットの証拠を残す。欠陥品と比較に適した合格品を保存します。写真にはスケールと位置表示を付け、検査結果を個々の部品に対応させます。不良数とともに検査総数と範囲も記録し、異なる検査方法のロットを比率だけで比較しないようにします。
第3段階:検証可能な原因を挙げる。位置、形態、工程記録から候補を列挙します。厚肉部の補給不足を疑うなら凝固・供給情報を追加し、材料や作業変更を疑うなら該当ロット記録を探します。各仮説に不足する証拠も明記します。
「毎ロット同じ位置」と「あるロットで急増」を分けることも有効です。前者では固定形状や継続する工程条件、後者では当時の材料・作業変更を優先して調べます。ただしこれは調査の優先順位であり、原因は後続の証拠で検証します。
第4段階:比較できる変更を計画する。主要仮説に沿って試験を設計し、他の条件をできるだけ揃えます。複数要因を変えるなら、組合せと記録方法を事前に決めます。例えば押湯位置の変更試験では、合金、注湯、型・中子条件を記録し、結果を説明できるようにします。
第5段階:再検査し、再現性を確認する。合意した箇所と方法で変更前後を比較し、問題が別の領域へ移っていないかも調べます。一個の改善は追加検証の根拠になりますが、工程を標準化するかは後続ロットが安定して要求を満たせるかで決まります。
現場記録には最低限、部品・合金、問題位置、ロット・工程、原因候補、今回の変更、検査方法、結果、次の対応を含めます。設計側が機能と加工要件を示し、鋳造側が工程と欠陥分布を補うことで、同じ証拠に基づく議論ができ、試行錯誤の重複を減らせます。
6.3Dプリント砂型は工程改善にどう役立つか
調査が形状や中子設計を指す場合、3Dプリント砂型・中子は候補案の試作手段になります。局所的な内腔変更や湯道・押湯配置の修正を確かめる際、デジタルモデルから直接製作することで、新しい模型や中子型への依存を減らせるか検討できます。準備と処理は、CAD準備から除砂・後処理までの砂型プリント工程を参照してください。
役割は設計案をどう実現するかにあります。プリントされるのは鋳造用の砂型・中子であり、その後の注湯、冷却、清掃、検査は必要です。鋳造収縮やガスの要因も、引き続き工程設計に含めなければなりません。
従来造型と3Dプリントを比較するときは、砂、バインダー、後処理条件も変わったか記録します。形状と材料系を同時に変えた場合、試料の差をすべてプリント方式に帰属できません。外型を維持して複雑な内腔だけを変えるなら、従来砂型と3Dプリント中子を組み合わせるハイブリッド方式も検討できます。
鋳造シミュレーションは凝固と補給を評価し、試す案を絞る助けになります。試鋳と検査は実際の結果を確かめます。先に今回検証する領域と判定方法を決めてから、適切な造型手段を選ぶことが有用です。具体的な仕事は砂型・中子製造の適用条件と照らして検討できます。
よくある質問
インターネットで見つけた鋳造収縮率をそのまま設計に使えますか
材料理解や初期検討の参考にはなりますが、線収縮か体積収縮か、どの合金・工程の値かを先に確認します。具体的な部品の寸法補正には、形状、造型方法、実生産のフィードバックも必要です。
空隙が見つかったら、鋳物全体を廃棄する必要がありますか
用途、空隙位置、合意した受入要件に基づいて判定します。検査で指示が出ることと合否判断は別の段階です。補修の可否と再検査も適用要件に従い、「穴が小さい」だけで合格にはできません。SFSAの検査解説もこの違いを示しています。
変更が有効だったか、どう判断しますか
まず検査方法、箇所、判定要件を揃え、変更前後の試料と後続ロットを比較します。元の問題の改善だけでなく新しい問題も記録してください。各変更を残すことで、安定生産を支える条件が分かります。
具体的な部品から解決策を検討する
図面、合金情報、欠陥位置の記録、現行工程の説明を用意すると、鋳造問題をより根拠のある形で話し合えます。3Dプリント砂型・中子で形状や造型案を検証する場合は、Cprint 3Dにお問い合わせください。部品要件に合わせて製作の実現性と試料準備を検討します。