
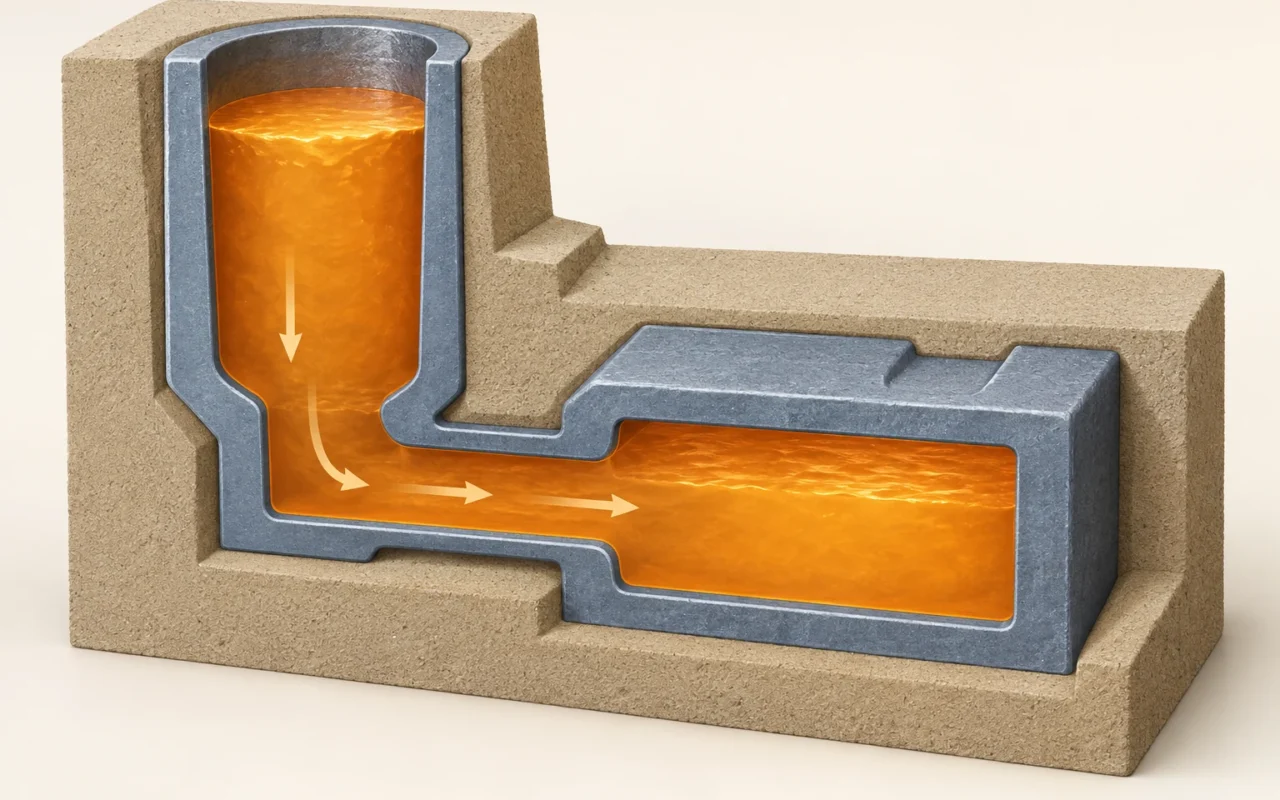
Представьте две ситуации: после очистки отливка выглядит нормально, но при обработке толстого участка вскрываются полости; у другой внутренний контроль не выявляет отклонений, однако важный размер занижен. В обоих случаях можно подумать об «усадке отливки», но причины и меры следует рассматривать отдельно.
Литейная усадка связана с изменением объёма металла при охлаждении и затвердевании. Правильность размерной компенсации, достаточность поступления жидкого металла при затвердевании и возможное влияние газов направляют исследование к разным операциям. Разграничив эти вопросы до увеличения модели, изменения прибылей или обработки расплава, можно придать каждому изменению конкретную цель.
1. Что такое литейная усадка? Различайте изменение размеров и нехватку металла внутри
От заливки до комнатной температуры металл проходит охлаждение в жидком состоянии, затвердевание и охлаждение в твёрдом состоянии. Для большинства литейных металлов усадку учитывают на всём этом пути, но влияние отдельных стадий различается.
При снижении температуры объём жидкого металла меняется. При переходе из жидкого состояния в твёрдое многие сплавы испытывают усадку затвердевания. Если участок нуждается в дополнительном расплаве и не получает его вовремя, могут остаться полости. Уже затвердевшая отливка продолжает менять размеры при охлаждении, что влияет на длины, межосевые расстояния отверстий и другие размеры чертежа.
Чтобы понять место этих стадий в производстве, обратитесь также к полному процессу литья в песчаные формы.
В разработке технологии легко спутать две задачи. Усадочная поправка модели учитывает ожидаемое изменение размеров при изготовлении модели, чтобы остывшая отливка приблизилась к заданным размерам. Питание из прибыли обеспечивает подачу жидкого металла к нуждающимся участкам во время затвердевания. Задачи различны: увеличение модели не заменяет питание. В словаре литейных терминов AFS эти понятия определены отдельно.
Следует также различать усадочную поправку и припуск на механическую обработку. Первая компенсирует изменение размеров, второй оставляет металл для последующего резания. Даже достаточный припуск не отменяет отдельной оценки внутренней сплошности.
Обсуждая «величину литейной усадки», уточните измеряемую величину. Линейное и объёмное изменения — не одно и то же; применяемая на заводе компенсация зависит также от геометрии и ограничений процесса. В материалах SFSA о моделях и размерных припусках отмечено, что разные способы формовки могут давать разные размеры отливки при одной и той же модели.
Если сильно отклоняется только один межосевой или местный размер, сначала проверьте соответствующую геометрию, базы и операции. Равномерное увеличение всей модели может изменить и уже годные участки. Фиксация фактических отклонений каждого критического размера с последующим обсуждением местной компенсации обоснованнее, чем единый общий коэффициент.
Различия материалов также важны. Образование графита при затвердевании серого чугуна и чугуна с шаровидным графитом может вызвать расширение, частично компенсирующее усадку, но меры по питанию всё равно могут потребоваться. Поэтому стальное, алюминиевое и чугунное литьё нельзя автоматически оценивать одинаково. Это различие описано в пояснении Foseco об усадке.
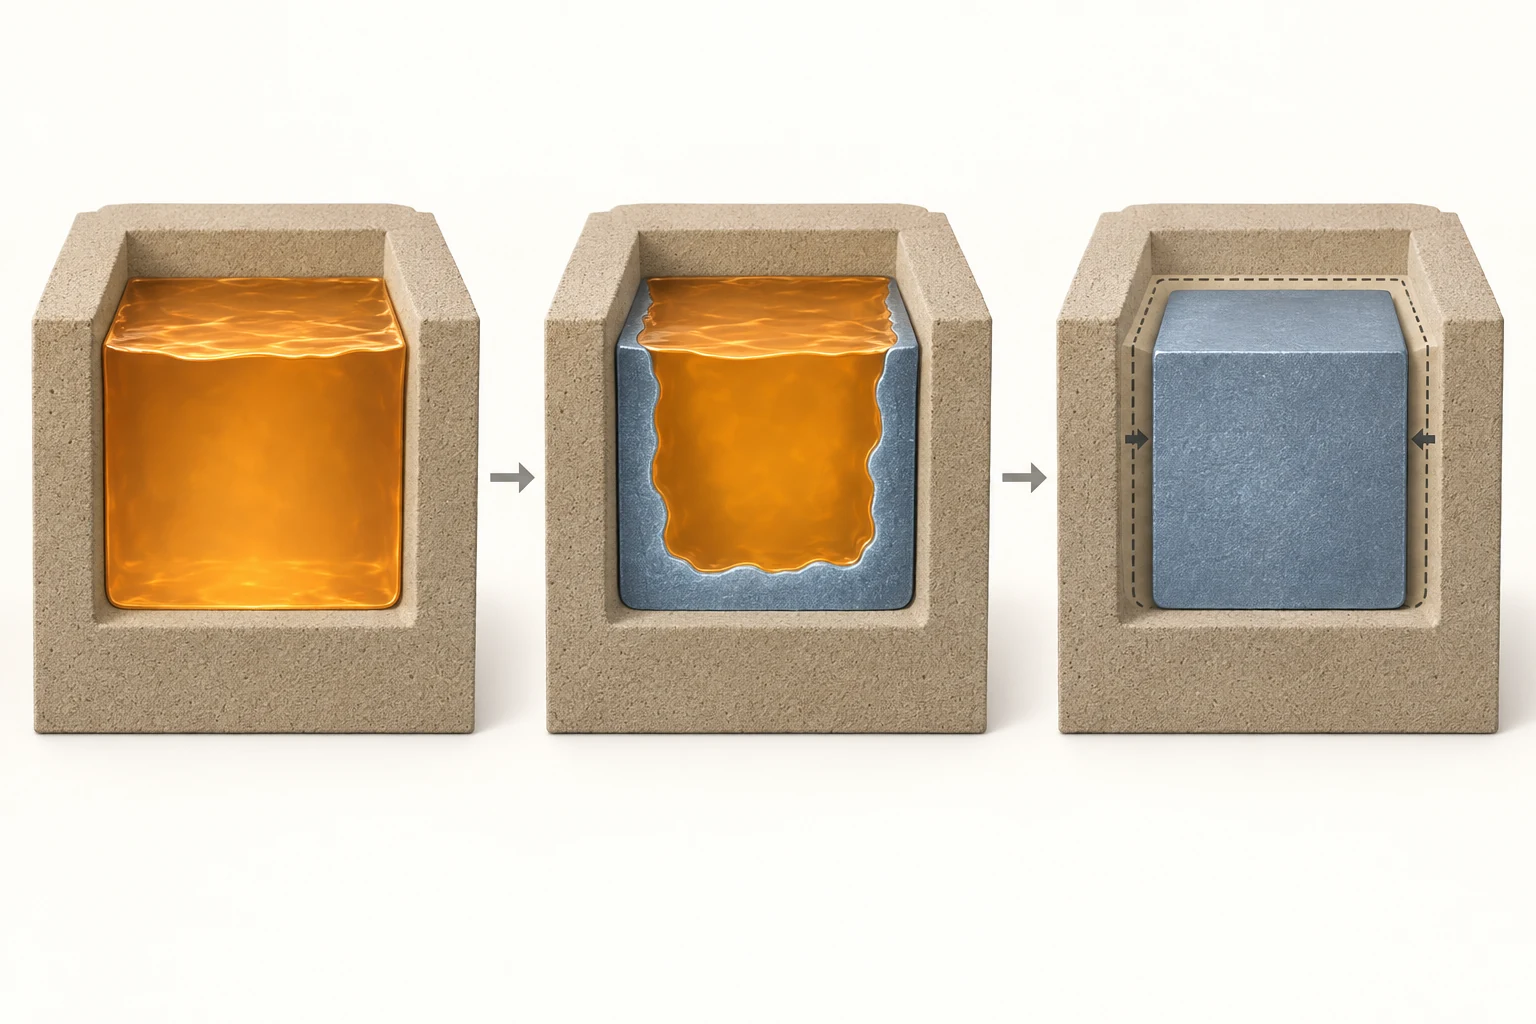
2. Почему усадочные раковины и пористость часто возникают в утолщениях и соединениях?
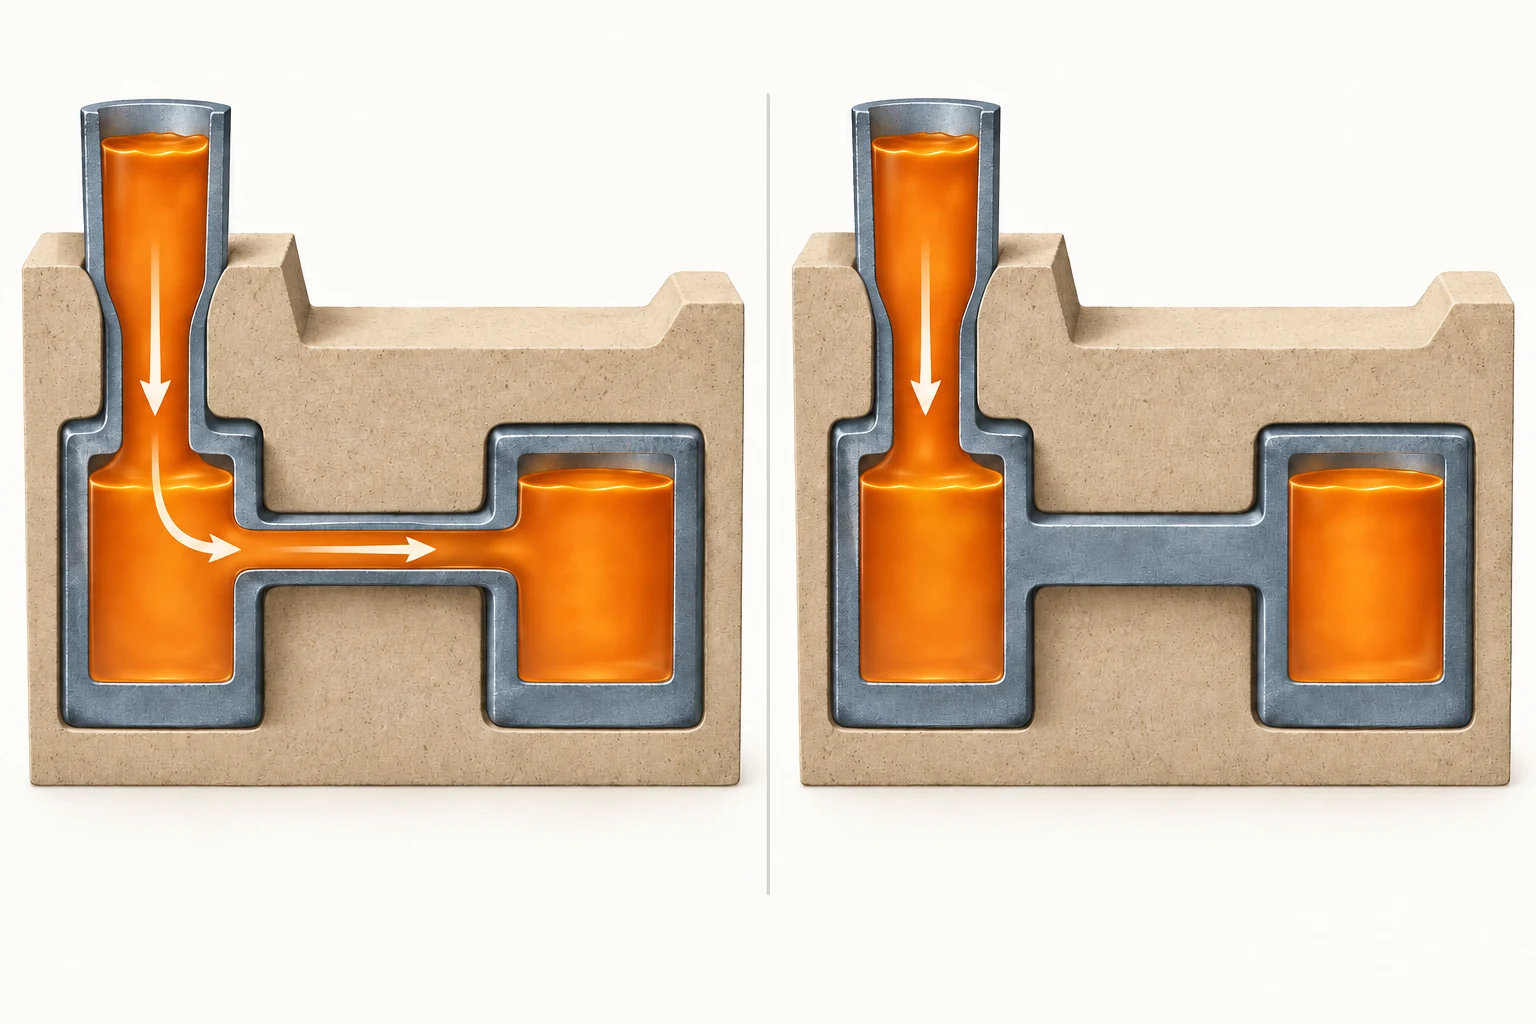
Рассмотрим упрощённую стальную отливку: два утолщения соединены более тонким участком, а прибыль расположена с одной стороны. Если тонкая перемычка затвердеет первой, пока дальнее утолщение ещё усаживается при затвердевании, расплав может перестать поступать к нему. Наличие жидкого металла в прибыли не означает, что он достигает всех нуждающихся участков.
Утолщения, пересечения стенок и медленно остывающие места могут образовывать локальные зоны последнего затвердевания — тепловые узлы. Их нельзя определять только по внешней форме: важны окружающие формы и стержни, охлаждение и фактическая последовательность затвердевания. В рекомендациях SFSA по проектированию стальных отливок на примере питания толстого участка через тонкий показан риск преждевременного перекрытия пути.
Усадочные пустоты имеют разный вид. Сосредоточенную полость обычно называют усадочной раковиной, а мелкие поры, распределённые в отдельной области, — усадочной пористостью. И то и другое нужно рассматривать через питание и затвердевание, а не разделять по произвольно выбранному диаметру пор. Некоторые поверхностные утяжины тоже могут быть связаны с местной усадкой, но сходный внешний вид требует проверки внутреннего состояния.
Для понимания мелкой усадочной пористости важна «двухфазная зона», где при затвердевании сплава сосуществуют жидкость и твёрдая фаза. Представьте твёрдые дендриты с жидкостью в промежутках. По мере затвердевания каналы течения сужаются, местное питание затрудняется и могут образоваться мелкие поры. В материале NIST о затвердевании и литье эти трудности связаны с образованием микропористости.
Отсюда практический подход к обсуждению конструкции: изобразите прибыль, соединительный участок и утолщение как единый путь питания и проверьте время затвердевания каждого отрезка. Это лучше помогает найти точки проверки, чем просто отметить «здесь толстая стенка». Подход служит анализу геометрии; конкретное решение всё равно должно опираться на условия процесса для данного сплава.
Одно и то же утолщение может иметь разные условия питания при другой ориентации заливки или схеме охлаждения. На чертеже следует одновременно отмечать положение отливки в форме, прибыли и охлаждающие элементы. Одного внешнего вида детали обычно недостаточно, чтобы объяснить положение внутренних полостей.
3. Как предварительно различить усадочные раковины, усадочную и газовую пористость?
Газовые поры могут возникать из-за газа, захваченного при заполнении, растворённого в расплаве или выделяемого формами и стержнями при заливке. Например, водород важен для контроля алюминиевого расплава, но не является универсальным объяснением пористости всех сплавов. В обзоре AFS о чистоте алюминиевого расплава включения и пористость от водорода рассматриваются как отдельные проблемы.
Форма пор даёт подсказки, но правило «круглое — газ, неправильное — усадка» слишком упрощённо. В обзоре диагностики дефектов алюминиевого литья AFS отмечает, что микроусадку можно принять за водородную пористость и направить усилия на обработку, не соответствующую реальной причине.
Сначала дополните исходную информацию, затем определите контроль и проверку гипотез:
| Наблюдение | Какие сведения нужны прежде всего | Что требуется выяснить |
|---|---|---|
| Полости повторяются в одном утолщении | Карта расположения, сечения, данные о прибылях и затвердевании | Может ли участок непрерывно получать питание? |
| Поры в нескольких местах или партиях | Распределение и записи о расплаве, заполнении, формах и стержнях | Какие условия меняются вместе с проблемой? |
| Полости обнаружены только после обработки | Глубина обработки, расположение полостей и результаты внутреннего контроля | Где находится пористость и насколько она распространена? |
Радиография позволяет выявлять внутренние несплошности в подходящих отливках; для трёхмерного распределения можно рассмотреть промышленную КТ. Исследование сечений и металлография дают местную информацию о структуре. Метод должен соответствовать материалу, толщине и искомым порам, а специалист — указать зоны охвата и разрешающую способность.
Визуальный контроль оценивает лишь видимые участки, а капиллярный контроль поверхности не доказывает отсутствие внутренней пористости. В рекомендациях SFSA по неразрушающему контролю прямо разграничены возможности поверхностных и внутренних исследований.
Протокол должен отвечать задаче расследования: проверены все детали или выборка, вся отливка или конкретные зоны? При разном охвате слова «полости не обнаружены» имеют разный смысл. Запись этих условий помогает отделить изменение технологии от изменения метода контроля.
Раздельно фиксируйте «наблюдаемый факт» и «предполагаемую причину». Сначала, например, запишите «скопление пор в определённом месте под обработанной поверхностью», затем перечислите проверяемые причины. Так вся партия не получит один диагноз до появления достаточных доказательств.
4. С каких операций начинать управление усадкой и пористостью?
Сначала геометрия: можно ли изменить местные утолщения?
Проверьте резкие перепады толщины, пересечения рёбер и изолированные массивы. Обсудите изменения с сохранением прочности и функции. Местное утонение, другие переходы и соединения следует оценивать с конструктором. Радиусы сопряжений также зависят от местной толщины: их увеличение не устраняет тепловой узел автоматически.
Закупкам и конструкторам полезно заранее указать неизменяемые размеры, обрабатываемые поверхности и зоны уплотнения или нагрузки. Это помогает литейщикам найти допустимые изменения. Добавление ключевых требований после изготовления образцов часто увеличивает объём переделок.
Затем питание: достигает ли жидкость нужного места вовремя?
Прибыль должна находиться в подходящем месте, содержать достаточно металла, сохранять способность к питанию в нужный период и иметь открытый путь к отливке. В учебном материале SFSA о размере и размещении прибылей подчёркнуты схемы прямого поступления расплава к питаемому участку.
Холодильники ускоряют местный отвод тепла; теплоизоляционные или экзотермические оболочки прибылей продлевают эффективное питание. Эти меры должны согласовываться с последовательностью затвердевания. Пояснения Foseco о питании и контроле дефектов описывают действие изоляции и выделения тепла, но фактический результат зависит от решения.
Почему одного увеличения прибыли может быть недостаточно? Если путь перекрывается раньше, больший запас жидкости не восстановит подачу. Если поры преимущественно газовые, нужно искать источники газа. При сравнении вариантов фиксируйте не только внутреннее качество, но и общий расход заливаемого металла и трудоёмкость удаления прибылей, оценивая пользу дополнительных затрат.
Проверьте расплав и заливку: на какую причину направлено изменение?
Температура, заполнение, состояние расплава и записи о его обработке входят в исследование. При подозрении на водород в алюминии совместно оценивают измерения расплава и обработку. Сам факт наличия пор не доказывает недостаточную дегазацию.
Температура заливки не определяет все результаты сама по себе. Сохраняйте место и момент измерения, время транспортирования и заливки для сравнения однотипных данных. Если одновременно меняются температура, способ заливки и прибыли, фиксируйте всё и не приписывайте весь эффект одному фактору.
Проверьте формы и стержни: изменились ли материалы или операции?
При подозрении на формы и стержни проверьте песок, связующее, покрытие, хранение, применимые требования к сушке и газоотвод. У разных песчаных систем разные требования; опирайтесь на фактически используемые материалы и рабочие инструкции. При выборе песка для печати сравните свойства печатных песков и условия их применения.
Связана ли концентрация дефектов с партией стержней, заменой материала или сроком хранения? Совпадение по времени — повод для проверки испытаниями и сравнительными опытами. Такие записи полезнее общей просьбы «повысить качество стержней».
5. В какой последовательности эффективнее исследовать обнаруженные поры?
Курс AFS по анализу литейных дефектов подчёркивает системность расследования. Для повседневной работы его можно разделить на пять шагов.
Шаг 1: определить проблему и требования к оценке. Запишите ревизию детали, сплав, место дефекта и способ обнаружения. Замените «внутри есть дырки» проверяемым описанием. Подтвердите требования заказчика или чертежа и нужный контроль для каждой области.
Шаг 2: сохранить образцы и данные партии. Оставьте дефектные детали и подходящие годные образцы для сравнения. Фотографии должны иметь масштаб и привязку, результаты — относиться к конкретным деталям. Вместе с числом дефектных изделий записывайте общее число проверенных и охват контроля, чтобы не сравнивать напрямую доли при разных методах.
Шаг 3: сформулировать проверяемые причины. Используйте расположение, морфологию и записи процесса. Для предполагаемого недостатка питания нужны сведения о затвердевании и подаче расплава; для изменений материалов или операций — документы соответствующих партий. По каждой версии укажите недостающие доказательства.
Полезно различать «в каждой партии в одном месте» и «резкий рост в одной партии». Первое позволяет начать с постоянной геометрии и устойчивых условий, второе — с изменений материала и работы в тот период. Это лишь приоритеты: причины всё равно требуют последующей проверки.
Шаг 4: организовать изменения с контрольным сравнением. Планируйте опыты вокруг основной гипотезы, сохраняя остальные условия по возможности одинаковыми. Для нескольких факторов заранее задайте сочетания и способ записи. Например, при переносе прибыли фиксируйте сплав, заливку, формы и стержни, чтобы результат можно было объяснить.
Шаг 5: повторить контроль и подтвердить воспроизводимость. Сравнивайте до и после по согласованным зонам и методам, проверяя также перенос дефекта в другое место. Улучшение одной детали оправдывает дальнейшую проверку; стабильное соответствие следующих партий определяет возможность закрепления технологии.
Производственная запись должна содержать как минимум деталь и сплав, место проблемы, партию и процесс, возможные причины, текущее изменение, метод контроля, результаты и следующий шаг. Конструктор сообщает функцию и требования к обработке, литейщик — технологию и распределение дефектов. Общая доказательная база уменьшает повторные пробы без ясного вывода.
6. Как 3D-печатные песчаные формы помогают совершенствовать процесс?
Если расследование указывает на геометрию или конструкцию стержня, 3D-печатные формы и стержни позволяют испытать варианты. Для местного изменения внутренней полости или литниково-питающей системы можно оценить прямое изготовление по цифровым моделям, уменьшая зависимость от новых моделей и стержневых ящиков. Подготовка описана в процессе печати песчаных форм от CAD до удаления песка и постобработки.
Их роль — способ реализации решения. Печатаются по-прежнему формы и стержни для литья; затем нужны заливка, охлаждение, очистка и контроль. Литейная усадка и газовые факторы остаются частью технологического проектирования.
Сравнивая традиционную формовку и 3D-печать, отмечайте одновременные изменения песка, связующего и постобработки. Если меняются и геометрия, и система материалов, все различия образцов нельзя объяснять печатью. Для сохранения внешней формы при изменении сложной внутренней полости можно рассмотреть гибрид традиционных форм и 3D-печатных стержней.
Моделирование литья помогает оценить затвердевание и питание, сузив набор вариантов; пробные отливки и контроль проверяют фактические результаты. Сначала стоит определить исследуемую область и способ оценки, а затем выбрать изготовление формы. Для конкретной задачи полезны условия применения песчаных форм и стержней.
Частые вопросы
Можно ли напрямую использовать найденный в интернете коэффициент усадки?
Он полезен для знакомства с материалом и предварительного обсуждения, но нужно уточнить, линейная это усадка или объёмная и для какого сплава и процесса она приведена. Компенсация конкретной детали требует также учёта геометрии, формовки и фактических производственных данных.
Наличие пор означает брак всей отливки?
Решение зависит от функции детали, расположения пор и согласованных условий приёмки. Показание контроля и решение о годности — разные этапы. Допустимость ремонта и повторный контроль также определяются требованиями; «маленькая пора» сама по себе не основание для приёмки. В рекомендациях SFSA по контролю это разграничено.
Как понять, что изменение эффективно?
Сначала согласуйте методы, зоны и критерии контроля, затем сравните образцы до и после и последующие партии. Отмечайте как улучшение исходной проблемы, так и новые дефекты. История каждого изменения помогает установить условия стабильного производства.
Обсудите решение на примере конкретной детали
Чертёж, сведения о сплаве, расположении дефектов и текущем процессе дают более надёжную основу для обсуждения. Если планируете проверить геометрию или способ изготовления формы с помощью 3D-печатных песчаных форм и стержней, свяжитесь с Cprint 3D, чтобы обсудить технологическую реализуемость и подготовку образцов под требования детали.