
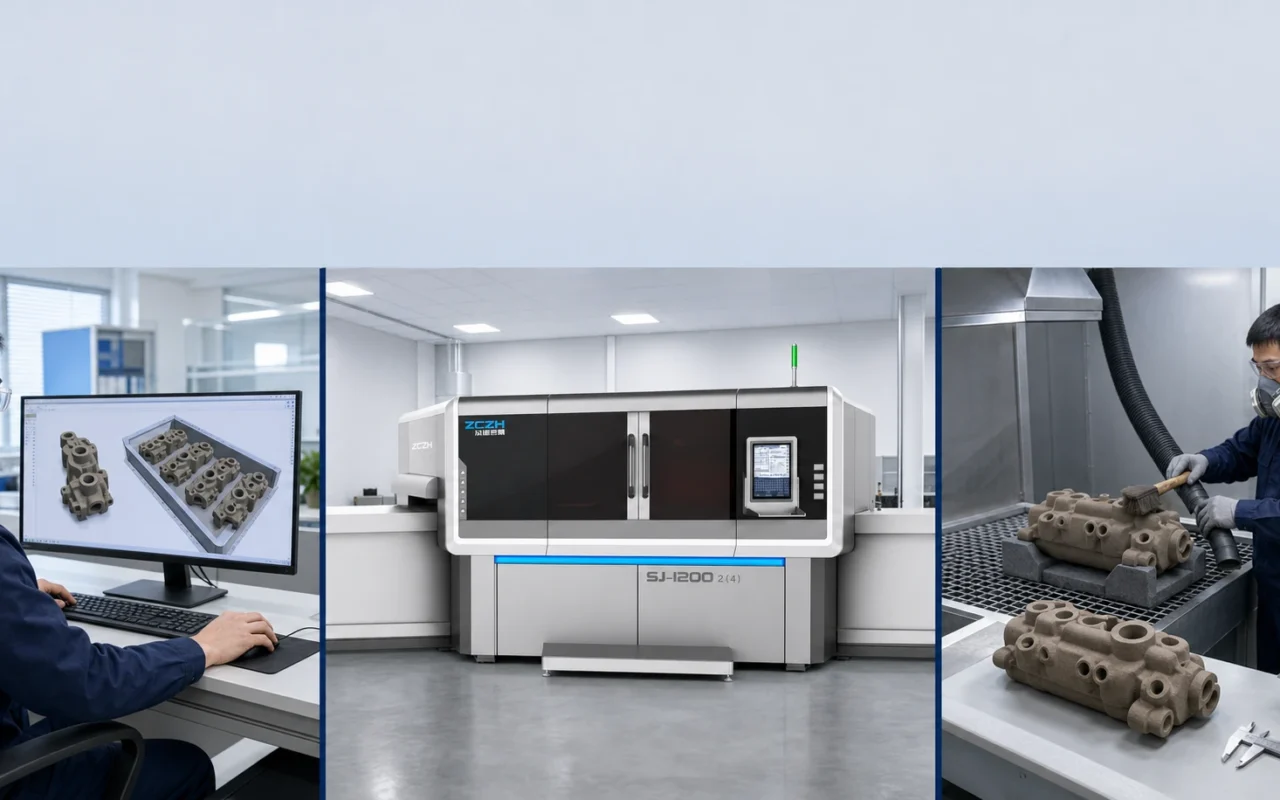
3D-печать песком иногда представляют как производство в один клик, но стабильное производство не начинается с отправки CAD-файла отливки непосредственно на машину. Перед печатью происходит проектирование литья, проверка файлов и вложение; Далее следует обеспыливание, отверждение, нанесение покрытия, проверка и сборка формы. Принтер обеспечивает послойную цифровую формовку, а качество проектирования достигается за счет контроля всего рабочего процесса.
1. Подготовьте данные технологической формы или стержня.
Ввод может начинаться с модели отливки, но принтер получает геометрию формы или стержня. Примените дополнительные размеры, чтобы компенсировать усадку отливки и последующую механическую обработку, а также спроектируйте систему линеек из расплавленного металла, питатели отливок, вентиляционные отверстия, опоры для размещения стержней, элементы размещения и необходимую сегментацию. Проверьте стены, закрытые помещения и дорожки для уборки. Проверяйте единицы измерения, версию файла, надежную геометрию, нормали, самопересечения и крошечные недопустимые элементы после импорта. См. основы создания песчаных форм и стержней.
2. Разрезать, сориентировать и вложить
Программное обеспечение преобразует модель в данные слоя. Обычная толщина слоя песка, наносимого связующим, составляет примерно 0,3–0,5 мм в зависимости от машины, системы материалов, требований к поверхности и производительности. Ориентация и вложение балансируют использование сборки, расстояние, доступ и слабые направления. Заполнение каждого зазора не увеличивает приемлемую производительность, если детали ломаются во время очистки.
3. Нанесите тонкий слой песка.
Платформа опускает один слой, и устройство для повторного нанесения покрытия распределяет подготовленный формовочный песок. Распределение частиц, мелкие частицы, температура, влажность и поток влияют на плотность. Недостаток материала, агломераты или полосы перекрытия могут стать дефектами прочности и размеров.
4. Выборочно вносите связующее
Промышленные печатающие головки используют струйную связку только там, где текущий срез требует твердой геометрии. Неотпечатанный песок остается рыхлым и поддерживает конструкцию. Повторное нанесение покрытия и струйная обработка повторяются до тех пор, пока работа не будет завершена. Обычные материалы включают кремнезем, керамику и пески с покрытием, часто размером около 70–200 меш, с фурановыми, фенольными или неорганическими связующими системами. Каждая комбинация имеет различные требования к отверждению, газу, прочности, хранению и сплавам и не является взаимозаменяемой только по названию.
5. Полное формование и начальное отверждение.
Сборочная коробка содержит склеенные детали, окруженные рыхлым песком. Время удаления и любое термическое отверждение соответствуют фактическому материалу и машинному процессу. Раннее обращение может повредить слабые участки; чрезмерное отверждение может повлиять на сжимаемость и газообразование.
6. Очистите порошок и извлеките песок.
Удалите рыхлый песок с помощью пылесоса, щеток, контролируемого потока воздуха или другого одобренного метода. Сложные полости нуждаются в отверстиях для очистки и способе проверки отсутствия остатков песка. Отделяйте, сортируйте и проверяйте извлеченный песок, прежде чем возвращать его в утвержденном соотношении. При хорошо контролируемых условиях рекуперации и борьбы с пылью повторное использование несвязанного рыхлого песка может достигать 96%; фактическое повторное использование зависит от материала, загрязнения связующего, проверки и требований литейного производства. См. планирование подачи и восстановления песка.
7. Завершите и проверьте
Пресс-форма может нуждаться в дополнительном отверждении, огнеупорном покрытии, сушке, склеивании или сборке стержня. Покрытие на основе циркона может улучшить огнеупорность и уменьшить проникновение металла при высокотемпературных или чувствительных к поверхности работах. Перед выпуском проверьте внешний вид, критические размеры, вес, прочность, наличие остатков песка и покрытия и свяжите запись с версией файла, партиями материала и заданием на печать.
Затем форма переходит к закрытию, заливке, охлаждению и удалению песка из затвердевшей отливки. Дополнительную информацию см. в разделе песчаные формы и стержни.
Параметры с наибольшим влиянием
- размер, форма, фракция и состояние мелиоративного песка;
- химия связующего, дозировка и однородность нанесения;
- толщина слоя, ориентация и изменение поперечного сечения;
- температура и влажность окружающей среды, а также температура материала;
- состояние печатающей головки, нанесение покрытия и калибровка; и
- отверждение, обеспыливание, нанесение покрытия и хранение.
Окончательные настройки SJ-1200 должны соответствовать текущим данным машины, сертифицированным материалам и процессу проекта. Чтобы протестировать собственное ядро, отправьте модель и условия приведения. Выбор материалов сравнивается в нашем руководстве по четырем пескам.
Часто задаваемые вопросы
Как 3D-печать путем избирательного нанесения связующего вещества на порошок слой за слоем формирует форму?
Машина распределяет тонкий слой песка, распыляет связующее вещество в выбранные области, опускает платформу и повторяет действия до тех пор, пока форма или стержень не будет полностью заполнена слоем рыхлого песка.
Какие файлы САПР используются?
Поддерживаемые форматы сетки и инженерные форматы различаются. Единицы измерения, закрытая геометрия, редакция и целостность имеют большее значение, чем расширение, и их необходимо проверять в программном обеспечении сборки.
Нужны ли печатные формы отверждения или покрытия?
Они могут. Связующее вещество, песок, сплав, прочность и потребности поверхности определяют отверждение, нагрев и покрытие.
Как удаляется рыхлый песок из внутренних ходов?
Спроектируйте доступные выпускные отверстия, затем используйте вакуум, щетки или контролируемый поток воздуха и проверьте их с помощью веса, бороскопа или другого подходящего метода. Полностью закрытые помещения нуждаются в редизайне.
Что контролирует силу и точность?
Песок, связующее вещество, толщина слоя, повторное покрытие, печатающие головки, окружающая среда, отверждение и ориентация — все это имеет значение. Разрешение машины само по себе не определяет точность формы или отливки.