
Основы литья украшений в песчаные формы
Украшения можно отливать в песчаные формы. Некоторые мастера используют этот традиционный способ для подвесок, колец и декоративных элементов с чёткими контурами и сравнительно массивными сечениями. Однако сложные оправы, тонкие элементы и мелкий ажур предъявляют более высокие требования к форме и заполнению металлом. Возможность отливать украшения в песок не означает пригодность метода для любого дизайна.
В ювелирной мастерской песчаное литьё обычно означает ручную формовку специального мелкозернистого материала вокруг твёрдой модели. Условия отличаются от работы крупных промышленных 3D-принтеров для песчаных форм. Здесь рассматривается именно ручной ювелирный процесс и его отличие от литья по выплавляемым моделям.
Как украшение отливают в песчаную форму?
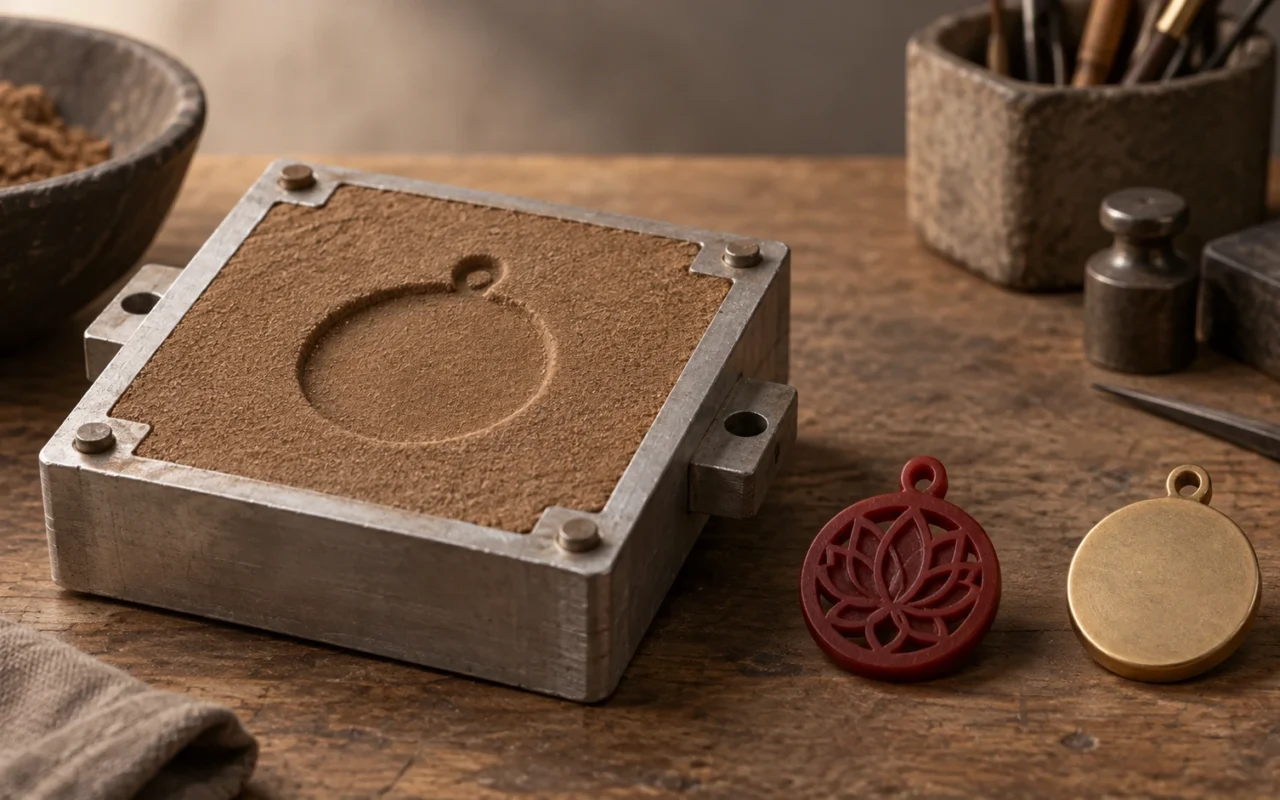
Песчаная форма служит временным инструментом для придания формы металлу: модель оставляет отпечаток в формовочном материале, затем её извлекают, а в оставшуюся полость заливают расплав.
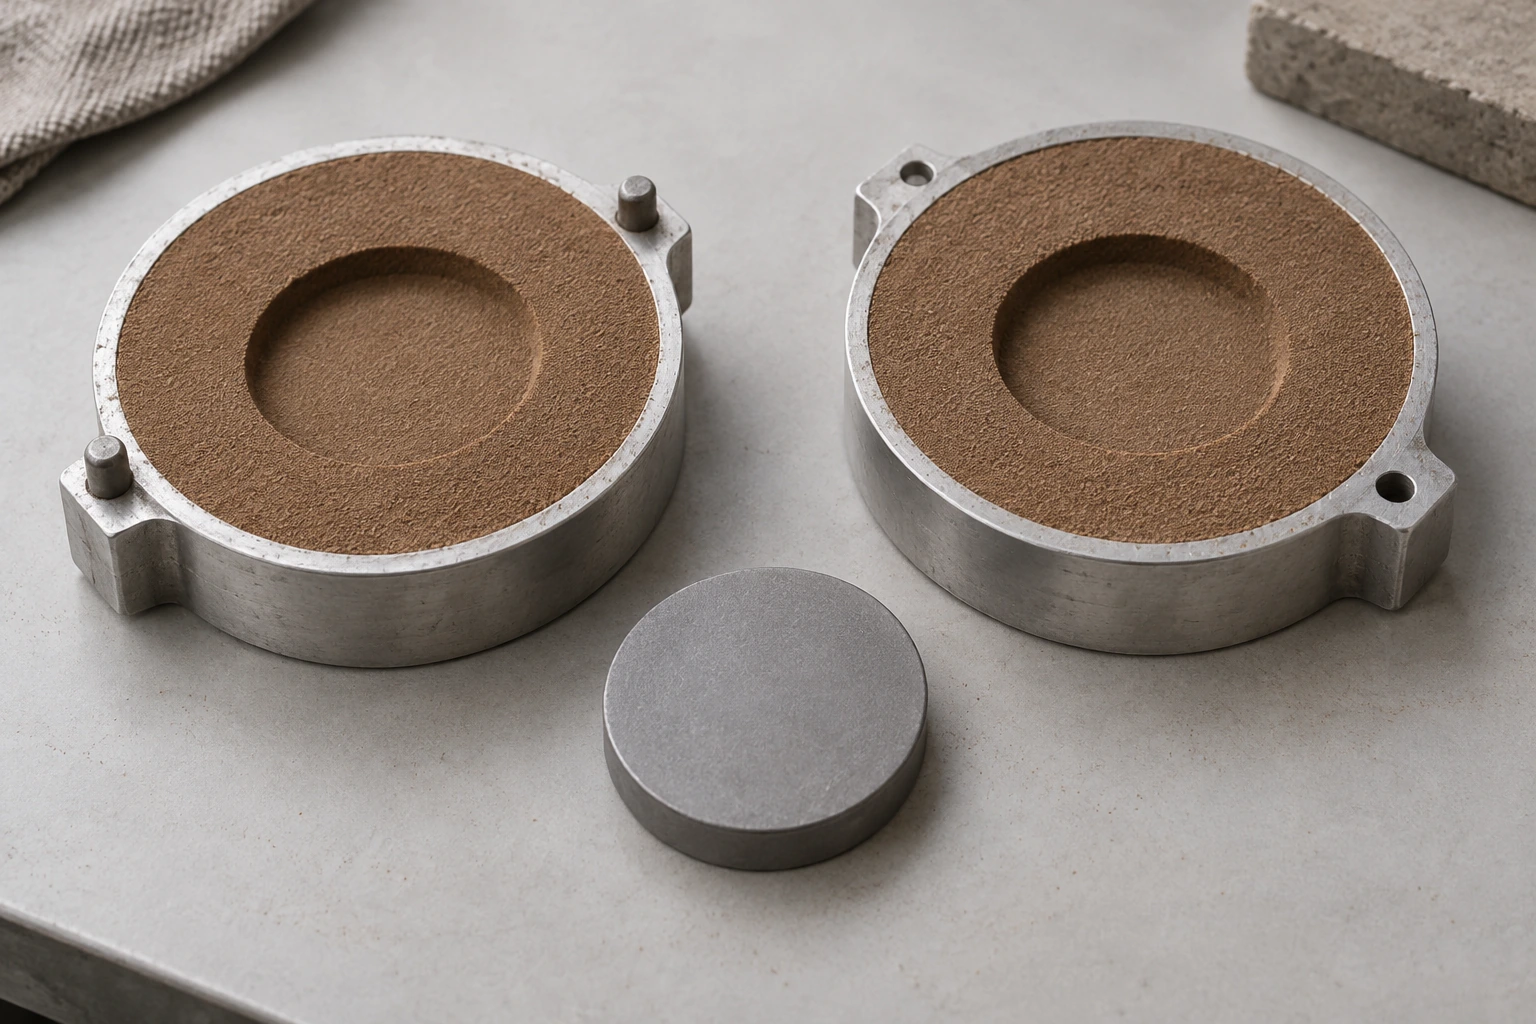
Распространённый ручной способ использует нижнюю и верхнюю опоки. Мастер уплотняет специальный формовочный материал, погружает часть модели в нижнюю половину и формирует соответствующую верхнюю. После раскрытия половин и извлечения модели в песке остаётся форма украшения. Затем делают литниковые каналы и необходимые вентиляционные отверстия, закрывают форму и заливают металл. Когда отливка готова к очистке, её извлекают, отделяют литник и выполняют обработку. демонстрация песчаной формовки украшений на Ganoksin показывает изготовление такой двухчастной формы.
Для этого подходит не любой песок. Ювелирный формовочный материал должен иметь мелкие частицы и подходящие связующие свойства, чтобы уплотняться и удерживать полость. Например, Delft Clay компании Durston — мелкозернистый материал для небольших отливок; поставщик указывает кольца, подвески и ювелирные компоненты среди применений. описание материала также отмечает, что он лучше подходит для конструкций без выраженных поднутрений.
Модель может быть деревянной, пластиковой, металлической или восковой, если материал пригоден для формовки. Даже восковую модель при таком песчаном литье извлекают до заливки металла. Само использование воска ещё не делает процесс литьём по выплавляемым моделям.
Почему сложные украшения чаще сталкиваются с ограничениями песчаной формы?
Модель должна извлекаться из формы
Одна из главных ограничивающих операций ручной формовки — извлечение модели. Она должна выйти, не увлекая уплотнённый песок и не повреждая нужный отпечаток.
Здесь важны поднутрения. Например, загнутый внутрь выступ или паз, перекрытый другой частью по направлению извлечения, может удержать модель в песке. Усилие при вытягивании способно разрушить полость. Поэтому в обычной ручной форме из двух половин плоскость разъёма и направление извлечения напрямую влияют на возможную геометрию.
Представим две подвески. Пластина с прямыми краями и неглубоким рельефом спереди сравнительно легко делится между половинами формы. Подвеска с переплетёнными ветвями на обеих сторонах и мелкими промежутками между ними извлекается гораздо труднее. Разница определяется конструкцией, а не только общими размерами украшения.
Мелкий песок не гарантирует получение всех деталей
Мелкие частицы помогают воспроизвести поверхность модели, но детали отпечатка должны ещё выдержать извлечение, сборку формы, заполнение металлом и последующую обработку.
Сохранить неглубокую фактуру и полностью отлить очень тонкую лапку оправы — разные задачи. Первая главным образом связана с воспроизведением поверхности, а вторая также с течением и затвердеванием металла в узкой полости. Наличие детали на модели не гарантирует её полного воспроизведения в металле.
В ручном песчаном литье обычно используют заливку под действием силы тяжести. В очень тонких, длинных или извилистых участках металл может начать затвердевать до заполнения полости. Мастер по металлу Charles Lewton-Brain обсуждает ограничения гравитационной заливки и причины применения центробежного литья в ювелирном деле в заметках о песчаном литье украшений.
Фактура поверхности также влияет на стиль
Отливка в песке может иметь зернистую поверхность. Это может стать особенностью ручного украшения, но для ровной, зеркально блестящей поверхности потребуется больше обработки.
Обзор металлообработки музея V&A поясняет, что песчаная форма может передавать отливке зернистость формовочного материала. Поэтому украшения с естественной фактурой и гладкой поверхностью могут требовать разного объёма последующей работы даже при похожих контурах.
Зернистая фактура не оправдывает любые дефекты. Трещины, отверстия и острые края, мешающие ношению, всё равно необходимо устранять.
Как получают ювелирную форму при литье по выплавляемым моделям?
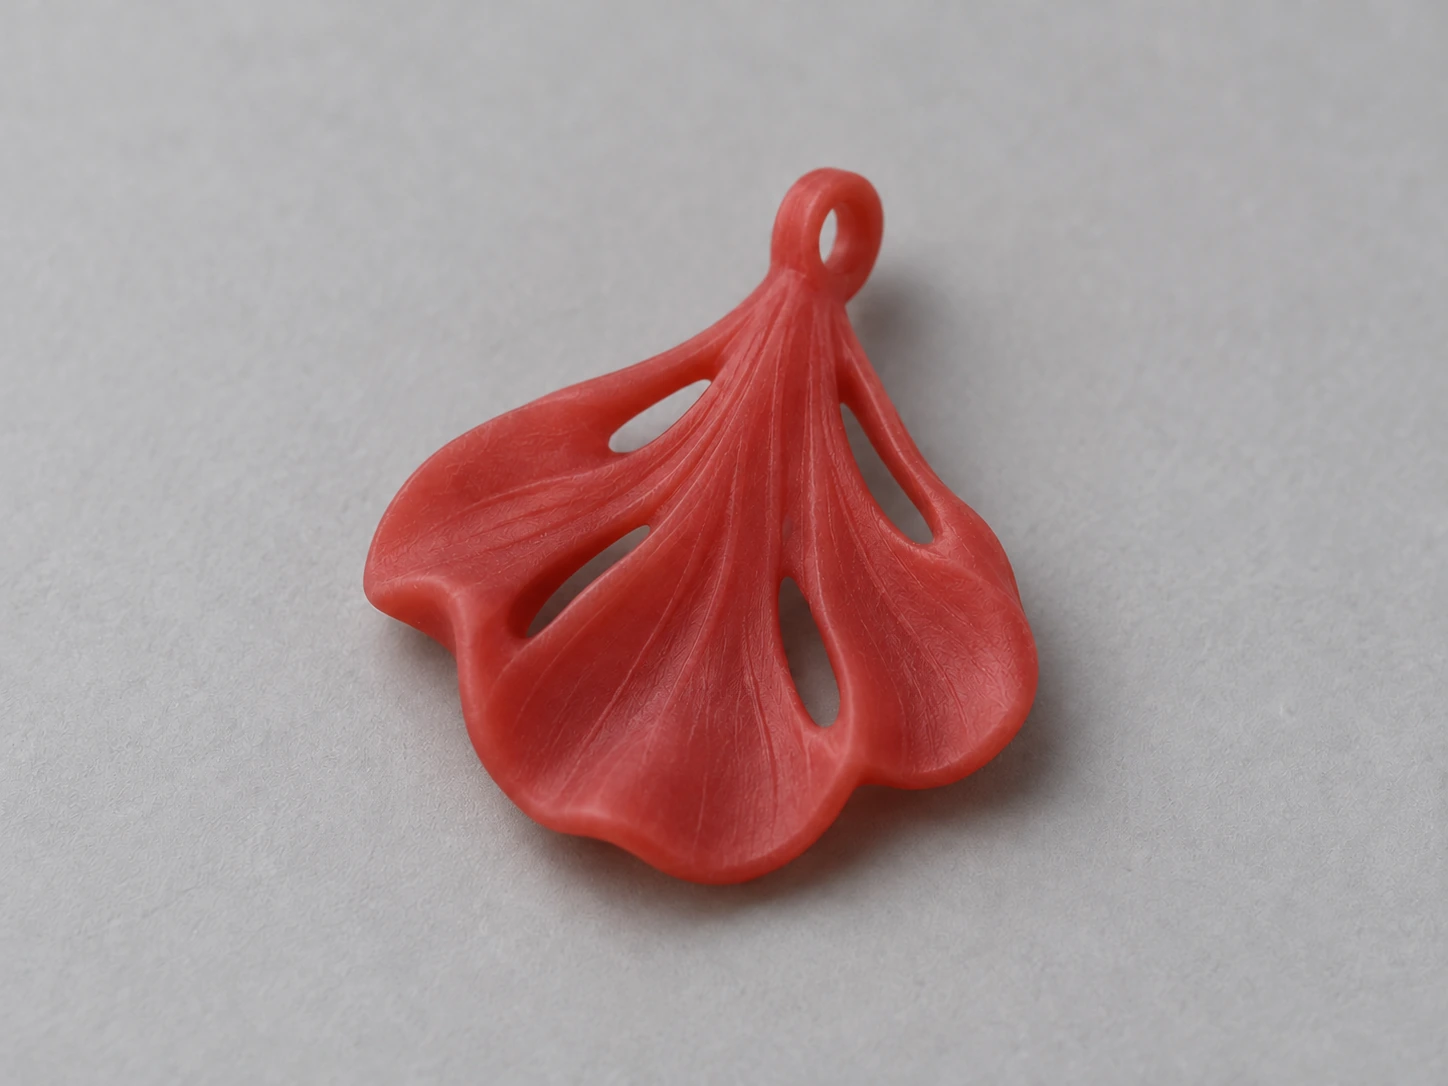
Сначала делают восковую модель и окружают её огнеупорной формовочной массой. После затвердевания массы удаление воска и прокаливание освобождают полость для металла. Когда металл затвердеет, массу удаляют и извлекают отливку.
Это самое прямое различие: ручная песчаная формовка создаёт полость извлечением твёрдой модели, а литьё по выплавляемым моделям — удалением воска из затвердевшей формы.
Обычный ювелирный процесс включает:
- Изготовление восковых моделей и присоединение литников.
- Сборку нескольких моделей в восковую ёлку и размещение в опоке.
- Заливку огнеупорной формовочной массы и её затвердевание.
- Удаление воска и прокаливание по требованиям материала, затем заливку металла.
- Удаление формовочной массы, отделение отливок, обработку и полировку.
Процесс ювелирного литья Ransom & Randolph показывает связь между изготовлением модели, инжекцией воска, сборкой ёлки, формовкой и обработкой. Единичное изделие можно начинать с отдельной восковой модели, не создавая предварительно форму для многократной инжекции воска.
Поскольку восковую модель не нужно целиком вытягивать из затвердевшей массы, процесс допускает больше переплетений, углублений и пространственных переходов. Это важная причина его применения для многих сложных украшений. Заполнение, затвердевание и обработка всё равно необходимы. Слишком тонкие соединения и труднодоступные для очистки полости не перестают быть проблемой только из-за удаления воска.
Каковы основные различия?
| Параметр | Обычное ручное песчаное литьё украшений | Обычное ювелирное литьё по выплавляемым моделям |
|---|---|---|
| Получение полости | Раскрытие песчаной формы и извлечение твёрдой модели | Удаление воска после формовки |
| Что происходит с моделью | При целостном извлечении пригодна для новой формовки | Каждая восковая модель для литья расходуется |
| Сложная геометрия | Сильно ограничена разъёмом и направлением извлечения | Воск не нужно вытягивать из окончательной формы |
| Поверхность | Может сохранять зернистость песка | Главным образом повторяет поверхность воска и формовочной массы |
| Подготовка к заливке | Уплотнение песка, извлечение модели, исправление полости, сборка формы | Изготовление воска, сборка ёлки, формовка, удаление воска и прокаливание |
Песчаная формовка сравнительно непосредственна. Обычные ручные способы исключают операции заливки огнеупорной массы и прокаливания, характерные для выплавляемых моделей. Однако уплотнение песка и извлечение модели также требуют навыка: меньше этапов не означает, что приемлемый результат получить легко.
Литьё по выплавляемым моделям требует больше подготовки, но восковая ёлка объединяет несколько моделей для совместной заливки. Преимущества касаются и свободы формы, и организации операций при повторяющемся изготовлении.
Что можно использовать повторно: восковые модели, формы для их копирования или литейные формы?
Эти названия легко перепутать.
При песчаном литье твёрдую модель, образующую отпечаток, можно сохранить, но песчаную форму после извлечения отливки обычно делают заново. Пригодный для повторного применения материал обрабатывают по его требованиям; повреждённые или обгоревшие участки нельзя сразу считать полноценным материалом.
При литье по выплавляемым моделям воск расходуется во время удаления и прокаливания, а огнеупорную форму разрушают при извлечении отливки. Резиновые или силиконовые формы для копирования восковых моделей относятся к более раннему этапу и позволяют получать несколько новых моделей.
Поэтому повторно используемая форма для копирования не означает многократную заливку одной восковой модели. руководство Rio Grande по литью по выплавляемым моделям отдельно описывает изготовление формы, инжекцию воска и формовку.
Восковые модели также вырезают вручную или изготавливают подходящими способами 3D-печати. О переходе напечатанной восковой модели к следующим операциям рассказывает путь от напечатанной восковой модели до литья.
Частые вопросы
Можно ли отливать в песок золотые и серебряные украшения?
Существуют мелкозернистые ювелирные формовочные материалы для металлов, включая золото и серебро. Сплав должен соответствовать заявленной области применения материала; пригодность конкретного дизайна также зависит от конструкции и требований к поверхности.
Песчаное литьё даёт только очень грубые украшения?
Такое обобщение неверно. Специальный мелкозернистый материал передаёт некоторые детали поверхности, а мастера используют песчаное литьё и для фактурных украшений. Но это не означает лёгкого получения мелкого ажура или тонких лапок оправы.
Отливка по восковой модели уже является готовым украшением?
Пока нет. После удаления формовочной массы обычно отделяют литники, обрабатывают и полируют изделие. Если предусмотрены камни, требуется и соответствующая закрепка.
Более широкое сравнение процессов — различия между литьём в песчаные формы и по выплавляемым моделям.