
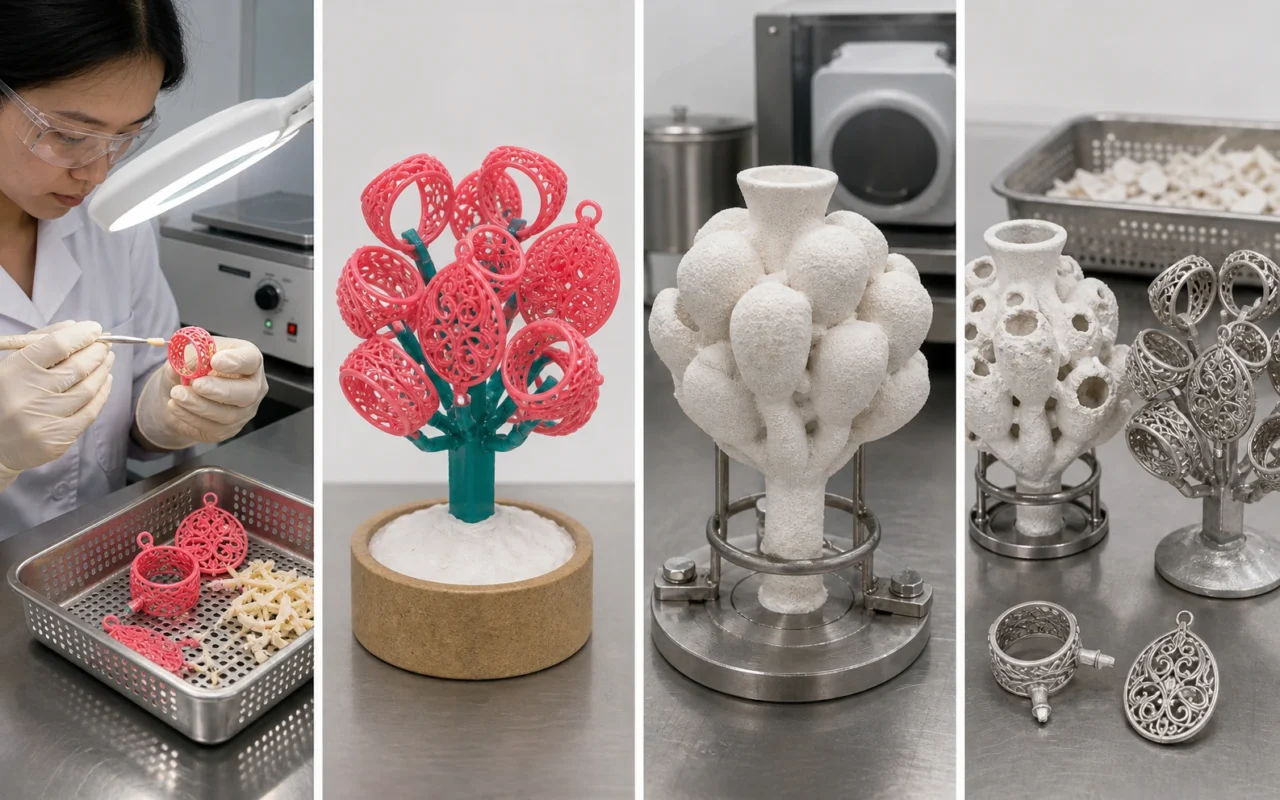
Восковой струйный принтер не производит металлические детали. Он производит жертвенную модель отливки из 100% воскового строительного материала и поддерживающего воска. Удаление поддержки, проверка, сборка восковых моделей на литейный литник, изготовление корпуса, депарафинизация, обжиг корпуса, заливка и отделка превращают этот образец в ювелирное изделие или промышленное точное литье.
3D-печать меняет процесс создания моделей; перерабатывающие предприятия остаются частью зрелой системы восстановления парафина. Параметры температуры, времени, суспензии, огнеупора и заливки должны соответствовать фактическим инструкциям по работе с воском, опалубкой и литейным производством, а не значениям, скопированным из общей статьи.
1. Подтвердите задание перед удалением рисунков.
Проверьте идентификатор задания, партию материала и требования к охлаждению или отдыху. Не сгибайте и не отрывайте опору тонкой геометрии. Используйте одобренные методы и средства индивидуальной защиты, чтобы предотвратить ожоги, химическое воздействие и повреждение деталей.
2. Удалите поддерживающий воск.
Используйте температурный, растворяющий или комбинированный процесс, соответствующий воску для построения и поддержки. Сначала удалите большие внешние объемы, затем очистите отверстия, пазы, ажуры и тонкие зубцы. Избыточное тепло может исказить рисунок; агрессивная механика может сломать детали. Удалите остатки и осмотрите глубокие детали. Соблюдайте требования паспортов безопасности, вентиляции, пожарной безопасности и контроля за отходами для каждого чистящего средства. Сравните стратегии поддержки при нагнетании воска и литьевой смоле.
3. Осмотрите и завершите выкройку.
Проверьте комплектность, загрязнение, остатки опоры, недостающие детали, деформацию, трещины, критические размеры и сборку на стыке литейного литника. 3D-печать путем распыления капель расплавленного воска может сократить объем ручной обработки, но «отсутствие восковой обработки» не является безусловным утверждением: данные, печать, очистка и обращение влияют на результат. Используйте утвержденные измерения или сканирование для промышленных деталей, размер которых зависит от размеров. Ремонтные материалы должны быть совместимы с наращиванием скорлупы и депарафинизацией.
4. Спроектируйте и соберите узел литейного литника.
Присоедините узоры к центральному литнику через затворы. Компоновка учитывает поток металла, подачу, вентиляцию, прочность оболочки, пути удаления парафина и последующую отсечку. Оставьте достаточно места для жидкого раствора и штукатурки, чтобы покрыть каждую поверхность. Гладкие, прочные восковые швы не должны иметь острых углов, зазоров и мусора. Ювелирные изделия и более крупные промышленные образцы требуют разной плотности и поддержки. См. раздел печать и обработка ювелирного воска.
5. Создайте керамическую оболочку.
Многократным погружением, штукатуркой и сушкой формируется необходимая толщина. Грунтовка контролирует репликацию поверхности и требует тщательного контроля смачивания, образования пузырьков и загрязнений; резервные покрытия обеспечивают прочность. Запишите условия окружающей среды, вязкость суспензии, партии материала и высыхание между слоями.
6. Депарафинизация и обжиг скорлупы.
Когда оболочка соответствует требованиям, удалите воск согласно технологическому процессу литейного производства. При выплавлении воска необходимо согласовать скорость его удаления с напряжениями в оболочке, чтобы избежать трещин. Последующий обжиг удаляет остатки и подготавливает оболочку к заливке. Для напечатанных восковых моделей также необходим проверенный температурный режим.
7. Разлейте, охладите и долейте.
Предварительно нагрейте и залейте в соответствии со сплавом и обработайте. После затвердевания и контролируемого охлаждения снимают оболочку, вырезают литники, очищают и подвергают термообработке. Ювелирные изделия могут продолжаться путем выпрямления, шлифовки, полировки и установки камня; промышленные детали могут нуждаться в механической обработке, размерном и неразрушающем контроле. См. разделы литье по выплавляемым моделям и производство ювелирных изделий.
Поддерживать сквозную отслеживаемость
Свяжите версию CAD, задание на печать, партии воска для сборки и поддержки, условия удаления поддержки, проверку, идентификатор сборки литника, партию корпуса, цикл депарафинизации и плавку. При появлении проблем с поверхностью, размерами или растрескиванием корпуса команда может изучить весь процесс, а не настраивать только принтер.
Система восковой 3D-печати 3H-420 напрямую изготавливает восковые модели. Чтобы проверить их с помощью существующей сборки в процессе отливки литника и оболочки, отправьте модель и условия отливки.
Часто задаваемые вопросы
Как удаляется поддерживающий воск?
Используйте контролируемый термический процесс или процесс растворения, подходящий для обоих восков, очищайте постепенно и избегайте механических повреждений. Соблюдайте данные о материале и рабочие инструкции в отношении среды, температуры и времени.
Нужно ли вручную полировать напечатанные восковые модели?
Не всегда. Соответствующему образцу может потребоваться только очистка и проверка; видимые поверхности, остатки или местные дефекты могут нуждаться в контролируемой отделке. Устраните проблемы с данными и процессами, прежде чем полагаться на полировку.
Можно ли собирать напечатанные и полученные впрыском восковые модели в один модельный блок?
Обычно после проверки совместимости материалов, соединений, компоновки, депарафинизации и поведения оболочки, а также отслеживания источников.
Будет ли отпечатанный воск полностью покидать скорлупу?
Квалифицированный литейный воск должен соответствовать технологическим требованиям в рамках утвержденной программы удаления парафина и обжига, но остатки, трещины на поверхности и результаты по-прежнему требуют проверки.
Что следует проверить перед постройкой корпуса?
Полнота, чистота, остатки, трещины, деформации, размеры, ремонт и отливка соединений литников, а также отслеживаемые идентификаторы файлов, материалов и работ.