
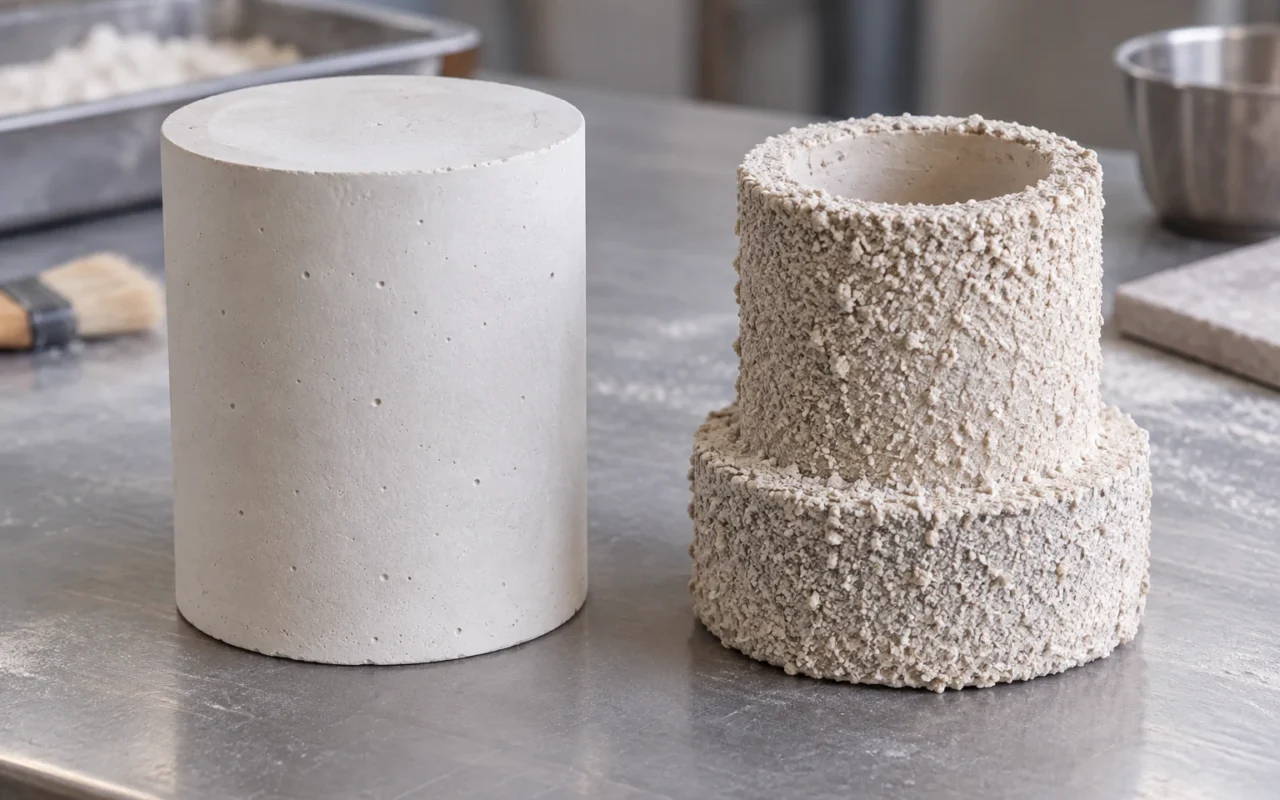
После удаления напечатанной восковой модели в литейной форме должна остаться полость, в которой металл примет нужную форму. Блочная формовка ювелирных моделей и изготовление керамической оболочки решают эту задачу, но различаются формированием формы, сборкой моделей и контролем процесса. Способ выбирают с учётом детали, сплава и проверенной литейным цехом системы материалов, а не только принадлежности изделия к ювелирной или промышленной продукции.
Для дизайнеров и групп полиграфистов, передающих восковые модели, полезны вопросы: может ли материал формы достичь каждой соответствующей поверхности, может ли рисунок сохранить свою форму во время изготовления формы и можно ли его позже успешно удалить перед заливкой. Заранее ответив на эти вопросы, вы сократите количество переделок более эффективно, чем общий запрос на более качественную печать.
Как два метода создают литейную полость
Обычный процесс паковочной обработки ювелирных изделий включает в себя помещение собранного восковой ёлки в контейнер, окружение модели подготовленной паковочной суспензией, а затем проведение соответствующей термообработки и процесса литья после затвердевания материала. Инструкции Ransom & Randolph по ювелирному мастерству показывают взаимосвязь между сборкой дерева, паковкой, термообработкой, заливкой и последующей очисткой. Для конкретных соотношений материалов и условий эксплуатации следует использовать технологические инструкции соответствующих продуктов. Описание процесса встраивания ювелирных изделий
Керамическую оболочку формируют послойно на восковой ёлке. Ёлку погружают в суспензию, обсыпают огнеупорным зерном и сушат. Цикл повторяют до получения оболочки, отвечающей требованиям процесса. Это нанесение оболочки на восковые модели, а не прямая печать песчаной формы. Investment Casting Institute — Изготовление керамической оболочки
Оба имеют положительную форму, которую необходимо сохранить, которую затем удаляют, а оставшуюся полость используют для заливки металла. Различия также заключаются в том, как материал детализируется, как отливка приобретает прочность и как термическая обработка соответствует воску.
Если вам нужно вернуть формирование формы в передний и задний процессы, вы можете просмотреть Постобработка восковой модели и полный процесс литья по выплавляемым моделям.
Ювелирная промышленность и промышленность не определяют фиксированных границ процесса
«Инвестиции в ювелирные изделия» и «промышленные обстрелы» — это общие термины, используемые для облегчения общения и не могут заменить оценку проекта. При художественном литье также могут использоваться разные системы литья. Например, отдел воска по выплавляемым моделям Pangolin Editions представил как процессы блочной паковки, так и керамические оболочки, что указывает на то, что названия приложений не могут полностью разделить эти два метода. Введение в процесс восстановления воска Pangolin Editions
Тот факт, что детали меньше, не означает, что небольшая внутренняя полость обязательно подходит для определенного паковочного материала; более крупный внешний вид не означает, что все проблемы можно решить, просто утолщая керамическую оболочку. Глубокие канавки, узкие проходы, частично закрытые пространства и изменения толщины требуют отдельного контроля путей входа, выхода, сушки и депарафинизации отливочного материала.
Команда типографии должна описать литейному цеху реальную модель, а не просто представить ассортимент продукции. Рисунок в разрезе с ключевыми деталями зачастую более полезен, чем «Вот ювелирное изделие». Если для внутренней полости требуется стержень, необходимо также обсудить расположение стержня и последующую очистку. Полость для печати нельзя напрямую рассматривать как внутреннюю полость решенной отливки.
Инвестирование: доступ к суспензии и настройка
При встраивании в блоки вокруг модели и между соседними моделями должно быть достаточно места для проникновения жидкого раствора. Близко расположенные вырезы, тонкие когти и узоры ближе к низу — все это стоит проверить заранее. Что здесь «достаточно», определяется системой материалов, формой модели и тем, как работает литейное производство. Невозможно использовать одинаковый интервал для замены всех элементов.
Приготовление, метод смешивания, время работы, контроль пузырьков и условия покоя паковочной массы и жидкости также влияют на результаты. Команда типографии не должна менять рецепт для литейного цеха на основе руководств других брендов, но она может предоставить наиболее трудные для заполнения позиции в модели, чтобы помочь другой стороне организовать фокус проверки.
Например, если кулон имеет глубокий рельеф и узкую бороздку на оборотной стороне, при подтверждении внешнего вида следует развернуть как лицевую, так и обратную сторону. Если вы посмотрите только на передний рендеринг, задний может стать слепым пятном для последующего общения. После сборки елки следует также проверить, не заблокирован ли паз соединительными деталями, не расположены ли соседние модели слишком близко, чтобы их было неудобно наблюдать.
Проверка перед заливкой восковой модели должна проводиться до покрытия материалом. Как только исходные сломанные когти, деформации, поверхностные крепления или остатки опор покрываются закладочным материалом, возможность прямого осмотра и утилизации теряется. При обнаружении проблем их следует обработать и повторно проверить в соответствии с договоренностью, а не надеяться, что последующая термообработка устранит все проблемы.
Сборка оболочки: доступ к покрытию и послойная сушка
Изготовление керамической оболочки требует процесса обработки суспензией и обсыпки огнеупорным зерном, покрывающего поверхность, на которой должна быть сформирована полость. Поэтому макет восковой ёлки требует места для погружения, слива, шлифовки и проверки. Две модели блокируют друг друга, что может затруднить оператору наблюдение за глубоким покрытием.
Ориентация модели не может определяться исключительно удобством при печати. Поза в печати и наборе служит для придания формы и последующей обработки; Поза сборки дерева служит для изготовления ракушек, депарафинизации и заливки. Они могут быть разными, но перед печатью следует знать последующие места соединения и хрупкие детали, чтобы избежать неудобных операций по сборке дерева после завершения модели.
Сушка является частью изготовления скорлупы. Количество слоев оболочки, комбинации материалов и условия сушки зависят от технологической системы литейного завода и не могут быть определены по фотографиям. Для команды дизайнеров и полиграфистов важно подтвердить, что модель выдерживает согласованные операции по обращению и обработке, а также наличие каких-либо закрытых зон, которые могут помешать сушке или проверке.
Предполагая, что между двумя орнаментами есть визуальный зазор, нельзя судить об удобстве использования макета только по этому зазору. Фактическая операция также должна учитывать зажимные инструменты, движение во время цементации, направление распространения песка и пространственные изменения после формирования оболочки. Такое решение должно быть отражено в плане сборки дерева и подтверждено лицом, ответственным за изготовление корпуса.
Подтвердите депарафинизацию и выгорание с помощью системы пресс-форм
Завершение паковки или обстрела не означает, что форму можно сразу заливать. Удаление восковых моделей, обработка остатков и доведение формы до заданного состояния — важные этапы последующего процесса. В разных системах может использоваться разное оборудование и устройства, и одну температурную кривую печи, найденную в Интернете, не следует использовать для всех восковых материалов и форм.
План термообработки также должен учитывать объем воска, пути подключения и выпуска, структуру формы и требования поставщика материалов. Одно и то же название материала не означает, что модели разных размеров и конструкций могут напрямую использовать все условия.
При возникновении трещин, остатков или дефектов поверхности отливки в протоколе проблемы следует указывать используемый литейный материал, восковой материал, состояние сборки и технологическую партию. Просто «лучше бы перейти на изготовление гильз» или «порошок плохой» не могут объяснить причину. Сначала должна быть подтверждена стадия, на которой возникла аномалия, а затем соответствующий персонал предложит методы проверки на основе записей процесса.
Сравните оба маршрута в одной таблице передачи обслуживания
| Сравнить товары | Что необходимо объяснить о встраивании блоков | Что необходимо объяснить о керамических ракушках |
|---|---|---|
| Формирование плесени | Контейнеры и устройства для наполнения и отверждения суспензии | Организация погружения, шлифовки и послойной сушки |
| Детали модели | Проверка заполнения и пузырьков глубоких канавок, тонких участков и прилегающих зазоров | Доступ к облицовке, защищенные зоны и местный осмотр корпуса |
| макет восковой ёлки | Координация с контейнером, подача суспензии и последующая разливка | Совместим с погружением, сливом, обсыпка огнеупорным зерномм, сушкой и заливкой. |
| восковое состояние | Полная, чистая, размеры и места подключения согласно согласованию. | Целый, чистый, способный выдерживать согласованные операции и легко закрывающийся |
| термическая обработка | Подтвердите вместе с паковочными материалами, восковыми материалами и оборудованием. | Подтвердите с помощью материалов оболочки, восковых материалов и оборудования. |
| Результаты проверки | Проверьте соответствующие модели, формы и отливки. | Проверьте соответствующие модели, типы корпусов и отливки. |
Данная форма предназначена для постановки вопросов и не является заменой технологической документации. Если одна из сторон не может ответить на вопрос, его следует внести в список вопросов, подлежащих подтверждению в проекте, чтобы избежать возложения исключительной ответственности за принятие решения на типографию.
Информация, которую необходимо подготовить перед передачей образца
Рекомендуется отправлять на литейный завод файлы геометрии, габаритные чертежи, целевые сплавы, требования к поверхности готового изделия и информацию о восковом материале. На габаритном чертеже следует различать требования к отливке и требования к последующей обработке, а на внешнем чертеже следует отмечать места, где допускается соединение литников и где требуется защита клавиш.
Также следует указать статус поставки: модель поддерживается, не поддерживается, восковая ёлка собрано. Для моделей, собранных в виде дерева, должно быть указано соответствие фотографий и номеров всего дерева; для моделей, не собираемых в виде дерева, перед печатью следует согласовать, кто будет проектировать места соединений и кто будет утверждать окончательный план сборки дерева.
Для первого раунда опытного производства может быть выбрана модель, которая может отображать глубокие канавки, тонкие стенки и детали внешнего вида, но выводы должны соответствовать характеристикам фактической проверки. Прошедшая проверку проба не может автоматически охватывать непроверенные просветы или более крупные размеры. Только используя эту проверку для пересмотра следующего раунда требований к модели, можно постепенно сформировать надежные стандарты передачи обслуживания.
Соответствие количества модели, серийного номера и внешней упаковки также должно быть подтверждено во время передачи. Если модель представляет собой прототип исследования процесса, структура, подлежащая проверке, должна быть четко определена, чтобы избежать смешивания ее с утвержденными производственными частями. Обе стороны могут договориться о времени и содержании первого раунда обратной связи, например, о фотографиях ключевых деталей, пространственных результатах и аномальных местах, вместо того, чтобы просто получать предложение «бросьте это».
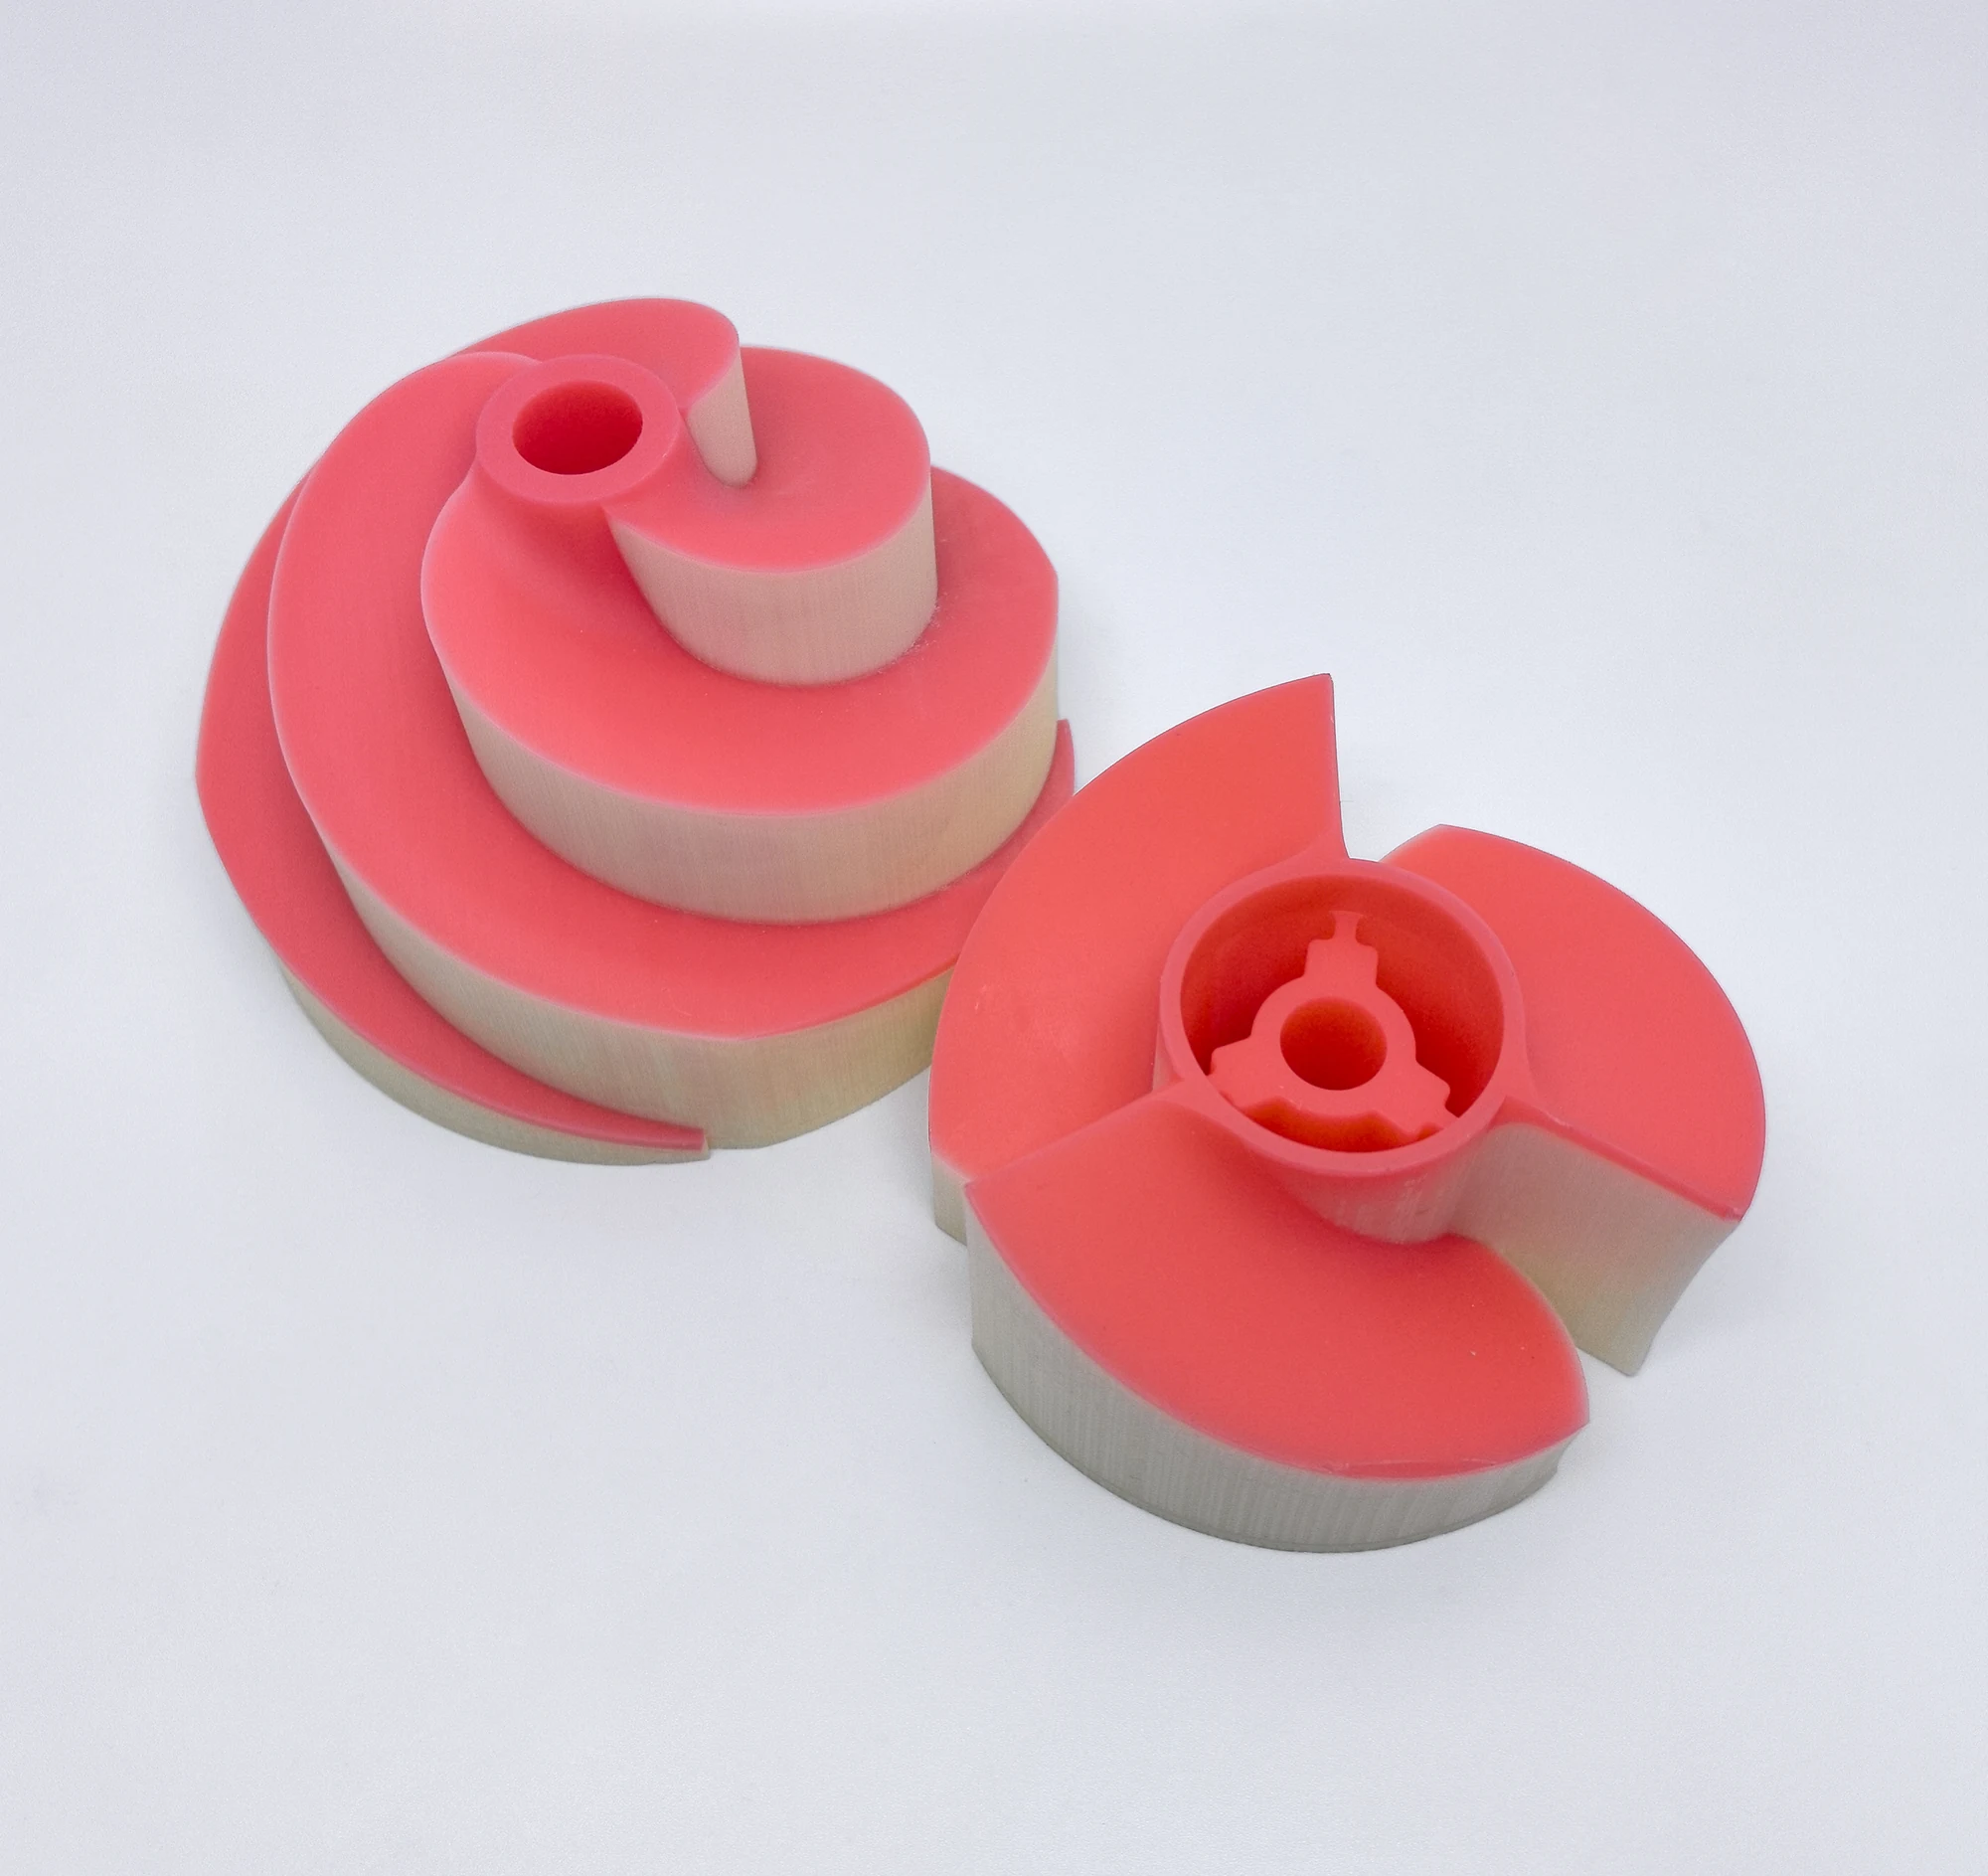
Что следует перепроверить при изменении маршрута плесени
Если проект переходит от блочных инвестиций к керамической обшивке, необходимо пересмотреть требования к макету восковой ёлки, рабочему пространству и доставке модели. Исходное расположение, удобное для загрузки в контейнер, может оказаться не столь удобным для замачивания и сушки. Внедрите новый план в древовидную диаграмму групп, а затем подтвердите, необходимо ли скорректировать модель, чтобы избежать изменения имени процесса и использования старых условий для физического расположения.
При преобразовании процесса список передачи можно разделить на три столбца: «остаться без изменений», «нужно изменить» и «подлежит проверке». Идентичность модели и требования к готовой продукции сохраняются, схема сборки, статус поставки и порядок проверки пересматриваются в соответствии с новым маршрутом, а первый раунд пробного производства сосредоточен на ответах на нерешенные вопросы. Это позволяет вносить изменения маршрута в документы и физические объекты.
Часто задаваемые вопросы
Всегда ли более тонкая печатная поверхность облегчает изготовление пресс-форм?
Внешний вид – это всего лишь состояние. Даже при хрупком внешнем виде глубокие канавки и закрытые пространства могут по-прежнему препятствовать доступу к материалу, осмотру или последующей обработке. Геометрическую доступность и организацию процесса следует пересматривать одновременно.
Может ли команда типографии самостоятельно выбрать маршрут плесени?
Принтер может предоставлять характеристики восковых моделей, файлы материалов и информацию о модели. Окончательный выбор отливки должен быть подтвержден проектировщиком проекта и лицом, ответственным за отливку, исходя из сплава, структуры и условий проверки. После определения маршрута требования внедряются в типовое проектирование и контроль доставки.