
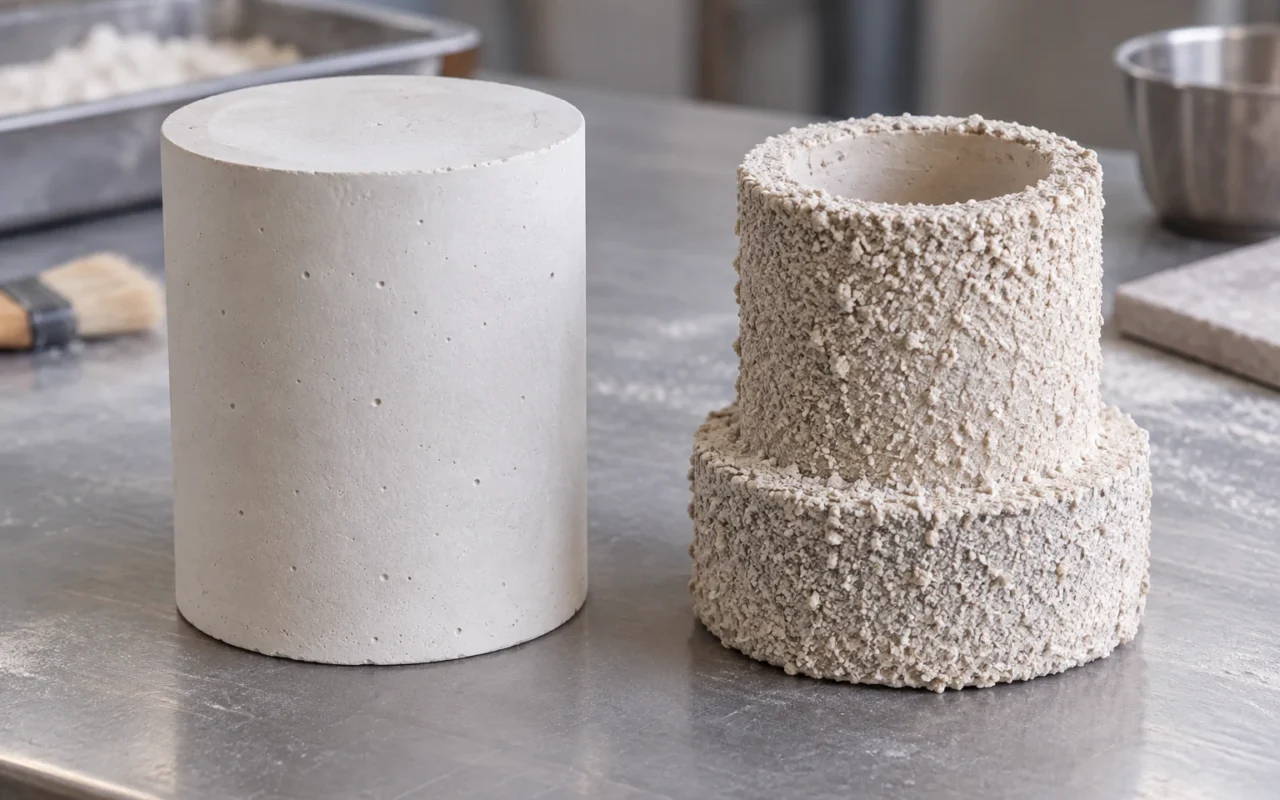
Nach dem Entfernen des gedruckten Wachsmodells bleibt in der Gießform der Hohlraum für das Metall zurück. Sowohl das Einbetten von Schmuckmodellen als auch die industrielle Keramikschalenherstellung dienen diesem Zweck. Unterschiede bestehen beim Formaufbau, bei der Modellmontage und bei der Prozessführung. Maßgeblich sind Bauteil, Legierung und das von der Gießerei erprobte Materialsystem, nicht allein die Zuordnung zu Schmuck oder Industrie.
Für Designer und Druckteams, die Wachsmodelle übergeben, stellen sich die nützlichen Fragen, ob das Formmaterial jede relevante Oberfläche erreichen kann, ob das Modell während der Formherstellung seine Form behalten kann und ob es später vor dem Gießen erfolgreich entfernt werden kann. Die Beantwortung dieser Fragen im Voraus reduziert die Nacharbeit effektiver als eine allgemeine Anfrage nach feinerem Druck.
Wie die beiden Methoden den Gusshohlraum erzeugen
Ein üblicher Einbettprozess für Schmuck besteht darin, den zusammengebauten Wachsbaum in einen Behälter zu legen, das Modell mit der vorbereiteten Einbettmasse zu umgeben und dann nach dem Aushärten des Materials dem entsprechenden Wärmebehandlungs- und Gussprozess zu folgen. Die Anleitungen von Ransom & Randolph zur Schmuckherstellung zeigen den Zusammenhang zwischen Baummontage, Einbettung, Wärmebehandlung, Gießen und anschließender Reinigung. Für spezifische Materialverhältnisse und Betriebsbedingungen sollten die Verfahrensanweisungen der entsprechenden Produkte verwendet werden. Beschreibung des Prozesses zum Einbetten von Schmuck
Bei der Keramikschalenherstellung entsteht die Schale schichtweise auf dem Wachsbaum. Dieser wird in Schlicker getaucht, mit feuerfestem Korn besandet und getrocknet. Die Schritte werden wiederholt, bis die Schale die Prozessanforderungen erfüllt. Das Beschichten von Wachsmodellen unterscheidet sich vom direkten Drucken von Sandformen. Investment Casting Institute — Keramikschalenherstellung
Beide haben eine Positivform, die erhalten bleiben muss, die dann entfernt wird und der verbleibende Hohlraum zum Eingießen des Metalls verwendet wird. Unterschiede bestehen auch darin, wie das Material im Detail ausgestaltet ist, wie der Guss an Festigkeit gewinnt und wie die Wärmebehandlung auf das Wachs abgestimmt ist.
Wenn Sie die Schimmelbildung wieder in den Vorder- und Rückseitenprozess einbeziehen müssen, können Sie Wachsmodell-Nachbearbeitung und Wachsausschmelzguss-Abschlussprozess anzeigen.
Schmuck und Industrie definieren keine feste Prozessgrenze
„Schmuckinvestition“ und „Industriebeschuss“ sind gängige Begriffe, die zur Erleichterung der Kommunikation verwendet werden und die Projektbeurteilung nicht ersetzen können. Beim künstlerischen Gießen können auch unterschiedliche Gießsysteme zum Einsatz kommen. Beispielsweise führte die Wachsausschmelzabteilung von Pangolin Editions sowohl Blockeinbettverfahren als auch Keramikschalenverfahren ein, was darauf hinweist, dass die Anwendungsnamen die beiden Methoden nicht vollständig trennen können. Pangolin Editions Wachsausschmelzverfahren – Einführung
Nur weil die Teile kleiner sind, heißt das nicht, dass der kleine Innenhohlraum unbedingt für eine bestimmte Einbettmasse geeignet ist; Das größere Erscheinungsbild bedeutet nicht, dass alle Probleme durch eine einfache Verdickung der Keramikschale gelöst werden können. Tiefe Rillen, enge Durchgänge, teilweise geschlossene Räume und Dickenänderungen erfordern eine separate Inspektion der Eintritts-, Austritts-, Trocknungs- und Entparaffinierungswege des Gussmaterials.
Das Druckteam sollte der Gießerei das tatsächliche Modell beschreiben und nicht nur das Produktsortiment vorlegen. Eine Querschnittszeichnung mit wichtigen Details ist oft nützlicher als „Hier ist ein Schmuckstück“. Wenn der innere Hohlraum einen Kern benötigt, muss auch die Kernpositionierung und die anschließende Reinigung besprochen werden. Der druckbare Hohlraum kann nicht direkt als gelöster Guss-Innenhohlraum angesehen werden.
Investieren: Zugang und Einstellung der Gülle
Beim Einbetten in Blöcke muss um das Modell herum und zwischen benachbarten Modellen genügend Platz vorhanden sein, damit die Schlämme eindringen kann. Eng beieinander liegende Ausschnitte, dünne Krallen und Muster nahe am Boden sind einen Blick im Voraus wert. Was hier „ausreichend“ ist, wird durch das Materialsystem, die Form des Modells und die Arbeitsweise der Gießerei bestimmt. Ein einheitlicher Abstand kann nicht zum Ersetzen aller Elemente verwendet werden.
Auch die Zubereitung, die Mischmethode, die Betriebszeit, die Blasenkontrolle und die Ruhebedingungen des Einbettmassepulvers und der Einbettmasse wirken sich auf die Ergebnisse aus. Das Druckteam sollte das Rezept für die Gießerei nicht auf der Grundlage von Tutorials anderer Marken ändern, kann jedoch die am schwierigsten zu besetzenden Positionen im Modell bereitstellen, um der anderen Partei bei der Festlegung des Inspektionsschwerpunkts zu helfen.
Wenn ein Anhänger beispielsweise ein tiefes Relief und eine schmale Rille auf der Rückseite hat, sollten zur Bestätigung des Aussehens sowohl die Vorder- als auch die Rückseite aufgeklappt werden. Wenn Sie nur die vordere Darstellung betrachten, kann die Rückseite zu einem blinden Fleck für die spätere Kommunikation werden. Nach dem Zusammenbau des Baumes sollten Sie auch prüfen, ob der Schlitz durch die Verbindungsteile blockiert ist oder ob die benachbarten Modelle zu nah beieinander liegen, um unbequem beobachtet zu werden.
Vor der Materialabdeckung sollte eine Inspektion vor dem Einbetten des Wachses erfolgen. Sobald die ursprünglich abgebrochenen Krallen, Verformungen, Oberflächenanhaftungen oder Stützreste durch das Einbettungsmaterial abgedeckt sind, entfällt die Möglichkeit einer direkten Kontrolle und Entsorgung. Wenn Probleme entdeckt werden, sollten sie wie vereinbart erneut aufbereitet und überprüft werden, anstatt zu hoffen, dass eine anschließende Wärmebehandlung alle Probleme beseitigt.
Rohbau: Beschichtungszugang und schichtweises Trocknen
Die Herstellung von Keramikschalen erfordert einen Schlämm- und Schleifprozess, der die Oberfläche bedeckt, auf der der Hohlraum gebildet werden soll. Die Anordnung des Wachsbaums erfordert daher Platz zum Eintauchen, Abtropfen, Besanden und Kontrollieren. Die beiden Modelle blockieren sich gegenseitig, was es für den Bediener möglicherweise schwierig macht, die tiefe Beschichtung zu beobachten.
Die Ausrichtung des Modells kann beim Drucken nicht allein aus praktischen Gründen bestimmt werden. Die Körperhaltung im Druck und Satz dient der Formgebung und Nachbearbeitung; Die Haltung der Baummontage dient der Schalenherstellung, dem Entparaffinieren und dem Gießen. Sie können unterschiedlich sein, Sie sollten jedoch vor dem Drucken die nachfolgenden Verbindungsbereiche und fragilen Details kennen, um nach Fertigstellung des Modells umständliche Baummontagevorgänge zu vermeiden.
Das Trocknen ist Teil der Schalenherstellung. Die Anzahl der Hüllschichten, Materialkombinationen und Trocknungsbedingungen gehören zum Prozesssystem der Gießerei und können anhand von Fotos nicht erschlossen werden. Für das Design- und Druckteam ist es wichtig zu bestätigen, dass das Modell den vereinbarten Handhabungs- und Verarbeitungsprozessen standhält und ob es abgedeckte Bereiche gibt, die das Trocknen oder die Inspektion behindern würden.
Geht man davon aus, dass zwischen den beiden Ornamenten eine optische Lücke besteht, kann man die Nutzbarkeit des Layouts nicht allein anhand dieser Lücke beurteilen. Beim eigentlichen Vorgang müssen auch die Spannwerkzeuge, die Bewegung während des Verpressens, die Richtung der Sandausbreitung und räumliche Veränderungen nach der Schalenbildung berücksichtigt werden. Diese Art der Beurteilung sollte im Baummontageplan getroffen und von der für die Schalenherstellung verantwortlichen Person bestätigt werden.
Bestätigen Sie das Entparaffinieren und Ausbrennen mit dem Formsystem
Die Fertigstellung der Einbettung oder des Ausschalens bedeutet nicht, dass die Form sofort gegossen werden kann. Das Entfernen von Wachsmodellen, die Behandlung von Rückständen und das Versetzen der Form in einen bestimmten Zustand sind wichtige Schritte im weiteren Prozess. Unterschiedliche Systeme können unterschiedliche Geräte und Anordnungen verwenden, und eine online verfügbare Ofentemperaturkurve sollte nicht für alle Wachsmaterialien und Formen verwendet werden.
Der Wärmebehandlungsplan muss auch das Wachsvolumen, die Verbindungs- und Entladungswege, die Formstruktur und die Anforderungen des Materiallieferanten berücksichtigen. Der gleiche Materialname bedeutet nicht, dass Modelle unterschiedlicher Größe und Struktur alle Bedingungen direkt nutzen können.
Wenn Risse, Rückstände oder Anomalien der Gussoberfläche auftreten, sollte die Problemaufzeichnung das verwendete Gussmaterial, das Wachsmaterial, den Montagestatus und die Prozesscharge enthalten. Nur „es wäre besser, auf Schalenherstellung umzusteigen“ oder „das Einbettungspulver ist nicht gut“ kann den Grund nicht erklären. Das Stadium, in dem die Anomalie auftritt, sollte zunächst bestätigt werden. Anschließend schlägt das zuständige Personal Überprüfungsmethoden auf der Grundlage von Prozessaufzeichnungen vor.
Vergleichen Sie beide Routen in einer Übergabetabelle
| Artikel vergleichen | Was muss zur Blockeinbettung erklärt werden? | Was muss über Keramikschalen erklärt werden? |
|---|---|---|
| Schimmelbildung | Behälter und Vorrichtungen zum Abfüllen und Aushärten von Gülle | Tauch-, Schleif- und schichtweise Trocknungsanordnungen |
| Modelldetails | Füll- und Blasenprüfung von tiefen Rillen, dünnen Abschnitten und angrenzenden Spalten | Zugänglichkeit der Verkleidung, geschützte Bereiche und örtliche Rohbauinspektion |
| Wachsbaum-Layout | Koordiniert mit Behälter, Gülleeintrag und anschließendem Ausgießen | Kompatibel zum Eintauchen, Abtropfen, Besanden, Trocknen und Gießen |
| Wachszustand | Vollständig, sauber, Maße und Anschlussbereiche wie vereinbart | Vollständig, sauber, den vereinbarten Arbeiten standhaltend und leicht abzudecken |
| Wärmebehandlung | Zusammen mit Einbettmassen, Wachsmaterialien und Ausrüstung bestätigen | Bestätigen Sie dies mit Schalenmaterialien, Wachsmaterialien und Ausrüstung |
| Verifizierungsergebnisse | Überprüfen Sie entsprechende Modelle, Formen und Gussteile | Überprüfen Sie entsprechende Modelle, Schalentypen und Gussteile |
Dieses Formular eignet sich zum Stellen von Fragen und ist kein Ersatz für die Prozessdokumentation. Wenn eine Partei nicht in der Lage ist, einen Punkt zu beantworten, sollte dieser als im Projekt zu bestätigender Punkt aufgeführt werden, um zu vermeiden, dass die Druckerei allein für die Beurteilung des Gussprozesses verantwortlich ist.
Informationen zur Vorbereitung vor der Musterübergabe
Es wird empfohlen, der Gießerei Geometriedateien, Maßzeichnungen, Ziellegierungen, Anforderungen an die Oberfläche des Endprodukts und Informationen zum Wachsmaterial vorzulegen. In der Maßzeichnung sollte zwischen den Anforderungen im Gusszustand und den Anforderungen für die spätere Verarbeitung unterschieden werden, und in der Darstellungszeichnung sollten die Stellen markiert werden, an denen Angüsse angeschlossen werden dürfen und an denen ein Schlüsselschutz erforderlich ist.
Außerdem sollte der Lieferstatus angegeben werden: ob das Modell gestützt ist, nicht gestützt ist oder ob der Wachsbaum montiert ist. Bei Modellen, die aus einem Baum zusammengesetzt wurden, sollte die Übereinstimmung zwischen den Fotos des gesamten Baums und den Nummern angegeben werden. Bei nicht baummontierten Modellen sollte vor Drucklegung vereinbart werden, wer die Verbindungsstellen entwirft und wer den endgültigen Baummontageplan bestätigt.
Für die erste Probeproduktionsrunde kann ein Modell ausgewählt werden, das tiefe Rillen, dünne Wände und Erscheinungsbilddetails darstellen kann, die Schlussfolgerungen müssen jedoch den Merkmalen der tatsächlichen Verifizierung entsprechen. Eine bestandene Probe kann nicht automatisch ungeprüfte Lumen oder größere Größen abdecken. Nur wenn diese Überprüfung zur Überarbeitung der nächsten Runde der Modellanforderungen verwendet wird, können nach und nach zuverlässige Übergabestandards gebildet werden.
Auch die Übereinstimmung zwischen Modellmenge, Seriennummer und Umverpackung sollte bei der Übergabe bestätigt werden. Wenn es sich bei einem Modell um einen Prototyp zur Prozesserkundung handelt, sollte die zu verifizierende Struktur klar definiert sein, um eine Vermischung mit zugelassenen Produktionsteilen zu vermeiden. Beide Parteien können sich auf den Zeitpunkt und den Inhalt der ersten Feedback-Runde einigen, wie z. B. Fotos von wichtigen Details, Dimensionsergebnissen und ungewöhnlichen Stellen, anstatt nur einen Satz mit „Wirf es“ zu erhalten.
Was ist erneut zu überprüfen, wenn sich die Formroute ändert?
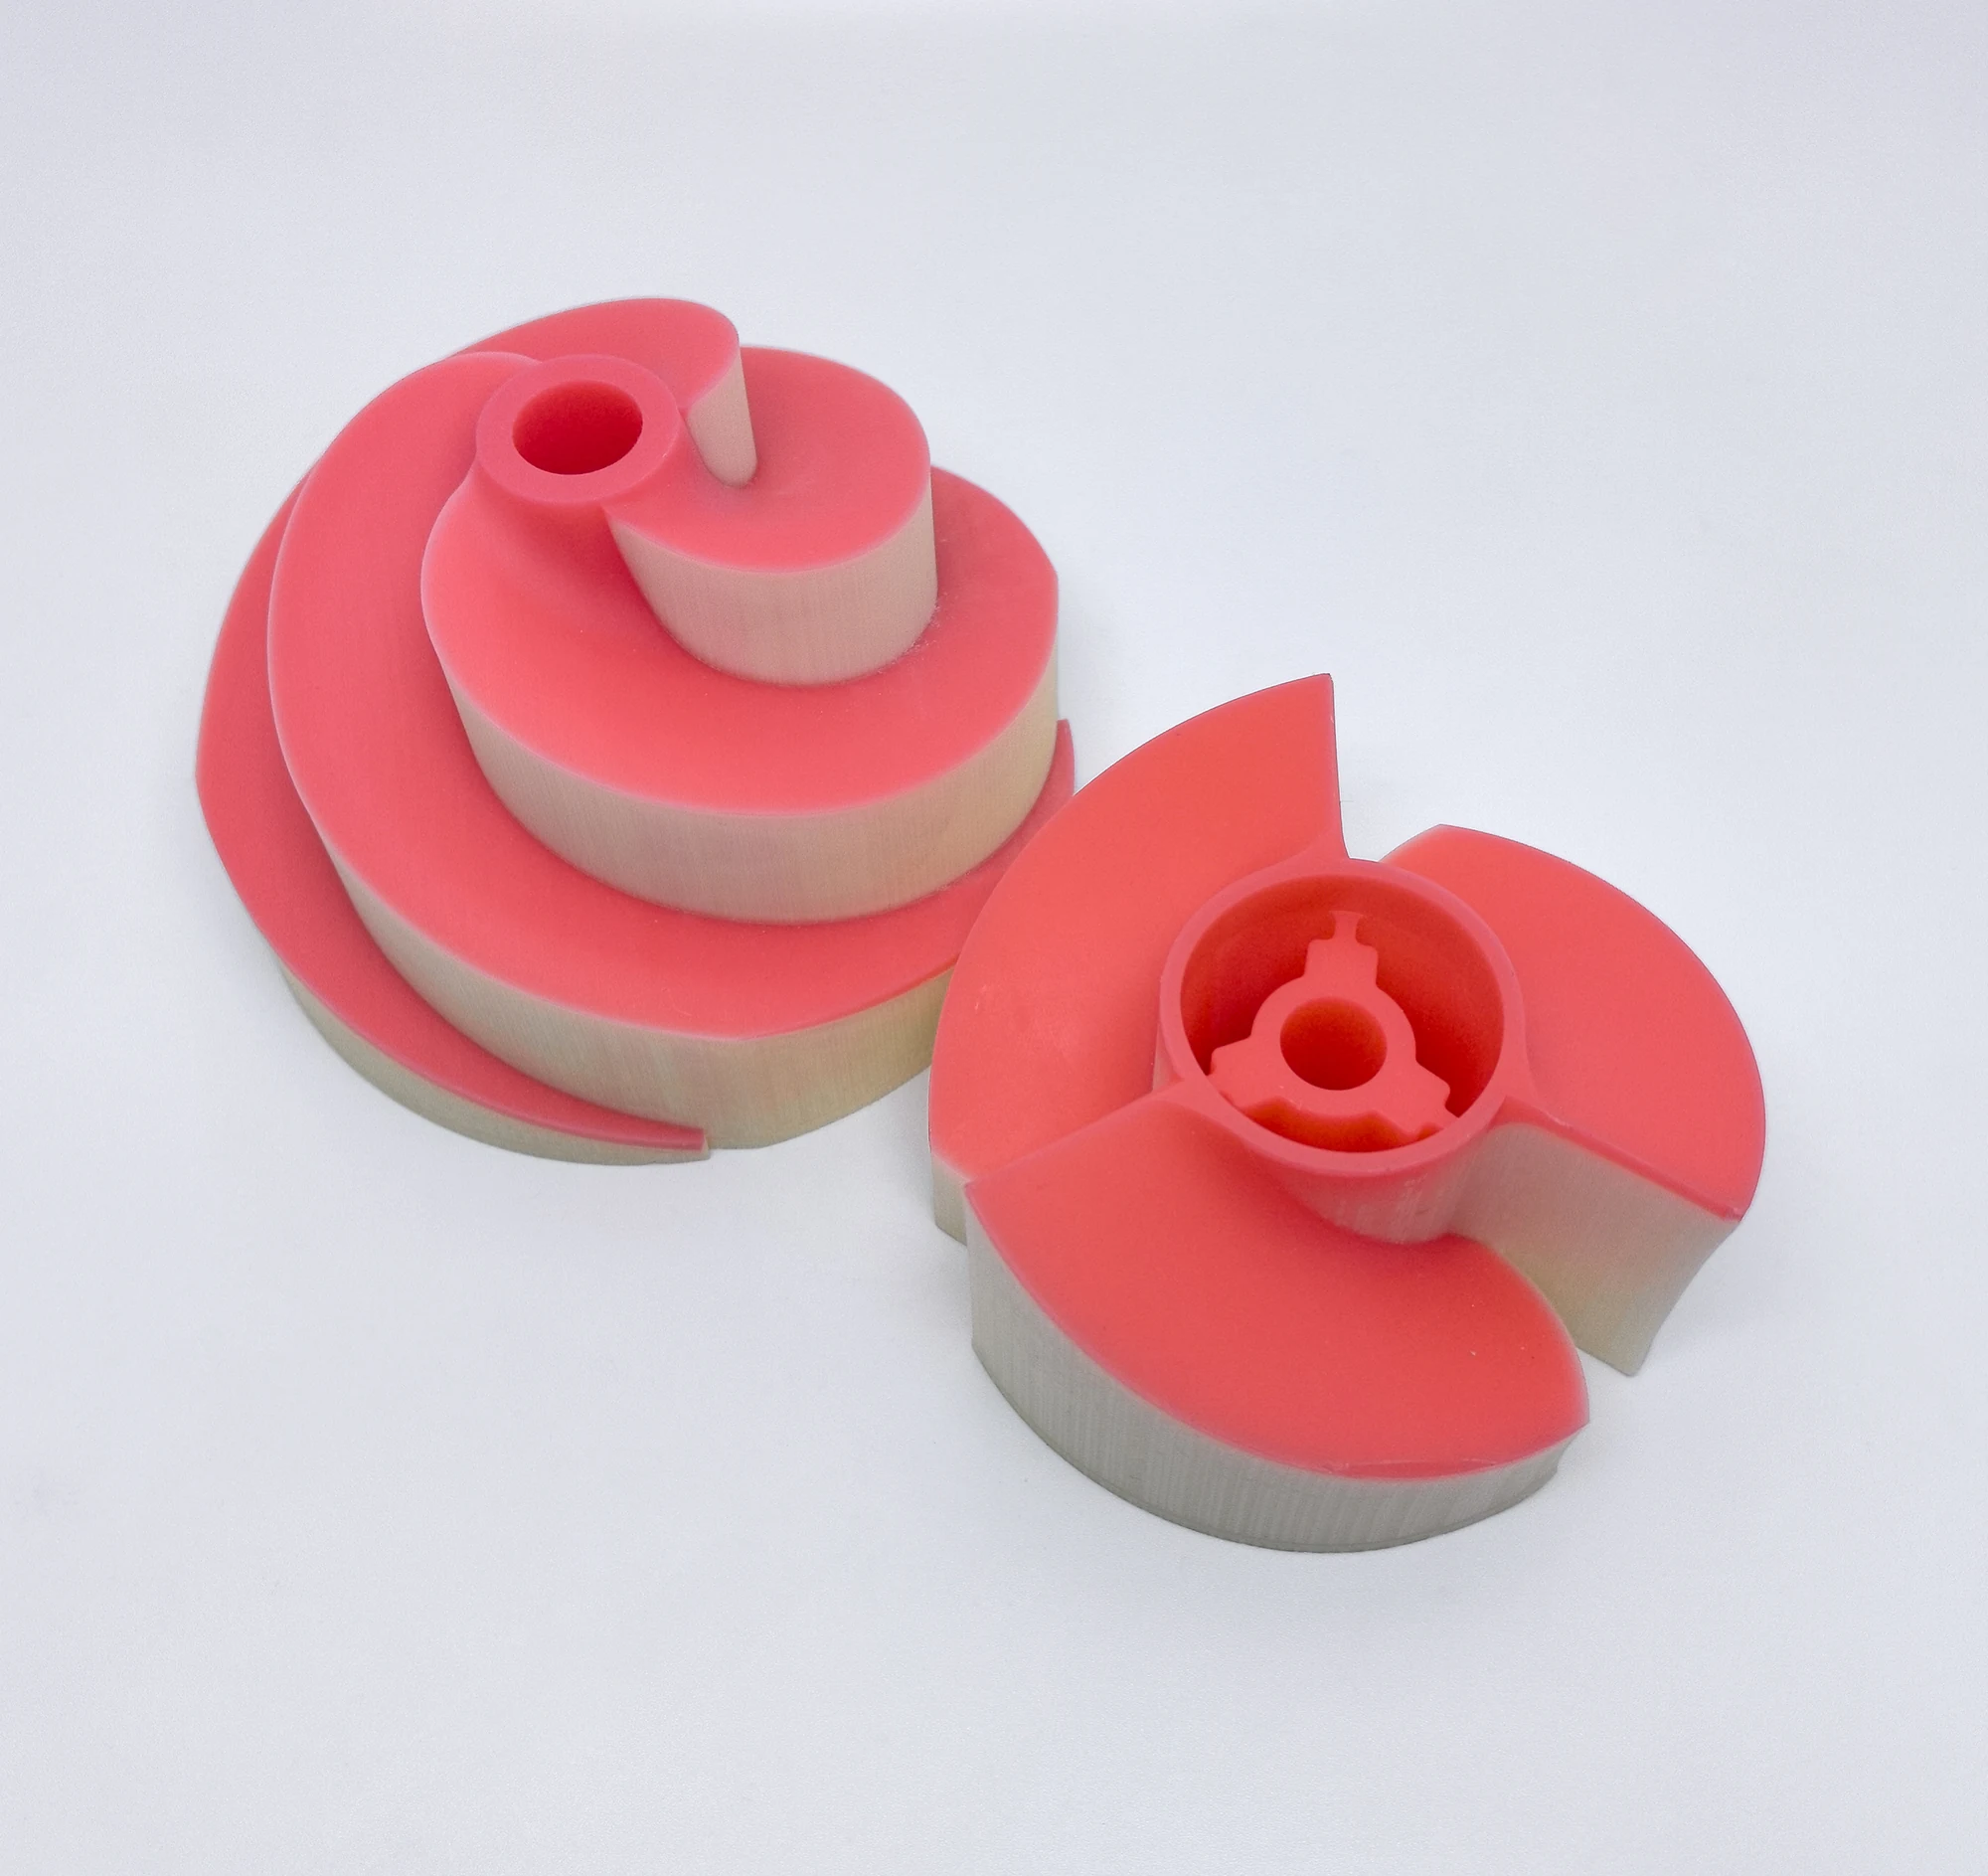
Wenn ein Projekt von der Blockinvestition zur Keramikschale übergeht, sollten die Wachsbaumanordnung, der Betriebsraum und die Anforderungen an die Modelllieferung erneut überprüft werden. Die ursprüngliche Anordnung, die zum Einfüllen in den Behälter geeignet ist, eignet sich möglicherweise nicht gleichermaßen zum Einweichen und Trocknen. Implementieren Sie den neuen Plan in das Gruppenbaumdiagramm und bestätigen Sie dann, ob das Modell angepasst werden muss, um zu vermeiden, dass der Prozessname geändert wird und weiterhin die alten Bedingungen für die physische Anordnung verwendet werden.
Bei der Umstellung des Prozesses kann die Übergabeliste in drei Spalten unterteilt werden: „unverändert bleiben“, „Änderungsbedarf“ und „zu überprüfen“. Die Modellidentität und die Anforderungen an das fertige Produkt bleiben erhalten, das Montagebaumdiagramm, der Lieferstatus und die Inspektionsvereinbarungen werden entsprechend der neuen Route überprüft und die erste Runde der Testproduktion konzentriert sich auf die Beantwortung ungelöster Fragen. Dadurch können Routenänderungen in Dokumente und physische Objekte implementiert werden.
Häufig gestellte Fragen
Erleichtert eine feinere bedruckte Oberfläche immer den Formenbau?
Das oberflächliche Erscheinungsbild ist nur eine Bedingung. Selbst bei einem empfindlichen Äußeren können tiefe Rillen und verdeckte Räume den Materialzugang, die Inspektion oder die anschließende Verarbeitung behindern. Geometrische Zugänglichkeit und Prozessanordnungen sollten gleichzeitig überprüft werden.
Kann das Druckteam die Formroute alleine wählen?
Der Drucker kann Wachsmodelleigenschaften, Materialdateien und Modellinformationen bereitstellen. Die endgültige Auswahl des Gussteils sollte vom Projektdesigner und der für den Guss verantwortlichen Person auf der Grundlage von Legierung, Struktur und Überprüfungsbedingungen bestätigt werden. Nachdem die Route festgelegt wurde, werden die Anforderungen in das Wachsdesign und die Lieferkontrolle umgesetzt.