
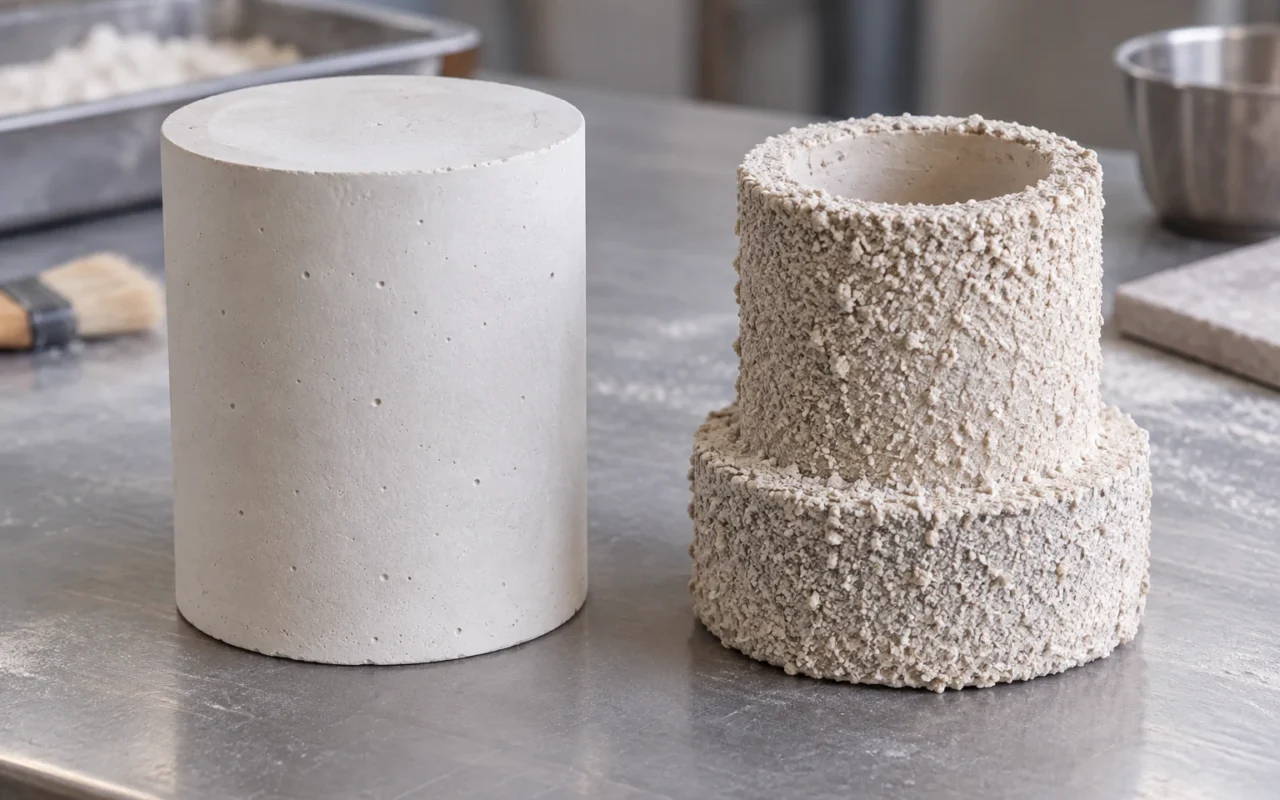
Após a remoção do modelo de cera impresso, o molde deve conservar a cavidade em que o metal assumirá sua forma. O revestimento de modelos de joias e a fabricação industrial de cascas cerâmicas têm essa finalidade, mas diferem na formação do molde, na montagem dos modelos e no controle do processo. A escolha deve considerar a peça, a liga e o sistema de materiais validado pela fundição, e não apenas a classificação como joia ou peça industrial.
Para designers e equipes de impressão que entregam modelos de cera, as questões úteis são se o material do molde pode alcançar todas as superfícies relevantes, se o padrão pode manter sua forma durante a fabricação do molde e se pode ser removido posteriormente com sucesso antes do vazamento. Responder antecipadamente a essas perguntas reduz o retrabalho de forma mais eficaz do que uma solicitação geral de impressão mais precisa.
Como os dois métodos criam a cavidade de fundição
Um processo comum de revestimento de modelos de joias envolve colocar a árvore de cera montada em um recipiente, envolver o modelo com a pasta de investimento preparada e, em seguida, entrar no tratamento térmico apropriado e no processo de fundição após o endurecimento do material. As instruções de Ransom & Randolph para artesanato em joias mostram a relação entre montagem da árvore, investimento, tratamento térmico, vazamento e limpeza subsequente. Para proporções de materiais e condições operacionais específicas, devem ser utilizadas as instruções de processo dos produtos correspondentes. Descrição do processo de incorporação de joias
A casca cerâmica é formada em camadas sobre a árvore de cera. A árvore é mergulhada em lama cerâmica, recoberta com granulado refratário e seca. A sequência é repetida até atingir os requisitos do processo. Esse revestimento de modelos de cera difere da impressão direta de moldes de areia. Investment Casting Institute — Fabricação de cascas cerâmicas
Ambos possuem uma forma positiva que precisa ser retida, que é então retirada e a cavidade restante utilizada para vazar o metal. As diferenças também incluem a forma como o material é detalhado, como o molde ganha resistência e como o tratamento térmico combina com a cera.
Quando você precisar colocar a formação de molde de volta nos processos frontal e posterior, poderá visualizar Pós-processamento de modelo de cera e processo completo de fundição por cera perdida.
Joalheria e indústria não definem um limite fixo de processo
“Investimento em joias” e “descasque industrial” são termos comuns usados para facilitar a comunicação e não podem substituir o julgamento do projeto. A fundição artística também pode usar diferentes sistemas de fundição. Por exemplo, o departamento de cera perdida da Pangolin Editions introduziu processos de investimento em bloco e revestimento cerâmico, indicando que os nomes das aplicações não podem separar completamente os dois métodos. Introdução ao processo de cera perdida das edições Pangolin
Só porque as peças são menores não significa que a pequena cavidade interna seja necessariamente adequada para um determinado material de revestimento; a aparência maior não significa que todos os problemas possam ser resolvidos simplesmente engrossando o revestimento cerâmico. Ranhuras profundas, passagens estreitas, espaços parcialmente fechados e alterações na espessura exigem inspeção separada dos caminhos de entrada, exaustão, secagem e desparafinação do material de fundição.
A equipe de impressão deve descrever o modelo real para a fundição, e não apenas enviar o sortimento de produtos. Um desenho de seção transversal com detalhes importantes costuma ser mais útil do que “Aqui está uma joia”. Se a cavidade interna necessitar de um núcleo, o posicionamento do núcleo e a limpeza subsequente também deverão ser discutidos. A cavidade imprimível não pode ser considerada diretamente como a cavidade interna da fundição resolvida.
Investimento: acesso e configuração da pasta
Ao incorporar em blocos, é necessário que haja espaço suficiente ao redor do modelo e entre modelos adjacentes para a entrada da pasta. Recortes bem espaçados, garras finas e padrões próximos à parte inferior valem a pena conferir com antecedência. O que é “suficiente” aqui é determinado pelo sistema de materiais, pela forma do modelo e pela forma como a fundição opera. Um espaçamento uniforme não pode ser usado para substituir todos os itens.
A preparação, o método de mistura, o tempo de operação, o controle de bolhas e as condições de repouso do pó e líquido de revestimento também afetarão os resultados. A equipe de impressão não deve alterar a receita da fundição com base em tutoriais de outras marcas, mas pode fornecer as posições mais difíceis de preencher no modelo para ajudar a outra parte a organizar o foco da inspeção.
Por exemplo, se um pingente tiver um relevo profundo e uma ranhura estreita na parte traseira, tanto a frente quanto o verso devem ser desdobrados para confirmar a aparência. Se você olhar apenas para a renderização frontal, a parte traseira pode se tornar um ponto cego para comunicação posterior. Após a montagem da árvore, você também deve verificar se a ranhura está bloqueada pelas peças de conexão ou se os modelos adjacentes estão muito próximos para serem inconvenientes de observar.
A inspeção do enceramento pré-incorporação deve ocorrer antes da cobertura do material. Uma vez que as garras quebradas originais, as deformações, as fixações superficiais ou os resíduos de suporte são cobertos pelo material de incorporação, a oportunidade de inspeção direta e descarte é perdida. Quando forem descobertos problemas, eles deverão ser reprocessados e reinspecionados conforme acordado, em vez de esperar que o tratamento térmico subsequente elimine todos os problemas.
Construção de Shell: Acesso ao Revestimento e Secagem Camada por Camada
A fabricação de cascas de cerâmica requer um processo de pasta e aplicação de granulado refratário que cobre a superfície onde a cavidade será formada. O layout da árvore de cera requer, portanto, espaço para imersão, drenagem, aplicação de granulado refratário e inspeção. Os dois modelos bloqueiam um ao outro, o que pode dificultar a observação do revestimento profundo pelo operador.
A orientação do modelo não pode ser determinada apenas pela conveniência durante a impressão. A postura na impressão e na composição tipográfica serve para modelagem e pós-processamento; a postura de montagem da árvore serve para fazer cascas, desparafinar e vazar. Eles podem ser diferentes, mas você deve conhecer as áreas de conexão subsequentes e os detalhes frágeis antes de imprimir para evitar operações inconvenientes de montagem da árvore após a conclusão do modelo.
A secagem faz parte da fabricação de cascas. O número de camadas de casca, combinações de materiais e condições de secagem pertencem ao sistema de processo da fundição e não podem ser inferidos a partir de fotos. Para a equipe de design e impressão é importante confirmar se o modelo resiste às operações de manuseio e processamento acordadas e se há áreas cobertas que dificultem a secagem ou inspeção.
Supondo que haja uma lacuna visual entre os dois ornamentos, você não pode julgar a usabilidade do layout apenas com base nessa lacuna. A operação real também precisa considerar as ferramentas de fixação, o movimento durante o rejuntamento, a direção do espalhamento da areia e as mudanças espaciais após a formação da casca. Este tipo de julgamento deve ser feito no plano de montagem da árvore e confirmado pelo responsável pela confecção da casca.
Confirme a desparafinação e a queima com o sistema de molde
A conclusão do investimento ou descasque não significa que o molde possa ser vazado imediatamente. Remover modelos de cera, tratar resíduos e levar o molde a um estado específico são etapas importantes no processo subsequente. Sistemas diferentes podem usar equipamentos e arranjos diferentes, e uma curva de temperatura de forno encontrada on-line não deve ser usada para todos os materiais de cera e moldes.
O plano de tratamento térmico também precisa considerar o volume da cera, os caminhos de conexão e descarga, a estrutura do molde e os requisitos do fornecedor de material. O mesmo nome de material não significa que modelos de diferentes tamanhos e estruturas possam usar diretamente todas as condições.
Quando ocorrerem rachaduras, resíduos ou anormalidades na superfície da peça fundida, o registro do problema deve incluir o material de fundição utilizado, o material de cera, o status da montagem e o lote do processo. Apenas “seria melhor mudar para a fabricação de cascas” ou “o pó de incorporação não é bom” não pode explicar o motivo. A fase em que a anormalidade ocorre deve ser confirmada primeiro e, em seguida, o pessoal relevante proporá métodos de verificação com base nos registos do processo.
Compare ambas as rotas em uma tabela de transferência
| Comparar itens | O que precisa ser explicado sobre a incorporação de blocos | O que precisa ser explicado sobre conchas cerâmicas |
|---|---|---|
| Formação de mofo | Recipientes e arranjos de enchimento e endurecimento de lama | Arranjos de imersão, aplicação de granulado refratário e secagem camada por camada |
| Detalhes do modelo | Enchimento e inspeção de bolhas em ranhuras profundas, seções finas e lacunas adjacentes | Acessibilidade do revestimento, áreas abrigadas e inspeção local da carcaça |
| layout de árvore de cera | Coordena com o recipiente, entrada de lama e posterior vazamento | Compatível com imersão, drenagem, aplicação de granulado refratário, secagem e vazamento |
| estado de cera | Completas, limpas, dimensões e áreas de conexão conforme acordado | Completo, limpo, capaz de suportar operações acordadas e fácil de cobrir |
| tratamento térmico | Confirme junto com materiais de investimento, materiais de cera e equipamentos | Confirme com materiais de casca, materiais de cera e equipamentos |
| Resultados da verificação | Verifique os modelos, moldes e peças fundidas correspondentes | Verifique os modelos, tipos de conchas e peças fundidas correspondentes |
Este formulário é adequado para tirar dúvidas e não substitui a documentação do processo. Se uma das partes não conseguir responder a um item, ele deverá ser listado como um item a ser confirmado no projeto para evitar que a gráfica seja a única responsável pelo julgamento do processo de seleção.
Informações para preparar antes da transferência do padrão
Recomenda-se que arquivos de geometria, desenhos dimensionais, ligas alvo, requisitos de superfície do produto acabado e informações sobre material de cera sejam enviados à fundição. O desenho dimensional deve distinguir entre os requisitos de fundição e os requisitos de processamento subsequentes, e o desenho de aparência deve marcar os locais onde os sprues podem ser conectados e onde a proteção da chave é necessária.
O status da entrega também deve ser informado: se o modelo está apoiado, não apoiado ou se a árvore de cera está montada. Para os modelos montados em árvore, deverá ser fornecida a correspondência entre as fotos e os números da árvore inteira; para modelos que não foram montados em árvore, deve-se combinar antes da impressão quem projetará os locais de conexão e quem confirmará o plano final de montagem da árvore.
Para a primeira rodada de produção experimental, pode ser selecionado um modelo que possa representar ranhuras profundas, paredes finas e detalhes de aparência, mas as conclusões devem corresponder às características da verificação real. Uma amostra aprovada não pode cobrir automaticamente lúmens não verificados ou tamanhos maiores. Somente usando esta verificação para revisar a próxima rodada de requisitos do modelo é que padrões de transferência confiáveis podem ser gradualmente formados.
A correspondência entre a quantidade do modelo, número de série e embalagem externa também deve ser confirmada durante a entrega. Se um modelo for um protótipo de exploração de processo, a estrutura a ser verificada deverá ser claramente definida para evitar misturá-la com peças de produção aprovadas. Ambas as partes podem concordar sobre o horário e o conteúdo da primeira rodada de feedback, como fotos de detalhes importantes, resultados dimensionais e locais anormais, em vez de apenas receber uma frase de “lançar”.
O que verificar novamente quando a rota do molde muda
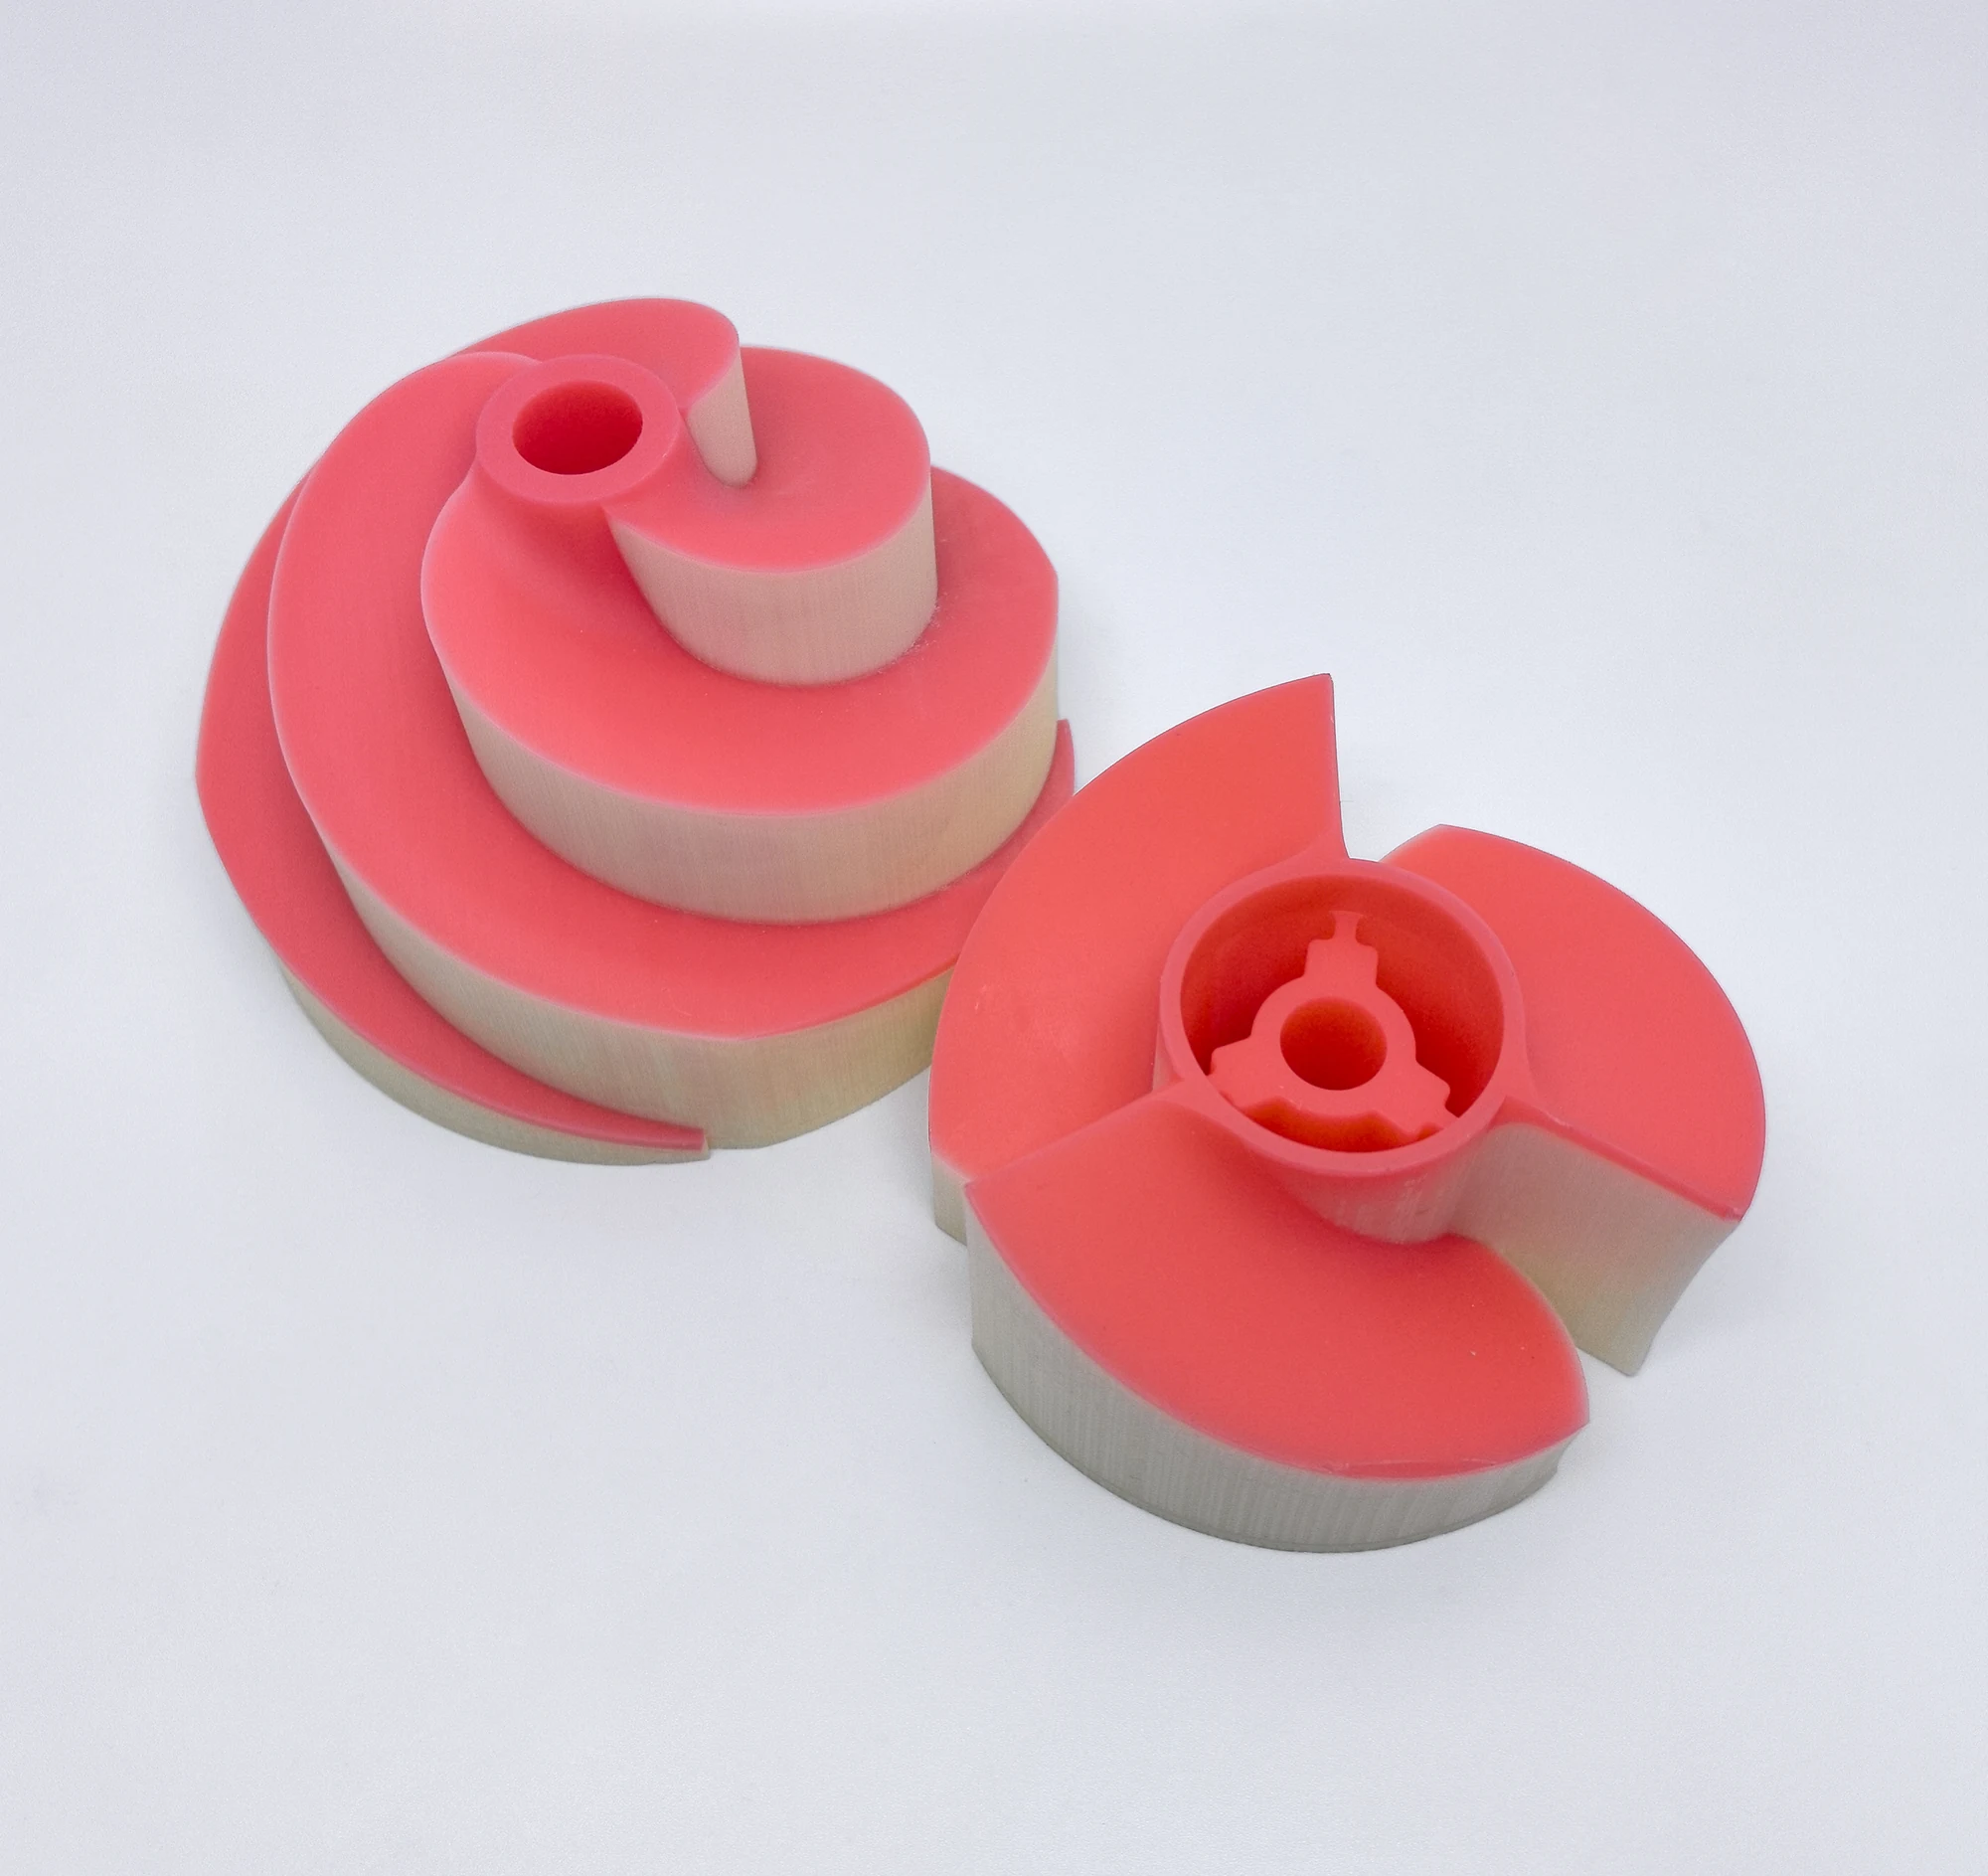
Se um projeto transitar do investimento em bloco para o revestimento cerâmico, o layout da árvore de cera, o espaço operacional e os requisitos de entrega do modelo deverão ser reexaminados. O arranjo original que é conveniente para carregar no contêiner pode não ser igualmente conveniente para imersão e secagem. Implemente o novo plano no diagrama de árvore de grupo e, em seguida, confirme se o modelo precisa ser ajustado para evitar a alteração do nome do processo e ainda usar as condições antigas para o arranjo físico.
Ao converter o processo, a lista de transferências pode ser dividida em três colunas: “permanece inalterada”, “precisa de modificação” e “a ser verificada”. A identidade do modelo e os requisitos do produto acabado são mantidos, o diagrama de árvore de montagem, o status de entrega e os arranjos de inspeção são revisados de acordo com a nova rota, e a primeira rodada de produção experimental é focada em responder questões não resolvidas. Isto permite que alterações de rota sejam implementadas em documentos e objetos físicos.
Perguntas frequentes
Uma superfície impressa mais fina sempre facilita a fabricação de moldes?
A aparência superficial é apenas uma condição. Mesmo com um exterior delicado, sulcos profundos e espaços obscuros ainda podem impedir o acesso ao material, a inspeção ou o processamento subsequente. A acessibilidade geométrica e os arranjos processuais devem ser revistos simultaneamente.
A equipe de impressão pode escolher sozinha a rota do molde?
A impressora pode fornecer características do modelo de cera, arquivos de materiais e informações do modelo. A seleção final da peça fundida deverá ser confirmada pelo projetista e pelo responsável pela peça fundida com base na liga, estrutura e condições de verificação. Depois que a rota é determinada, os requisitos são implementados no projeto do tipo cera e na inspeção de entrega.