
Como dividir o trabalho entre duas rotas digitais para modelos de cera
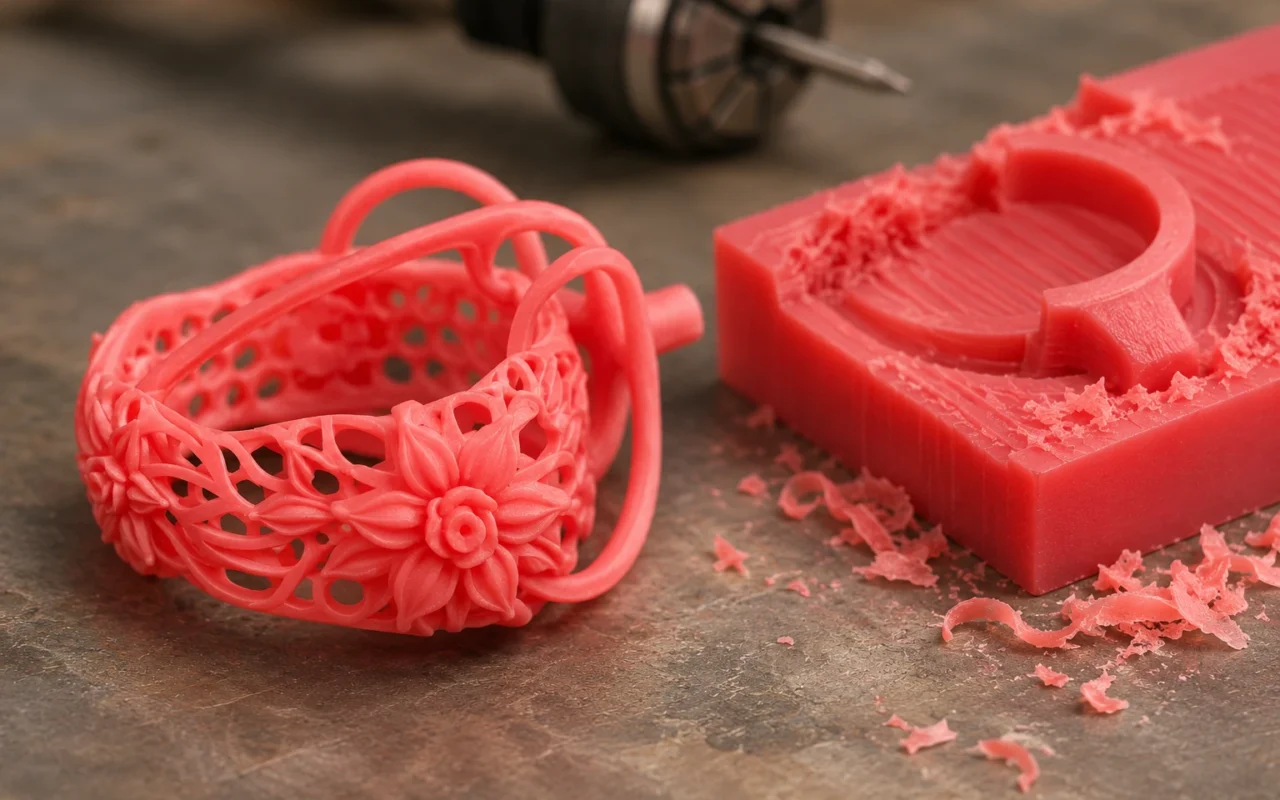
Para joias com filigrana entrelaçada, reentrâncias profundas ou contrassaídas, e para encomendas frequentes de muitos modelos em pequenas quantidades, priorize a impressão 3D em cera. Ela reduz as limitações de acesso da ferramenta e de preparação individual de cada desenho. A fresagem CNC continua prática para formas abertas e acessíveis, com programas, dispositivos de fixação e pedidos repetitivos já consolidados.
A fresagem CNC remove material de um bloco de cera. A impressão por jato de cera deposita material camada a camada e entrega um modelo para fundição depois da remoção do suporte. Ambas alimentam a fundição por cera perdida, mas tratam de forma diferente a geometria complexa e os lotes. Este artigo aborda o jateamento direto de cera; a resina é tratada na comparação entre impressão em cera e resina calcinável.
Em desenhos complexos, o jato de cera exige menos adaptações ao acesso da fresa
A fresa precisa alcançar a superfície por uma direção disponível. Superfícies amplas, canais abertos e aros regulares facilitam a programação dos percursos. Reentrâncias estreitas, contrassaídas traseiras e linhas entrelaçadas exigem mais mudanças de orientação, de ferramenta ou separação em componentes. Quanto mais o desenho depende desses detalhes, maior o trabalho de dividi-lo para usinagem.
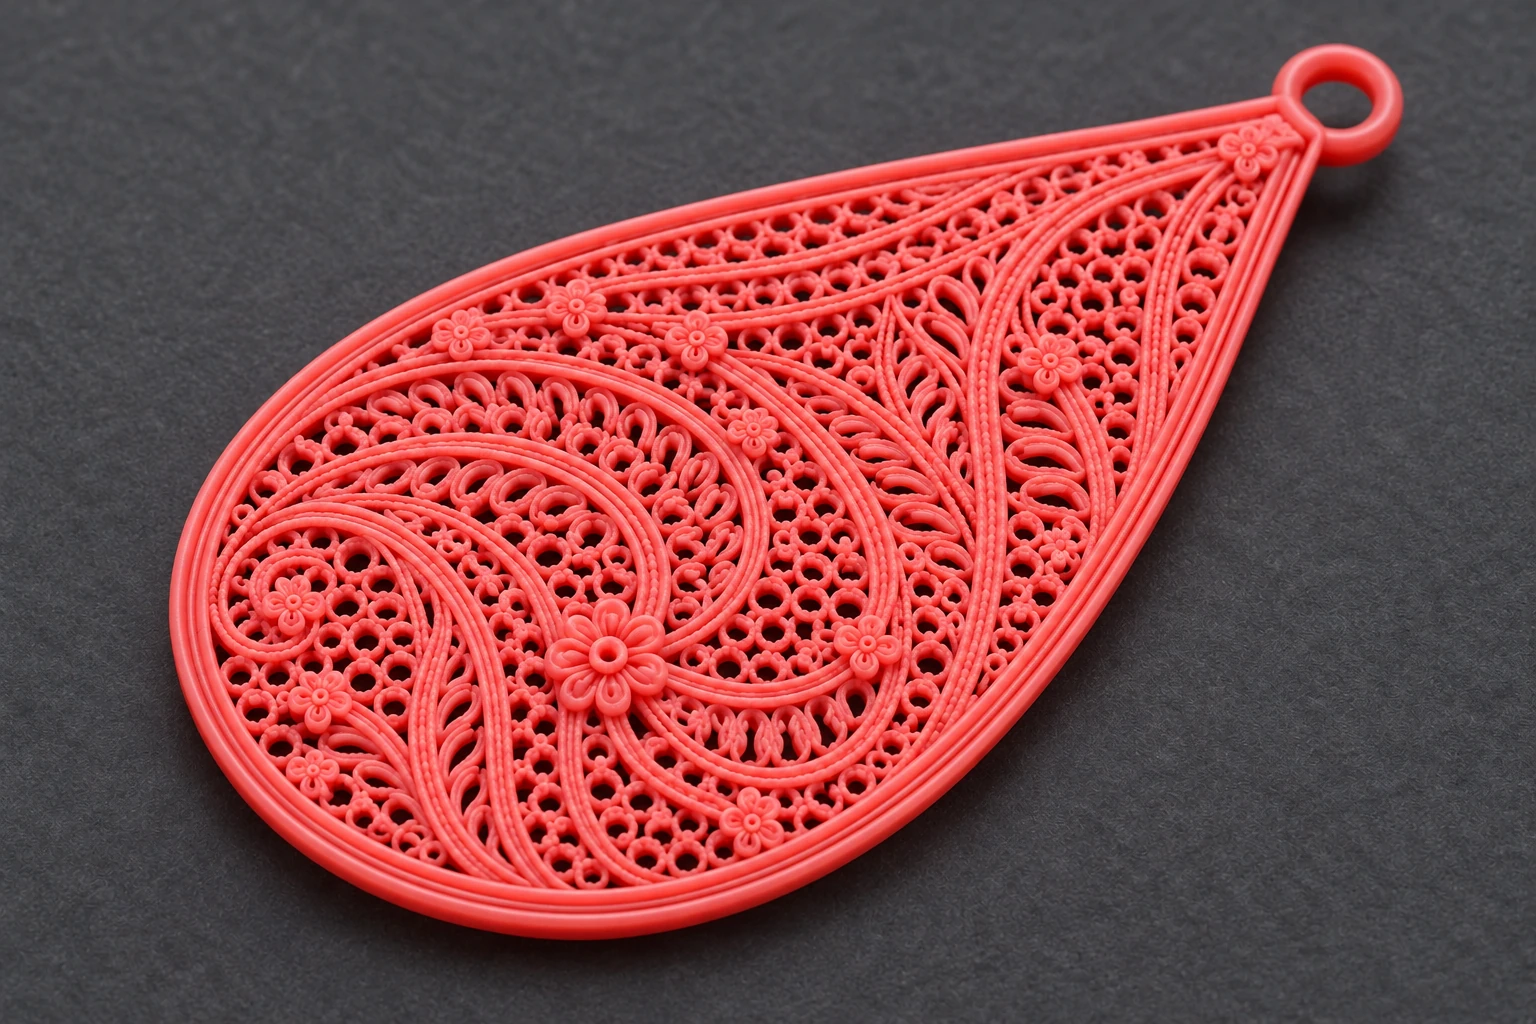
O jato de cera constrói a forma por camadas, sem introduzir uma ferramenta de corte em cada reentrância. Assim, favorece a preservação de desenhos complexos como modelos completos. Em filigranas, vazados e ornamentos sobrepostos, o projetista pode concentrar-se nas ligações, espessuras e forma. O suporte é retirado após a impressão, uma tarefa diferente de mudar repetidamente a direção de usinagem.
O CNC também produz desenhos complexos por divisão. No caso do anel oco da Roland DG, partes fresadas separadamente são fundidas e depois unidas. A divisão amplia as possibilidades da fresagem; quando se torna frequente, o valor de imprimir um modelo integrado fica mais evidente.
A qualidade superficial depende de onde permanecem as marcas
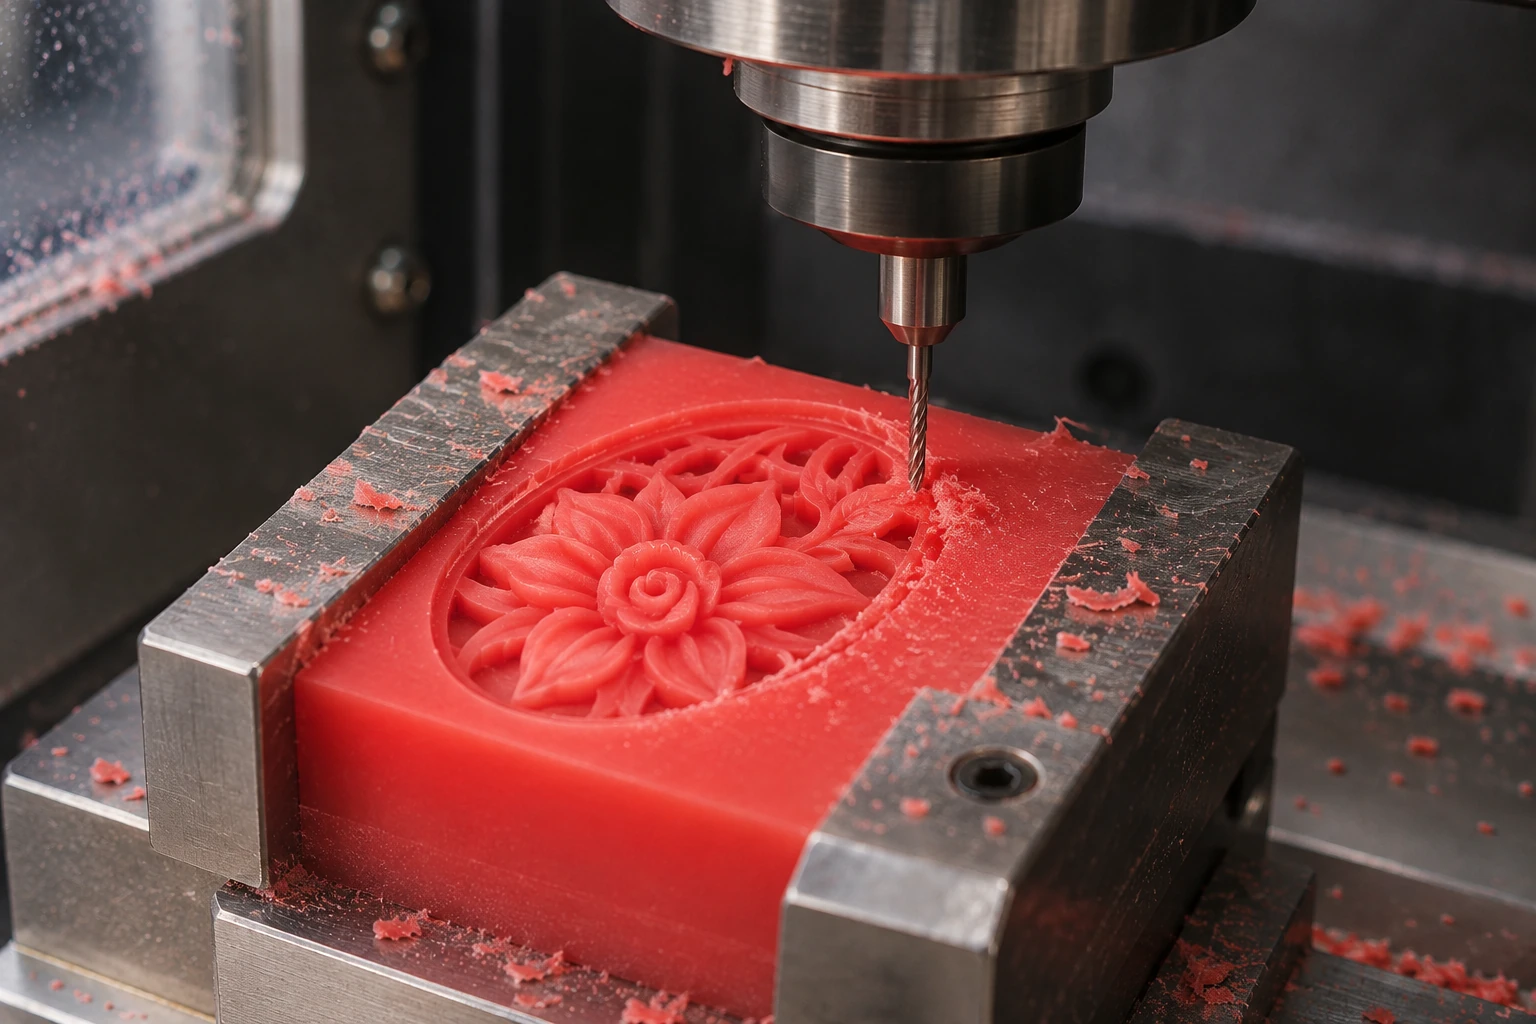
A textura fresada resulta principalmente da geometria da ferramenta, do percurso e do passo lateral. Curvas acessíveis podem receber um acabamento regular com trajetórias adequadas. Cantos internos inacessíveis, canais estreitos e detalhes traseiros tendem a exigir divisão ou trabalho manual.
Na cera impressa, a superfície depende da espessura de camada, da orientação e da formação do material; certas áreas também passam pela retirada do suporte. A vantagem é produzir detalhes complexos em conjunto, diminuindo a necessidade de recompor relações entre várias peças. O acabamento deve preservar linhas finas, arestas e cravações, sem apagar a ornamentação para obter brilho.
O polimento posterior à fundição continua sendo uma etapa própria. O caso de joias de Jenny Wu apresentado pela Solidscape reúne impressão em cera, fundição e polimento manual. Na produção, posicione as grandes superfícies a acabar em locais acessíveis e preserve as estruturas finas pelo processo de fabricação, reduzindo retrabalhos em espaços estreitos.
Muitos modelos em pequenas quantidades podem ser organizados juntos na impressão
Um novo desenho fresado exige programação, seleção de ferramentas, orientações e fixação. Quanto mais modelos houver na encomenda, mais tarefas separadas de preparação surgirão. Mesmo quando uma peça simples é fresada rapidamente, o pedido completo pode gastar muito tempo em mudanças de modelo, montagens e acabamento local.
O jato de cera agrupa modelos de alturas e tratamentos semelhantes em um trabalho, seguido de retirada de suporte e inspeção coordenadas. Para joalherias personalizadas, equipes de desenvolvimento e fábricas com pedidos mistos, essa organização importa mais que o tempo de máquina de uma peça isolada.
Por exemplo, anéis que mudem apenas de tamanho, ornamento local ou cravação podem sair em diversas versões após a confirmação dos modelos digitais. Novos desenhos independentes também podem compartilhar um trabalho. A visão geral dos métodos de fabricação de modelos de cera para fundição distingue modelos diretos, modelos-mestre e produção por injeção.
Mantenha a fresagem em referências simples e repetitivas já dominadas
O melhor motivo para conservar o CNC é um desenho aberto, com programas e dispositivos estáveis e encomendas recorrentes. Os dados já estão preparados, os operadores conhecem a sequência e os equipamentos e a experiência existentes podem continuar em uso. A programação inicial de um novo desenho não deve ser contabilizada novamente em cada repetição.
Esta é a principal ressalva à recomendação: o jato de cera atende a desenhos complexos e mudanças frequentes; a fresagem consolidada atende a referências estáveis e acessíveis. A fábrica pode distribuir os pedidos entre os dois métodos sem alterar todos os produtos apenas para padronizar equipamentos.
| Desenho ou pedido | Rota preferencial | Benefício prático |
|---|---|---|
| Filigrana entrelaçada, contrassaídas e detalhes profundos e estreitos | Impressão 3D em cera | Menos limitações de acesso e divisão |
| Muitos modelos, poucas unidades e alterações frequentes de tamanho ou ornamento | Impressão 3D em cera | Organização conjunta e menos programação e preparação por modelo |
| Curvas acessíveis e formas simples regulares | Fresagem CNC como opção direta | Percursos claros e áreas de acabamento acessíveis |
| Referências repetitivas com programas e fixações comprovados | Continuar com fresagem CNC | Reutilizar processos e equipamentos consolidados |
Adeque a capacidade do equipamento aos pedidos cotidianos
A impressora 3D de cera 3H-420 Plus transforma modelos digitais em modelos para fundição e amplia a capacidade para desenhos complexos e diferentes referências simultâneas. A escolha deve refletir os desenhos habituais, a organização do lote e o pós-processamento, além de uma peça fácil de demonstrar.
Com desenhos representativos e combinações de pedidos, entre em contato com a equipe Cprint 3D para discutir a configuração. O resultado a comparar é um lote completo pronto para fundição: a rota que reduz divisões, trocas de fixação e recuperação de detalhes se ajusta melhor à encomenda.