
Escolher a rota pela função da peça
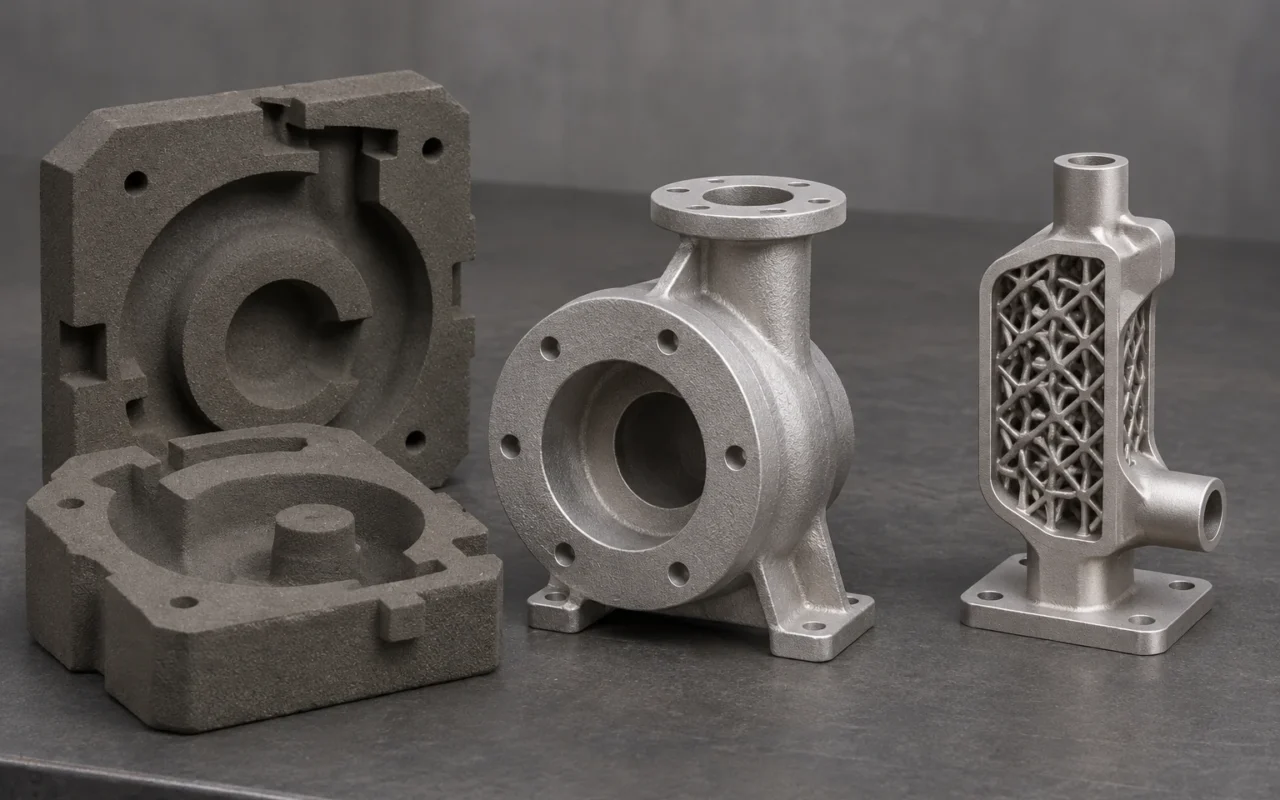
Para carcaças e corpos de bomba de médio a grande porte feitos com ligas de fundição consolidadas, empresas com estrutura de fundição devem priorizar moldes de areia impressos em 3D seguidos de vazamento. A impressora produz moldes e machos complexos; o corpo metálico se forma no vazamento. A rota aproveita a capacidade instalada e reduz as restrições de projeto impostas por modelos e caixas de macho. A impressão metálica direta oferece mais valor quando o desempenho depende de reticulados finos, estruturas compactas de troca térmica ou integração de componentes.
Este artigo usa a fusão a laser em leito de pó (LPBF) como exemplo de impressão metálica direta. As diferenças principais estão na formação do metal e nas estruturas que cada rota consegue fabricar de maneira econômica.
A diferença de custo começa na formação do metal
Na rota de areia, os moldes e machos são impressos antes da montagem, fusão, vazamento e operações posteriores à fundição. A impressora fabrica os elementos que definem a cavidade; a liga líquida a preenche e forma o corpo metálico. Para peças já adequadas à fundição, a rota utiliza os recursos existentes de fusão, vazamento e usinagem. A nova capacidade digital fica concentrada na fabricação de moldes e machos.
O LPBF funde pó metálico com laser, camada por camada. O gasto de material, a ocupação da máquina e o pós-processamento se relacionam ao volume de metal sólido, à altura de construção, aos suportes e à disposição das peças. Em condições de processo comparáveis, mais volume sólido significa mais pó incorporado à peça e mais trabalho do laser. Reproduzir por LPBF uma peça fundida relativamente volumosa sem alterar sua função estrutural não gera automaticamente uma vantagem econômica. A explicação de custos da EOS também inclui pó, operação da máquina, remoção de suportes, tratamento térmico e usinagem de acabamento.
A impressão de areia também envolve custos de espaço de construção, volume dos elementos de areia, altura de impressão, limpeza e montagem. Sua lógica econômica é imprimir a geometria complexa do molde e formar o corpo metálico por vazamento. Quando há um processo de fundição consolidado e o objetivo é uma peça fundida convencional de médio a grande porte, essa combinação deve ter prioridade.
Moldes de areia divididos ainda permitem uma peça fundida inteiriça
Uma vantagem importante é poder dividir o conjunto na etapa de moldes e machos. Os elementos de areia são impressos separadamente, posicionados e montados; depois, um único vazamento pode formar uma peça metálica inteiriça. A divisão acrescenta trabalho de montagem de areia sem necessariamente acrescentar soldas ao componente final.
Se uma peça LPBF exceder o volume de construção da máquina, as opções incluem usar um equipamento maior ou imprimir seções metálicas separadas e uni-las depois. A segunda opção acrescenta juntas metálicas, operações de união, controle de distorção e inspeção. As duas rotas permitem divisão, mas com consequências diferentes para o produto final.
Para carcaças e corpos de bomba médios ou grandes que precisam ser entregues como uma única peça fundida, prefira dividir e montar o molde de areia antes do vazamento. Paredes do molde, canais de vazamento e massalotes também ocupam espaço; o planejamento deve usar as dimensões reais de moldes e machos. Veja o fluxo de impressão de areia do CAD à limpeza para conhecer todas as etapas.
Canais curvos e reticulados finos aproveitam capacidades diferentes
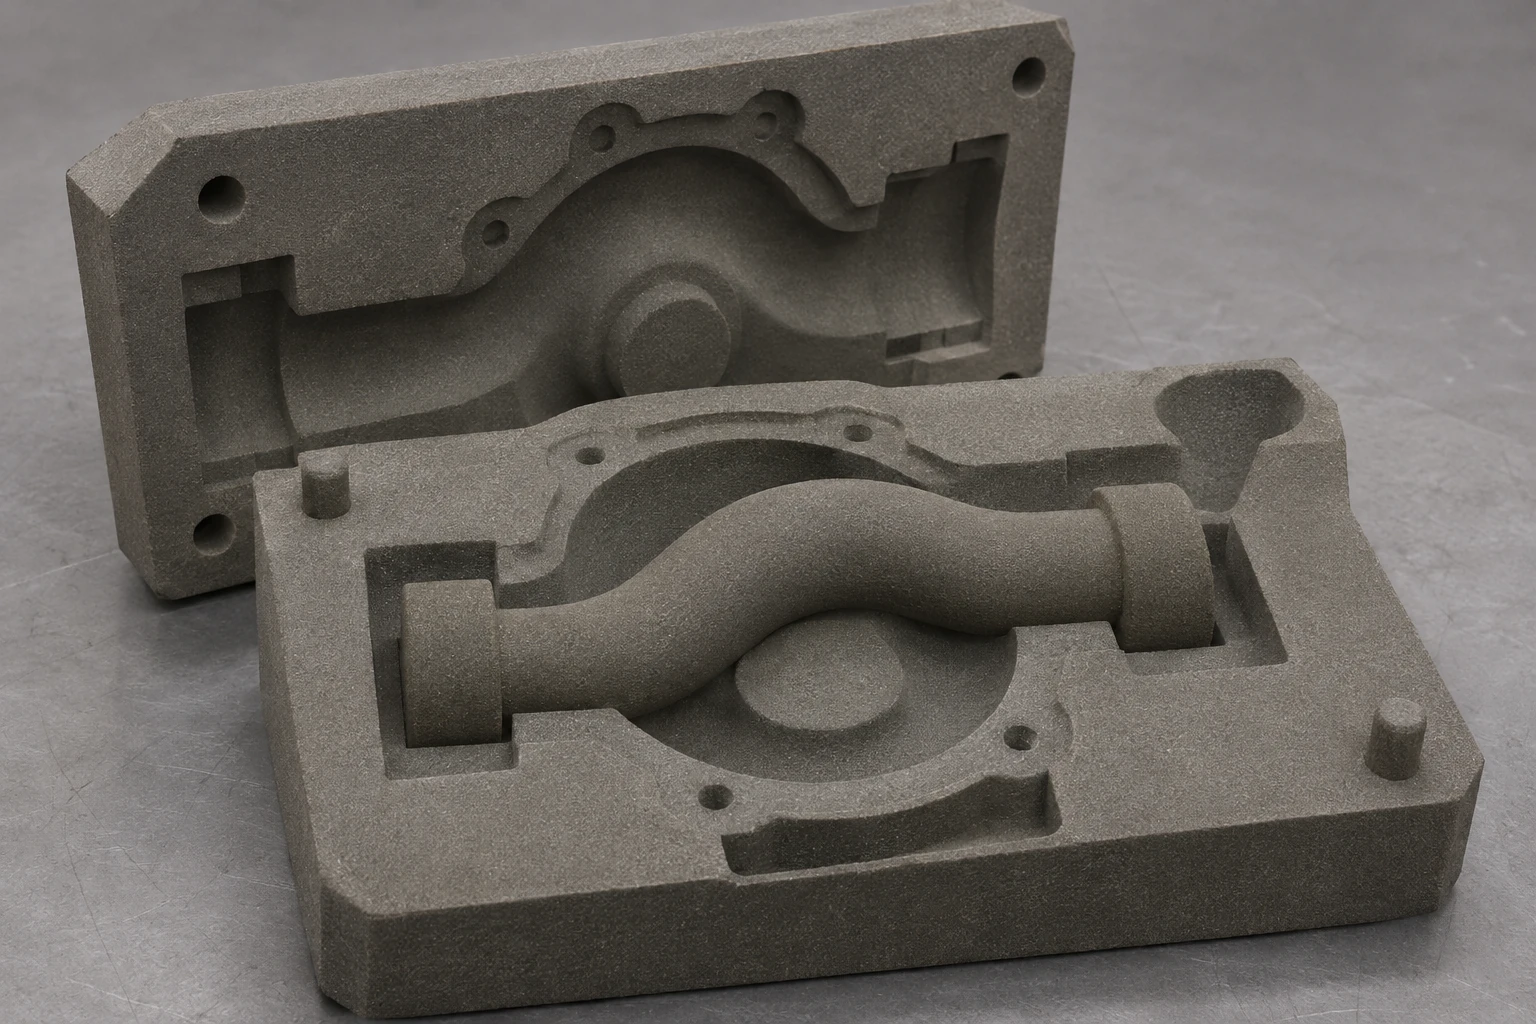
Carcaças com camisas de água complexas e canais curvos são aplicações típicas da impressão de areia. A impressão direta dos machos permite geometrias difíceis de extrair de caixas convencionais. Alguns projetos que exigiam a montagem de vários machos também podem ser reunidos em machos mais completos, reduzindo interfaces de montagem. Um canal complexo não é, por si só, motivo para adotar impressão metálica.
Os limites continuam definidos pela fundição posterior. Machos muito finos podem ser danificados na limpeza, no manuseio ou no vazamento; pequenas seções metálicas também dependem do enchimento e da solidificação. O macho impresso precisa cumprir sua função na formação da peça fundida, além de reproduzir a geometria.
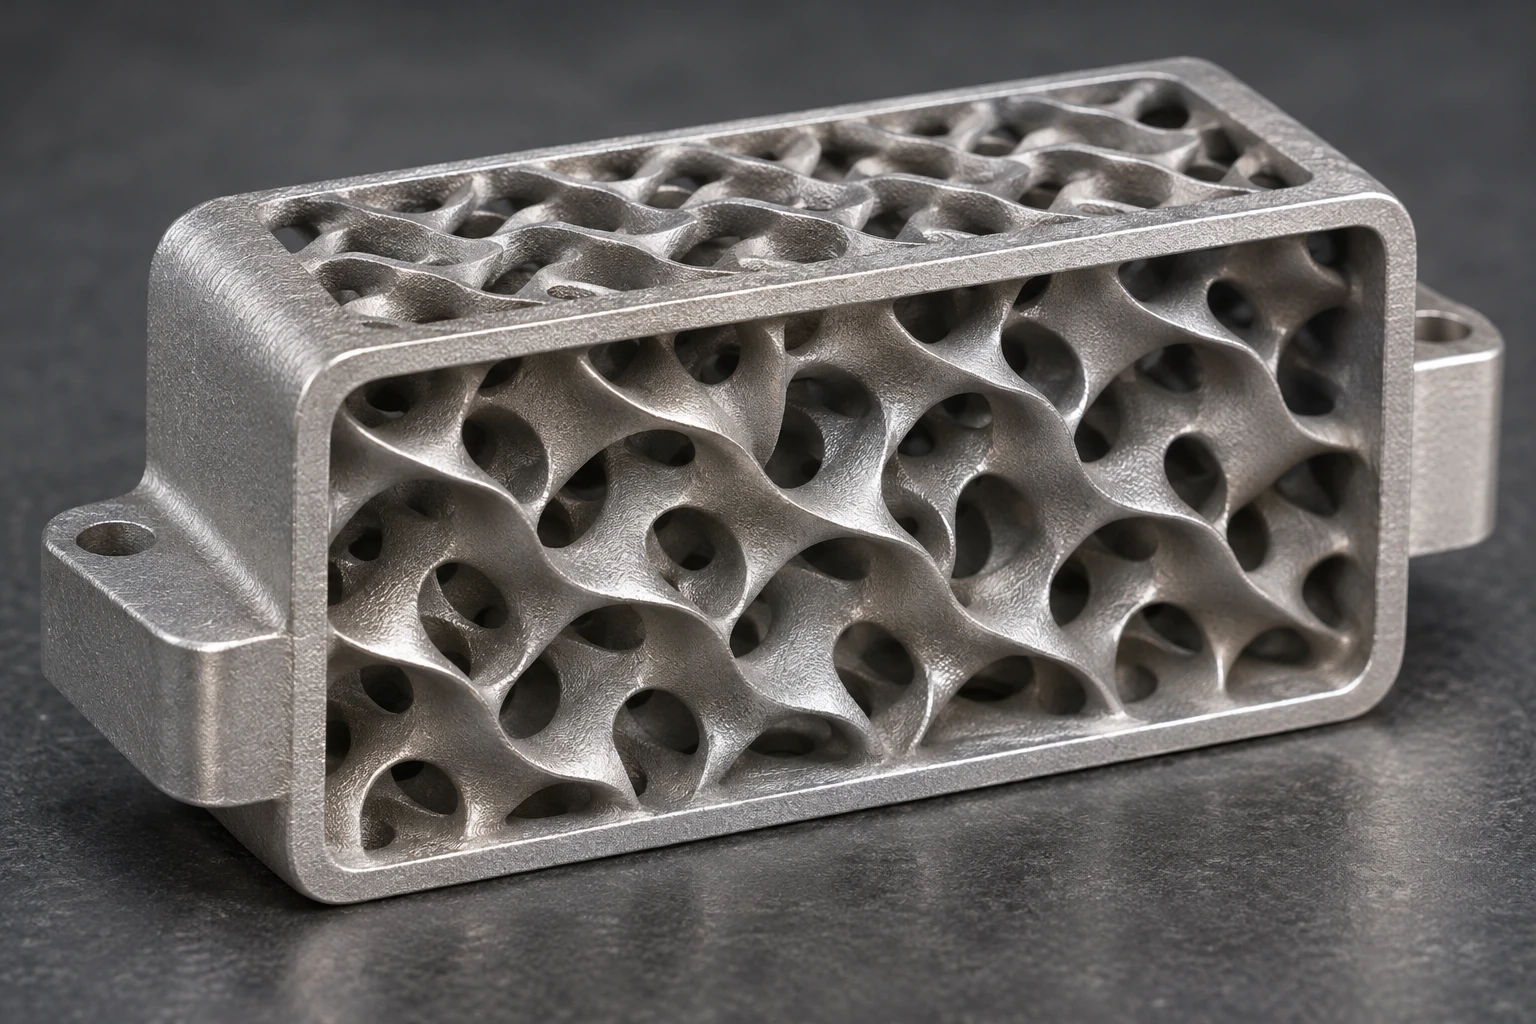
Reticulados finos, superfícies densas de troca térmica e estruturas funcionais integradas compactas aproveitam melhor a formação metálica em camadas do LPBF. Não é necessário ocupar cada espaço interno com um macho de areia sólido: os detalhes pequenos são construídos diretamente em metal. O exemplo público de trocador de calor Conflux apresentado pela EOS usa projeto aditivo para aumentar a área de troca em um volume limitado, demonstrando esse valor funcional. Aplicações de trocadores de calor da EOS
Priorize a rota de areia para peças com camisas de água curvas e machos complexos, e o LPBF para reticulados finos e estruturas compactas de troca térmica. A integração tem valor quando realmente reduz montagem, juntas ou possíveis interfaces de vazamento. Apenas mudar o método de fabricação da forma externa de uma peça fundida não proporciona esses ganhos.
Transformar os limites internos em ações de projeto
A rota de areia exige posicionamento do macho e acesso para sua remoção. Para um macho excessivamente esbelto, ajuste seus apoios, divida-o ou reveja a montagem. Um canal sem saída para remoção da areia precisa de uma abertura de processo ou de uma mudança de configuração. A impressão reduz as restrições clássicas de direção de desmoldagem; enchimento, alimentação e retirada de areia continuam sendo responsabilidades do projeto.
As estruturas internas LPBF precisam resolver orientação de construção, distorção térmica e acesso aos suportes. Os suportes sustentam regiões em balanço, conduzem calor e estabilizam a fabricação. Se um suporte interno não puder ser retirado, altere a orientação, adote uma seção autoportante adequada ou reveja a divisão. A otimização do projeto e do processo pode reduzir suportes; um balanço não torna toda estrutura inviável.
Uma cavidade completamente fechada que não possa conter resíduos de macho ou pó exige acesso de limpeza e uma solução de fechamento antes da fabricação. Incorporar essas aberturas e seus pontos de fechamento ao projeto permite limpar e entregar a geometria interna complexa.
Escolher a partir de peças típicas
| Peça ou objetivo de fabricação | Rota preferencial | Motivo principal |
|---|---|---|
| Carcaças e corpos de bomba médios a grandes em ligas de fundição consolidadas | Moldes de areia impressos seguidos de fundição | Forma o corpo metálico por vazamento e utiliza a estrutura de fundição existente |
| Peças fundidas com camisas de água curvas e canais complexos | Moldes de areia impressos seguidos de fundição | Imprime machos complexos diretamente, reduzindo restrições de extração e montagem |
| Peças cuja função depende de reticulados finos ou estruturas internas densas de troca térmica | LPBF | Constrói estruturas metálicas finas para redução de peso ou transferência de calor |
| Peças funcionais que integram vários componentes por meio de estruturas internas finas | LPBF | Forma a geometria funcional interna e reduz interfaces de montagem e união |
O material deve ser escolhido junto com a aplicação. A rota de areia usa a liga de fundição e o tratamento térmico correspondentes; o LPBF, o pó e o processo adequados. Nomes de materiais parecidos não substituem os requisitos de propriedades finais e aceitação. Os dois orçamentos devem contemplar a mesma função e condição de entrega.
Comparar custos até a entrega e definir a tarefa de fabricação do molde
O orçamento da rota de areia deve incluir moldes e machos, montagem e vazamento, desmoldagem e rebarbação, tratamento térmico, usinagem e inspeção. O de LPBF deve cobrir impressão, retirada de pó e suportes, tratamento térmico, usinagem de acabamento e inspeção. Só um escopo de entrega uniforme permite comparar o custo real por peça metálica aceita. Desenhos e orçamentos de produção determinam a diferença de preço; o preço de um molde ou de uma hora de máquina deixa parte do trabalho de fora.
A impressão de areia seguida de fundição combina moldes complexos com a fundição metálica consolidada. O LPBF incorpora estruturas finas, redução de peso e funções integradas diretamente no metal. O investimento em cada rota deve corresponder ao problema de fabricação que ela resolve.
Para fundições que pretendem ampliar a fabricação de moldes e machos complexos, o sistema de impressão de areia Cprint 3D SJ-1200 atua nessa etapa. Apresente desenhos representativos de peças e machos, ligas desejadas e necessidades de capacidade à equipe Cprint 3D para discutir a configuração da máquina e sua integração ao processo de fundição.