
Choisir le procédé selon la fonction de la pièce
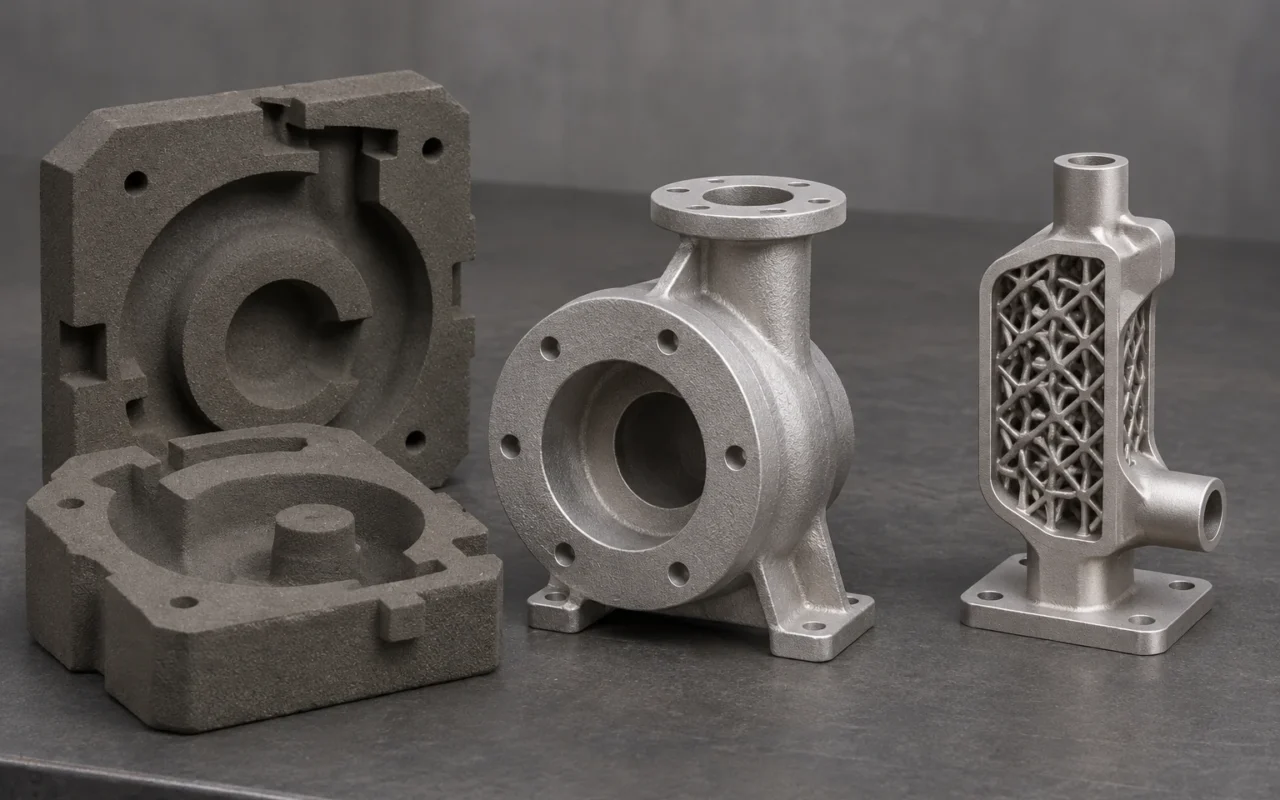
Pour les carters et corps de pompe de taille moyenne à grande réalisés dans des alliages de fonderie éprouvés, une entreprise disposant de moyens de fonderie devrait privilégier l’impression 3D de moules en sable suivie de la coulée. L’impression produit les moules et noyaux complexes ; le métal prend forme lors de la coulée. Cette voie conserve les capacités de fonderie tout en réduisant les contraintes de conception imposées par les modèles et boîtes à noyaux. L’impression métallique directe apporte davantage de valeur lorsque les performances reposent sur des structures réticulaires fines, un échangeur compact ou l’intégration de plusieurs composants.
Cet article prend la fusion laser sur lit de poudre (LPBF) comme exemple d’impression métallique directe. Les différences essentielles concernent la formation du métal et les structures que chaque voie peut produire économiquement.
Les écarts de coût commencent par la formation du métal
La voie sable commence par l’impression des moules et noyaux, puis leur assemblage, la fusion, la coulée et les opérations après moulage. L’imprimante fabrique les éléments définissant l’empreinte ; l’alliage liquide la remplit pour former le corps métallique. Pour une pièce déjà adaptée à la fonderie, cette voie exploite les moyens existants de fusion, de coulée et d’usinage. La capacité numérique ajoutée se concentre sur la fabrication des moules et noyaux.
Le LPBF fait fondre la poudre métallique au laser, couche après couche. Les dépenses de matière, l’occupation machine et les opérations ultérieures dépendent du volume de métal plein, de la hauteur de fabrication, des supports et de l’implantation des pièces. À conditions de procédé comparables, davantage de volume plein signifie davantage de poudre intégrée à la pièce et de travail laser. Reproduire par LPBF une pièce moulée relativement volumineuse sans modifier sa fonction structurelle ne crée pas automatiquement un avantage économique. L’explication des coûts par EOS comprend aussi poudre, fonctionnement machine, retrait des supports, traitement thermique et usinage de finition.
L’impression sable entraîne elle aussi des coûts liés à l’encombrement, au volume des éléments en sable, à la hauteur d’impression, au nettoyage et à l’assemblage. Son intérêt économique consiste à imprimer les formes complexes puis à réaliser le corps métallique par coulée. Lorsqu’un procédé de fonderie maîtrisé est disponible et que la cible est une pièce moulée conventionnelle de taille moyenne à grande, cette combinaison doit être privilégiée.
Un moule segmenté peut toujours produire une grande pièce monobloc
L’un des avantages majeurs est de pouvoir répartir la géométrie dès le stade du moule et des noyaux. Les éléments en sable sont imprimés séparément, positionnés et assemblés, puis une seule coulée peut former une pièce métallique monobloc. La segmentation ajoute du travail d’assemblage des éléments en sable sans imposer de soudures sur le produit final.
Lorsqu’une pièce LPBF dépasse le volume de fabrication de la machine, il faut employer un équipement plus grand ou imprimer plusieurs sections métalliques puis les assembler. La seconde option ajoute des joints métalliques, des opérations de liaison, la maîtrise des déformations et des contrôles. Les deux voies permettent une segmentation, mais ses conséquences sur le produit final diffèrent.
Pour les carters et corps de pompe moyens à grands devant être livrés en une seule pièce moulée, privilégier l’assemblage des éléments de moule avant coulée. Les parois du moule, le système d’alimentation et les masselottes occupent également de l’espace ; l’implantation doit utiliser les dimensions réelles des moules et noyaux. Le processus d’impression sable, de la CAO au nettoyage, présente l’enchaînement complet.
Canaux courbes et structures réticulaires fines mobilisent des atouts différents
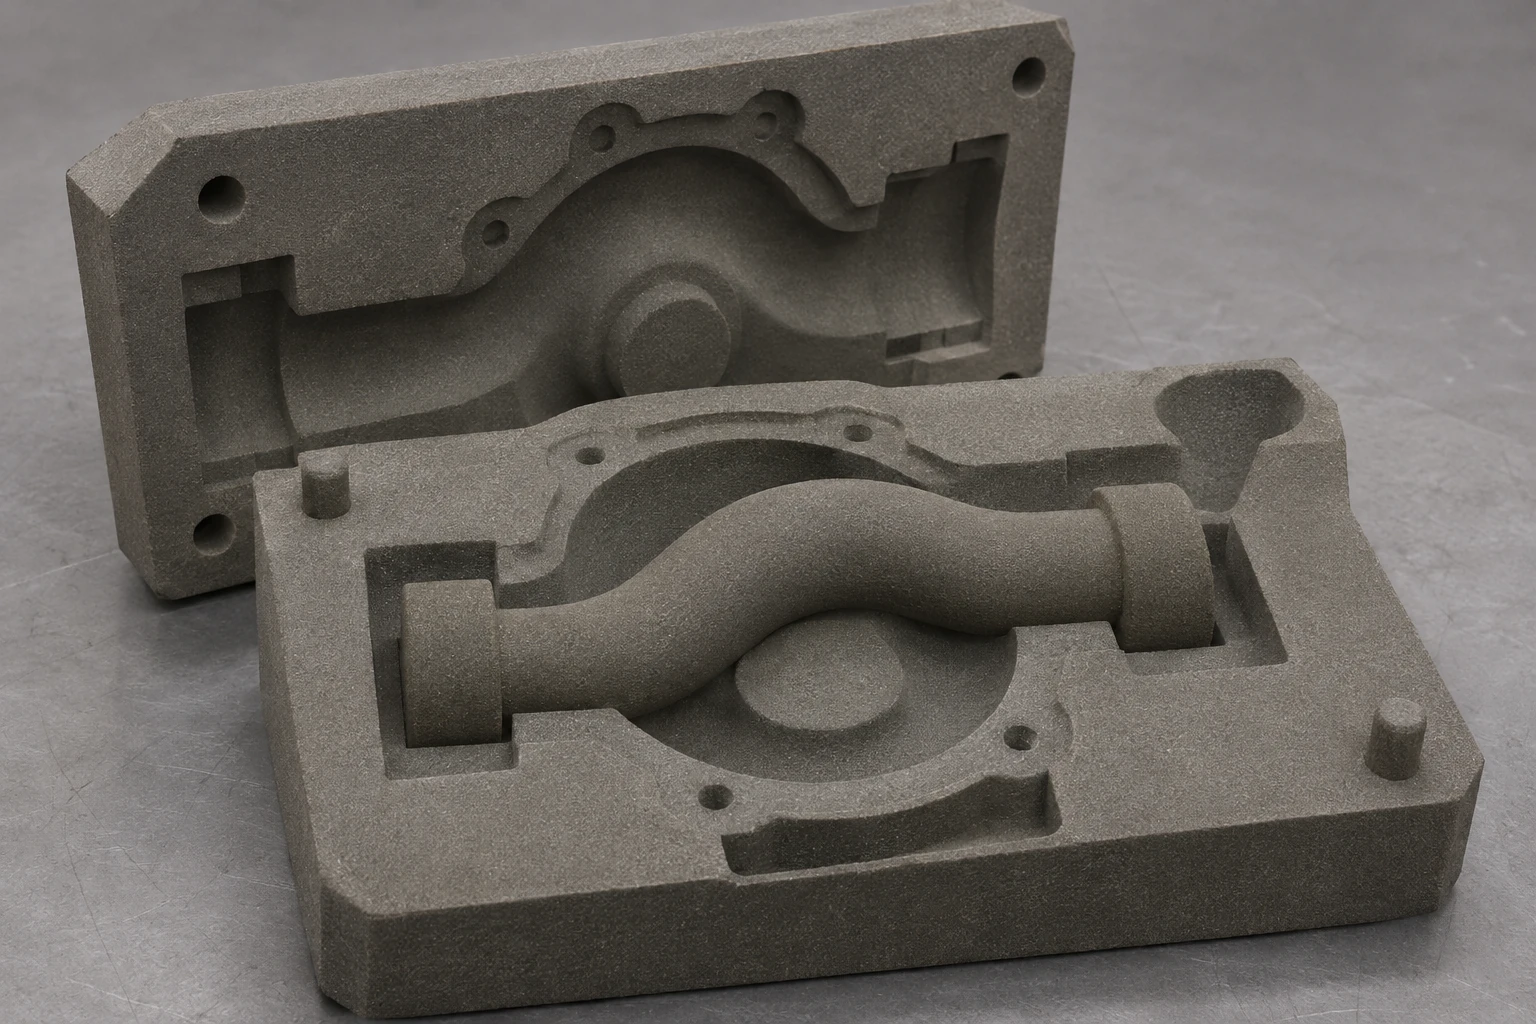
Les carters comportant des chemises d’eau complexes et des canaux courbes sont des applications typiques de l’impression sable. L’impression directe des noyaux permet des formes difficiles à extraire d’une boîte à noyaux conventionnelle. Certaines conceptions composées de plusieurs noyaux assemblés peuvent aussi devenir des noyaux plus complets, avec moins d’interfaces d’assemblage. La complexité d’un canal ne justifie donc pas à elle seule le recours à l’impression métallique.
La fonderie reste déterminante pour les limites. Les noyaux très fins peuvent être endommagés pendant le nettoyage, la manutention ou la coulée. Les petites sections métalliques dépendent également du remplissage et de la solidification. Un noyau imprimé doit remplir son rôle dans la formation de la pièce, au-delà de la seule reproduction de sa géométrie.
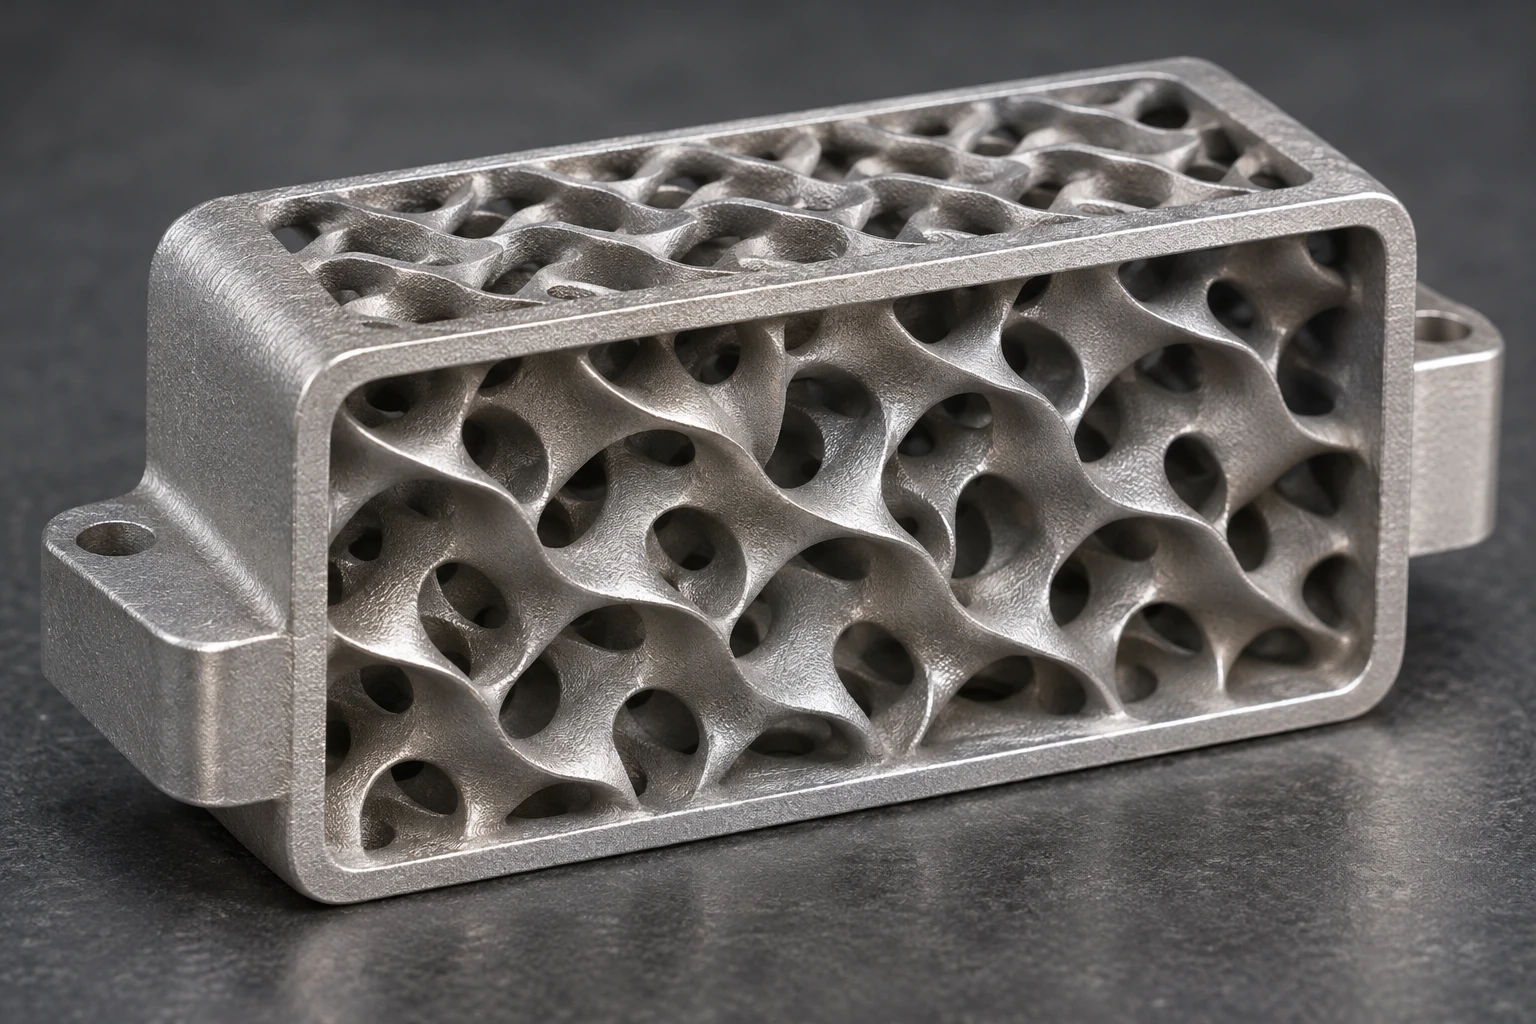
Les réseaux réticulaires fins, les surfaces d’échange denses et les structures fonctionnelles intégrées compactes exploitent mieux la formation métallique couche par couche du LPBF. Il n’est pas nécessaire d’occuper chaque espace intérieur avec un noyau en sable plein : les éléments fins sont construits directement en métal. L’exemple public d’échangeur Conflux présenté par EOS utilise la conception additive pour augmenter la surface d’échange dans un volume limité, ce qui illustre cette valeur fonctionnelle. Applications d’échangeurs chez EOS
Privilégier la voie sable pour les chemises d’eau courbes et les noyaux de fonderie complexes, et le LPBF pour les réseaux fins et les structures d’échange compactes. L’intégration de pièces crée de la valeur lorsqu’elle réduit réellement les assemblages, les liaisons ou les interfaces susceptibles de fuir. Changer uniquement la méthode de fabrication de la forme extérieure d’une pièce moulée ne procure pas ces bénéfices.
Transformer les limites des cavités en actions de conception
La voie sable exige de positionner les noyaux et de pouvoir éliminer le sable. Un noyau trop élancé peut nécessiter de modifier son appui, de le diviser ou de revoir son assemblage. Un canal sans sortie de débourrage doit recevoir une ouverture de procédé ou changer de disposition. L’impression réduit les contraintes classiques de direction de démoulage ; remplissage, alimentation et élimination du sable doivent rester intégrés à la conception.
Les structures internes LPBF nécessitent de traiter l’orientation, les déformations thermiques et l’accessibilité des supports. Ceux-ci soutiennent les surplombs, conduisent la chaleur et stabilisent la fabrication. Si les supports internes ne peuvent pas être retirés, modifier l’orientation, adopter une section autoportante adaptée ou revoir le découpage. L’optimisation du dessin et du procédé peut réduire les supports ; un surplomb ne rend pas systématiquement une structure irréalisable.
Une cavité entièrement fermée qui ne doit conserver ni noyau ni poudre nécessite une stratégie d’accès pour le nettoyage et de fermeture avant fabrication. Intégrer ces ouvertures et leurs points de fermeture à la conception permet de nettoyer puis de livrer la géométrie interne complexe.
Choisir à partir de pièces typiques
| Pièce ou objectif de fabrication | Voie à privilégier | Raison principale |
|---|---|---|
| Carters et corps de pompe moyens à grands en alliages de fonderie éprouvés | Moules en sable imprimés puis coulée | Le corps métallique est formé par coulée avec les moyens de fonderie existants |
| Pièces moulées avec chemises d’eau courbes et canaux complexes | Moules en sable imprimés puis coulée | Les noyaux complexes sont imprimés directement, ce qui réduit les contraintes des boîtes à noyaux et de leur assemblage |
| Pièces dont la fonction dépend de réseaux fins ou de structures internes d’échange denses | LPBF | Construction directe de structures métalliques fines pour l’allègement ou les échanges thermiques |
| Pièces fonctionnelles intégrant plusieurs composants grâce à des structures internes fines | LPBF | Réalisation de la géométrie interne avec moins d’assemblages et de liaisons |
Le matériau se choisit avec l’application. La voie sable emploie l’alliage de fonderie et le traitement thermique adaptés ; le LPBF, la poudre et le procédé correspondants. Des désignations de matériau proches ne remplacent pas les exigences de propriétés finales et de réception. Les deux devis doivent couvrir la même fonction et le même état de livraison.
Comparer jusqu’à la livraison et définir le besoin de fabrication des moules
Le devis de la voie sable doit inclure moules et noyaux, assemblage et coulée, décochage et ébarbage, traitement thermique, usinage et contrôle. Celui du LPBF doit comprendre impression, dépoudrage, retrait des supports, traitement thermique, finition par usinage et contrôle. Seul un périmètre de livraison identique permet de comparer le coût réel par pièce métallique acceptée. Plans et devis de production déterminent l’écart de prix ; le seul prix d’un moule ou d’une heure machine ne couvre pas toutes les opérations.
L’impression sable suivie de la coulée associe la fabrication de formes complexes à une métallurgie de fonderie éprouvée. Le LPBF intègre directement structures fines, allègement et fonctions dans le métal. L’investissement dans chaque voie doit correspondre au problème de fabrication qu’elle résout.
Pour les fonderies souhaitant renforcer la production de moules et noyaux complexes, le système d’impression sable Cprint 3D SJ-1200 intervient à cette étape de fabrication. Présentez des plans représentatifs de pièces et noyaux, les alliages visés et vos besoins de capacité à l’équipe Cprint 3D pour étudier la configuration de la machine et son intégration au processus de fonderie.