
Das Bauteil bestimmt die Fertigungsroute
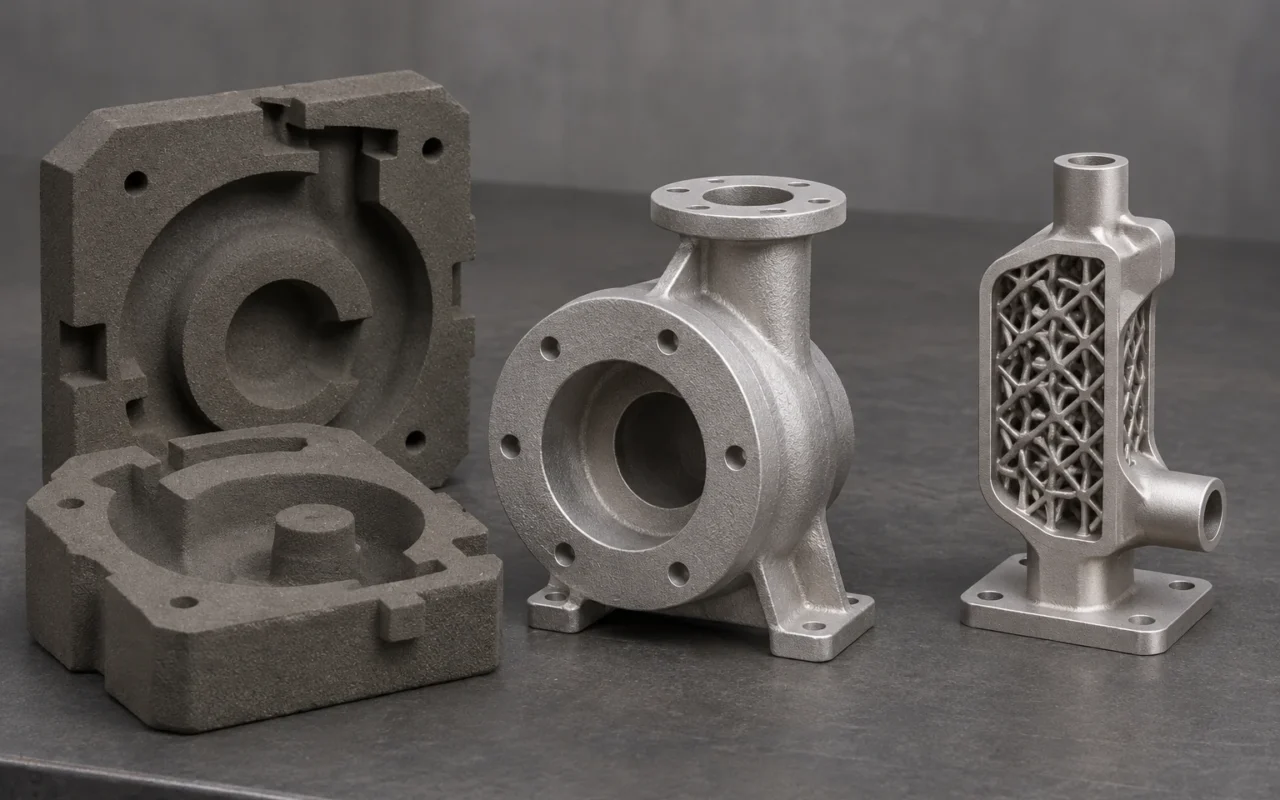
Für mittelgroße bis große Gehäuse und Pumpenkörper aus etablierten Gusslegierungen sollten Unternehmen mit vorhandener Gießereiinfrastruktur den 3D-Sanddruck mit anschließendem Gießen bevorzugen. Gedruckt werden komplexe Formen und Kerne; der Metallkörper entsteht beim Abguss. So bleibt die vorhandene Gießereitechnik nutzbar, während Modelle und Kernkästen die Gestaltung weniger einschränken. Der direkte Metall-3D-Druck bietet mehr Nutzen, wenn feine Gitter, kompakte Wärmeübertragungsstrukturen oder die Integration mehrerer Bauteile die Funktion verbessern.
Als Beispiel für den direkten Metalldruck dient hier das Laser-Pulverbett-Schmelzen (LPBF). Entscheidend sind die Art der Metallformgebung und die Strukturen, die sich mit der jeweiligen Route wirtschaftlich herstellen lassen.
Die Kostenunterschiede beginnen bei der Metallformgebung
Beim Sanddruck werden zunächst Formen und Kerne hergestellt. Danach folgen Formmontage, Schmelzen, Gießen und Gussnachbearbeitung. Der Drucker fertigt die Formelemente für den Hohlraum; flüssige Legierung füllt diesen und bildet den Metallkörper. Bei bereits gussgerecht ausgelegten Bauteilen nutzt diese Route vorhandene Schmelz-, Gieß- und Zerspanungskapazitäten. Die zusätzliche digitale Fertigung konzentriert sich auf den Form- und Kernbau.
LPBF schmilzt Metallpulver mit einem Laser schichtweise auf. Materialkosten, Maschinenbelegung und Nachbearbeitung hängen mit dem massiven Metallvolumen, der Bauhöhe, den Stützen und der Bauteilanordnung zusammen. Unter vergleichbaren Prozessbedingungen erfordert mehr Vollmaterial mehr im Bauteil gebundenes Pulver und mehr Laserbearbeitung. Ein größeres konventionelles Gussteil ohne funktionale Strukturänderung unverändert per LPBF nachzubauen, erzeugt daher nicht automatisch einen wirtschaftlichen Vorteil. Auch die Kostenerläuterung von EOS berücksichtigt Pulver, Maschinenbetrieb, Stützentfernung, Wärmebehandlung und Fertigbearbeitung.
Beim Sanddruck entstehen ebenfalls Kosten durch Bauraumbedarf, Sandteilvolumen, Druckhöhe, Reinigung und Montage. Der wirtschaftliche Ansatz besteht darin, die komplexe Formgeometrie zu drucken und den Metallkörper durch Gießen zu erzeugen. Ist ein etablierter Gießprozess vorhanden und wird ein mittelgroßes bis großes konventionelles Gussteil benötigt, sollte diese Kombination Vorrang haben.
Geteilte Sandformen ermöglichen weiterhin ein einteiliges Gussteil
Ein wesentlicher Vorteil ist, dass die Aufteilung bereits auf der Ebene von Sandformen und Kernen erfolgen kann. Die einzeln gedruckten Sandteile werden positioniert und zusammengebaut; anschließend kann ein einziger Abguss ein zusammenhängendes Metallteil ergeben. Die Aufteilung erhöht den Montageaufwand für die Sandteile, ohne zwangsläufig Schweißnähte im fertigen Metallbauteil zu verursachen.
Überschreitet ein LPBF-Bauteil den Maschinenbauraum, kommen eine größere Anlage oder getrennt gedruckte und anschließend verbundene Metallsegmente infrage. Letzteres verursacht Metallfügestellen sowie Aufwand für Fügen, Verzugskontrolle und Prüfung. Beide Routen erlauben eine Aufteilung, deren Folgen für das Endprodukt jedoch unterschiedlich sind.
Für mittelgroße bis große Gehäuse und Pumpenkörper, die als einteiliges Gussteil geliefert werden sollen, ist die Montage geteilter Sandformen vor dem Abguss vorzuziehen. Formwände sowie Anschnitt- und Speisungselemente benötigen zusätzlichen Platz. Die Druckplanung muss deshalb mit den tatsächlichen Form- und Kernabmessungen arbeiten. Den gesamten Ablauf beschreibt der Sanddruckprozess von CAD bis zur Reinigung.
Gekrümmte Kanäle und feine Gitter nutzen unterschiedliche Stärken
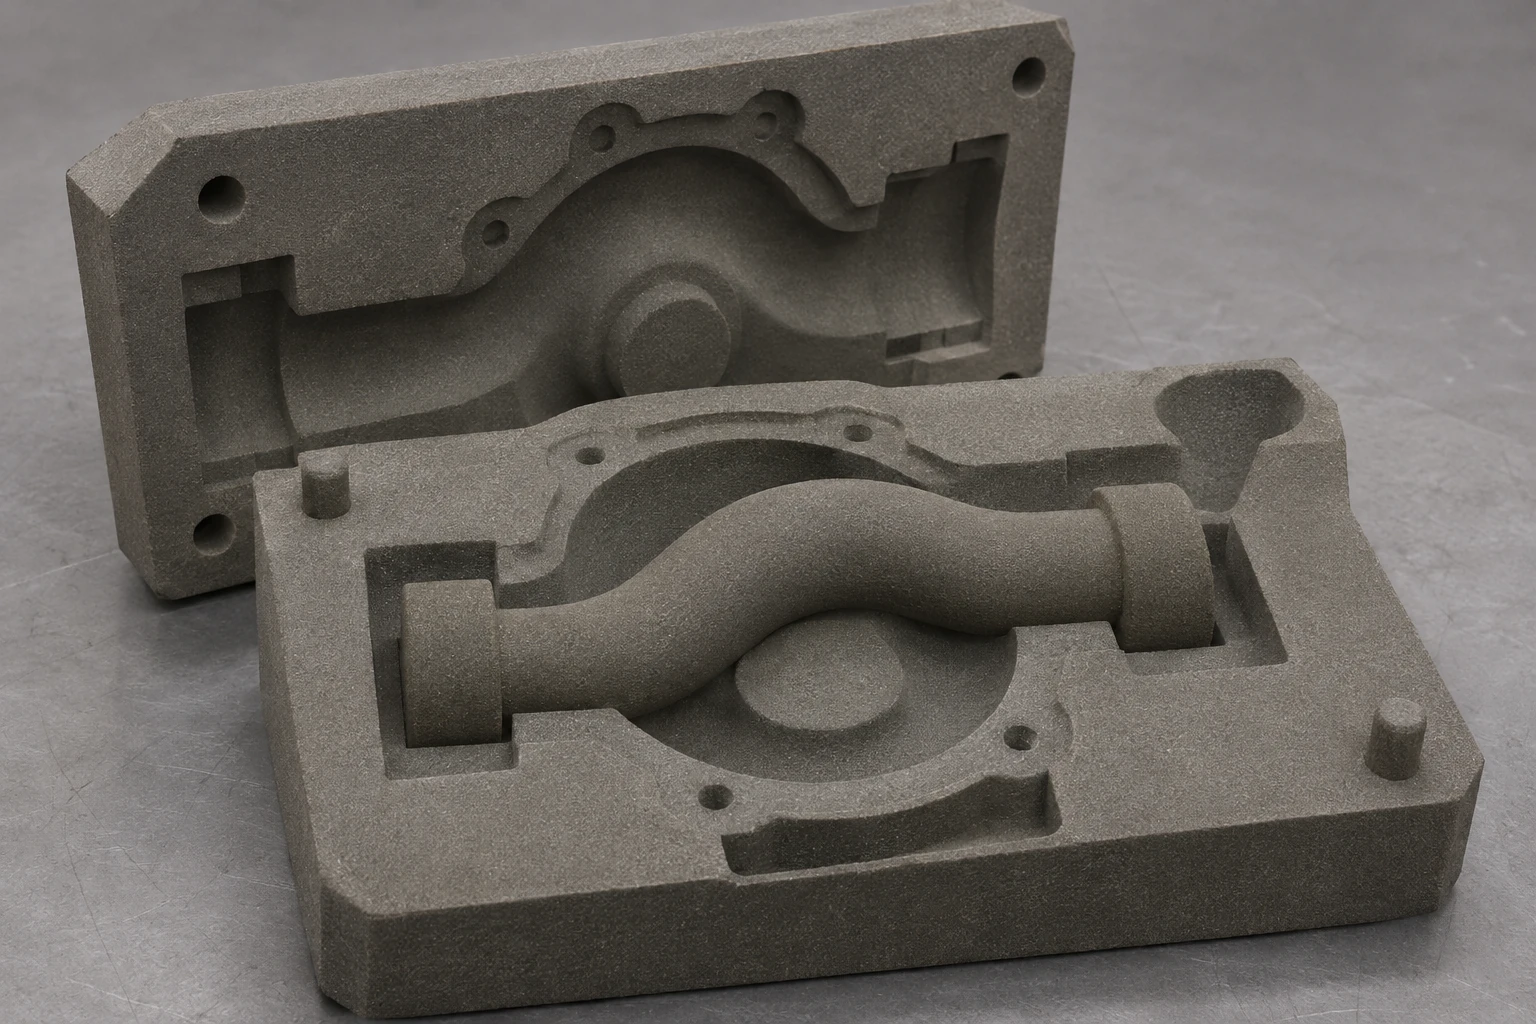
Gehäuse mit komplexen Wassermänteln und gekrümmten Kanälen sind typische Aufgaben für den Sanddruck. Der direkte Kerndruck ermöglicht Geometrien, die sich nur schwer aus konventionellen Kernkästen entformen lassen. Konstruktionen aus mehreren montierten Kernen können teilweise zu vollständigeren Einzelkernen zusammengefasst werden. Dadurch sinkt die Zahl der Montageschnittstellen. Ein komplexer Kanal allein begründet noch keinen Wechsel zum Metalldruck.
Die Grenzen setzt weiterhin der nachfolgende Gießprozess. Sehr feine Kerne können beim Reinigen, Handhaben oder Abgießen beschädigt werden. Kleine Metallquerschnitte unterliegen zudem den Bedingungen der Formfüllung und Erstarrung. Ein gedruckter Kern muss nicht nur seine Geometrie erreichen, sondern auch seine Aufgabe bei der Gussteilbildung erfüllen.
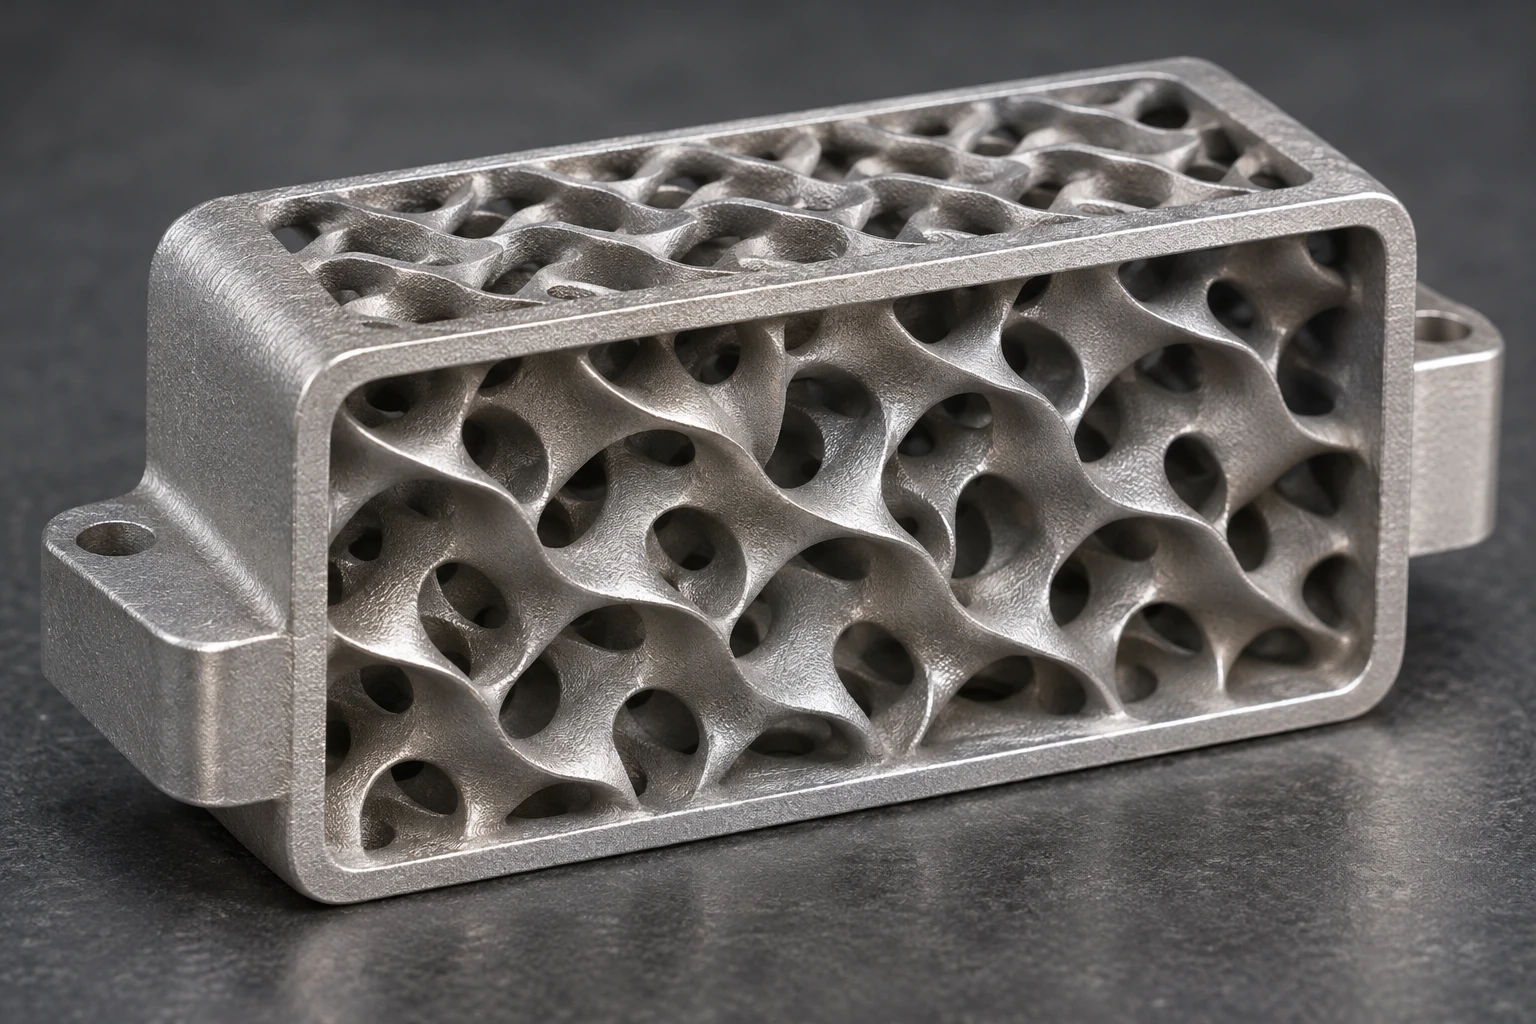
Feine Gitter, dichte Wärmeübertragungsflächen und kompakte integrierte Funktionsstrukturen nutzen die schichtweise Metallformgebung von LPBF besonders gut. Nicht jeder Innenraum muss mit einem massiven Sandkern ausgefüllt werden; feine Elemente entstehen direkt aus Metall. Das von EOS vorgestellte Conflux-Wärmetauscherbeispiel vergrößert durch additive Gestaltung die Wärmeübertragungsfläche in begrenztem Volumen und verdeutlicht diesen funktionalen Nutzen. Wärmetauscheranwendungen von EOS
Für gekrümmte Wassermäntel und komplexe Gusskerne sollte die Sandroute Vorrang haben, für feine Gitter und kompakte Wärmeübertragungsstrukturen LPBF. Bauteilintegration lohnt sich, wenn tatsächlich Montagevorgänge, Fügestellen oder mögliche Leckageschnittstellen entfallen. Allein die Außenform eines vorhandenen Gussteils mit einer anderen Methode herzustellen, erschließt diese Vorteile nicht.
Grenzen von Innenräumen in konkrete Konstruktionsmaßnahmen übersetzen
Die Sandroute benötigt eine sichere Kernpositionierung und einen Weg zur Kernentfernung. Bei zu schlanken Kernen helfen eine angepasste Abstützung, Kernteilung oder geänderte Montage. Fehlt einem Kanal eine Öffnung zum Entfernen des Sands, ist eine Prozessöffnung oder eine Konstruktionsänderung erforderlich. Der Druck reduziert Einschränkungen durch klassische Entformungsrichtungen; Formfüllung, Speisung und Entsandung müssen weiterhin konstruktiv berücksichtigt werden.
Bei inneren LPBF-Strukturen sind Bauorientierung, thermischer Verzug und die Zugänglichkeit der Stützen zu bearbeiten. Stützen tragen Überhänge, leiten Wärme ab und stabilisieren den Bauprozess. Können innere Stützen nicht entfernt werden, sind Orientierung, geeignete selbsttragende Querschnitte oder die Segmentierung anzupassen. Konstruktions- und Prozessoptimierung können Stützen reduzieren; ein Überhang macht eine Struktur nicht grundsätzlich unfertigbar.
Für vollständig geschlossene Hohlräume, in denen weder Kernmaterial noch Pulver verbleiben darf, müssen Reinigungszugänge und deren Verschluss vor der Fertigung festgelegt werden. Werden Öffnungen und Verschlussstellen in die Produktkonstruktion integriert, lassen sich komplexe Innengeometrien reinigen und als fertiges Bauteil liefern.
Auswahl anhand typischer Bauteile
| Bauteil oder Fertigungsziel | Bevorzugte Route | Hauptgrund |
|---|---|---|
| Mittelgroße bis große Gehäuse und Pumpenkörper aus etablierten Gusslegierungen | 3D-Sanddruck mit anschließendem Gießen | Der Metallkörper entsteht durch Gießen unter Nutzung vorhandener Gießereikapazitäten |
| Gussteile mit gekrümmten Wassermänteln und komplexen Kanälen | 3D-Sanddruck mit anschließendem Gießen | Direkter Druck komplexer Kerne reduziert Kernkasten- und Montageeinschränkungen |
| Bauteile mit funktional erforderlichen feinen Gittern oder dichten inneren Wärmeübertragungsstrukturen | LPBF | Feine Metallstrukturen werden direkt für Gewichtsreduzierung oder Wärmeübertragung aufgebaut |
| Funktionsbauteile, die durch feine Innenstrukturen mehrere Komponenten integrieren | LPBF | Innere Funktionsgeometrie entsteht bei gleichzeitig weniger Montage- und Fügeschnittstellen |
Werkstoff und Einsatzgebiet sind gemeinsam festzulegen. Die Sandroute verwendet die passende Gusslegierung und Wärmebehandlung; LPBF das entsprechende Pulver und den dazugehörigen Bauprozess. Ähnliche Werkstoffbezeichnungen ersetzen keine Anforderungen an Endzustand und Abnahme. Beide Angebote müssen dieselbe Funktion und denselben Lieferzustand abdecken.
Lieferkosten vergleichen und die Formbauaufgabe festlegen
Das Angebot für die Sandroute sollte Form- und Kernbau, Montage und Gießen, Ausschlagen und Putzen, Wärmebehandlung, Zerspanung und Prüfung umfassen. Bei LPBF gehören Drucken, Entpulvern, Stützentfernung, Wärmebehandlung, Fertigbearbeitung und Prüfung dazu. Erst ein einheitlicher Lieferumfang erlaubt den Vergleich der tatsächlichen Kosten je abgenommenem Metallteil. Zeichnung und Produktionsangebot bestimmen die Preisdifferenz; ein Sandformpreis oder Maschinenstundensatz bildet nur einen Teil der Arbeit ab.
Der 3D-Sanddruck mit anschließendem Gießen verbindet komplexen Formbau mit etablierter Metallgusstechnik. LPBF integriert feine Strukturen, Leichtbau und Funktionen direkt in das Metallbauteil. Die Investition sollte jeweils der Fertigungsaufgabe entsprechen, die damit gelöst wird.
Für Gießereien, die ihre Kapazität für komplexe Formen und Kerne erweitern, übernimmt das Cprint 3D SJ-1200 Sanddrucksystem die Form- und Kernherstellung. Besprechen Sie typische Guss- und Kernzeichnungen, Ziellegierungen und Kapazitätsbedarf mit dem Cprint 3D Team, um Anlagenkonfiguration und Einbindung in den Gießprozess festzulegen.