
Grundlagen des Sandgusses für Schmuck
Schmuck lässt sich im Sandguss herstellen. Manche handgefertigten Stücke nutzen dieses traditionelle Verfahren für Anhänger, Ringe oder Zierteile mit klaren Konturen und vergleichsweise kräftigen Querschnitten. Komplexe Fassungen, schlanke Strukturen und feine Durchbrüche stellen jedoch höhere Anforderungen an die Form und die Metallfüllung. Dass Sandguss Schmuck ermöglicht, macht ihn nicht für jeden Entwurf geeignet.
In Schmuckwerkstätten bezeichnet Sandguss meist das manuelle Formen von speziellem feinem Formsand um ein festes Modell. Die Bedingungen unterscheiden sich von denen großer industrieller Sand-3D-Drucker. Hier geht es um dieses handwerkliche Verfahren und seine Unterschiede zum Wachsausschmelzverfahren.
Wie entsteht Schmuck im Sandguss?
Eine Sandform ist ein vorübergehendes Werkzeug zur Metallformgebung: Das Modell hinterlässt seine Form im Sand, wird herausgenommen und die verbleibende Höhlung anschließend mit flüssigem Metall gefüllt.
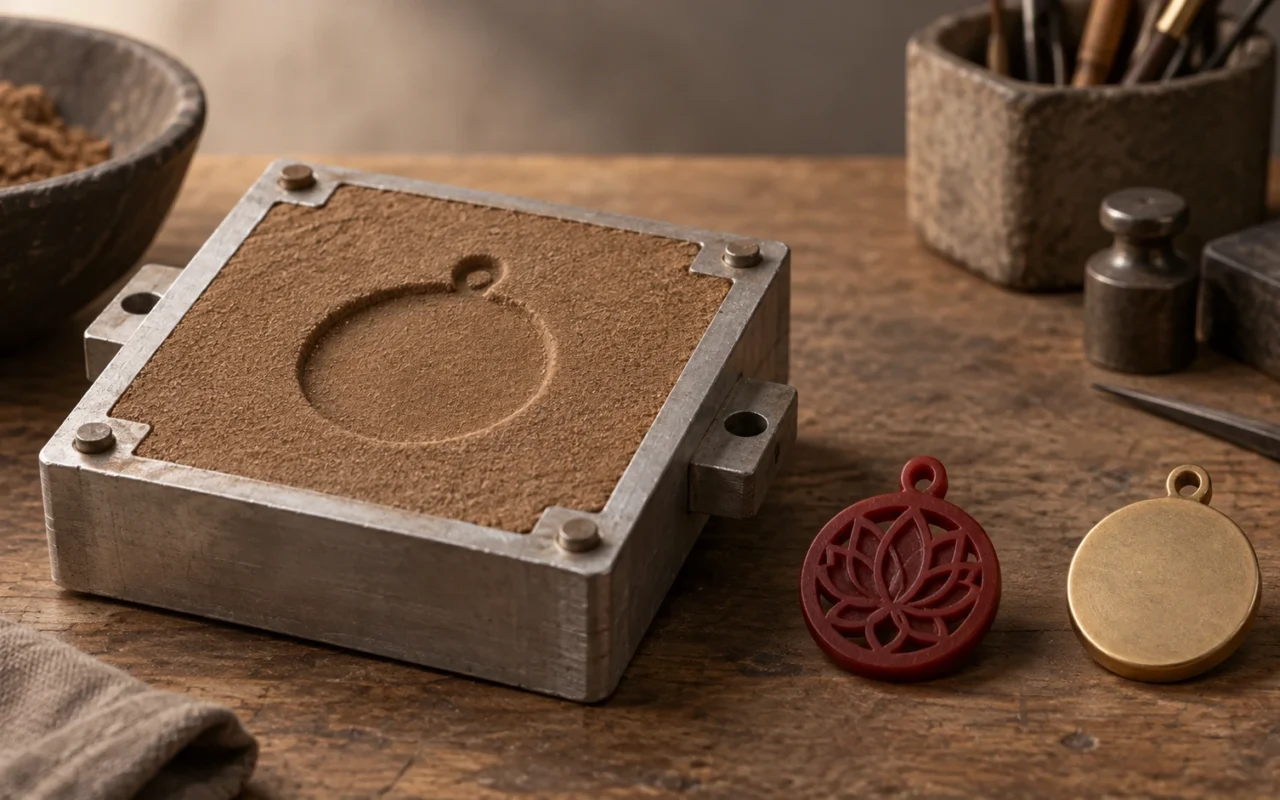
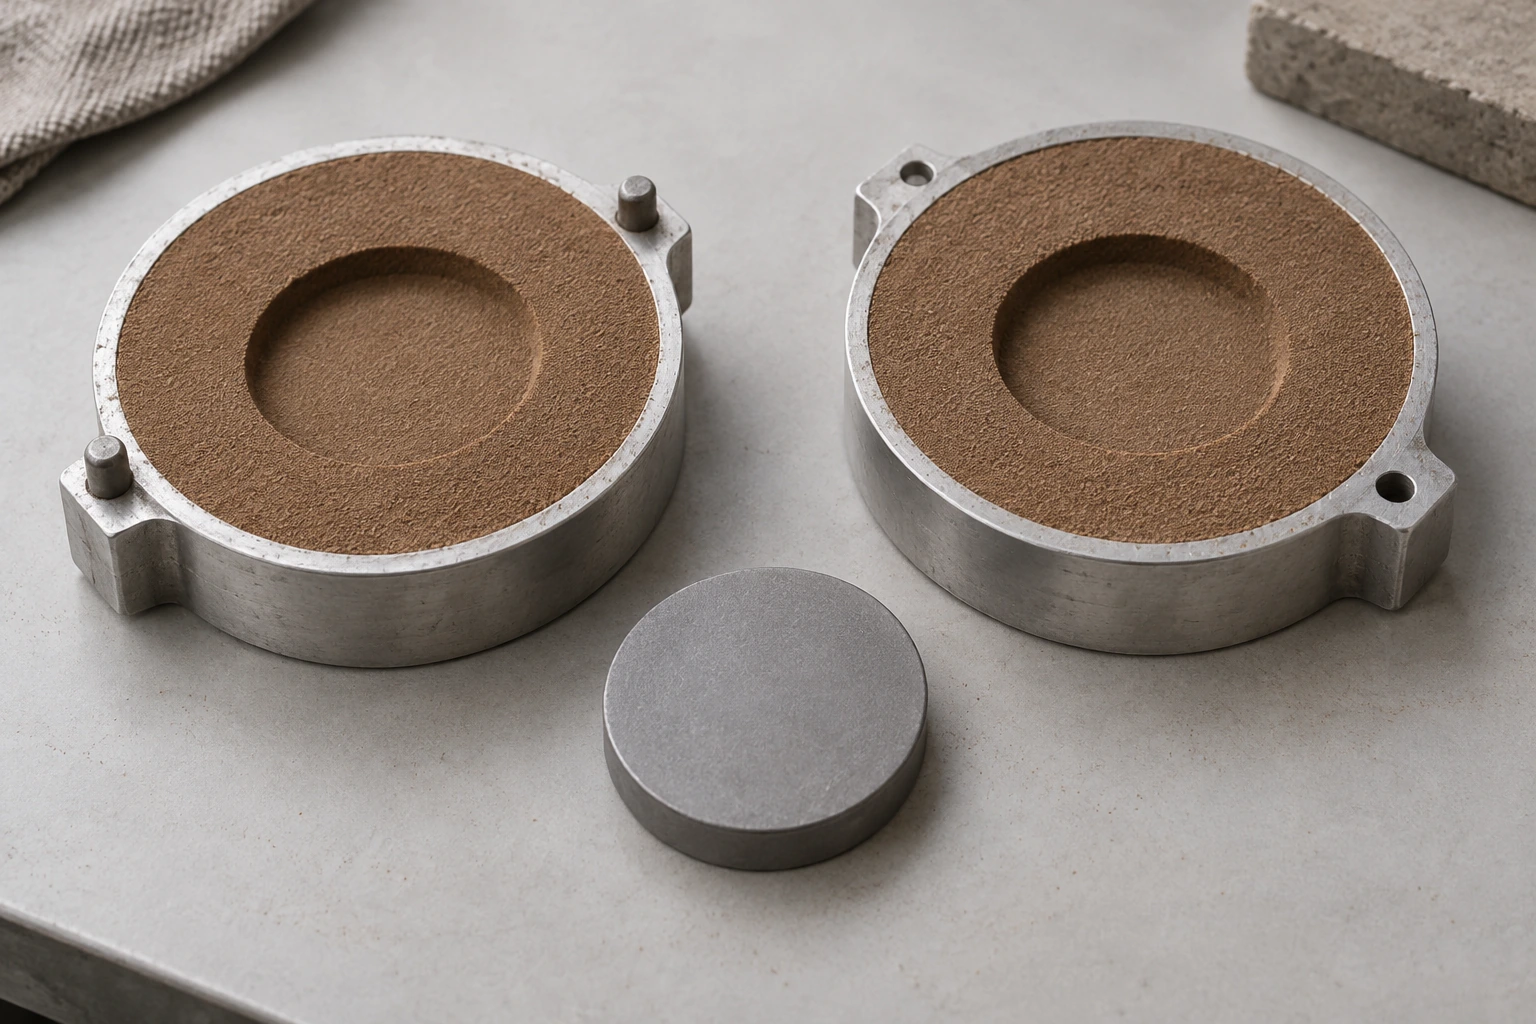
Ein verbreitetes manuelles Vorgehen verwendet einen unteren und einen oberen Formkasten. Der spezielle Formsand wird verdichtet, ein Teil des Modells in die untere Hälfte eingebettet und die passende obere Hälfte hergestellt. Nach dem Öffnen und Herausnehmen des Modells bleibt die Schmuckform im Sand. Anschließend werden Metallzulauf und nötige Entlüftungen angelegt, die Form geschlossen und das Metall eingegossen. Sobald das Gussteil gereinigt werden kann, wird es entnommen, der Anguss abgetrennt und das Stück nachbearbeitet. die Sandguss-Demonstration für Schmuck bei Ganoksin zeigt diesen zweiteiligen Formaufbau.
Dafür dient kein beliebiger Sand. Formmaterialien für Schmuck brauchen feine Körner und geeignete Bindeeigenschaften, damit sie sich verdichten lassen und den Hohlraum halten. Delft Clay von Durston ist beispielsweise ein feinkörniges Formmaterial für kleine Gussteile; der Anbieter nennt Ringe, Anhänger und Schmuckkomponenten als Anwendungen. die Produktbeschreibung weist außerdem darauf hin, dass Entwürfe ohne ausgeprägte Hinterschneidungen besser geeignet sind.
Das Modell kann aus Holz, Kunststoff, Metall oder geeignetem Wachs bestehen. Auch ein Wachsmodell wird bei dieser Sandgussmethode vor dem Eingießen des Metalls herausgenommen. Die Verwendung von Wachs allein macht daraus kein Wachsausschmelzverfahren.
Warum stößt komplexer Schmuck beim Sandguss häufiger an Grenzen?
Das Modell muss sich aus der Sandform lösen lassen
Eine entscheidende Grenze beim manuellen Sandformen ist das Entformen. Das Modell darf beim Verlassen des Hohlraums keinen verdichteten Sand mitnehmen und die zu erhaltende Form nicht beschädigen.
Hier kommen Hinterschneidungen ins Spiel. Ein nach innen greifender Rand oder eine Vertiefung, die in Entformungsrichtung durch andere Strukturen blockiert wird, kann das Modell im Sand festhalten. Gewaltsames Herausziehen kann den Hohlraum zerstören. Bei üblichen zweiteiligen Handformen bestimmen deshalb Formteilung und Entformungsrichtung unmittelbar die möglichen Geometrien.
Betrachten wir zwei gedachte Anhänger: Eine Platte mit geraden Rändern und einem flachen Relief auf der Vorderseite lässt sich relativ einfach auf zwei Formhälften verteilen. Ein Anhänger mit verflochtenen Zweigen auf beiden Seiten und winzigen Zwischenräumen lässt sich viel schwerer entformen. Der Unterschied liegt in der Struktur, nicht allein in der Gesamtgröße.
Feiner Sand garantiert nicht die Gießbarkeit jedes Details
Feine Körner unterstützen die Abbildung der Modelloberfläche. Die beim Verdichten entstandenen Details müssen aber auch Entformen, Schließen der Form, Metallfüllung und Nachbearbeitung überstehen.
Eine flache Oberflächenstruktur zu erhalten und eine sehr dünne Fassungskrappe vollständig zu gießen, sind unterschiedliche Aufgaben. Die erste betrifft vor allem die Oberflächenabbildung; die zweite zusätzlich Metallströmung und Erstarrung in einem engen Hohlraum. Ein Detail am Modell wird daher nicht zwangsläufig vollständig in Metall wiedergegeben.
Beim manuellen Sandguss ist das Eingießen durch Schwerkraft üblich. In sehr dünnen, langen oder gewundenen Bereichen kann das Metall erstarren, bevor der Hohlraum gefüllt ist. Der Metallgestalter Charles Lewton-Brain erläutert in seinen Hinweisen zum Sandguss von Schmuck die Grenzen des Schwerkraftgusses und Gründe für Verfahren wie den Schleuderguss in der Schmuckfertigung.
Auch die Oberflächenstruktur prägt den Stil
Sandgussteile können eine körnige Oberfläche haben. Diese Wirkung kann den Charakter handgefertigten Schmucks unterstützen. Soll der Entwurf dagegen eine glatte, hochglänzende Oberfläche erhalten, ist mehr Nacharbeit nötig.
Die Einführung des V&A in die Metallbearbeitung erklärt, dass Sandformen die Körnung des Formmaterials auf das Gussteil übertragen können. Schmuck mit natürlicher Textur und Schmuck mit glatter Oberfläche können deshalb trotz ähnlicher Konturen unterschiedlich viel Nacharbeit erfordern.
Eine körnige Oberfläche rechtfertigt nicht jeden Fehler. Risse, Löcher und scharfe Kanten, die das Tragen beeinträchtigen, müssen weiterhin behandelt werden.
Wie bildet das Wachsausschmelzverfahren die Schmuckgussform?
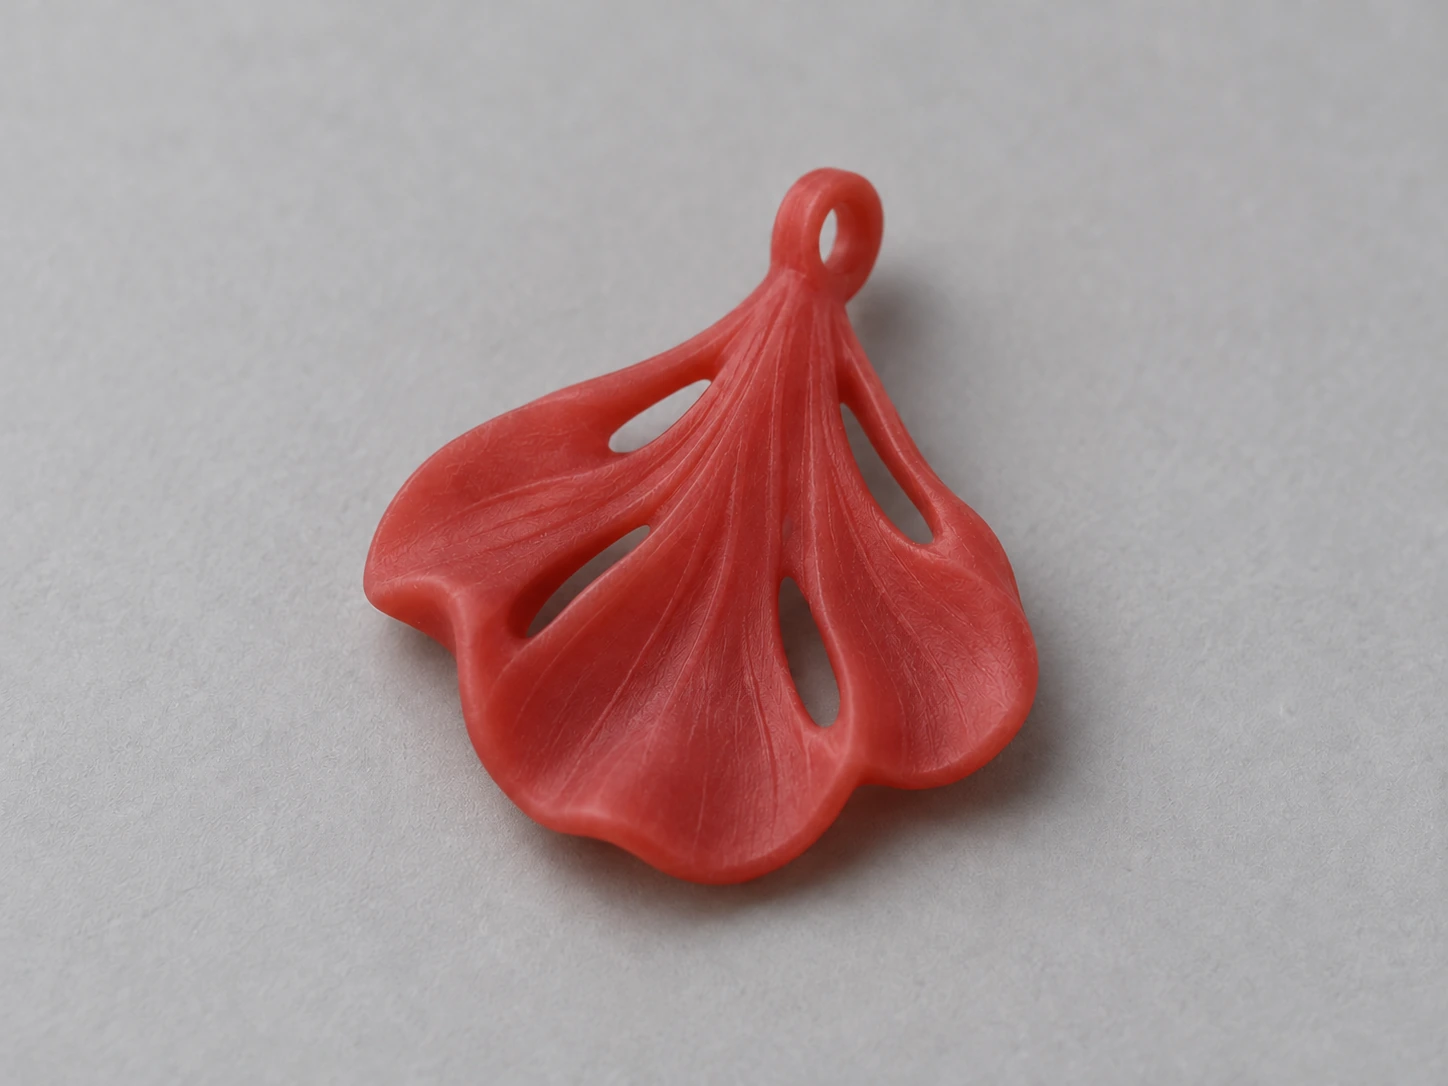
Zunächst entsteht ein Wachsmodell, das mit einer feuerfesten Einbettmasse umgeben wird. Nach dem Aushärten entfernen Ausschmelzen und Ausbrennen das Wachs und hinterlassen einen Hohlraum für das Metall. Nach dessen Erstarrung wird die Einbettmasse entfernt und das Gussteil freigelegt.
Darin liegt der unmittelbarste Unterschied: Beim manuellen Sandguss entsteht der Hohlraum durch Herausnehmen eines festen Modells, beim Wachsausschmelzverfahren durch Entfernen des Wachses aus der Einbettform.
Ein üblicher Ablauf für Schmuck lautet:
- Wachsmodelle herstellen und Angüsse ansetzen.
- Mehrere Wachsmodelle zu einem Gussbaum verbinden und in eine Küvette stellen.
- Einbettmasse einfüllen und aushärten lassen.
- Nach Materialvorgaben ausschmelzen und ausbrennen, anschließend Metall eingießen.
- Einbettmasse entfernen, Gussteile abtrennen, nachbearbeiten und polieren.
Der Schmuckguss-Ablauf von Ransom & Randolph zeigt den Zusammenhang von Modellherstellung, Wachsinjektion, Gussbaum, Einbetten und Nachbearbeitung. Ein Einzelstück kann auch direkt mit einem eigenen Wachsmodell beginnen, ohne zuvor eine Form für wiederholte Wachsinjektionen herzustellen.
Da das Wachsmodell nicht unbeschädigt aus der ausgehärteten Einbettmasse gezogen werden muss, erlaubt das Verfahren mehr Verflechtungen, Vertiefungen und räumliche Formen. Das ist ein wichtiger Grund für seine Eignung bei vielen komplexen Schmuckentwürfen. Formfüllung, Erstarrung und Nachbearbeitung bleiben trotzdem erforderlich. Zu dünne Verbindungen und schwer zu reinigende Innenräume werden nicht allein durch das Entfernen des Wachses unproblematisch.
Welche Unterschiede sind besonders anschaulich?
| Vergleichspunkt | Üblicher manueller Sandguss für Schmuck | Übliches Wachsausschmelzverfahren für Schmuck |
|---|---|---|
| Entstehung des Hohlraums | Sandform öffnen und festes Modell herausnehmen | Wachs nach dem Einbetten entfernen |
| Verbleib des Modells | Nach unbeschädigter Entnahme erneut zum Formen nutzbar | Jedes zum Guss verwendete Wachsmodell wird verbraucht |
| Komplexe Geometrien | Stark durch Formteilung und Entformungsrichtung begrenzt | Das Wachs muss nicht aus der endgültigen Einbettform gezogen werden |
| Oberfläche | Kann die Körnung des Formsandes übernehmen | Spiegelt vor allem Wachsmodell und Einbettform wider |
| Vorbereitung vor dem Guss | Sand verdichten, entformen, Hohlraum ausbessern, Form schließen | Wachsmodelle herstellen, Gussbaum montieren, einbetten, ausschmelzen, ausbrennen |
Das Sandformen ist vergleichsweise direkt. Übliche Handverfahren verzichten auf das Einbetten und Ausbrennen des Wachsausschmelzverfahrens. Das Verdichten und Entformen erfordert jedoch ebenfalls Geschick; weniger Schritte garantieren kein brauchbares Ergebnis.
Das Wachsausschmelzverfahren benötigt mehr Vorbereitung, ermöglicht aber die gemeinsame Anordnung mehrerer Modelle an einem Gussbaum. Seine Vorteile liegen sowohl in der Formfreiheit als auch in der Organisation wiederholter Fertigung.
Was lässt sich wiederverwenden: Wachsmodelle, Vervielfältigungsformen oder Gussformen?
Diese Bezeichnungen werden leicht verwechselt.
Beim Sandguss kann das feste Modell zum Abformen erhalten bleiben. Die Sandform muss nach der Entnahme des Gussteils jedoch normalerweise neu hergestellt werden. Wiederverwendbarer Sand ist nach den Materialvorgaben zu behandeln; beschädigte oder verbrannte Bereiche sind nicht ohne Weiteres wie einwandfreies Material nutzbar.
Beim Wachsausschmelzverfahren wird das Wachs während des Ausschmelzens und Ausbrennens verbraucht. Auch die Einbettform wird beim Freilegen des Gussteils zerstört. Gummi- oder Silikonformen zur Vervielfältigung von Wachsmodellen gehören dagegen zu einem früheren Schritt und können mehrere neue Modelle erzeugen.
Eine wiederverwendbare Vervielfältigungsform bedeutet deshalb nicht, dass dasselbe Wachsmodell mehrfach abgegossen werden kann. die Einführung von Rio Grande in das Wachsausschmelzverfahren unterscheidet Formenbau, Wachsinjektion und Einbetten.
Wachsmodelle können außerdem von Hand geschnitzt oder mit geeigneten 3D-Druckverfahren hergestellt werden. Wie gedruckte Wachsmodelle an die weiteren Schritte anschließen, erläutert den Ablauf vom gedruckten Wachsmodell bis zum Guss.
Häufige Fragen
Lässt sich Gold- und Silberschmuck im Sandguss herstellen?
Für Metalle wie Gold und Silber gibt es geeignete feine Schmuckformmaterialien. Die Legierung muss im vorgesehenen Anwendungsbereich des Materials liegen. Ob ein Entwurf geeignet ist, hängt außerdem von seiner Struktur und den Oberflächenanforderungen ab.
Entsteht beim Sandguss nur sehr grober Schmuck?
So lässt sich das nicht verallgemeinern. Spezieller feiner Formsand kann bestimmte Oberflächendetails abbilden, und manche Schmuckschaffende nutzen ihn gezielt für Texturen. Das bedeutet jedoch nicht, dass filigrane Durchbrüche oder dünne Fassungskrappen leicht herzustellen sind.
Ist ein im Wachsausschmelzverfahren gegossenes Stück schon fertig?
Noch nicht. Nach dem Entfernen der Einbettmasse folgen üblicherweise das Abtrennen der Angüsse, die Nachbearbeitung und das Polieren. Entwürfe mit Steinen benötigen außerdem die entsprechenden Fassarbeiten.
Einen breiteren Vergleich bietet die Unterschiede zwischen Sandguss und Feinguss.