
珠宝砂型铸造的基本认识
珠宝可以用砂型铸造。一些手工首饰会采用这种传统工艺,制作轮廓清楚、结构较厚实的吊坠、戒指或装饰件。不过,复杂镶口、纤细结构和细密镂空,对铸型与金属充填的要求更高,不能因为“砂型能铸首饰”,就认为它适合所有珠宝款式。
珠宝工作室里常说的砂型铸造,通常是用专用细砂围绕实体模型手工造型。它与大型工业砂型3D打印机的应用条件不同。本文讨论的是这种手工珠宝工艺,以及它与失蜡铸造的区别。
珠宝砂型铸造是怎样做出来的?
可以把砂型理解成一个临时的金属成形模具:先用模型在型砂中留下形状,再取出模型,将熔融金属浇入留下的空腔。
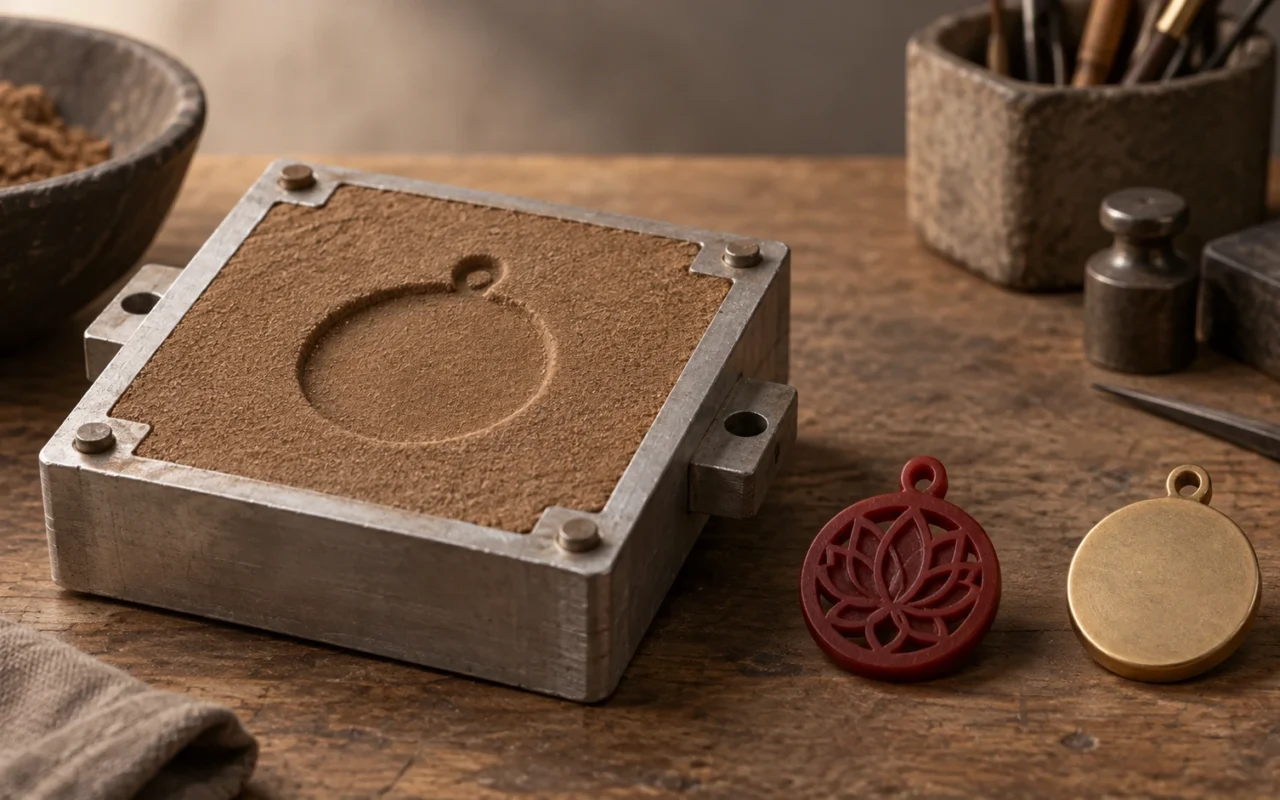
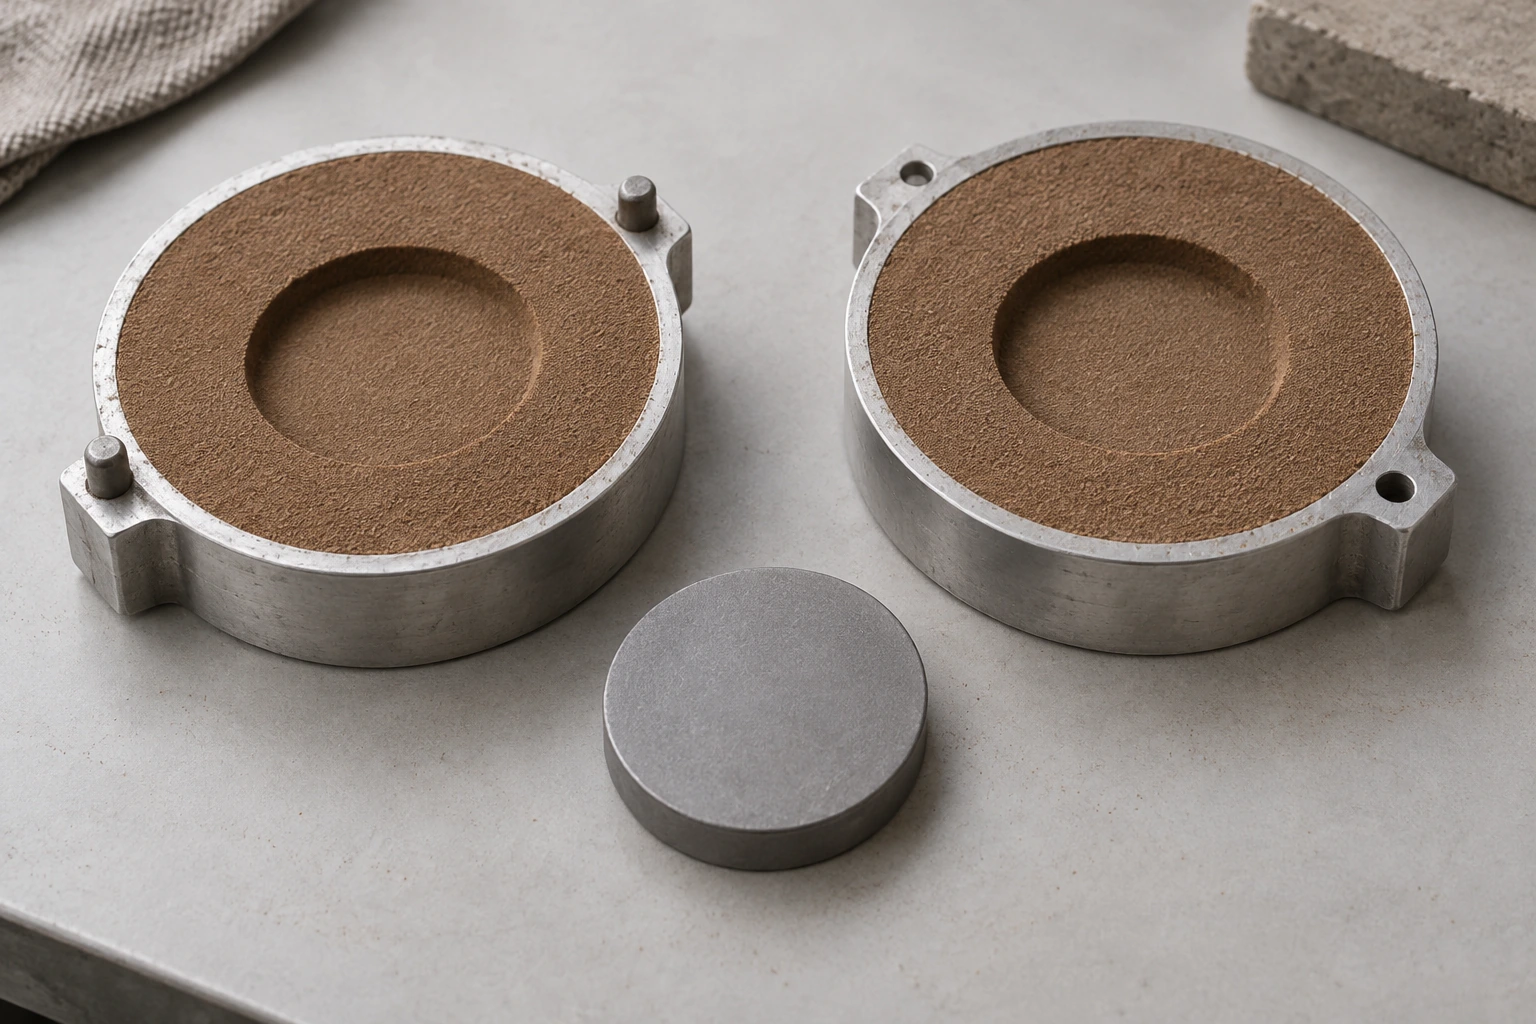
常见的手工做法使用上下两半造型框。工匠把专用型砂压实,将模型的一部分嵌入下半型,再制作与之对应的上半型。打开两半砂型并取走模型后,砂中就留下了首饰的外形。随后设置金属流入的浇道及必要的排气通道,合型、浇注,待铸件达到适合清理的状态后取出,切除浇口并修整。Ganoksin 的珠宝砂型铸造示范展示了这类两半型的制作过程。
这里用的材料并非随手取来的普通沙子。珠宝造型材料需要细颗粒和相应的粘结能力,才能压实并维持型腔。以 Durston 的 Delft Clay 为例,它是一种用于小型铸造的细颗粒造型材料,供应商列出的用途包括戒指、吊坠和首饰配件。该材料的产品说明也注明,它更适合没有明显倒扣的设计。
模型可以用木材、塑料、金属或适合造型的蜡制成。即使使用蜡模型,这种砂型做法仍然是先把模型取出来,再浇入金属;“用了蜡”并不自动等于失蜡铸造。
为什么复杂珠宝更容易碰到砂型的限制?
模型必须能从砂型中取出
手工砂型的一个关键限制,是起模。模型离开型腔时,不能把已经压好的砂带走,也不能碰坏需要保留的形状。
这就涉及“倒扣”。例如,一处向内勾住的凸缘,或者取出方向上被其他结构挡住的凹槽,会使模型卡在砂里。强行拔出,可能破坏型腔。对常见的两半手工砂型来说,分型位置和取模方向因此会直接影响能做的造型。
以两种假想吊坠为例:一枚边缘平直、正面只有浅浮雕的牌形吊坠,比较容易安排分型;一枚正反两面都有交错枝蔓、枝条之间还带细小空隙的吊坠,取模就困难得多。这种差别来自结构,而不仅是首饰的整体尺寸。
细砂不等于所有细节都能铸出来
细颗粒材料有助于记录模型表面,但压砂时留下的细节,还要经历取模、合型、金属充填和铸后修整。
浅纹理能否保留,与一根很细的镶爪能否完整成形,是不同问题。前者主要涉及表面复制,后者还涉及狭窄型腔里的金属流动和凝固。模型上存在一个细节,并不代表金属一定能完整复制它。
常见手工砂型采用重力浇注。对于很薄、很长或转折多的区域,金属可能在充满之前就开始凝固。金工作者 Charles Lewton-Brain 在珠宝砂型铸造说明中讨论了重力浇注的局限,以及珠宝生产采用离心等铸造方式的原因。
表面肌理也会影响成品风格
砂型铸件可能带有颗粒感。这种效果可以成为手工首饰的特色,但如果设计追求平整高光的表面,就需要更多修整。
V&A 的金属加工介绍指出,砂型有时会把型砂表面的颗粒状态复制到铸件上。因此,带自然肌理的首饰和表面光洁的首饰,即使轮廓相似,后续加工量也可能不同。
颗粒感也不等于所有表面缺陷都可以保留。裂纹、孔洞或影响佩戴的尖锐边缘,仍然需要处理。
失蜡铸造怎样形成珠宝铸型?
失蜡铸造先制作蜡型,再用耐火包埋材料包围它。材料固化后,通过脱蜡与焙烧去除蜡型,留下供金属进入的型腔。金属凝固后,清除包埋料,取出铸件。
两种工艺最直接的区别就在这里:手工砂型靠取走实体模型形成空腔,失蜡铸造靠去除包埋型里的蜡形成空腔。
常见珠宝失蜡流程是:
- 制作蜡型,并连接浇道。
- 将多个蜡型组合成蜡树,放入铸造筒。
- 注入包埋料,待其固化。
- 按材料要求进行脱蜡、焙烧,再铸入金属。
- 清除包埋料,切下铸件,完成修整和抛光。
Ransom & Randolph 的珠宝铸造流程展示了从模型、注蜡、组树到包埋和铸后处理的衔接。单件制作也可以从独立蜡型开始,不必先制作用于批量注蜡的模具。
由于蜡型不需要从硬化的包埋型中完整拔出,失蜡工艺能容纳更多交错、内凹和立体变化的结构。这是它适合许多复杂珠宝设计的重要原因。成品仍然需要经历充型、凝固和精整,过细的连接、难以清理的内腔等问题不会因脱蜡而自动消失。
两种工艺有哪些直观区别?
| 比较内容 | 常见手工珠宝砂型铸造 | 常见珠宝失蜡铸造 |
|---|---|---|
| 型腔怎样形成 | 分开砂型,取出实体模型 | 包埋后去除蜡型 |
| 模型的去向 | 完整取出后可再次用于造型 | 每个用于铸造的蜡型被消耗 |
| 复杂结构 | 受分型和取模方向约束明显 | 不需要从最终包埋型中拔出蜡型 |
| 表面效果 | 可能留下型砂颗粒肌理 | 主要承接蜡型与包埋型的表面状态 |
| 铸造前准备 | 压砂、起模、修整型腔、合型 | 制蜡、组树、包埋、脱蜡与焙烧 |
砂型的造型环节比较直接,常见手工路线省去了失蜡工艺的包埋和焙烧环节。但压砂和起模同样需要熟练操作,步骤少不等于容易得到合格成品。
失蜡流程的前期准备较多,却能通过蜡树组织多个模型一起铸造。它的优势既包括造型空间,也包括批量制作时的工序组织。
蜡型、模具和铸型,哪些可以重复使用?
这几个名称很容易混淆。
砂型工艺中,用来压出形状的实体模型可以保留,但取出铸件后,原来的砂型通常需要重新制作。可继续使用的型砂应按材料要求处理,受损或烧损的部分不能直接当作完好材料使用。
失蜡工艺中,蜡型在脱蜡、焙烧阶段被消耗,包埋型也会在取件时被破坏。用于复制蜡型的橡胶或硅胶模具,则属于前端制模环节,可以用来制作多个新的蜡型。
因此,“模具可重复使用”不代表同一个蜡型可以反复铸造。Rio Grande 的失蜡铸造基础说明分别介绍了制模、注蜡和包埋这些环节。
蜡型也可以通过手工雕刻或相应的3D打印方式制作。想了解打印蜡型怎样接入后续工序,可以阅读从打印蜡模到失蜡铸造的流程。
常见问题
金银首饰都可以用砂型铸造吗?
有适用于金、银等金属的珠宝细砂材料。具体使用哪种合金,要遵循相应材料的适用范围;是否适合某个款式,还取决于结构和表面要求。
砂型铸造只能做很粗糙的首饰吗?
不能这样概括。专用细砂可以记录一定的表面细节,也有工匠利用砂型制作带肌理的首饰。不过,这不意味着它能轻松完成细密镂空、纤细镶爪等复杂结构。
失蜡铸出来就已经是成品了吗?
还不是。去除包埋料后,通常还要切除浇道、修整、抛光;有镶嵌设计的款式,还需要完成对应的镶嵌工作。
若想了解更广泛的工艺区别,可以继续阅读砂型铸造与熔模铸造的区别。