
ジュエリーの砂型鋳造の基本
ジュエリーは砂型鋳造で作れます。輪郭が明確で、比較的厚みのあるペンダントやリング、装飾部品に、この伝統的な方法を使う作り手もいます。ただし、複雑な石座、細い構造、繊細な透かし模様は、鋳型と金属の充填により高い条件を求めます。砂型でジュエリーを作れるからといって、すべてのデザインに適するわけではありません。
ジュエリー工房でいう砂型鋳造は、通常、専用の細粒材料を実体模型の周囲に手作業で詰めて型を作る方法です。大型の工業用砂型3Dプリンターとは利用条件が異なります。ここでは、この手作業の技法とロストワックス鋳造の違いを説明します。
砂型でジュエリーを作る手順
砂型は、金属に形を与えるための一時的な道具と考えられます。まず模型の形を型砂に写し、模型を取り出してから、残った空洞に溶融金属を注ぎます。
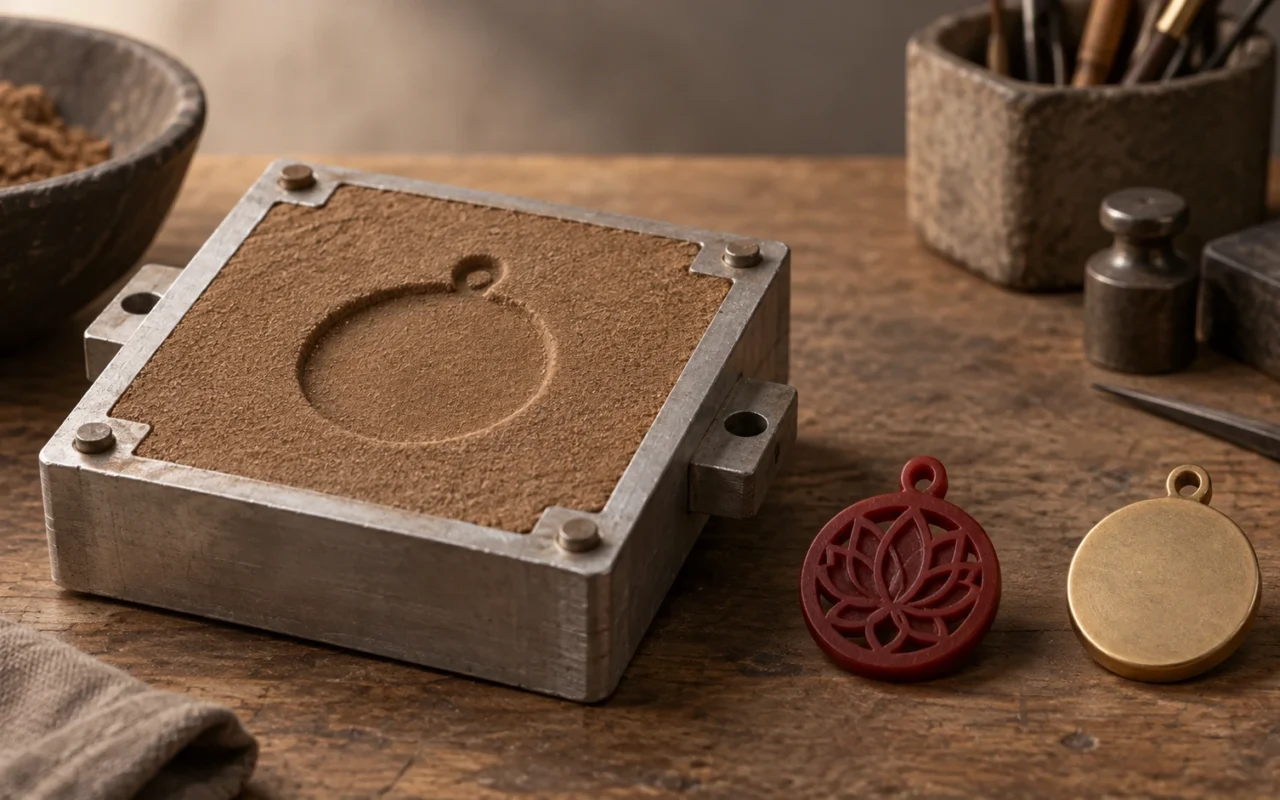
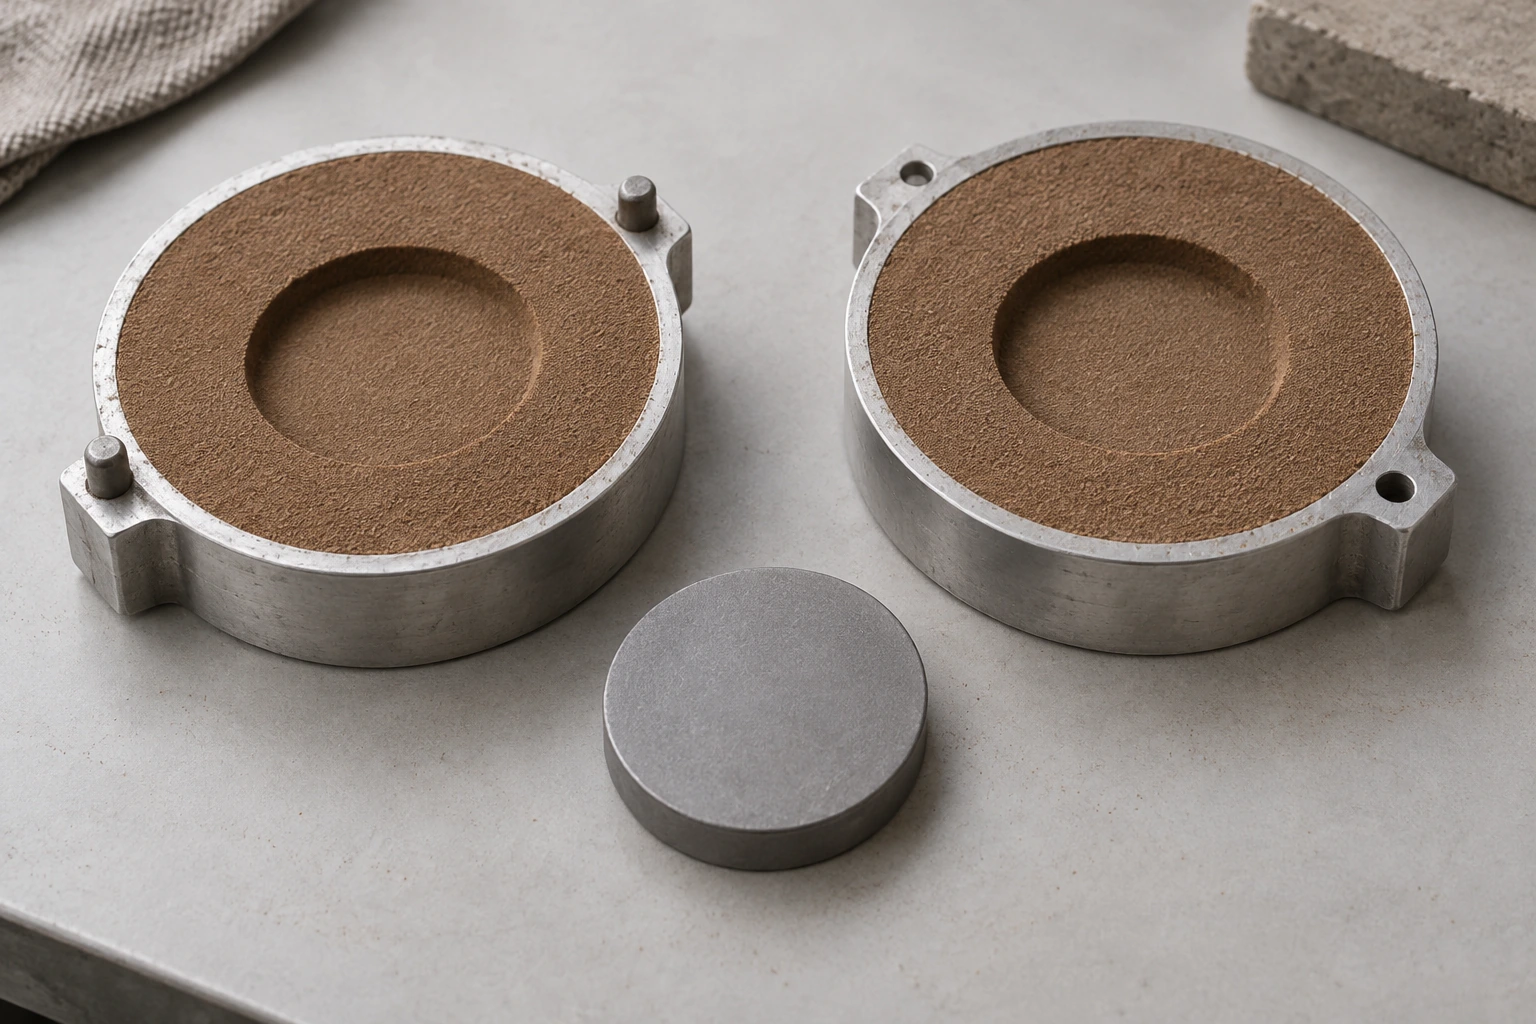
一般的な手作業では、上下二つの造型枠を使います。専用の型砂を締め固め、模型の一部を下型に埋めて、それに対応する上型を作ります。二つの型を開いて模型を抜くと、砂の中にジュエリーの形が残ります。次に金属を流す湯道と必要な排気用の通路を設け、型を合わせて注湯します。鋳物が取り出して清掃できる状態になったら、型から出して湯口を切り、仕上げます。Ganoksinのジュエリー砂型鋳造の実演では、この二分割の造型工程を見ることができます。
使う材料は、どこにでもある普通の砂ではありません。ジュエリー用の造型材料には、締め固めて空洞を保つための細かい粒子と適切な結合性が必要です。例えばDurstonのDelft Clayは、小さな鋳物向けの細粒材料で、供給元はリング、ペンダント、ジュエリー部品などを用途に挙げています。製品の説明には、明確なアンダーカットのない形状により適していることも記されています。
模型には木材、樹脂、金属、または造型に適したワックスを使えます。ワックス模型を使っても、この砂型の方法では金属を注ぐ前に模型を取り出します。ワックスを使うだけで、ロストワックス鋳造になるわけではありません。
複雑なジュエリーほど砂型の制約を受けやすい理由
模型を砂型から抜けることが必要
手作業の砂型造型では、模型の抜き取りが重要な制約になります。締め固めた砂を引きずったり、残すべき形を壊したりせずに、模型を空洞から取り出さなければなりません。
ここで問題になるのがアンダーカットです。内側に引っ掛かる突起や、抜く方向に別の構造が重なる溝は、模型を砂の中に閉じ込めることがあります。無理に引き抜くと、型の空洞を壊しかねません。一般的な二分割の手作業の砂型では、分割位置と抜き取り方向が、作れる形状に直接影響します。
二つの仮想のペンダントを考えてみます。縁がまっすぐで、表面に浅い浮き彫りだけがある板状のものは、比較的分割位置を決めやすい形です。一方、表裏に枝が交差し、枝の間に小さな隙間があるものは、抜き取りがずっと難しくなります。この違いは、全体の大きさだけでなく構造から生じます。
細かい砂でも、すべての細部を鋳込めるとは限らない
細粒材料は模型の表面を写すのに役立ちますが、砂を詰めたときの細部は、その後の抜き取り、型合わせ、金属の充填、仕上げも経なければなりません。
浅い模様を残せるかどうかと、とても細い石留めの爪を完全に成形できるかどうかは、別の問題です。前者は主に表面の転写に関わり、後者は狭い空洞での金属の流れと凝固にも関わります。模型に細部があるからといって、金属がすべてを再現するとは限りません。
手作業の砂型鋳造では、重力による注湯が一般的です。非常に薄い部分、長い部分、曲がりの多い部分では、金属が満たされる前に凝固し始めることがあります。金工家Charles Lewton-Brainは、ジュエリーの砂型鋳造に関する解説で重力注湯の限界と、ジュエリー製作に遠心鋳造などを使う理由を説明しています。
表面の質感も完成品の印象を左右する
砂型鋳物には粒状の質感が残ることがあります。手作りジュエリーの特徴として生かせますが、平滑で強い光沢を持つ表面を求める場合は、より多くの仕上げが必要です。
V&Aの金属加工の紹介では、型砂の粒状の表面が鋳物に転写される場合があると説明されています。そのため、自然な質感のジュエリーと平滑なジュエリーでは、輪郭が似ていても、後加工の量が異なることがあります。
粒状の質感があるからといって、あらゆる欠陥を残せるわけではありません。亀裂、穴、着用に支障のある鋭い縁は、処理が必要です。
ロストワックス鋳造ではどのように鋳型を作る?
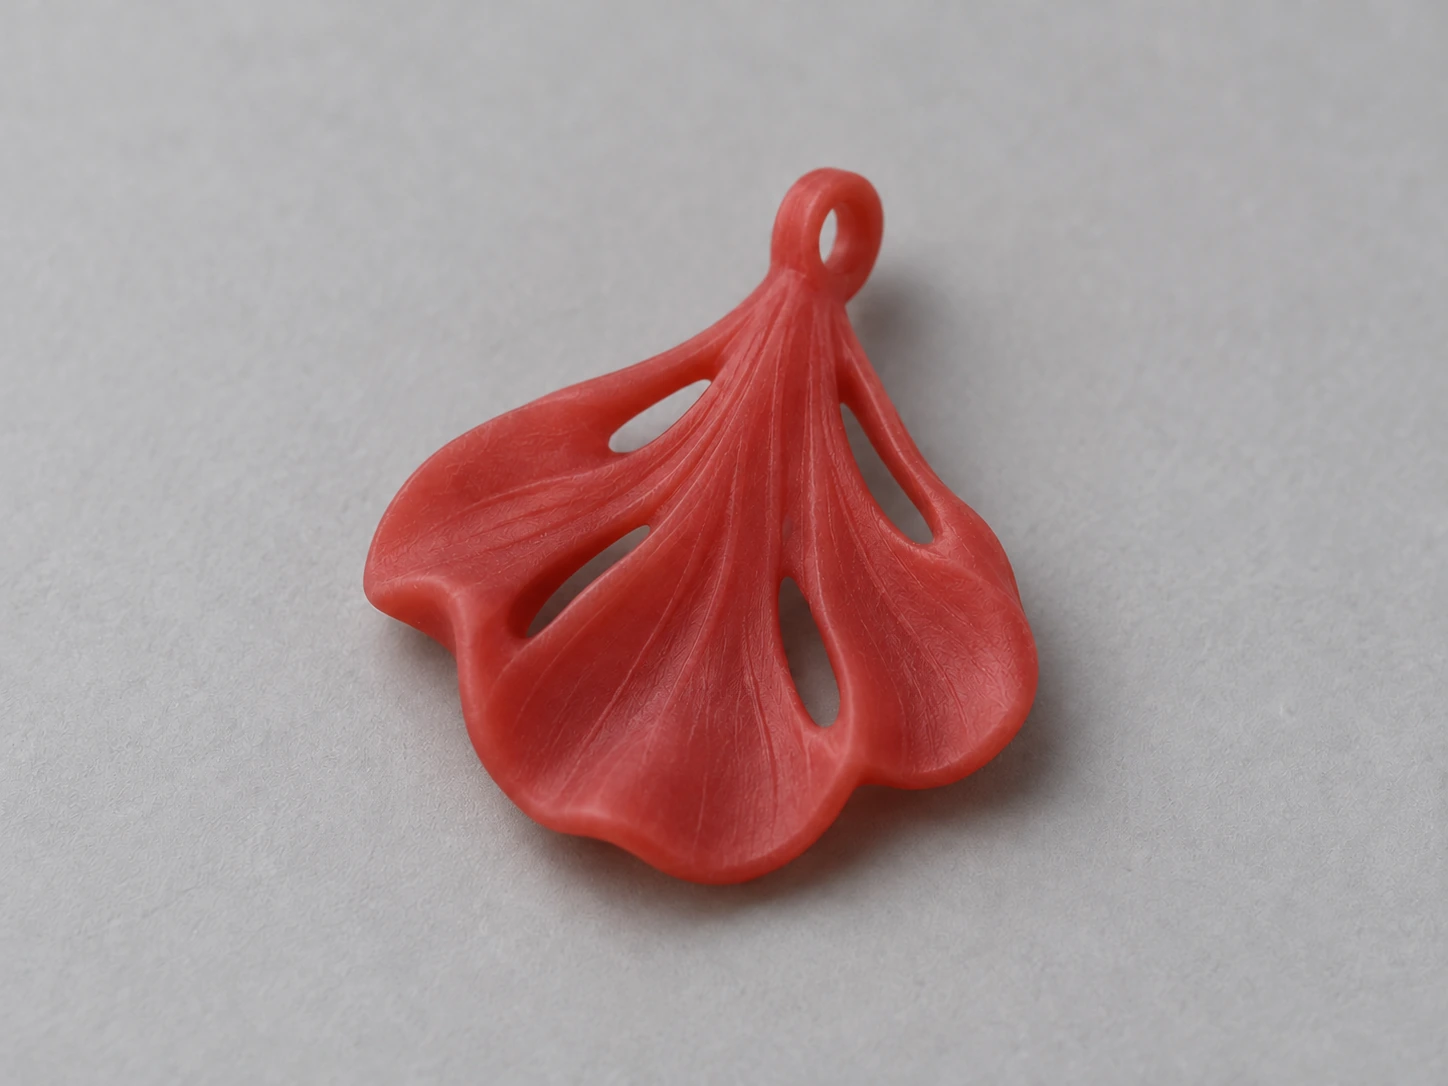
ロストワックス鋳造では、最初にワックス模型を作り、耐火性の埋没材で包みます。材料が硬化した後、脱ろうと焼成によってワックスを除去し、金属を入れる空洞を残します。金属が凝固したら埋没材を除き、鋳物を取り出します。
最も直接的な違いはここにあります。手作業の砂型は実体模型を抜いて空洞を作り、ロストワックス鋳造は埋没型の中のワックスを除去して空洞を作ります。
一般的なジュエリーのロストワックス工程は、次のとおりです。
- ワックス模型を作り、湯道を取り付ける。
- 複数のワックス模型をツリー状に組み、鋳造用フラスコに入れる。
- 埋没材を注ぎ、硬化させる。
- 材料の指定に従って脱ろうと焼成を行い、金属を鋳込む。
- 埋没材を除去し、鋳物を切り離して修整と研磨を行う。
Ransom & Randolphのジュエリー鋳造工程は、模型製作、ワックス注入、ツリー組み、埋没、鋳造後の処理のつながりを示しています。一点物の場合は、繰り返しワックスを注入するための型を先に作らず、単独のワックス模型から始めることもできます。
ワックス模型を硬化した埋没型から壊さずに抜く必要がないため、交差、くぼみ、立体的な変化の多い形を扱えます。これは複雑なジュエリーの多くに適する重要な理由です。ただし、金属の充填、凝固、仕上げは必要です。細すぎる接続部や清掃しにくい内部空洞の問題が、脱ろうだけでなくなるわけではありません。
二つの方法の主な違い
| 比較項目 | 一般的な手作業のジュエリー砂型鋳造 | 一般的なジュエリーのロストワックス鋳造 |
|---|---|---|
| 空洞の作り方 | 砂型を開き、実体模型を抜く | 埋没後にワックスを除去する |
| 模型の扱い | 壊さずに取り出せば、再び造型に使える | 鋳造に使う各ワックス模型は消費される |
| 複雑な構造 | 型の分割と抜き取り方向による制約が大きい | 最終的な埋没型からワックスを抜く必要がない |
| 表面 | 型砂の粒状の質感が残る場合がある | 主にワックス模型と埋没型の表面を反映する |
| 鋳造前の準備 | 砂を締め固め、模型を抜き、空洞を修整し、型を合わせる | ワックス製作、ツリー組み、埋没、脱ろう、焼成 |
砂型の造型は比較的直接的で、一般的な手作業の方法では、ロストワックスの埋没と焼成を省けます。ただし、砂の締め固めと抜き取りにも熟練が必要です。工程が少ないからといって、良好な完成品を簡単に得られるわけではありません。
ロストワックスは準備が多い一方、ツリーによって複数の模型をまとめて鋳造できます。形状の自由度に加え、繰り返し製作するときの工程の組み方にも利点があります。
再利用できるのはワックス模型、複製用の型、鋳型のどれ?
これらの名称は混同されやすいものです。
砂型鋳造では、形を写す実体模型は残せますが、鋳物を取り出した後の砂型は、通常作り直します。再利用できる型砂は材料の指定に従って処理し、損傷や焼損のある部分を、そのまま健全な材料として扱うことはできません。
ロストワックスでは、ワックス模型は脱ろうと焼成で消費され、埋没型も鋳物を取り出す際に壊します。一方、ワックス模型を複製するゴム型やシリコーン型は前工程の道具で、新しい模型を複数作るために使えます。
したがって、複製用の型を再利用できることは、同じワックス模型を繰り返し鋳造できることではありません。Rio Grandeのロストワックス鋳造の基礎解説は、型製作、ワックス注入、埋没をそれぞれ別の工程として紹介しています。
ワックス模型は手彫りや適切な3Dプリントでも作れます。印刷した模型が後工程につながる流れは、印刷したワックス模型からロストワックス鋳造までの工程で確認できます。
よくある質問
金や銀のジュエリーも砂型で作れる?
金や銀などに対応するジュエリー用の細粒造型材料があります。使用する合金は材料の適用範囲に従う必要があり、特定のデザインへの適合性は構造や表面の要件にも左右されます。
砂型鋳造では粗いジュエリーしか作れない?
一概にはいえません。専用の細粒材料は一定の表面細部を写すことができ、質感を生かしたジュエリーに砂型を使う作り手もいます。ただし、繊細な透かしや細い石留めの爪を簡単に作れるという意味ではありません。
ロストワックスで鋳造すれば完成品になる?
まだ完成ではありません。埋没材を除いた後、通常は湯道の切除、修整、研磨が必要です。石を使うデザインでは、対応する石留め作業も行います。
より広い工法の比較は、砂型鋳造とロストワックス鋳造の違いをご覧ください。