

消失模型鋳造の基本原理
消失模型鋳造では、まず発泡模型を作り、耐火塗型剤を塗布して乾燥させます。その周囲に乾燥砂を充填し、振動で締め固めます。注湯時には熱で模型が分解し、溶湯が元の模型の体積を徐々に置き換え、冷却後に鋳物となります。この記事では、耐火塗型と粘結剤を含まない乾燥砂を使う一般的な方式を取り上げます。
この方式の特徴は、注湯前まで発泡模型が砂の中に残っていることです。溶湯はどのように入り、模型が消えた場所へ砂が崩れ込まないのはなぜでしょうか。この二つを理解すると、工程、設計上の可能性、品質管理の要点が見えてきます。
1. 発泡模型、塗型、乾燥砂、鋳枠の役割
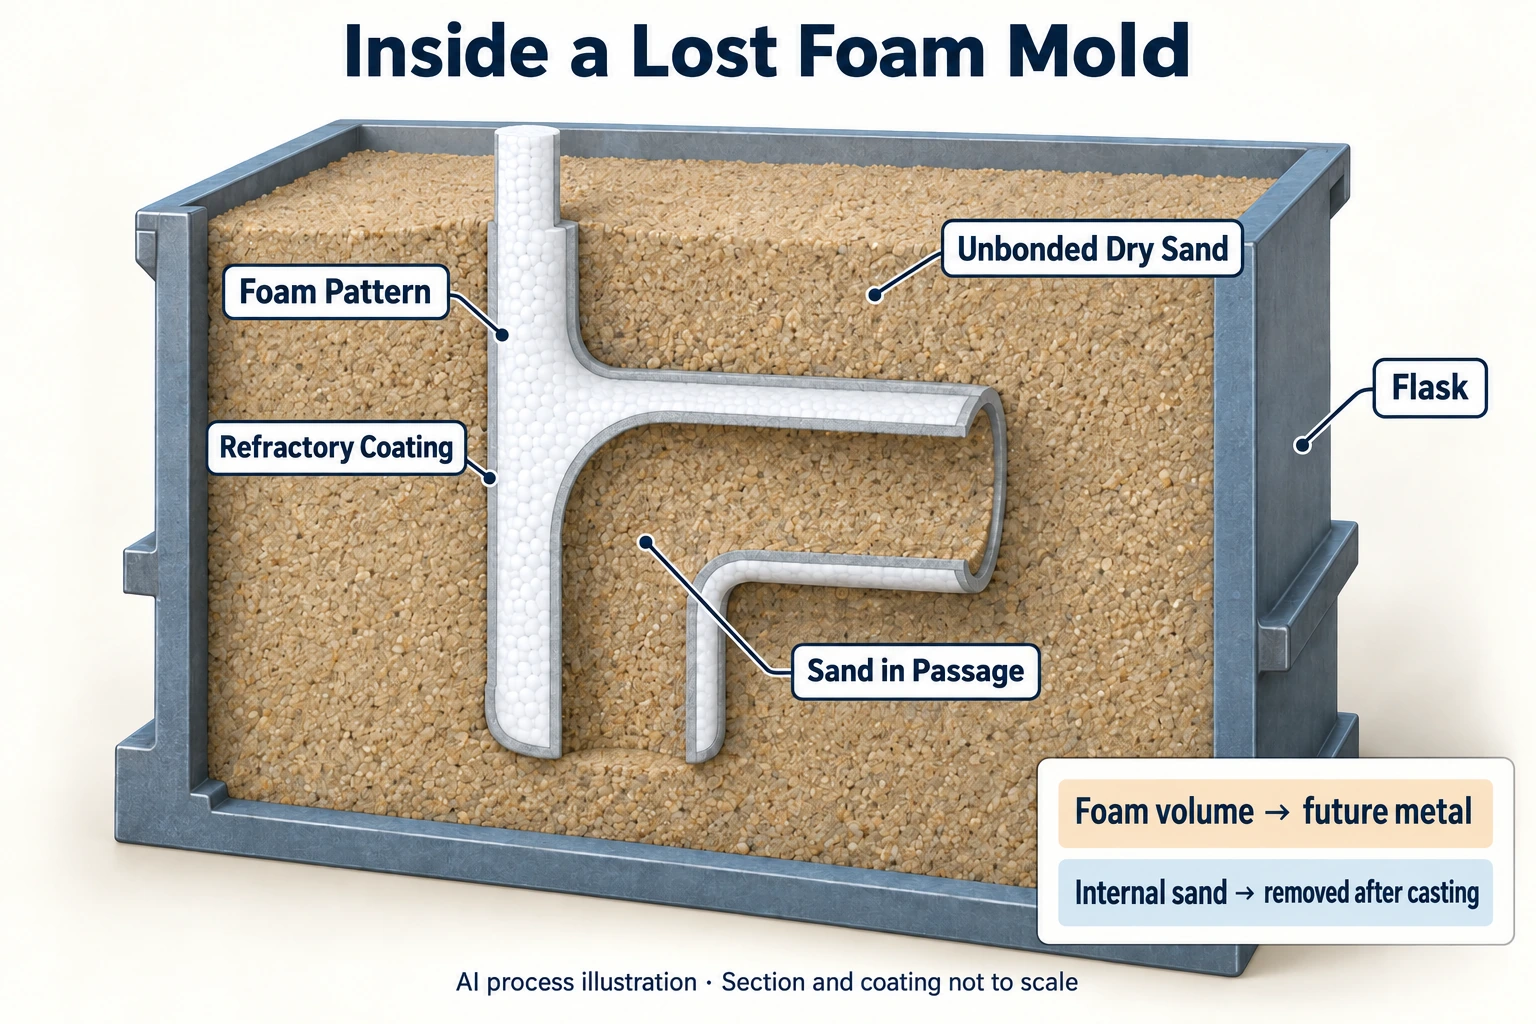
発泡模型は、後で金属が占める体積を表します。 例えば曲がった流路を持つハウジングでは、発泡体が金属の壁に相当し、流路部分には砂が入る空間を残します。流路全体を中実の発泡体で作っても、鋳造後にその場所が自然に空洞になるわけではありません。
代表的な模型材料は発泡性ポリスチレン(EPS)で、ポリメタクリル酸メチル(PMMA)などを使う方式もあります。材料によって成形や分解の挙動が異なるため、工程を合わせる必要があります。模型を分割して接着し、湯道や必要な給湯部と組み合わせて模型群にすることもできます。
耐火塗型は模型の表面を覆い、金属と砂を隔てるとともに、鋳肌と分解生成物の排出に影響します。単なる装飾用塗料とは役割が異なり、塗布後には十分な乾燥が必要です。
粘結剤を含まない乾燥砂は、模型の外側と到達可能な内側の空間を満たし、振動による締固め後に支持力を与えます。塗型と砂が一緒に形状を維持するため、曲がった流路では砂が入るか、十分に充填できるかを確認します。鋳枠は模型群と砂全体を収容し、配置、締固め、排気の段取りに関わります。真空などの補助設備は、実際の生産システムに合わせて決めます。米国エネルギー省の工程概要では、これらの構成要素の関係が説明されています。
2. 消失模型鋳造の8工程
生産の流れを以下の8工程で説明します。実際の工場では、金属の溶解と模型の準備などを並行して進められます。具体的な工程配置は、生産ラインと部品の要求によって変わります。

工程1:発泡模型を作り、寸法と状態を確認する
一般的には、ビーズを予備発泡させ、安定化させてから金型内で成形します。成形後も工程に応じて安定化と検査を行います。外形寸法、薄肉部、密度、ビーズの融着状態などが確認項目です。模型寸法には、鋳造収縮と加工代も適切に見込む必要があります。
模型の外観が整っていても、要件の一部を満たしたにすぎません。模型は形状を定めるだけでなく、注湯時に分解するため、材料の状態も後工程に影響します。量産用の発泡模型には専用金型が必要になる場合があります。
工程2:模型と湯道系を組み立てる
複雑なハウジングは複数の模型部分を接着し、湯道と必要な給湯部を取り付けて作れます。個々の模型が良品でも組立後にずれないよう、継ぎ目の位置、接着品質、組立寸法を確認します。
模型群の配置は、溶湯の充填、収縮時の給湯、鋳枠への設置を考えて決めます。消失模型鋳造でも合金と形状に応じた給湯の検討が必要で、押湯を一律に省略することはできません。
工程3:耐火塗型を施し、乾燥させる
浸漬など所定の方法で塗布した後、乾燥させ、塗膜の健全性、均一性、局部的な厚付きなどを確認します。継ぎ目、角部、内部流路は、実際の形状に沿った確認が特に重要です。
塗膜の厚さと通気性は、模型材料、合金、注湯条件に合わせる必要があります。むやみに厚くしても工程検証の代わりにはならず、すべての部品に共通する乾燥時間もありません。
工程4:鋳枠内に模型群を配置する
鋳枠を準備し、計画に従って模型群を配置・支持し、注湯口を設けます。向きは後の砂充填も考慮して決めます。ハウジングが鋳枠に収まっても、曲がった流路を容易に満たせるとは限りません。
そのため、設置時点で内腔への砂の進入経路、模型間隔、安定性を確認します。注湯後になって支持不足の場所を探すのでは遅くなります。
工程5:砂を入れて締め固める
模型の周囲と到達可能な内腔へ乾燥砂を徐々に入れ、適切な振動で支持状態を作ります。重点は、必要な場所まで砂が届いたか、締固めで模型が変形していないかの二つです。
振動を強くしたり長くしたりすれば、必ず結果が良くなるわけではありません。弱い模型部分、接着部、砂が入りにくい領域を、締固め方法と合わせて検証します。
工程6:注湯し、発泡体を徐々に置き換える
溶湯が湯道系に入り、模型へ向かって進みます。熱が前方の発泡体を変化・分解させ、その場所を溶湯が占めます。これは連続的に進む現象であり、模型全体を先に焼き出してから空洞に注湯する工程ではありません。
注湯温度、溶湯の供給方法、補助的な排気条件は、合金、肉厚、模型、塗型を踏まえて決めます。部品の外形だけで条件を流用することはできません。
工程7:凝固と冷却を管理する
充填が完了しても、凝固、給湯、冷却の管理は続きます。発泡体を溶湯で置き換えられたことだけでは、内部品質と寸法が合格したとはいえません。
型ばらしの時期は、材料、形状、生産工程に応じて決めます。寸法要求の厳しいハウジングでは、冷却後の変形も検査に含めます。
工程8:型ばらし、清掃、受入検査を行う
砂と鋳物を分離し、表面の塗型と内腔の残砂を除去して、湯道系を切り離します。その後、図面に従って必要な熱処理、機械加工、検査を行います。ハウジングでは重要寸法と肉厚を重点的に確認し、気密・液密の要求があれば漏れ試験も実施します。
再使用する砂にも、適切な処理と品質確認が必要です。「粘結剤なし」は、型ばらし後にそのまま無制限に再使用できるという意味ではありません。
3. 注湯中、溶湯と発泡体の間で何が起きるか
進行する溶湯先端では、伝熱、模型の分解、生成物の移動、溶湯の流動が同時に起こっています。溶湯が接するのは、まだ分解しきっていない発泡体とその生成物であり、あらかじめ用意された空洞ではありません。
加熱による生成物には、材料と操業条件に応じて気体成分と液体成分が含まれます。気体の排出には塗型の通気性と周囲の砂の状態が関わり、液体生成物の吸収・移動には別の条件が関わります。すべての生成物が同じ経路をすぐに抜ける気泡だと考えることはできません。米国エネルギー省の消失模型鋳造研究の概要でも、塗型の通気性、液状熱分解生成物、締固め制御が研究対象に挙げられています。

これが「速く注ぐ」「遅く注ぐ」だけを目標にできない理由です。溶湯の進行は、模型の分解、生成物の排出、砂の支持と調和する必要があります。一つの工程を変えると、ほかの工程の条件も変わり得ます。
形状の維持にも条件があります。発泡体が分解する間、外側の塗型と締め固めた砂が境界を保ち、溶湯が元の場所へ順に入ります。流路の一部で砂が十分に充填されていなければ、外側に十分な砂があっても内部支持の信頼性は確認できません。模型検査後にも設置と砂充填の検証が必要なのは、このためです。
したがって、工程を評価するときは、模型、塗型、砂、注湯方法を一体で検証します。模型が製作可能だと確認するだけでは不十分です。注湯中に、要求を満たす鋳物へ安定して置き換わることも示す必要があります。
4. 模型を抜かないことで設計はどう変わるか
従来の造型では模型を砂から抜くため、抜き方向や型割りを考慮します。消失模型を砂に残す方式では、その工程に由来する形状制約を減らせます。ただし、発泡模型自体を金型で成形する場合、その金型の分割と離型は引き続き検討が必要です。
分割製作して組み立てる方法も、複雑形状を実現する手段です。その代わり、各部分の位置決めと接着誤差を管理しなければなりません。砂型のパーティングラインを減らしても、鋳物表面に継ぎ目の跡が残らないとは限りません。
内部流路では、模型の隙間に入る乾燥砂が、設計によっては独立した中子の役割を果たします。前提は、砂が入り、十分に締まり、鋳造後に排出できることです。曲がった流路を持つハウジングでは、流路形状だけでなく砂の進入・除去経路も確認します。完全に閉じた空間や砂が入りにくい空間へ、無条件に「中子不要」を当てはめることはできません。
5. 欠陥が発生したときの確認項目
同じ外観異常でも原因は複数考えられます。次の表は調査の出発点であり、現場での判断には欠陥位置、材料記録、検査結果も必要です。
| 観察された問題 | 優先して確認する事項 | 役立つ記録・試料 |
|---|---|---|
| 炭素質残留物・成分異常 | 模型、接着剤、分解生成物の処理条件の適合性 | 材料ロット、欠陥分析、加炭が疑われる場合の成分分析 |
| 折れ込み・局部的な不連続 | 溶湯先端、模型状態、生成物の排出 | 欠陥位置、継ぎ目、塗型・注湯記録 |
| 湯回り不良 | 合金、肉厚、実際の充填条件の適合性 | 未充填位置、肉厚、注湯記録 |
| 塗型の割れ | 塗布、乾燥、運搬、締固めの各工程 | 鋳枠への設置前の検査記録と割れ位置 |
| 砂の侵入・局部的な形状崩れ | 塗型の健全性と砂の支持状態 | 砂充填・締固め記録、欠陥領域 |
| 寸法の変動 | 模型の安定化、接着、締固め変形、冷却時の変化 | 同じ基準で測定した模型・組立品・鋳物の寸法 |
例えば、黒い跡だけでは鋳物への加炭を証明できず、成分異常は分析で確認する必要があります。寸法問題も完成鋳物だけを測るのではなく、模型と組立品まで遡って比較し、ずれが生じた工程を絞り込みます。
条件変更は、これらの根拠に基づいて行います。一律に温度や真空度を上げても、具体的な原因の特定には代えられません。
6. 従来の砂型鋳造、ロストワックスとの違い
消失模型鋳造も砂型鋳造の一種であり、米国鋳造協会の工程分類でもその関係が示されています。ここでいう「従来の砂型」は、先に模型を抜き、空の鋳型空間を作る方式を指します。
| 比較項目 | 模型を抜く従来の砂型 | この記事の乾燥砂による消失模型 | 一般的なロストワックス精密鋳造 |
|---|---|---|---|
| 模型を除去する時期 | 造型後、注湯前に抜く | 砂に残し、注湯中に置き換える | 注湯前に脱ろうし、必要な焼成を行う |
| 主な鋳型構成 | 成形した鋳物砂と、必要に応じた中子 | 耐火塗型と締め固めた乾燥砂 | 耐火鋳型。工業用途ではセラミックシェルが一般的 |
| 形状管理の要点 | 抜型、型割り、型合わせの位置決め | 発泡模型寸法、組立の継ぎ目、砂の支持 | 模型品質、組立、鋳型品質 |
| 内腔と後処理 | 形状に応じた中子製作、砂除去、加工 | 砂の進入、支持、除去、補助方法を確認 | 形状に応じた内腔形成、シェル除去、加工を計画 |
混同しやすいのは模型が消える時期です。Investment Casting Instituteの脱ろう解説では、注湯前にろうを除去し、残留ろうを処理する工程が説明されています。一方、この記事の発泡模型は溶湯の進行中に置き換わります。最終的にどちらの模型もなくなるからといって、同じ工程ではありません。
シェル形成、脱ろう、注湯のつながりは、ワックス模型の後処理からロストワックス鋳造までの全工程で確認できます。
工程名だけで価格や精度も決まりません。金属鋳造の種類と選び方を検討するときは、同じ合金、図面、ロット数、受入条件で比較します。
7. どの部品を検討し、数量と試作をどう評価するか
ASM Handbookの公開要約には、エンジンブロック、シリンダーヘッド、トランスミッションケースなどの用途が挙げられています。複雑形状への適用例ですが、外形が似ていても、すべての案件に適するとは限りません。
例えば、エンジンブロックのウォータージャケットと砂中子で内腔の形成を理解すると、消失模型への砂充填と独立した中子製作の要件を区別しやすくなります。
数量の評価では、発泡模型用の工具・金型、模型製作、試し注湯、砂処理、後処理、検査を合算します。安定した量産は金型投資を分散できますが、多品種や試作では設計変更と検証の費用が重要です。固定の個数だけで一律の境界を設けることはできません。
工具開発にはデジタル技術も使えます。AFSが2019年に紹介した研究では、アルミニウム製工具の3Dプリントが扱われています。印刷するのは発泡模型を製作するための工具であり、模型そのものや砂型を直接印刷する方法とは区別します。
試作前には、材料規格、重要な肉厚、模型の製作方法、砂の進入・除去経路、検査要件を確認します。外観が整った見本を見るだけより、主要な難点を代表する部品で検証する方が判断材料になります。
試し注湯の前に、受入方法も合意しておきます。流路付きハウジングでは、外形寸法に加えて、流路の開通、肉厚、加工後の密封性を確認する場合があります。これらを試作計画に記載することで、問題が工程選定、工程管理、後処理のどこにあるかを判断しやすくなります。
8. よくある5つの質問
消失模型用の砂に粘結剤は必要ですか?
この記事の方式は、粘結剤を含まない乾燥砂を使います。ただし、模型用接着剤や耐火塗型にも結合成分がないという意味ではありません。それぞれの材料は別の役割を担います。
必ず砂中子が不要になりますか?
一部の内腔は充填した乾燥砂で形成できます。独立した中子を省略できるかどうかは、形状ごとの砂充填、支持、除去条件によります。
発泡体が消えれば残留物はなくなりますか?
模型が金属に置き換わっても、すべての分解生成物が適切に排出されたとは限りません。残留物と鋳物品質は、材料、工程、検査結果を合わせて判断します。
どの金属に使えますか?
アルミニウム合金、ねずみ鋳鉄、球状黒鉛鋳鉄への適用が公開資料に記載されています。個別の材質には検証が必要で、ある合金の条件を別の合金へそのまま適用することはできません。
消失模型鋳造は3Dプリントですか?
消失模型鋳造は鋳造の方式で、3Dプリントは製造方法です。砂型を直接プリントする方式では、消失させる発泡模型を先に作る必要がなく、両者は同義ではありません。詳しい手順は、CADスライスから砂除去・後処理までの砂型プリント工程をご覧ください。
部品の要求から評価を始める
適性を判断するには、模型から鋳物の受入検査までを見渡す必要があります。3Dデータ、合金、数量、重要寸法、検査要件をそろえ、実際の部品を基に評価します。
砂型や砂中子の製作方法も比較する場合は、砂型・砂中子を直接プリントする際の適用条件を確認し、Cprint 3Dに案件をご相談ください。このプリント方式で製作するのは、後工程の注湯に使う砂型と砂中子です。