
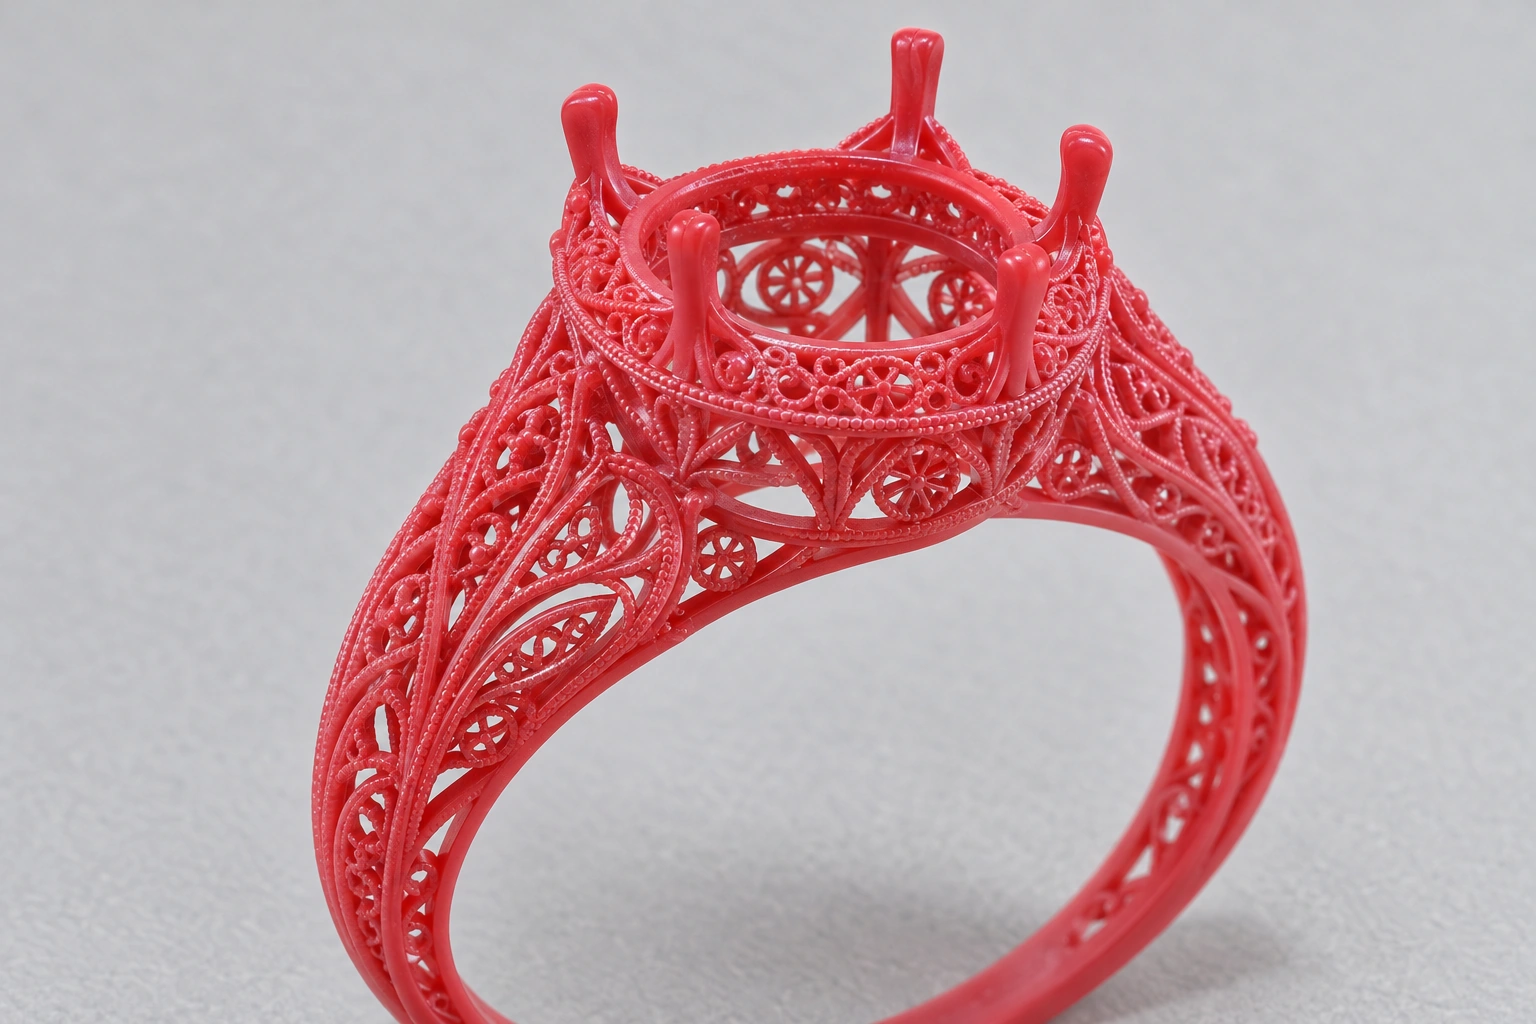
透かしリングのデザインは、腕に交差する細線、石座の下のバスケット、模様の間の余白に表れます。ワックス3Dプリントはこうした複雑な形状を作る手段になります。ただし画面上のモデルから身に着けられるジュエリーになるまでには、洗浄、取り扱い、ツリー組み、鋳造、仕上げが続きます。
設計時に考えたいのは、一本の細線が各工程をどう無傷で通過するかです。接続、開口、作業経路を合わせて検討し、ワックス模型、鋳放し品、完成品で残したい模様を確認します。プリンターの出力はロストワックス鋳造用の模型であり、最終的な金属ジュエリーは鋳造と後加工で得られます。
1 接続と開口の構造を確認する
貫通穴、浅い浮き彫り、細かな網目、閉じた空洞は分けて考えます。貫通穴は両面をつなぎ、浮き彫りには連続した下地が残り、網目は複数の接続で形を保ちます。閉じた空洞には直接届かない内部があります。レンダリングでは同じように軽やかでも、製造上の検討点は異なります。
CADで最も細い接続、最長のスパン、最も狭い開口、厚さの変化を示し、表、裏、局部断面を確認します。正面で開いて見える穴が裏側のリブや石座に遮られたり、広い入口が内部で狭まったりする場合があります。
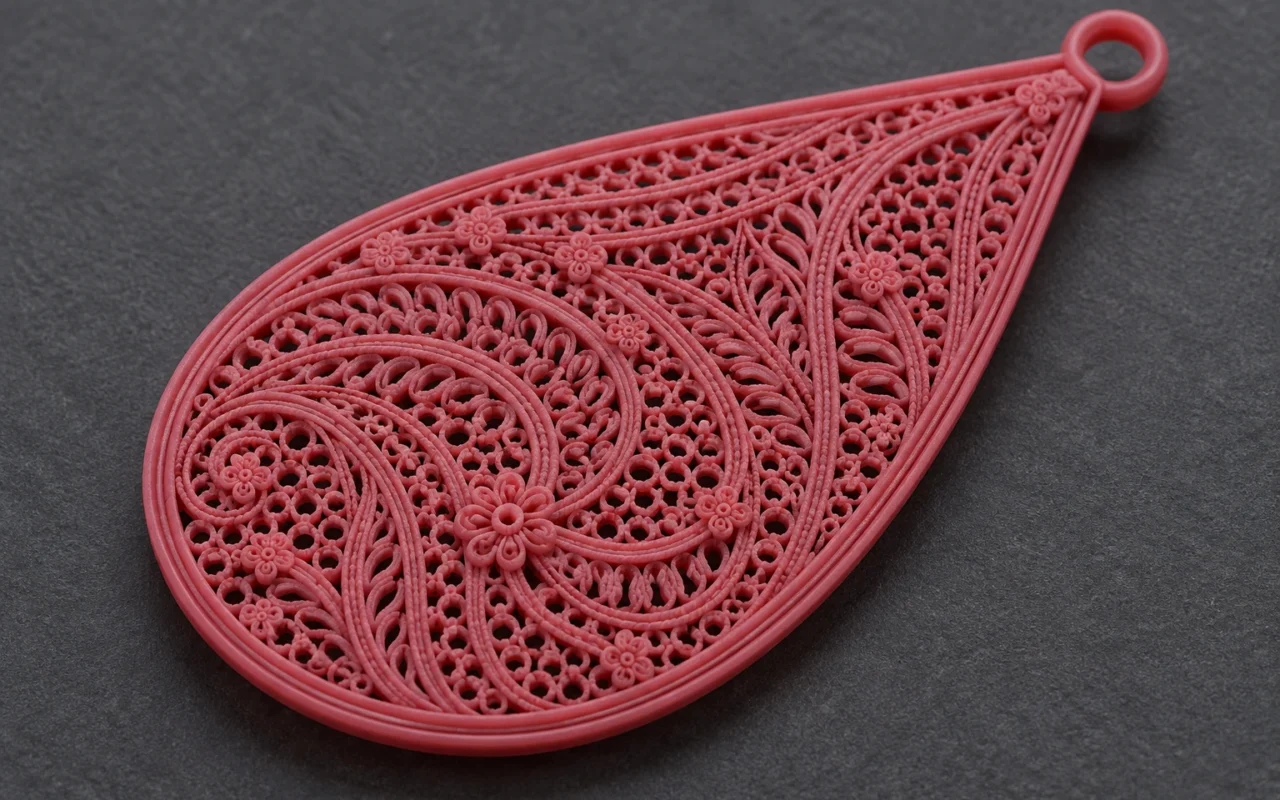
透かしの腕を例にすると、近い二つの縁をつなぐ短い線と、複数の開口を回って本体に戻る線では、同じ太さでも洗浄や取り扱いの条件が違います。最小線径だけでは模様全体の製造可否を説明できません。長さ、曲がり、隣接する接続、位置も合わせて確認します。
フィリグリーの外観を持つ鋳造品は、実際の製法を正確に説明します。造形したワックス模型を鋳造して得る細網と、伝統的な手仕事のフィリグリーでは製作過程が異なります。商品説明でもこの違いを保ちます。
2 細い接続を洗浄と取り扱いに耐えさせる
造形機から取り出した時点では、細部が周囲のサポートに支えられていることがあります。洗浄後は自身の接続で形を保つ必要があり、持ち上げ、保管、ツリー組みでも別の接触が加わります。形状とともに、どこを支えて持ち上げるかを決めておきます。
取り扱いに対する模型の耐性は、ワックス材料メーカーも重視しています。3D SystemsのVisiJet Wax Jewel Redの説明では、軽量なフィリグリーや細網模型のロストワックス工程中の取り扱いに触れています。その性能は指定材料系のものです。Cprint 3Dの装置と材料での構造限界は、対応する試作で確認します。
曲がりや破損が生じやすい箇所では、スパン短縮、接続位置の変更、連続する縁の追加を比較します。同時に外観、重量、仕上げの作業空間も確認します。接続を加えると構造が連続する一方、開口が狭まり、模様の余白が変わることがあります。
一時的な保護構造を設ける場合は、除去する時期と方法、接続跡を仕上げられるかを決めます。金属段階まで残す部材も、切断と修整の対象になります。工具が届くかも検討します。

3 洗浄経路をモデルに確保する
複雑な透かしは、洗浄媒体が届くか、除去したサポートが排出できるか、完了後に観察できるかの三点で確認します。入口、内部の曲がり、出口を一つの経路として見ます。外側がきれいでも内部の処理完了は分かりません。
石座下のバスケットが側面から開いて見えても、重なる構造が内部接続を隠す場合があります。設計者は断面で経路を確認し、製作担当者が実際の装置、材料、手順で可否を判断します。必要に応じて開口、接続、部品分割を調整し、外観の変化を確認します。
閉じた空洞では、内部材料の除去と鋳型形成を別途解決します。工程用の開口、鋳造用中子、分割組立の必要性を鋳造側と相談します。CAD上の空洞だけでは造形後の洗浄や最終金属の中空構造は解決しません。
洗浄は本体ワックスを保護する条件で行います。温度、媒体、時間、取り扱いは装置と材料の手順に従い、新構造では危険度の高い箇所から試します。サポート除去は造形時の一時的な支えを除き、その後の脱ろうは鋳型製作中に模型のワックスを除く工程です。両者の役割は異なります。
4 造形サポートと湯道を別々に設計する
造形サポートは造形中の一時的な支えで、湯道は溶湯を鋳型内部へ導く経路です。追加した各部材の役割と、どの工程まで残すかを明らかにします。
Formlabsのジュエリー模型鋳造ガイドは、同社の樹脂工程でソフトが自動生成したサポートをそのまま湯道に使わないよう説明しています。専用に設計した造形湯道が、一部のフィリグリーで支えを兼ねる場合もあります。二つの機能はそれぞれ評価します。ガイド中の樹脂寸法や処理条件をワックスへ直接適用はしません。
細網や交差模様では、鋳造担当者が合金、全体形状、鋳造条件を踏まえ、溶湯の入口、供給箇所、接続の切除方法を決めます。ツリーに付けやすい場所が残したい模様に近い場合も、目立たない場所が修整しにくい場合もあります。
湯道の一部をワックス模型と一体造形するなら、モデル上で役割を示し、接続、検査、切除の要件を確認します。溶湯供給と後加工の経路を合わせて見れば、全体の形状に適した配置か判断できます。
5 同じ箇所を工程ごとに比較する
完成品に線切れ、穴詰まり、模様の浅まりがあれば、最初に変化が見える記録を探します。同じモデル版の同じ箇所を、CAD、洗浄後のワックス、鋳放し品、完成品で比較し、調査範囲を絞ります。
| 観察段階 | 記録する現象 | 優先して確認する内容 |
|---|---|---|
| 出力ファイルと造形準備 | 細部消失、穴の閉塞、目立つ面の分割 | 元モデル、出力データ、処理後データの差 |
| サポート除去後のワックス | 線切れ、変形、穴内の残留物 | 造形状態、洗浄、取り扱い記録 |
| 金属鋳放し品 | 部分欠損、穴詰まり、表面異常 | 模型受け渡し、埋没またはシェル製作、焼成、鋳込み |
| 修整・研磨後 | 縁の丸まり、模様の浅まり、局所的な磨き抜け | 加工箇所、工具の到達性、表面要求 |
発見した時点だけでは原因は決まりません。サポート除去後の線切れも、前の状態と作業記録から、造形不完全、洗浄損傷、取り扱い損傷を区別します。鋳放し品で模様が保たれ、研磨後に浅くなれば、後加工を中心に見ます。
比較写真は観察位置、倍率、照明をできるだけそろえ、同じ確認箇所を示します。角度や倍率で見え方が変わるため、撮影差を形状変化として扱わないようにします。
6 部分試作から全体の形状を確認する
新しい複雑形状では、長く細い接続、密な折り返し、小開口、凹んだ模様などの高リスク部分を試作します。実際の接続、方向、周囲の構造をできるだけ残し、実製品に近い検査にします。
複数案を比べるなら周囲を同じにし、接続位置や開口寸法など主な特徴を一つずつ変えます。設計値、造形材料と条件、洗浄・鋳造・仕上げ後の結果を記録すると、変更が何を解決したかを判断できます。
部分試作が通った後も全体を製作します。全体では持つ位置、洗浄経路、溶湯供給が部分試作と異なる場合があります。一箇所の成功をあらゆる模様に共通する最小寸法にはできません。
受入前に、貫通が必要な穴、明瞭さが必要な縁、修整できる場所、表面の検査方法を定めます。寸法違いの条件はアプリケーション技術者と鋳造側が実際の仕事に合わせて選びます。着用強度と接続の信頼性は、最終金属、構造、用途に基づき別に評価します。
新作の検討には完全なCAD、重要箇所、予定合金、表面仕様を渡し、残したい細線と穴を示します。それらを中心に試作検証すれば、設計変更の根拠が明確になります。
よくある質問
造形できる透かし模様は必ず完全に鋳造できますか
洗浄、模型の受け渡し、鋳型形成、溶湯充填の条件も確認が必要です。造形は一工程なので、細部が鋳放し品と完成品まで残るかを検査します。
透かしジュエリーはどこまで細くできますか
具体的な装置、材料、線の長さ、接続、方向、後工程を合わせて判断します。局部の全形状を渡し、ワックス、鋳放し品、完成品のどの状態を受け入れるかを明示して、対応する試作で確認します。
模様が浅くなった原因は造形精度ですか
まず洗浄後のワックスと鋳放し品を比較します。細部はファイル処理、造形、洗浄、鋳造、後加工の各段階で変わり得ます。工程別記録が次の調査箇所を絞ります。