
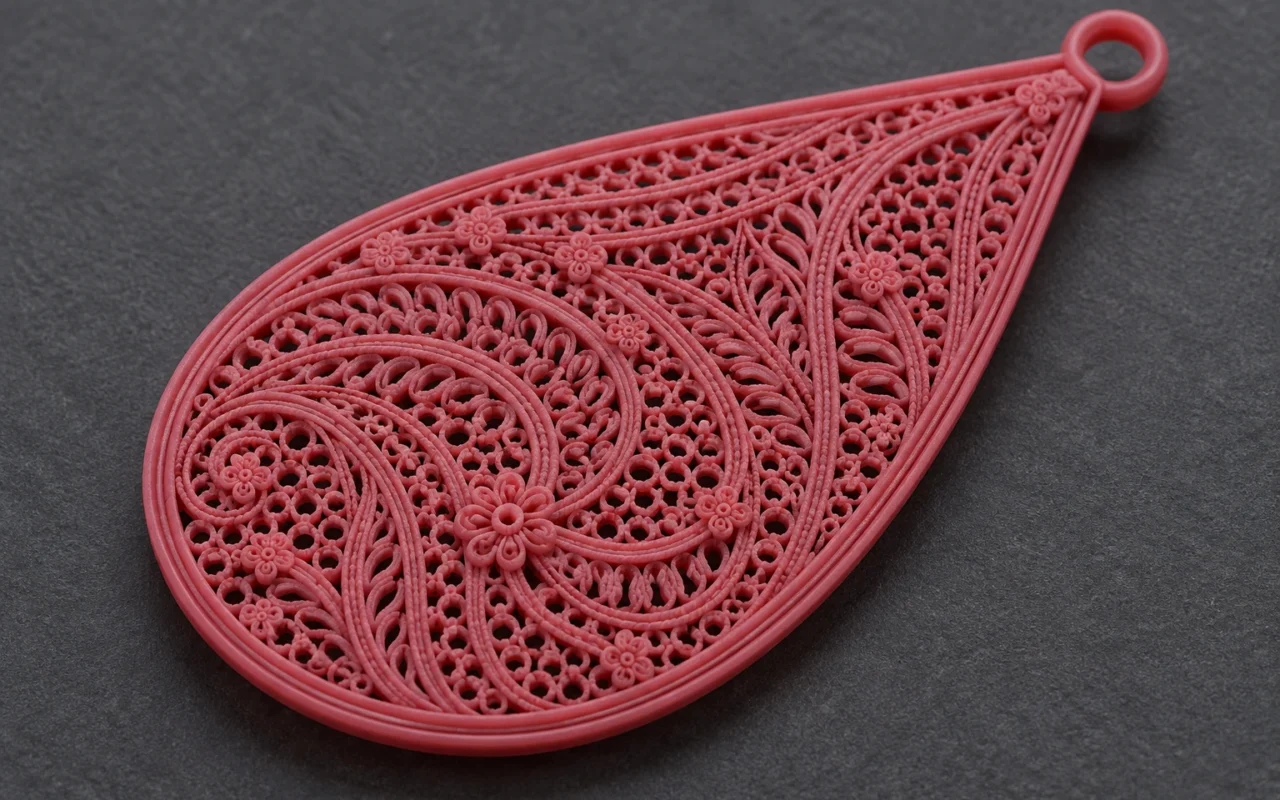
一枚镂空戒指的设计,往往藏在戒臂交织的细线、镶口下方的花篮,以及花纹之间的留白里。蜡型3D打印为这些复杂造型提供了制作路径,但从屏幕上的模型到可以佩戴的首饰,中间还要经过清理、取拿、组树、铸造和后整理。
设计时值得追问的是:这根细线怎样完整地走过每道工序?镂空珠宝设计需要同时考虑连接、开口和加工路径,让希望保留的花纹在蜡型、金属毛坯与成品上都能得到检查。蜡型打印输出的是供失蜡铸造使用的型样,最终金属首饰仍需通过后续铸造和加工获得。
一 先看清镂空结构的连接与开口
贯通孔、浅浮雕、细网和封闭空腔需要分别看待。贯通孔连接两侧空间;浅浮雕保留连续底面;细网依靠多处连接维持形状;封闭空腔则在内部留下了不可直接接近的空间。几种造型在渲染图上可能都显得轻盈,制造时面对的问题却不同。
评估一个花纹,可以先在CAD中标出最细连接、最长跨度、最窄开口和厚薄交界,再查看正面、背面与局部剖面。正面敞开的孔,背后可能被筋或镶口遮住;入口宽敞的通道,也可能在内部收窄。
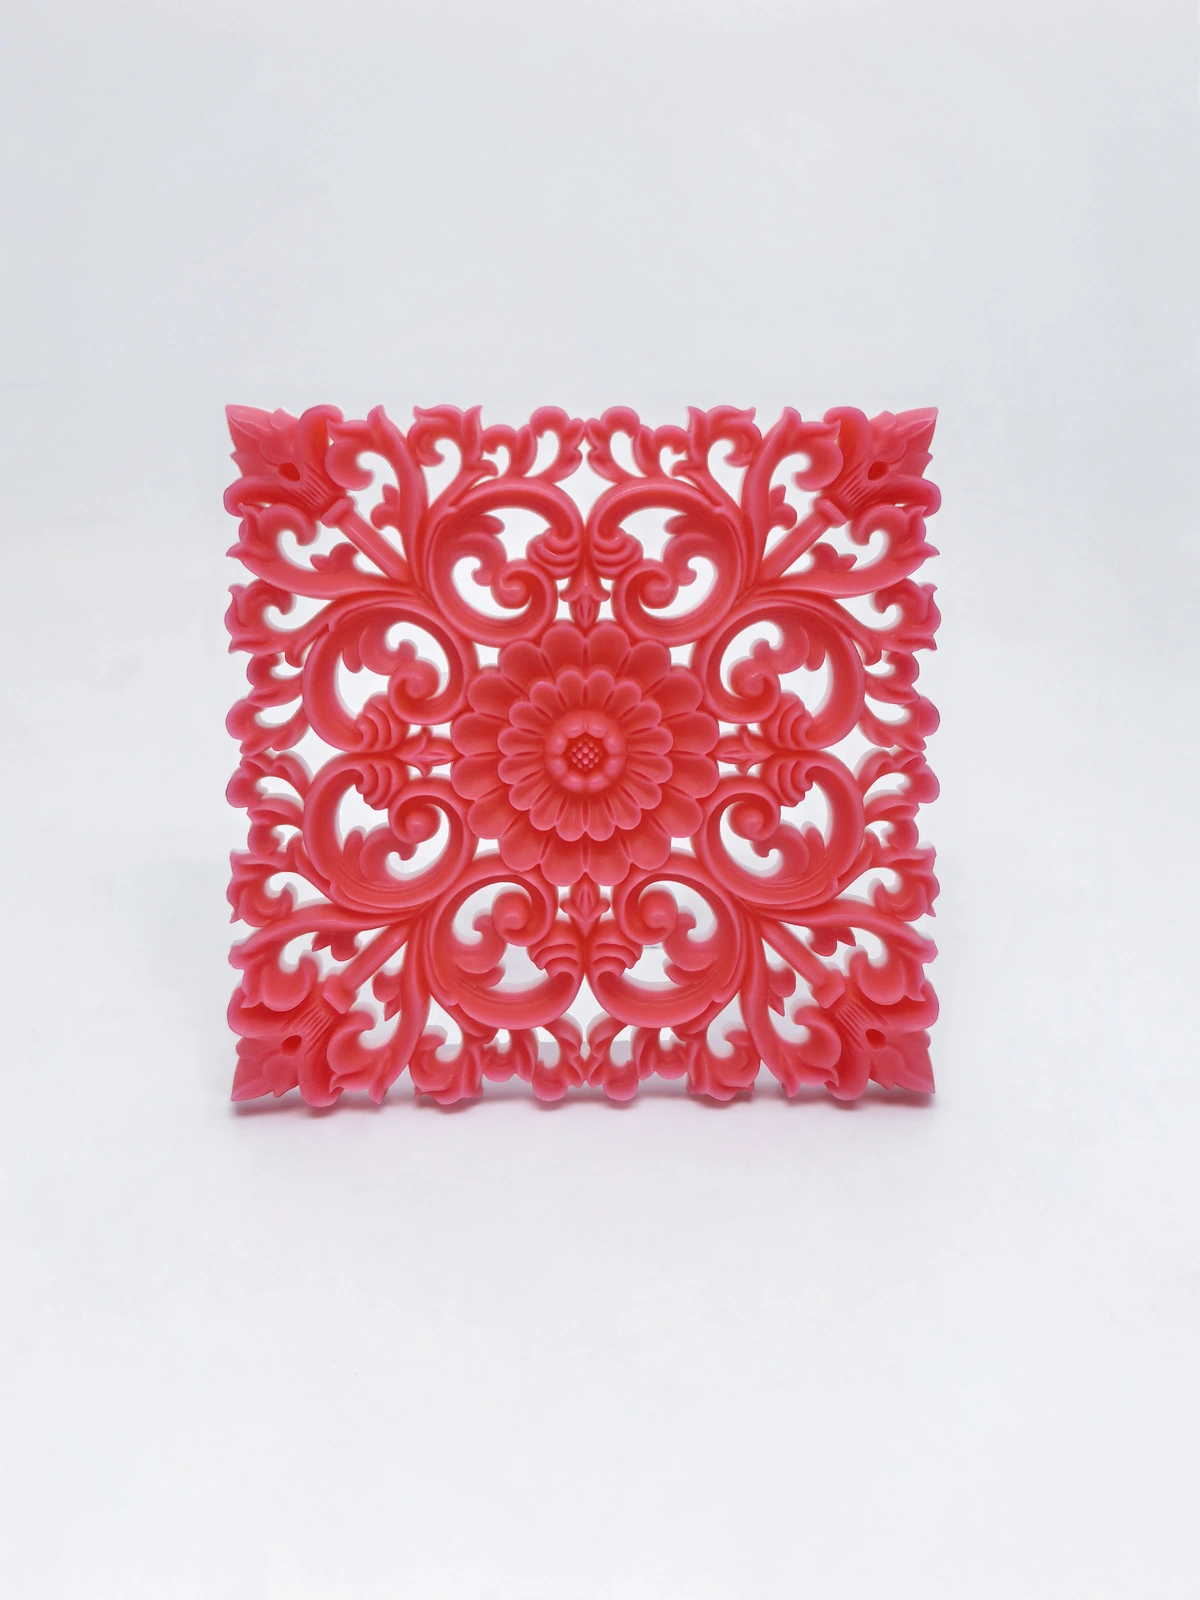
以镂空戒臂为例,同样粗细的一条线,短距离连接两侧边框,与绕过多个开口后才接回主体,取拿和清理条件就不同。只问一个最小线径,无法说明整个花纹能否制作。长度、转折、相邻连接和所处位置应放在一起检查。
带有花丝外观的铸造首饰,还应准确说明实际制作方法。打印蜡型再铸造形成的细网,与传统手工花丝技法有不同的制作过程,产品介绍中要保留这种区别。
二 细连接要撑过清理与取拿
蜡型出机时,细节可能仍被周围支撑承托。清理完成后,这些细线才需要依靠自身连接保持形状;取拿、暂存和组树又会带来不同的接触。因此,检查打印外形的同时,还要想清楚后续从哪里承托、从哪里拿起。
型样搬运耐受性也是蜡材厂商关注的应用问题。3D Systems对VisiJet Wax Jewel Red的介绍专门涉及轻量花丝和细网型样在失蜡铸造流程中的搬运。该材料的表现适用于其指定体系,众城设备与材料的具体结构边界应通过相应样件确认。
面对容易弯折或断裂的局部,可以比较缩短跨度、调整连接位置或增加连续边框等方案。修改时要同时查看外观、重量和后加工空间。例如,增加连接虽有助于形成更连续的结构,也可能缩小孔隙,改变花纹的留白。
如果采用临时保护结构,应在设计时确定它何时移除、怎样移除,以及连接处留下的痕迹能否整理。需要保留到金属阶段的杆件,还会成为后续切除与修整的对象,应一并考虑工具能否接近。

三 把清理路径留在模型里
复杂镂空的清理可以围绕三个问题检查:清理介质能否到达,去除的支撑材料能否排出,完成后能否观察。入口、内部转折和出口需要连起来看,外侧干净也不能代表深处已经处理完成。
例如,镶口下方的花篮从侧面看有开口,但多层交错结构可能遮挡内部连接。设计人员可以结合剖面查看清理路径,制作人员再按实际设备、材料和操作规程判断是否可行。必要时调整开口、连接或分件方式,再确认外观变化。
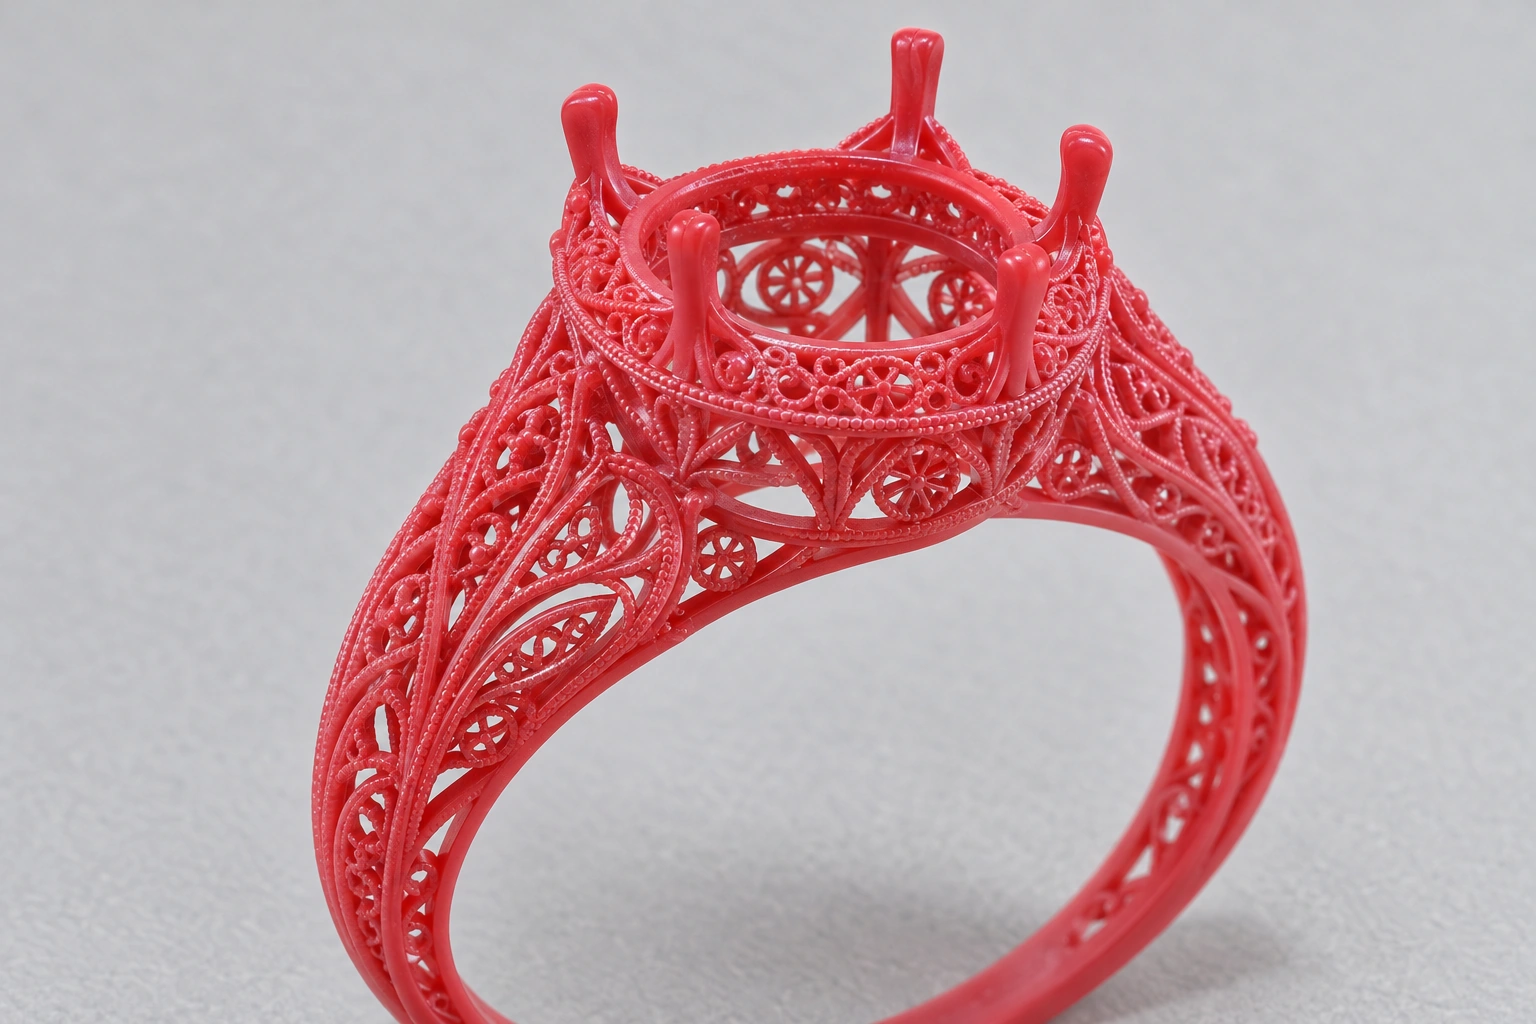
封闭空腔还需要单独解决内部材料去除与铸型形成。是否设置工艺开口、采用型芯或分件装配,应与铸造人员共同确定。CAD中存在一个空腔,并不意味着打印清理和最终金属空腔都已有实现方案。
清理条件要保护主体蜡。温度、介质、时间与操作方式应遵循所用设备和材料的规程;新结构应先验证风险区域,再安排完整型样处理。去支撑是清理打印时的临时承托材料,后续脱蜡则是在铸型制作流程中去除主体蜡,两道工序各有任务。
四 分别设计打印支撑与铸造浇道
打印支撑用于成形时的临时承托,铸造浇道为金属进入型腔提供路径。设计模型时,应明确每一处额外杆件承担什么任务、保留到哪个阶段。
Formlabs的珠宝型样铸造指南在其树脂流程中指出,软件自动添加的支撑不能直接用作浇道;专门设计的打印浇道,在部分花丝结构中也可以兼顾承托。这说明两种功能需要分别确认。指南中的树脂尺寸与处理参数不直接用于蜡型体系。
对于细网和交织纹理,铸造人员需要结合合金、整体几何和铸造条件,判断金属从哪里进入、哪些位置需要供液,以及连接处怎样切除。便于组树的位置,可能恰好靠近需要保留的花纹;外观影响较小的位置,也可能让后续修整更难接近。
如果计划把部分浇道与蜡型一起打印,应在模型中标明用途,并确认连接、检查及切除要求。设计评审时同时查看供液和后加工路径,才能判断这项安排是否适合完整款式。
五 对照同一部位追踪细节变化
成品出现断线、堵孔或纹理变浅时,先找出最早能够观察到变化的记录。使用同一模型版本、同一部位,对照CAD、去支撑后的蜡型、金属毛坯和整理后的成品,有助于缩小排查范围。
| 观察阶段 | 需要记录的现象 | 优先核对的内容 |
|---|---|---|
| 文件导出与打印准备 | 细节缺失、孔隙消失、曲面离散明显 | 源模型与导出、处理后的文件差异 |
| 去支撑后的蜡型 | 细线断裂、变形、孔内残留 | 成形状态、清理与取拿记录 |
| 铸造金属毛坯 | 局部缺失、堵孔或表面异常 | 蜡型交接、包埋或制壳、焙烧与浇注记录 |
| 修整或抛光后的成品 | 边缘变钝、纹理变浅、局部磨穿 | 加工位置、工具可达性与表面要求 |
发现问题的时间只能提供线索。例如,去支撑后看到断线,仍需结合此前状态和操作记录,区分成形不完整、清理损伤或取拿损伤。如果金属毛坯的花纹完整,抛光后才变浅,就应重点查看后整理过程。
拍摄对照图时,尽量保持观察位置、尺度和光线一致,并标出同一检查部位。不同角度和放大倍率会改变细节的可见程度,不能把拍摄差异当成几何变化。
六 用局部试样确认完整款式
对于新的复杂款式,可以先选择长细连接、密集转折、小开口或凹入纹理等风险部位制作试样。试样尽量保留真实的连接、方向和周围结构,让检查任务贴近实际款式。
如果需要比较几种修改方案,可以保留相同的周围结构,每次改变一个主要特征,例如连接位置或开口大小。记录各版本的设计值、打印材料与条件,以及清理、铸造和后整理后的对应结果,才能判断修改解决了什么问题。
局部试样通过后,还要制作完整款式。完整件的取拿位置、清理路径和铸造供液可能与局部不同;一个局部成功,不能直接变成所有花纹通用的最小尺寸。
验收前还应明确花纹需要保留到什么程度:哪些孔必须贯通,哪些边缘需要清晰,哪些位置允许修整,以及表面效果怎样检查。尺寸档位由应用工程和铸造方结合实际任务选择,成品的佩戴强度与连接可靠性也应按最终金属、结构和用途单独评估。
准备镂空新款时,可以将完整CAD、重点局部、拟用合金和表面要求交给制作人员,并标出必须保留的细线与孔隙。围绕这些部位安排样件验证,设计修改才有清楚的依据。
常见问题
能打印出来的镂空一定能完整铸造吗
还需要确认支撑清理、蜡型交接、铸型形成和金属充型条件。打印完成是制作链中的一个阶段,应检查细节能否保留到后续毛坯与成品。
镂空珠宝最细可以做到多少
需要结合具体设备、材料、线的长度、连接方式、方向和后工序判断。评估时提供完整局部,并说明要求验收的是蜡型、金属毛坯还是整理后的成品,再用对应样件确认。
成品花纹变浅一定是打印精度不足吗
应先对照清理后的蜡型和金属毛坯。细节可能在文件处理、成形、清理、铸造或后整理时变化,分阶段记录能帮助确定从哪里继续排查。