
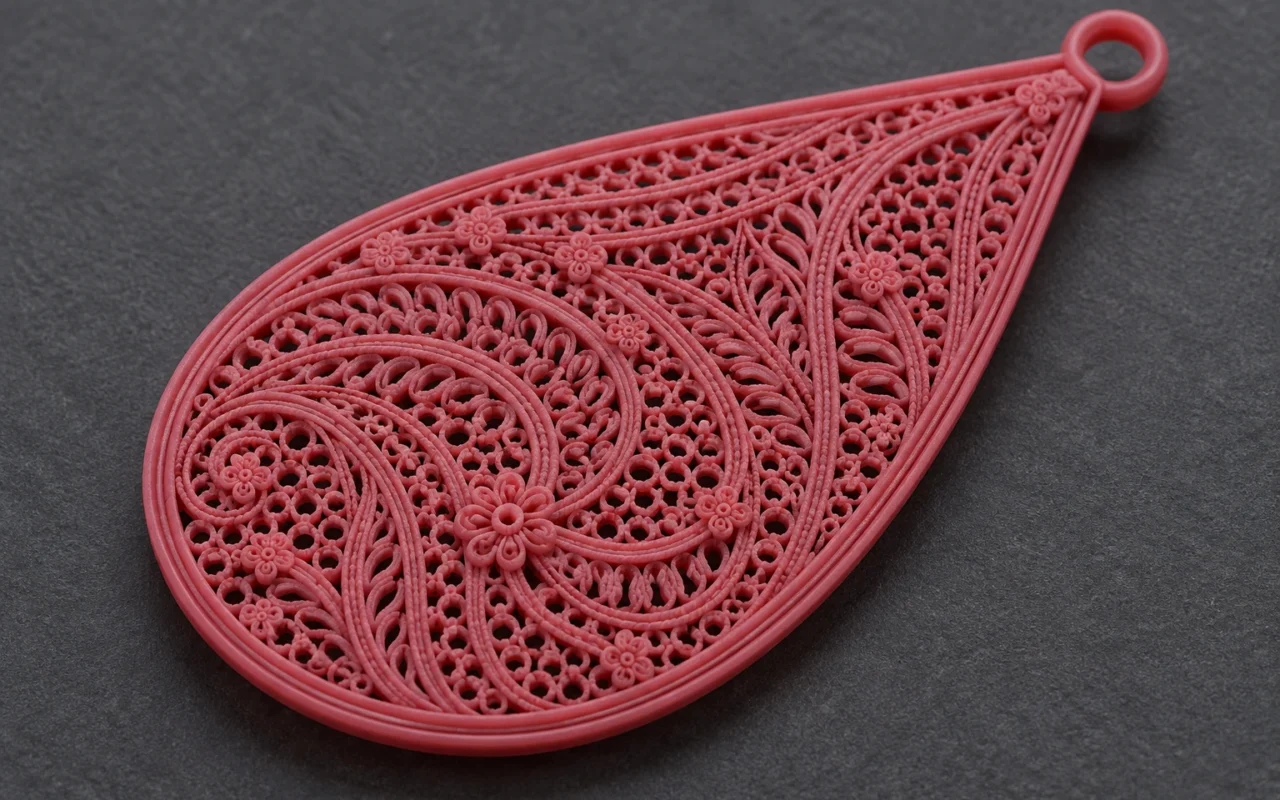
O desenho de um anel vazado costuma aparecer nos fios entrelaçados do aro, na cesta sob a cravação e nos espaços entre os motivos. A impressão 3D em cera permite produzir essas formas complexas. Entre o modelo digital e a joia pronta para uso ainda há limpeza, manuseio, montagem da árvore, fundição e acabamento.
A questão útil no projeto é como cada fio atravessará todas as operações sem danos. Examine conexões, aberturas e acessos de trabalho em conjunto para conferir o motivo no modelo de cera, na peça bruta fundida e na joia acabada. A impressora produz um modelo para fundição por cera perdida; a joia metálica final resulta da fundição e das operações posteriores.
1 Examine conexões e aberturas
Furos passantes, baixo-relevo, malhas finas e cavidades fechadas exigem avaliações distintas. Um furo liga duas faces; o baixo-relevo conserva um fundo contínuo; a malha depende de várias conexões para manter a forma; a cavidade fechada deixa um interior sem acesso direto. Podem parecer igualmente leves na renderização, mas apresentam questões diferentes na fabricação.
Marque no CAD as conexões mais finas, os vãos mais longos, as aberturas mais estreitas e as transições de espessura. Examine frente, verso e cortes locais. Uma nervura ou cravação pode obstruir por trás um furo aparentemente aberto, e uma entrada larga pode se estreitar internamente.
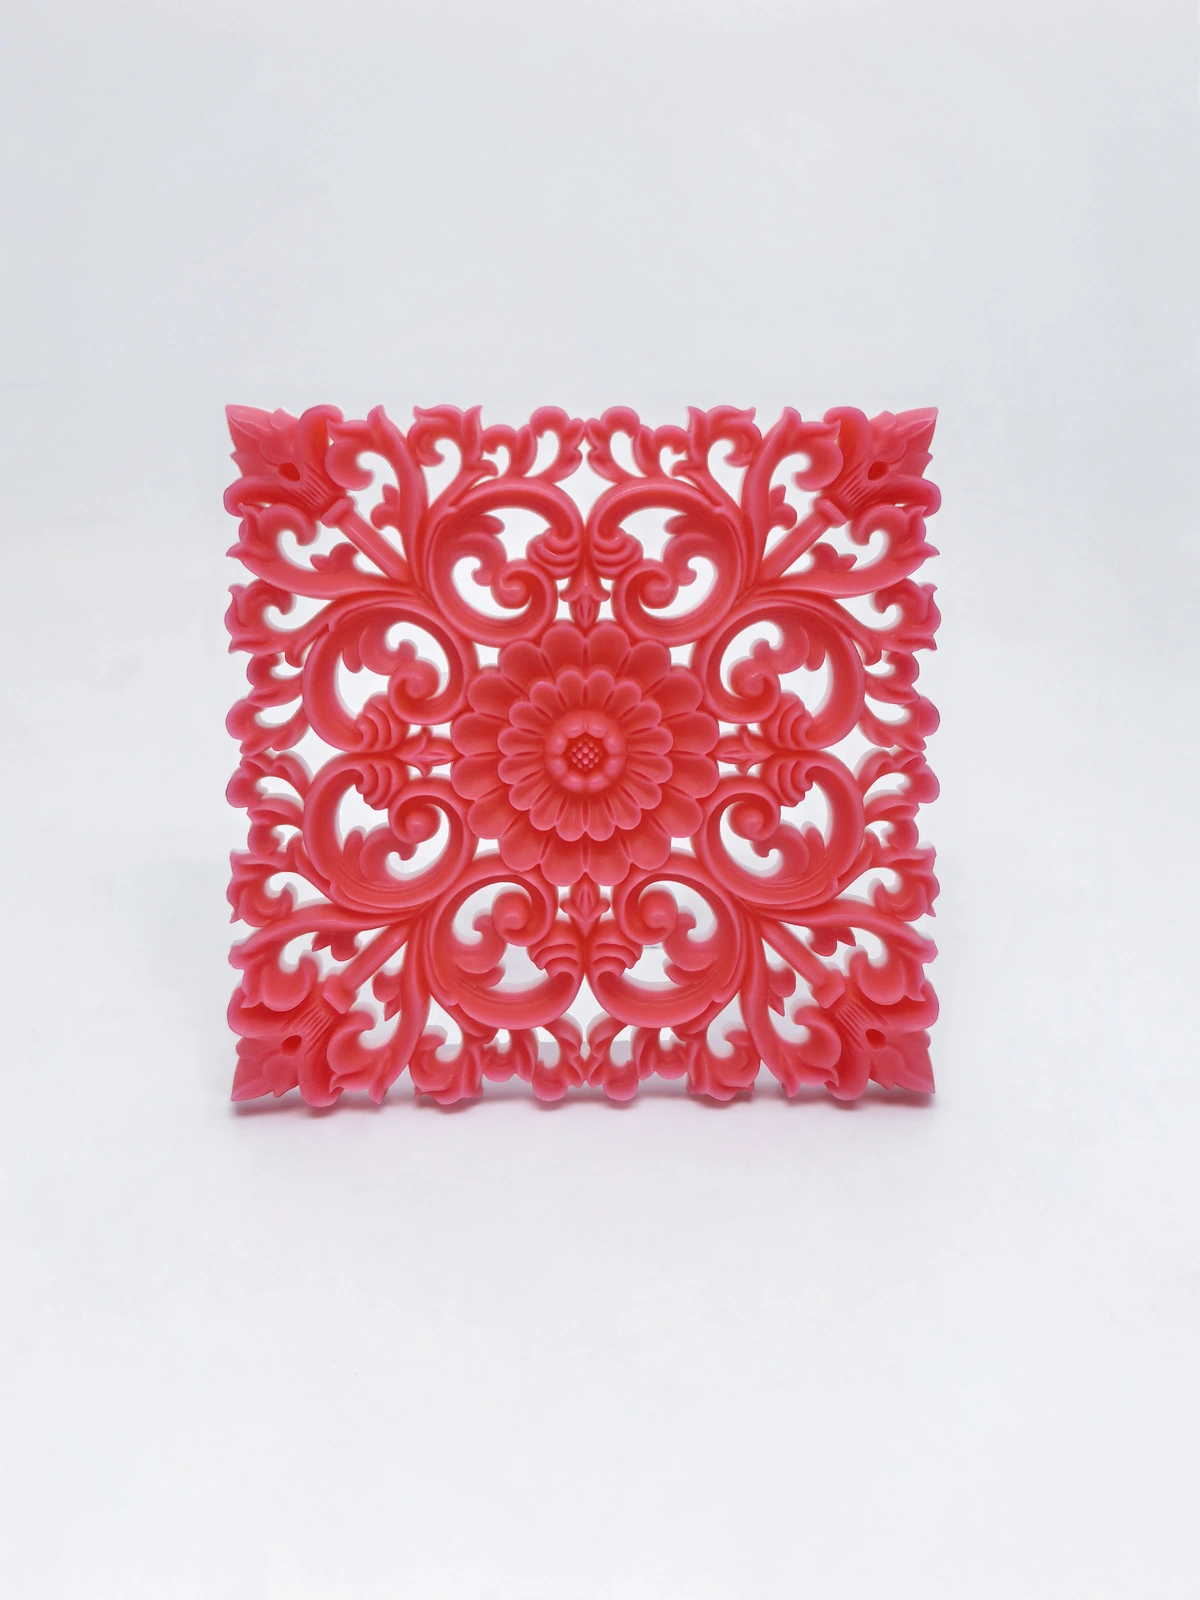
Em um aro vazado, um fio curto entre duas bordas e outro que contorna várias aberturas antes de voltar ao corpo podem ter a mesma espessura, mas condições diferentes de limpeza e manuseio. O diâmetro mínimo sozinho não explica a viabilidade do motivo. Considere comprimento, curvas, conexões vizinhas e posição.
Descreva a fabricação real de joias fundidas com aparência de filigrana. A malha produzida por fundição de um modelo de cera impresso segue um processo diferente da filigrana tradicional feita à mão. Preserve essa distinção na apresentação do produto.
2 As conexões finas devem suportar limpeza e manuseio
Na saída da impressora, os detalhes podem ainda estar sustentados pelo suporte ao redor. Após a limpeza, os fios precisam manter a forma pelas próprias conexões. Retirada, armazenamento e montagem na árvore acrescentam contatos. Além da geometria impressa, defina onde apoiar e levantar o modelo.
A resistência ao manuseio também é uma preocupação dos fabricantes de cera. A apresentação do VisiJet Wax Jewel Red pela 3D Systems aborda modelos leves de filigrana e malha fina no processo de cera perdida. Esse desempenho pertence ao sistema indicado; os limites estruturais dos equipamentos e materiais Cprint 3D devem ser estabelecidos com amostras adequadas.
Nas regiões sujeitas a dobrar ou quebrar, compare vãos menores, outra posição de conexão ou uma borda contínua. Avalie também aparência, peso e espaço para acabamento. Uma conexão adicional pode dar continuidade à estrutura e, ao mesmo tempo, estreitar aberturas e modificar os vazios do desenho.
Se houver estruturas protetoras temporárias, defina quando e como serão removidas e se suas marcas poderão ser acabadas. Elementos mantidos até a etapa metálica também precisarão de corte e limpeza; verifique o acesso das ferramentas.

3 Inclua os acessos de limpeza no modelo
Três perguntas orientam a limpeza: o meio consegue alcançar a região, o material de suporte removido consegue sair e o resultado pode ser inspecionado? Considere entrada, mudanças de direção internas e saída como uma rota. O exterior limpo não comprova que o interior esteja limpo.
Uma cesta sob a cravação pode parecer aberta pela lateral, embora camadas sobrepostas ocultem conexões internas. O projetista pode examinar a rota em corte; a produção avalia sua viabilidade com equipamentos, materiais e procedimentos reais. Ajuste aberturas, conexões ou divisão em partes quando necessário e confirme a alteração visual.
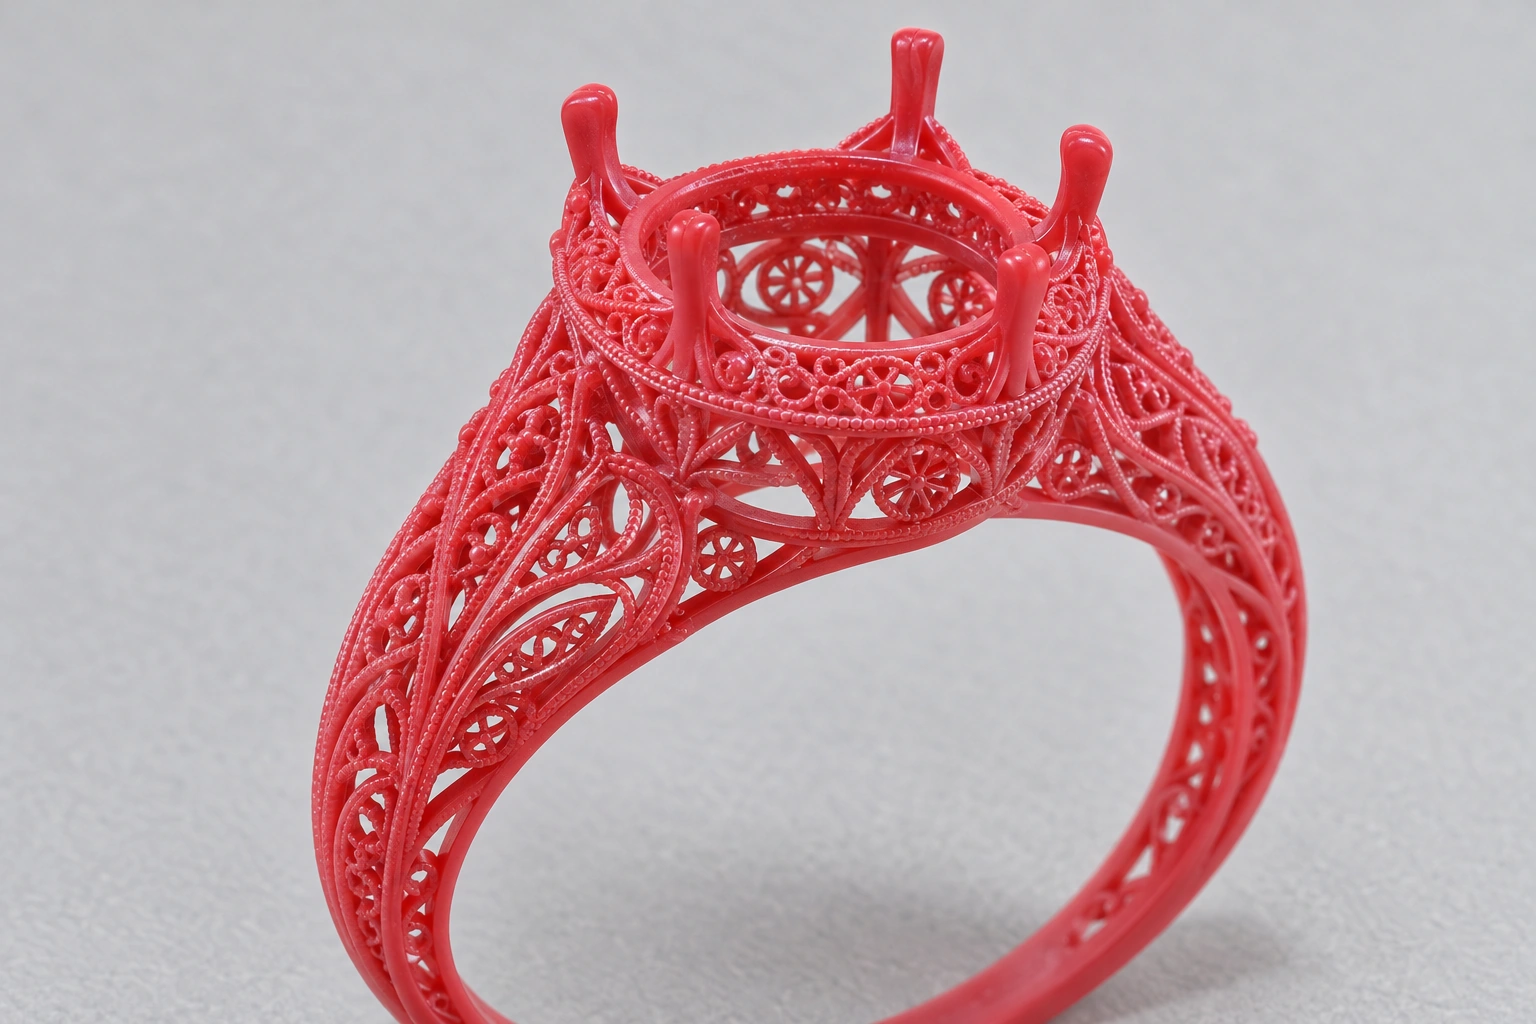
Cavidades fechadas precisam de soluções próprias para remover material interno e formar o molde. Aberturas de processo, machos ou montagem de partes devem ser discutidos com o fundidor. Uma cavidade no CAD não resolve automaticamente a limpeza da impressão e a futura cavidade metálica.
A limpeza deve preservar a cera de construção. Temperatura, meio, tempo e manuseio seguem os procedimentos do equipamento e do material; valide regiões críticas de um novo desenho antes de processar modelos completos. A remoção dos suportes retira a sustentação temporária de impressão, enquanto a desceragem posterior retira a cera do modelo durante a preparação do molde. São operações distintas.
4 Projete suportes de impressão e canais separadamente
Os suportes sustentam temporariamente a geometria durante a impressão; os canais de fundição levam o metal à cavidade do molde. Identifique a função de cada elemento acrescentado e até que etapa ele permanece.
O guia Formlabs para fundição de modelos de joalheria explica, para seu processo com resina, que suportes automáticos do software não devem ser usados diretamente como canais. Canais impressos especificamente projetados também podem sustentar algumas estruturas de filigrana. As funções devem ser avaliadas separadamente. Dimensões e parâmetros de resina do guia não se aplicam diretamente à cera.
Em malhas finas e desenhos entrelaçados, o fundidor considera liga, geometria global e condições de fundição para definir entradas, alimentação e retirada das conexões. Um ponto conveniente de montagem na árvore pode ficar perto de um motivo a preservar; um local discreto pode dificultar o acabamento.
Se alguns canais forem impressos com o modelo de cera, identifique sua função no CAD e confirme os requisitos de conexão, inspeção e corte. Examine alimentação e acesso de acabamento para avaliar a adequação ao projeto completo.
5 Compare o mesmo detalhe em cada etapa
Diante de fios quebrados, furos obstruídos ou motivos menos profundos na peça pronta, procure o primeiro registro que mostre a mudança. Compare a mesma região e versão em CAD, cera limpa, peça bruta fundida e joia acabada para reduzir o campo de investigação.
| Etapa observada | O que registrar | O que conferir primeiro |
|---|---|---|
| Exportação e preparação | Detalhes ausentes, aberturas fechadas, superfícies facetadas | Diferenças entre modelo original, exportação e arquivo processado |
| Cera sem suportes | Fios quebrados, deformação, resíduos nos furos | Registros de formação, limpeza e manuseio |
| Bruto de fundição | Faltas, furos bloqueados, alterações superficiais | Transferência do modelo, revestimento ou casca, queima e vazamento |
| Após rebarbação ou polimento | Bordas arredondadas, motivo raso, desgaste local passante | Regiões trabalhadas, acesso de ferramentas e exigências de superfície |
O momento da descoberta é apenas uma pista. Um fio quebrado observado após a retirada dos suportes ainda exige estados anteriores e registros de operação para distinguir formação incompleta, dano de limpeza ou de manuseio. Se o motivo está íntegro no bruto e só perde definição ao polir, investigue o acabamento.
Mantenha, tanto quanto possível, posição, escala e iluminação nas fotos comparativas, marcando a mesma região. Ângulos e ampliações afetam a visibilidade; diferenças fotográficas não equivalem a mudanças geométricas.
6 Valide o projeto completo com amostras locais
Para um novo projeto complexo, selecione áreas críticas como conexões longas e finas, curvas apertadas, pequenas aberturas ou texturas rebaixadas para amostras locais. Preserve conexões, orientação e estrutura vizinha reais para aproximar a inspeção do desenho completo.
Para comparar modificações, mantenha o entorno e altere uma característica principal por vez, como a posição de conexão ou o tamanho da abertura. Registre valores de projeto, materiais e condições de impressão e os resultados após limpeza, fundição e acabamento. Isso mostra qual problema foi resolvido.
Após aprovar a amostra local, produza o desenho completo. Pontos de pega, rotas de limpeza e alimentação do metal podem diferir dos da amostra. O sucesso de um detalhe não estabelece uma dimensão mínima universal para todos os motivos.
Antes da aceitação, defina quais furos devem ficar passantes, quais bordas devem permanecer nítidas, onde se permite retrabalho e como verificar a superfície. Engenharia de aplicação e fundidor escolhem as variações dimensionais para a tarefa real. Avalie separadamente resistência no uso e confiabilidade das conexões conforme metal final, estrutura e finalidade.
Entregue à produção CAD completo, regiões críticas, liga prevista e requisitos de superfície. Marque os fios e aberturas que precisam permanecer. Ensaios de amostras nessas regiões oferecem uma base clara para modificar o projeto.
Perguntas frequentes
Todo vazado que pode ser impresso pode ser fundido integralmente?
É preciso confirmar acesso de limpeza, transferência do modelo, formação do molde e preenchimento metálico. A impressão é uma etapa; verifique se os detalhes chegam ao bruto e à peça acabada.
Qual é a menor espessura possível em uma joia vazada?
Considere equipamento, material, comprimento, conexões, orientação e operações posteriores. Forneça a geometria local completa e indique se a aceitação se refere à cera, ao bruto fundido ou à joia pronta. Confirme com uma amostra correspondente.
Um motivo menos definido indica falta de precisão na impressão?
Compare primeiro o modelo limpo e o bruto de fundição. O detalhe pode mudar no processamento do arquivo, impressão, limpeza, fundição ou acabamento. Registros por etapa ajudam a definir onde continuar a análise.