
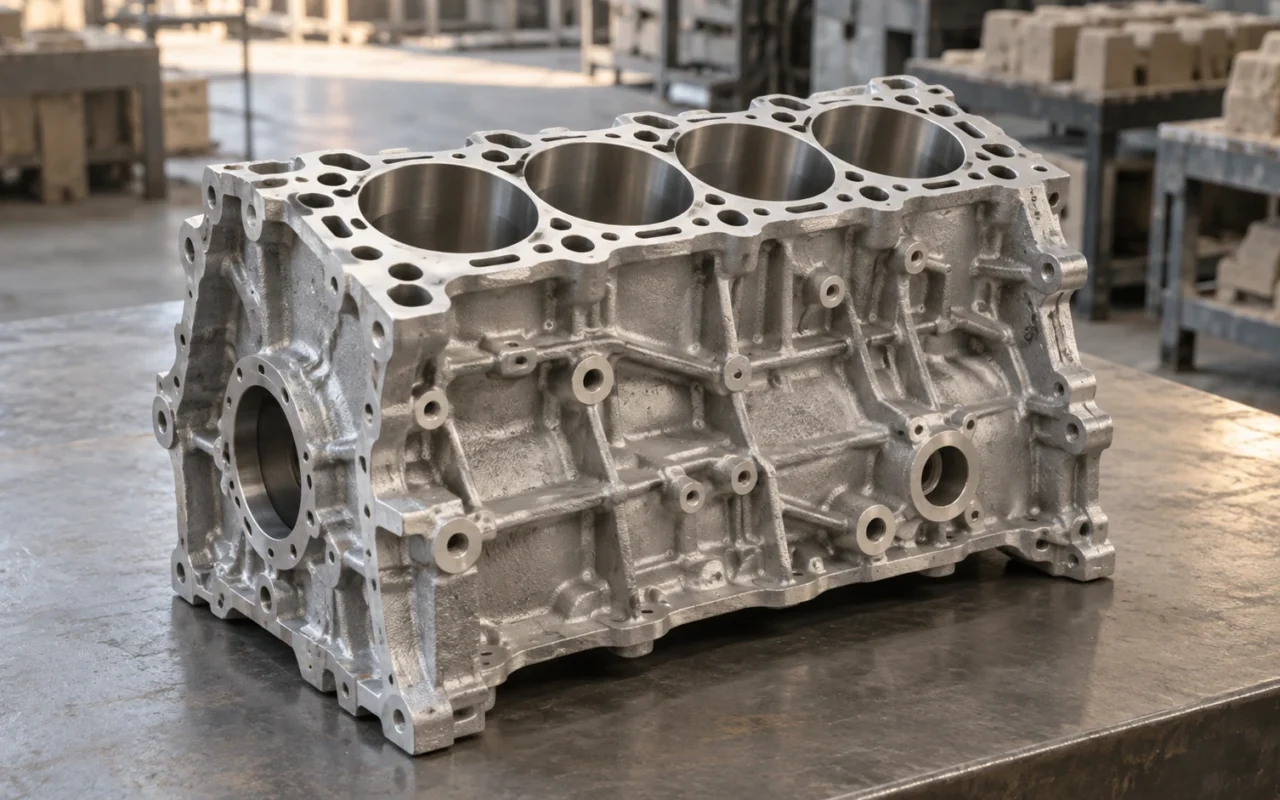
Como se formam os canais internos de refrigeração de um bloco?
Como são feitos os canais de refrigeração dentro de um bloco de motor? Nas camisas de água e outras cavidades obtidas com machos de areia, a fundição primeiro fabrica o macho na forma prevista e o posiciona no molde. O metal líquido preenche o espaço ao redor. Depois da solidificação e da remoção do macho, o volume ocupado pela areia passa a ser um canal interno.
A dificuldade está nos canais escondidos no metal: forma, espessura de parede e posição afetam o funcionamento. O macho precisa ser fabricável, resistir ao manuseio e à montagem, permanecer na posição durante o vazamento e ser removido depois. Canais mais complexos exigem avaliar mais condições de fabricação.
A impressão 3D de areia oferece outra forma de fabricar machos. Com dados CAD preparados, constrói moldes e machos em camadas, reduzindo a dependência de algumas geometrias complexas em relação às caixas de macho e à montagem segmentada. Sua contribuição vai do projeto das cavidades à preparação da fundição; o bloco metálico ainda requer vazamento, usinagem e validação.
Diferenciar bloco, cabeçote e canais internos
Bloco e cabeçote são componentes diferentes, com estruturas internas e rotas de fabricação que podem variar. A experiência com machos impressos de camisas de água de cabeçotes pode orientar um projeto de bloco, mas é preciso reavaliar geometria, materiais e condições de produção.
Conforme a arquitetura do motor, o bloco incorpora ou ajuda a formar estruturas dos cilindros, regiões do cárter e caminhos de fluidos. Canais de refrigeração, lubrificação e furos de montagem não são todos cavidades fundidas do mesmo tipo. Alguns são obtidos depois por furação ou outra usinagem.
Ao analisar a fabricação, separar o modelo por função: metal estrutural, volume de refrigerante, canais de lubrificação e aberturas para montagem ou usinagem. Depois, definir quais elementos cabem ao macho, ao molde externo ou à usinagem.
Isso é mais útil do que começar com o objetivo de imprimir todo o interior em uma única peça. O projeto de fundição busca entregar um componente que atenda aos requisitos, em vez de concentrar o máximo de elementos em uma operação.
Como o macho forma a cavidade e quais dificuldades aparecem?
O macho define a cavidade e deve manter a posição correta durante a fabricação. Um pequeno deslocamento pode afinar uma parede metálica e engrossar outra. As dimensões externas podem parecer aceitáveis mesmo com outra distribuição interna de espessuras.

São necessárias marcações de macho adequadas, também chamadas de portadas, ou outro sistema aprovado de posicionamento e apoio. Elas posicionam o macho em relação ao molde externo. Projetar apenas o contorno final do canal não permite dispensá-las.
Extração, limpeza, manuseio e fechamento do molde impõem esforços mecânicos; o vazamento acrescenta efeitos do metal líquido e do calor. Conexões esbeltas merecem atenção. Fabricar o macho e levá-lo intacto ao vazamento são avaliações distintas.
A orientação da SFSA para projeto de peças de aço fundido relaciona tamanho do macho, seções metálicas próximas e riscos de flexão associados ao empuxo. Parâmetros de aço fundido não devem ser transferidos diretamente a componentes de motor. O princípio relevante é avaliar esforços, além de definir a geometria.
Também é preciso remover o macho depois do vazamento. Eliminar todos os acessos de limpeza para criar um canal mais elaborado pode impedir um resultado aceitável, mesmo que as etapas anteriores funcionem. A inspeção de areia residual e a validação da limpeza devem entrar no planejamento da cavidade desde o início.
Por que machos complexos costumam ser divididos?
A macharia convencional considera construção da caixa, enchimento, cura e extração. Se uma forma complexa não puder ser extraída diretamente, ela pode ser dividida em machos que são posicionados e montados em um conjunto completo.
Dividir não é uma solução necessariamente ultrapassada. Pode facilitar fabricação e manuseio ou atender a uma linha madura. Porém, mais peças geralmente trazem mais interfaces e operações de montagem. Avaliar juntas, posicionamento e acúmulo de tolerâncias, além da quantidade.
Variantes de motor podem exigir alterações nas caixas de macho. Durante o desenvolvimento dos canais, uma revisão pode afetar simultaneamente ferramental, machos e validação posterior. Nesse caso, vale estudar a impressão direta.
Um conjunto convencional estável não precisa ser substituído integralmente. Identificar a seção mais limitada pela extração, mais alterada ou mais difícil de montar facilita a comparação, em vez de mudar a rota de todos os componentes de areia.
Quais problemas a impressão 3D de areia pode ajudar a resolver?
O jateamento de aglutinante forma estruturas tridimensionais ligando seletivamente material granular em camadas. A descrição do processo pelo NIST explica esse princípio. Na fundição em areia, o resultado é o molde ou macho projetado, e não a peça metálica final.
Em cavidades complexas, como camisas de água, a impressão reduz algumas limitações de direção de extração impostas pelas caixas convencionais. Mais formas podem entrar na avaliação de fabricação. Alguns machos separados também podem ser combinados, se resistência, retirada de areia solta e montagem permitirem, reduzindo determinadas interfaces.
Identificação, posicionamento, manuseio e respiros podem ser considerados conjuntamente no projeto digital. Estarem no modelo não basta: os componentes reais precisam de verificações de resistência, limpeza e montagem.
Durante a impressão, a areia não aglutinada ao redor apoia a estrutura. Após a retirada da areia solta, o componente depende da própria resistência para manuseio e montagem. Regiões fechadas ou sinuosas também precisam de caminhos de saída para a areia.

O resumo público do artigo da SAE sobre moldes fabricados por manufatura aditiva aborda a relação entre divisão e retirada de areia não aglutinada. Reduzir restrições de extração não elimina o projeto para limpeza e fundição nem todos os limites geométricos.
Reproduzir o macho existente ou redesenhar os canais?
São dois níveis diferentes de projeto.
O primeiro mantém a geometria funcional e muda a fabricação do macho. Pode apoiar a avaliação de substituição de caixas, falta de ferramental ou pequenos lotes. A comparação central é saber se dimensões, resistência, superfície, montagem e resultado de fundição atendem aos requisitos originais.
O segundo aproveita as novas condições de fabricação para redesenhar a refrigeração. O projeto passa a incluir a fabricação do componente e a alteração de sua função projetada.
Canais mais sinuosos, de maior seção ou mais próximos de uma região quente não melhoram automaticamente a refrigeração. Distribuição de vazão, perda de pressão, temperaturas locais, espessuras metálicas e requisitos estruturais precisam ser avaliados juntos. Melhor fabricabilidade permite estudar mais alternativas.
Os testes da rota de fabricação e os de otimização de desempenho devem ter objetivos separados. Os primeiros podem comparar uma geometria idêntica. Os segundos exigem que a equipe de projeto do motor defina validação térmica e de durabilidade. Mudar os dois aspectos ao mesmo tempo dificulta atribuir melhorias à impressão.
Um ensaio pode manter o contorno do canal e comparar dimensões e comportamento de fundição de diferentes métodos de macharia. Depois de estabelecer as condições básicas, redesenha-se o canal. Isso facilita interpretar os resultados e rastrear problemas posteriores.
Dois exemplos públicos: restaurar um bloco histórico e produzir cabeçotes
O caso publicado pela ExOne sobre uma peça de motor de corrida Delage histórico inclui medição e escaneamento do original danificado, reconstrução CAD e novo projeto de moldes impressos. Também descreve um modelo plástico para verificar encaixes e um vazamento experimental, em vez de uma peça substituta imediata obtida diretamente do escaneamento. É um projeto histórico específico, não uma rota presumidamente adequada a qualquer motor. Consultar o caso de fundição do motor Delage da ExOne.
Outra evidência vem da produção moderna. Nas informações de Landshut publicadas em 18 de abril de 2024, a BMW descreve machos impressos para diversas versões de cabeçote, mostrando sua entrada em produção contínua. São cabeçotes, com equipamentos dedicados, aglutinantes inorgânicos e um sistema de produção. Outros equipamentos precisam ser avaliados segundo suas condições. Ver a segunda página do comunicado oficial da BMW sobre investimento na fábrica.
São tarefas diferentes: restaurar um bloco histórico específico e produzir cabeçotes continuamente. Para os projetos de bloco tratados aqui, as lições dizem respeito aos dados, ao processo e à validação. Prazo, custo e capacidade ainda dependem da avaliação do projeto real.
O que ainda falta depois de imprimir o macho?
A impressão conclui uma etapa da cadeia. Material, revestimento, respiros, montagem do molde externo, qualidade do metal líquido, vazamento e alimentação continuam influenciando o fundido em conjunto.
Combinar machos pode reduzir juntas, mas aumentar o tamanho do conjunto e dificultar seu manuseio. Respiros mais complexos podem oferecer novos percursos, mas não funcionam como previsto se houver areia residual ou se a montagem bloquear as saídas.
A usinagem posterior também importa. Cilindros finais, elementos associados a mancais, faces de união e outros detalhes críticos exigem operações e inspeções adequadas. Um macho próximo das dimensões previstas não comprova relações funcionais aceitáveis após a usinagem.
É preciso considerar a variação do processo. Uma impressão e um vazamento experimental bem-sucedidos dão informações, mas não comprovam estabilidade entre lotes em produção contínua. Lotes de material, ambiente, condição da máquina e métodos operacionais precisam de rastreabilidade.
A fundição pode comparar conjuntos convencionais e impressos em uma tabela com quantidade de machos, tempo de montagem, inspeção, dificuldades de limpeza e resultados. Assim, identifica onde há ganhos e se o trabalho foi deslocado para outra etapa.
Como avançar dos machos de teste à validação do motor?
Cada fase deve responder a uma pergunta: o modelo é fabricável, o macho pode ser montado intacto, o fundido experimental é aceitável e a peça usinada atende ao uso previsto?
Primeiro, revisar a proposta digital. Confirmar versões da peça acabada e do bruto de fundição; verificar cavidades, espessuras, marcações de macho, acessos de limpeza e possibilidade de impressão. Resolver conflitos geométricos antes de prosseguir.
Depois, conferir componentes de areia e montagem. Medir elementos críticos e registrar retirada de areia solta, tratamento, manuseio e fechamento. Um modelo de montagem ajuda a verificar a sequência, mas um bom encaixe não demonstra o comportamento do macho real no vazamento.
Em terceiro lugar, inspecionar o fundido experimental. Conforme as áreas de risco, escolher medição dimensional, inspeção interna ou cortes para verificar espessuras, posição dos canais, defeitos locais e areia residual. A apresentação de inspeção CT da Nikon inclui canais internos e espessuras; a capacidade de detectar um problema específico ainda precisa ser confirmada.

A quarta fase compreende usinagem e testes funcionais especificados. Estanqueidade, vazão e outros controles devem usar condições aprovadas e delimitar a aplicação da amostra. Passar em um teste comprova apenas os requisitos daquele teste.
Segue a validação de montagem ou motor exigida pelo projeto, feita por equipe qualificada sob plano aprovado. Geometria aceitável, aprovação em teste de pressão e durabilidade comprovada são conclusões distintas que não se substituem.
Os registros de revisão são importantes em todas as fases. Se um canal mudar após a fundição, os resultados anteriores não podem ser reaproveitados implicitamente. A relação clara entre versões contribui para a confiabilidade tanto quanto a precisão de impressão.
Para ampliar a revisão do molde, consultar a análise conjunta de divisão, canais de vazamento, massalotes e respiros. Para alumínio, seguir com os limites do controle de qualidade na fundição de alumínio em areia.
Como avaliar protótipos, pequenos lotes e produção em volume?
Interiores complexos, mudanças frequentes de caixas, pequenas quantidades de várias versões ou falta de ferramental justificam avaliar machos impressos. Ser candidato não permite prometer custo ou prazo antes de analisar os desenhos.
Em peças com processo estável de alto volume, comparar os sistemas completos. O tempo de impressão é apenas um fator; retirada de areia, pós-processamento, montagem, inspeção e circulação de material afetam o ciclo real.
Para introduzir um macho em um molde externo existente, começar por três interfaces: posição geométrica, contato com ferramentas de manuseio e compatibilidade de materiais e revestimentos com o vazamento atual. Cada uma precisa de responsável e verificações registradas. O mesmo exterior não garante o mesmo manuseio quando peso, centro de gravidade ou seções frágeis mudam.
Nos conjuntos divididos, avaliar mais que a possibilidade de combinar peças. Importam a extensão da refabricação após dano local e a detecção de defeitos críticos. Alguns módulos manejáveis podem ser mais adequados que a integração total. Consultar a avaliação da consolidação e separação de machos complexos e o guia de impressão de areia no desenvolvimento automotivo para organizar protótipos e pequenos lotes.
Para estudar machos impressos com a equipe da Cprint 3D, fornecer CAD da peça e do conjunto de machos, liga, dimensões e cavidades críticas, quantidade e processo atual. Esses dados permitem discutir moldes e machos com SJ-1200, selecionar testes pertinentes e identificar interfaces e operações que precisam primeiro de validação em amostras.
Nas peças antigas ou fora de produção, dados originais e reconstrução do projeto também antecedem a fabricação. Essa preparação pode ser analisada com a engenharia reversa e a fundição quando não há desenhos.
Perguntas frequentes
A impressora 3D fabrica diretamente o bloco de motor?
Nesta rota, ela fabrica moldes ou machos de areia. O componente metálico final exige fundição e operações posteriores. A manufatura aditiva direta de metal é outra rota.
Todos os canais do motor são feitos com machos de areia?
Não. Canais e furos podem ser obtidos por fundição, furação ou outras usinagens, conforme o projeto. Nem toda abertura interna pode ser atribuída a um macho impresso.
Se os machos podem ser combinados, menos peças é sempre melhor?
Não necessariamente. A consolidação pode reduzir interfaces, mas altera manuseio, limpeza, montagem e extensão do descarte após danos. É preciso comparar o resultado completo.
Machos impressos servem apenas para protótipos?
Não. Há exemplos públicos de sistemas de produção dedicados. Produção contínua ainda exige equipamentos, materiais, automação, qualidade e validação econômica adequados; um caso não comprova a adequação de todos os sistemas.
Uma peça pode ser instalada no motor assim que o canal passar nos testes?
Não se pode presumir isso. Definir as condições e a finalidade dos testes e completar a validação exigida pelo produto. Conclusões de segurança e durabilidade devem ser confirmadas pela equipe profissional responsável.