
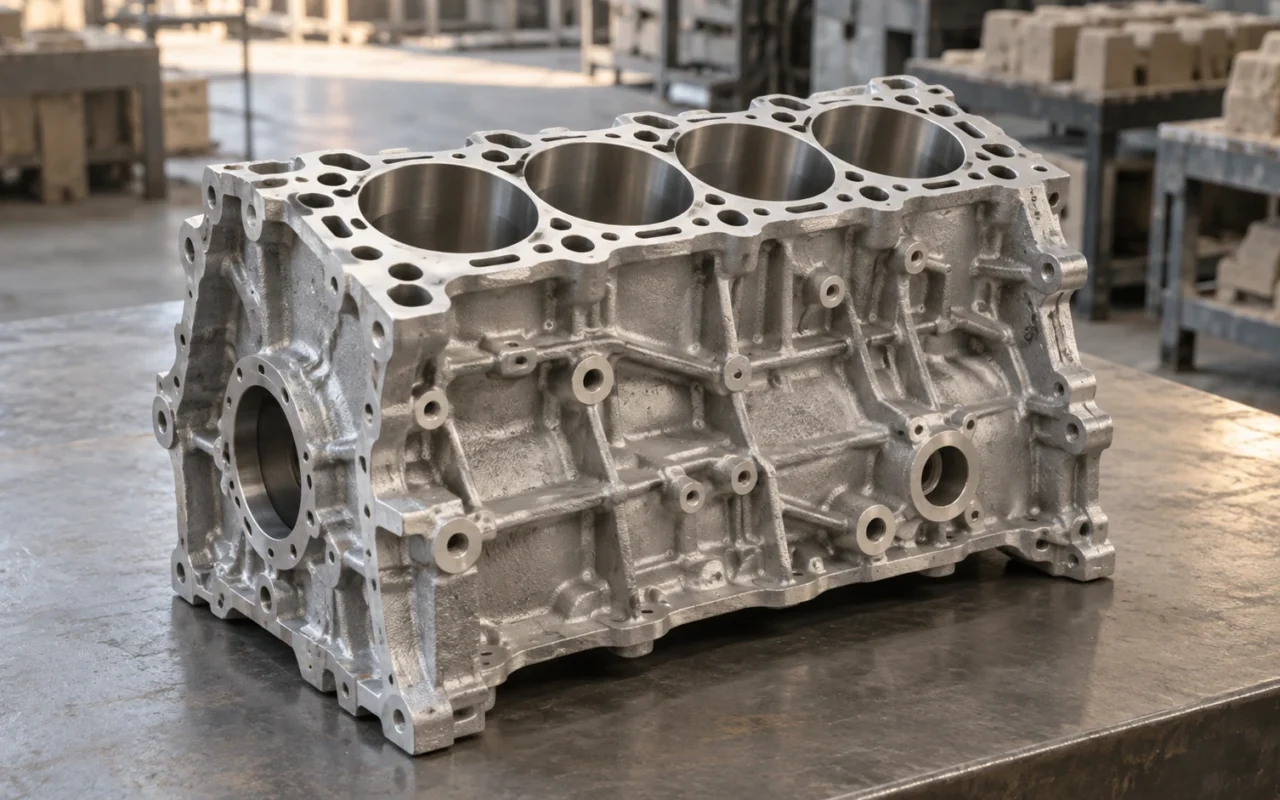
كيف تتكون مجاري التبريد داخل كتلة المحرك؟
كيف تُصنع مجاري التبريد داخل كتلة المحرك؟ في أغلفة التبريد والتجاويف التي تتكون بقلوب رملية، يصنع المسبك أولاً قلباً بالشكل المطلوب ويثبته في القالب. يملأ المعدن المنصهر الحيز المحيط به. وبعد تصلب المعدن وإزالة القلب، يصبح الحيز الذي كان يشغله الرمل مجرى داخلياً.
تكمن الصعوبة في أن هذه المجاري تقع داخل المعدن، وأن شكلها وسماكة جدرانها وموضعها تؤثر في وظيفة القطعة. يجب أن يكون القلب قابلاً للتصنيع والمناولة والتجميع، وأن يحافظ على موضعه أثناء الصب، ثم يمكن إزالته. وكلما تعقدت المجاري زادت شروط التصنيع التي يلزم تقييمها.
توفر طباعة الرمل ثلاثية الأبعاد طريقة أخرى لصنع القلوب. فهي تبني القوالب والقلوب طبقة بعد طبقة من بيانات CAD معدة، وتقلل اعتماد بعض الأشكال المعقدة على صناديق القلوب والتجميع من أجزاء. وتمتد فائدتها من تصميم التجويف إلى إعداد السباكة؛ أما الكتلة المعدنية النهائية فتظل بحاجة إلى الصب والتشغيل والتحقق المناسب.
التمييز بين كتلة المحرك ورأس الأسطوانات والمجاري الداخلية
كتلة الأسطوانات ورأسها قطعتان مختلفتان، وقد تختلف بنيتهما الداخلية ومسارات تصنيعهما. يمكن الاستفادة من تجربة طباعة قلوب أغلفة التبريد للرؤوس، لكن تطبيقها على الكتلة يتطلب تقييماً جديداً للهندسة والمواد وظروف الإنتاج.
بحسب تصميم المحرك، تضم الكتلة أو تسهم في تشكيل بنى الأسطوانات ومناطق علبة المرفق ومسارات السوائل. لا ينبغي التعامل مع مجاري التبريد والتزييت وفتحات التجميع باعتبارها تجاويف مصبوبة من النوع نفسه. فبعضها ينتج لاحقاً بالحفر أو بعمليات تشغيل أخرى.
عند مراجعة التصنيع، يُقسم النموذج وظيفياً إلى المعدن الحامل للأحمال، وحيز سائل التبريد، ومسارات التزييت، وفتحات التجميع أو التشغيل. ثم يُحدد ما سيشكله القلب أو القالب الخارجي أو التشغيل.
هذا أنفع من البدء بهدف طباعة الداخل كله كقطعة واحدة. تصميم عملية السباكة يهدف إلى إنتاج قطعة تستوفي متطلباتها، لا إلى إسناد أكبر عدد ممكن من التفاصيل إلى عملية واحدة.
كيف يشكل القلب التجويف، وأين تظهر الصعوبات؟
يحدد القلب شكل التجويف ويجب أن يبقى في موضعه الصحيح خلال التصنيع. قد يؤدي انزياح صغير إلى ترقيق جدار معدني وتغليظ آخر. وقد تبدو الأبعاد الخارجية مقبولة رغم تغير توزيع السماكات داخلياً.

لذلك يحتاج القلب إلى امتدادات تثبيت مناسبة، أو ترتيب آخر معتمد للتمركز والدعم. هذه الامتدادات عناصر في تصميم العملية تحدد موقع القلب بالنسبة إلى القالب الخارجي. ولا يمكن الاستغناء عنها برسم محيط المجرى النهائي فقط.
يفرض إخراج القلب وتنظيفه ومناولته وإغلاق القالب أحمالاً ميكانيكية، ويضيف الصب تأثير المعدن المنصهر والحرارة. تستحق الوصلات النحيلة اهتماماً خاصاً. نجاح صنع القلب وإيصاله سليماً إلى مرحلة الصب مسألتان مختلفتان.
تربط إرشادات SFSA لتصميم مسبوكات الفولاذ بين حجم القلب والمقاطع المعدنية المحيطة ومخاطر الانحناء المرتبطة بالطفو. لا تُنقل معاملات سباكة الفولاذ مباشرة إلى أجزاء المحرك. والمبدأ المفيد هو تقييم الأحمال إلى جانب تحديد الهندسة.
كما يجب إزالة القلب بعد الصب. إلغاء جميع منافذ التنظيف للحصول على مجرى أكثر تعقيداً قد يمنع الوصول إلى قناة مقبولة حتى لو نجحت المراحل السابقة. يجب إدراج فحص الرمل المتبقي والتحقق من التنظيف منذ تخطيط التجويف.
لماذا تُقسم القلوب المعقدة إلى أجزاء؟
تراعي صناعة القلوب التقليدية بنية الصندوق وملأه وتصلب المادة وإخراج القلب. إذا تعذر استخراج شكل معقد مباشرة، يمكن تقسيمه إلى عدة قلوب تُموضع وتُجمع في مجموعة كاملة.
التقسيم ليس نهجاً متقادماً بحد ذاته؛ فقد يسهل التصنيع والمناولة أو يلائم خطاً مستقراً. لكن زيادة الأجزاء تعني عادة زيادة واجهات التلامس وخطوات التجميع. يجب تقييم الوصلات والتمركز وتراكم التفاوتات، لا عدد الأجزاء وحده.
قد تتطلب نسخ المحرك المختلفة تعديل صناديق القلوب. وأثناء تطوير المجاري قد تؤثر مراجعة واحدة في العدة والقلوب والتحقق اللاحق معاً. هنا تستحق الطباعة المباشرة الدراسة.
لا يلزم استبدال مجموعة تقليدية مستقرة بالكامل. فتحديد الجزء الأصعب في الاستخراج أو الأكثر تغييراً أو الأصعب تجميعاً يوضح المقارنة أكثر من تغيير طريقة تصنيع كل عنصر رملي.
ما مشكلات التصنيع التي قد تساعد طباعة الرمل ثلاثياً في حلها؟
يُنشئ نفث المادة الرابطة بنية ثلاثية الأبعاد عبر ربط مادة حبيبية انتقائياً في طبقات. يشرح عرض NIST للعملية هذا المبدأ. وفي السباكة الرملية يكون الناتج قالباً أو قلباً مصمماً، لا القطعة المعدنية النهائية.
في التجاويف المعقدة مثل أغلفة التبريد، تخفف الطباعة بعض قيود اتجاه إخراج القلب من الصناديق التقليدية. بذلك يمكن تقييم أشكال أكثر للمجاري. ويمكن دمج بعض القلوب المنفصلة إذا تحققت شروط القوة وإزالة الرمل الحر والتجميع، لتقليل واجهات محددة.
يمكن أيضاً دراسة التعريف والتمركز والمناولة وتنفيس الغازات معاً في التصميم الرقمي. وجودها في النموذج لا يكفي؛ فالأجزاء الرملية الفعلية تحتاج إلى فحوص القوة والتنظيف والتجميع.
يسند الرمل المحيط غير المرتبط البنية أثناء الطباعة. وبعد إخراجها تعتمد على قوتها الذاتية في المناولة والتجميع. كما تحتاج المناطق المغلقة أو المتعرجة إلى مسارات لإزالة الرمل الحر.

يناقش الملخص العام لبحث SAE عن قوالب السباكة المصنّعة بالإضافة العلاقة بين التقسيم وإزالة الرمل غير المرتبط. تخفيف قيود الاستخراج لا يلغي التصميم للتنظيف والصب، ولا يزيل كل الحدود الهندسية.
إعادة إنتاج القلب أم إعادة تصميم مجاري التبريد؟
هذان مستويان مختلفان للمشروع.
يحافظ الأول على الهندسة الوظيفية ويغير طريقة صنع القلب. ويمكن استخدامه لتقييم استبدال صندوق، أو غياب العدة، أو إنتاج دفعة صغيرة. تتمثل المقارنة في استيفاء الأبعاد والقوة والسطح والتجميع ونتائج السباكة للمتطلبات الأصلية.
يستفيد الثاني من ظروف التصنيع الجديدة لإعادة تصميم بنية التبريد. عندئذ يشمل المشروع صنع القطعة وتغيير تصميمها الوظيفي معاً.
زيادة تعرج المجرى أو مساحته أو قربه من منطقة ساخنة لا تحسن التبريد تلقائياً. يجب تقييم توزيع التدفق وفقد الضغط والحرارة الموضعية وسماكة المعدن والمتطلبات الإنشائية معاً. تحسن قابلية التصنيع يسمح بدراسة خيارات أكثر.
لذلك يجب فصل أهداف اختبار طريقة التصنيع عن أهداف تحسين الأداء. يمكن للأول مقارنة هندسة متطابقة، بينما يحتاج الثاني إلى خطة للتحقق الحراري والمتانة تضعها جهة تصميم المحرك. تغيير الجانبين معاً يصعّب نسبة التحسن إلى الطباعة.
مثلاً يمكن إبقاء محيط المجرى ومقارنة الأبعاد والسلوك أثناء الصب بين طرق صنع القلوب. وبعد تثبيت شروط التصنيع الأساسية تبدأ إعادة التصميم. يساعد ذلك على تفسير النتائج وتتبع المشكلات اللاحقة.
مثالان منشوران: ترميم كتلة تاريخية وإنتاج رؤوس أسطوانات
يتضمن مثال ExOne لترميم مسبوكة لمحرك سباق Delage تاريخي قياس الأصل المتضرر ومسحه وإعادة بناء CAD وتصميم قوالب مطبوعة جديدة. ويصف أيضاً نموذجاً بلاستيكياً لفحص الملاءمة وصباً تجريبياً، لا قطعة بديلة فورية بعد المسح. إنه مشروع تاريخي محدد، وليس مساراً يفترض أنه مناسب لكل محرك. قراءة دراسة ExOne لسباكة محرك Delage.
ويأتي مثال آخر من الإنتاج الحديث. ففي معلومات مصنع Landshut المنشورة بتاريخ 18 أبريل 2024، تصف BMW استخدام قلوب مطبوعة لعدة نسخ من رؤوس الأسطوانات، مما يبين دخولها الإنتاج المستمر. الأجزاء هي رؤوس أسطوانات، مع معدات مخصصة ومواد رابطة غير عضوية ونظام إنتاج. يجب تقييم المعدات الأخرى وفق ظروفها. مراجعة الصفحة الثانية من بيان BMW الرسمي عن استثمار المصنع.
يتناول المثالان مهمتين مختلفتين: ترميم كتلة تاريخية بعينها وإنتاج رؤوس بصورة مستمرة. أما لمشاريع الكتل هنا، فالدروس تتعلق بإعداد البيانات وتصميم العملية والتحقق. المدة والتكلفة والطاقة الإنتاجية تحتاج إلى تقييم المشروع الفعلي.
ماذا يلزم بعد طباعة القلب؟
تنهي الطباعة خطوة واحدة في السلسلة. تظل حالة المادة والطلاء والتنفيس وتجميع القالب الخارجي وجودة المصهور والصب والتغذية مؤثرة معاً في المسبوكة.
قد يقلل الدمج بعض الوصلات، لكنه يكبر القلب الكامل ويصعّب مناولته. وقد يتيح تنفيس أكثر تعقيداً مسارات جديدة، لكنه لا يعمل كما ينبغي إذا بقي الرمل الحر أو سد التجميع المخارج.
التشغيل بعد الصب مهم أيضاً. فتحات الأسطوانات النهائية ومواضع المحامل وأسطح التزاوج والتفاصيل الحرجة تحتاج إلى عمليات وفحوص مناسبة للتصميم. قرب أبعاد القلب من المطلوب لا يثبت وحده صحة العلاقات الوظيفية بعد التشغيل.
كما يجب مراعاة تباين العملية. نجاح طباعة واحدة وصبة تجريبية واحدة مفيد، لكنه لا يثبت ثبات الدفعات في الإنتاج المستمر. يلزم تتبع دفعات المواد والبيئة وحالة الآلة وأساليب التشغيل.
يمكن للمسبك تسجيل عدد القلوب ووقت التجميع وطرق الفحص وصعوبات التنظيف ونتائج الصب في جدول للمقارنة بين الطرق التقليدية والمطبوعة. يوضح ذلك مواضع الفائدة وما إذا انتقل العمل إلى خطوة أخرى.
كيف ينتقل التحقق من عينة القلب إلى المحرك؟
يجب أن تجيب كل مرحلة عن سؤال محدد: هل يمكن تصنيع النموذج، وتجميع القلب سليماً، والحصول على مسبوكة تجريبية مقبولة، ثم قطعة مشغلة تستوفي غرضها؟
أولاً تُراجع الخطة الرقمية. تُؤكد مراجعات القطعة النهائية والخام المصبوب، وتُفحص التجاويف والسماكات وامتدادات التثبيت ومنافذ التنظيف وقابلية الطباعة. تُحل التعارضات الهندسية قبل المتابعة.
ثانياً تُفحص الأجزاء الرملية وتجميعها. تُقاس التفاصيل الحرجة ويُسجل إزالة الرمل الحر والمعالجة والمناولة وإغلاق القالب. يمكن لنموذج تجميع التحقق من التسلسل، لكن الملاءمة الناجحة لا تثبت سلوك القلب الحقيقي أثناء الصب.
ثالثاً تُفحص المسبوكة التجريبية. تُختار قياسات الأبعاد أو الفحص الداخلي أو القطع بحسب مواضع الخطر، لمراجعة السماكات وموقع المجاري والعيوب المحلية والرمل المتبقي. يتضمن عرض Nikon للفحص بالتصوير المقطعي CT تطبيقات قياس المجاري والسماكات، لكن كشف مشكلة بعينها يحتاج إلى تأكيد.

تلي ذلك مرحلة التشغيل والاختبارات الوظيفية المحددة. يجب إجراء فحوص التسرب والتدفق وغيرها في ظروف معتمدة، مع تحديد نطاق تطبيق العينة. اجتياز اختبار لا يثبت إلا متطلبات ذلك الاختبار.
ثم يجري فريق مؤهل التحقق من التجميع أو المحرك الذي يتطلبه المشروع وفق خطة معتمدة. الهندسة المقبولة، واجتياز اختبار ضغط، وإثبات متانة المحرك نتائج مختلفة لا تحل إحداها محل الأخرى.
سجلات المراجعات مهمة في كل مرحلة. إذا تغير مجرى بعد الصب فلا يجوز نقل نتائج النسخة السابقة ضمنياً. وضوح علاقة النسخ جزء من موثوقية التطوير بقدر دقة الطباعة.
للتوسع في مراجعة القالب، راجع دراسة التقسيم ونظام الصب والمغذيات والتنفيس معاً. ولمشاريع الألومنيوم، راجع حدود ضبط الجودة في سباكة الألومنيوم بالرمل.
كيف تُقيّم النماذج والدفعات الصغيرة والإنتاج الكبير؟
تستحق القلوب المطبوعة الدراسة عند وجود تجاويف معقدة أو تغييرات متكررة للصناديق أو كميات قليلة من نسخ متعددة أو غياب العدة الأصلية. كون المشروع مرشحاً لا يبرر الوعد بمدة أو تكلفة قبل مراجعة الرسومات.
في القطع ذات الإنتاج الكبير المستقر، يجب مقارنة الأنظمة كاملة. وقت الطباعة عامل واحد؛ إزالة الرمل والمعالجة والتجميع والفحص ودورة المواد تؤثر في الزمن الفعلي.
عند إدخال قلب في قالب خارجي قائم، تبدأ المراجعة بثلاث واجهات: التمركز الهندسي، والتلامس مع أدوات المناولة، وتوافق المواد والطلاء مع الصب الحالي. لكل منها مسؤول وفحوص مسجلة. الشكل الخارجي نفسه لا يضمن المناولة نفسها إذا تغير الوزن أو مركز الثقل أو المقاطع الضعيفة.
في مجموعات القلوب المتعددة، لا يكفي السؤال عن إمكان الدمج. يجب تقييم حجم إعادة التصنيع بعد ضرر موضعي وإمكان اكتشاف العيوب الحرجة. قد تكون وحدات قليلة سهلة المناولة أنسب من الدمج الكامل. راجع تقييم دمج القلوب المعقدة وفصلها ودليل طباعة الرمل لتطوير السيارات لتنظيم النماذج والدفعات الصغيرة.
لتقييم القلوب المطبوعة مع فريق Cprint 3D، قدم بيانات CAD للقطعة ومجموعة القلوب، والسبيكة، والأبعاد والتجاويف الحرجة، والكمية، والطريقة الحالية. تدعم هذه المعلومات مناقشة صنع القوالب والقلوب على SJ-1200، واختيار القلوب التجريبية والواجهات والعمليات التي يلزم التحقق منها أولاً بعينات.
في القطع التاريخية أو المتوقفة، يجب أيضاً مراجعة البيانات الأصلية وإعادة بناء التصميم قبل التصنيع. يمكن دراسة الإعداد مع الهندسة العكسية والسباكة عند غياب الرسومات.
أسئلة شائعة
هل تطبع الآلة كتلة المحرك المعدنية مباشرة؟
في هذا المسار تطبع الآلة قوالب أو قلوباً رملية. القطعة المعدنية تتطلب الصب وعمليات لاحقة. التصنيع الإضافي المباشر للمعادن مسار آخر.
هل تُصنع جميع مجاري المحرك بقلوب رملية؟
لا. قد تتكون المجاري والفتحات بالسباكة أو الحفر أو تشغيل آخر بحسب التصميم. لا يمكن نسبة كل فتحة داخلية إلى قلب مطبوع.
هل تقليل عدد القلوب بالدمج أفضل دائماً؟
ليس بالضرورة. الدمج قد يقلل واجهات معينة، لكنه يغير المناولة والتنظيف والتجميع وحجم الهدر عند التلف. يجب مقارنة نتيجة التصنيع كاملة.
هل تصلح القلوب المطبوعة للنماذج فقط؟
لا. توجد أمثلة منشورة لأنظمة إنتاج مخصصة. لكن الإنتاج المستمر يحتاج إلى معدات ومواد وأتمتة وضبط جودة وتقييم اقتصادي مناسب؛ مثال واحد لا يثبت ملاءمة كل نظام.
هل يمكن تركيب القطعة في المحرك بمجرد اجتياز عينة المجرى اختباراتها؟
لا يفترض ذلك. تُحدد ظروف الاختبارات وغرضها أولاً، ثم يُستكمل التحقق المطلوب للمنتج. ويجب أن يؤكد الفريق المهني المسؤول استنتاجات السلامة والمتانة.