
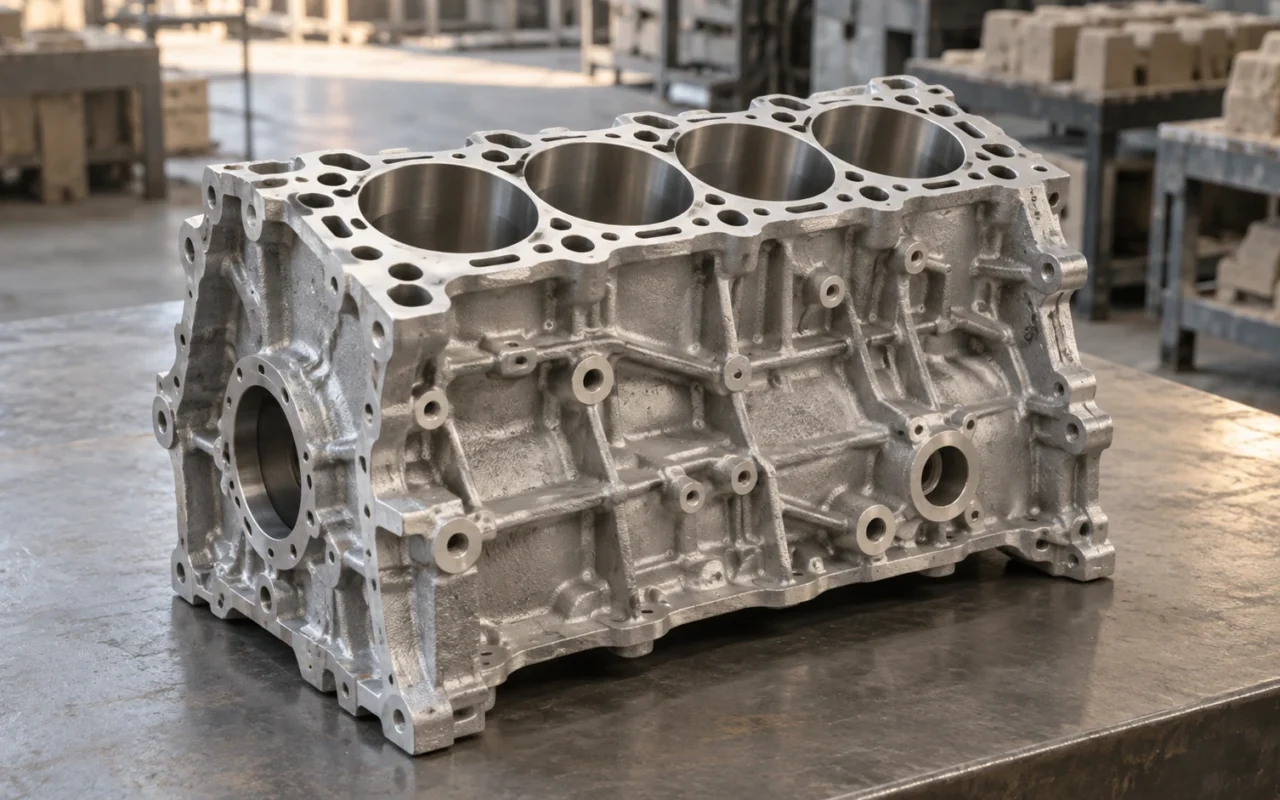
Comment les passages de refroidissement se forment-ils dans un bloc moteur ?
Comment fabrique-t-on les passages de refroidissement à l’intérieur d’un bloc moteur ? Pour les chemises d’eau et autres cavités obtenues par noyautage, la fonderie réalise un noyau de la forme voulue et le positionne dans le moule. Le métal liquide remplit l’espace autour de lui. Après solidification et retrait du noyau, le volume auparavant occupé par le sable devient un passage interne.
La difficulté tient à ces passages cachés dans le métal : leur forme, l’épaisseur des parois et leur position influencent le fonctionnement. Le noyau doit pouvoir être fabriqué, supporter la manutention et l’assemblage, rester en place pendant la coulée puis être retiré. Des passages plus complexes imposent davantage de conditions à examiner.
L’impression 3D de sable offre une autre méthode de noyautage. À partir de données CAO préparées, elle construit les moules et noyaux couche par couche, réduisant pour certaines géométries complexes la dépendance aux boîtes à noyaux et aux assemblages segmentés. Son intérêt concerne la conception des cavités et la préparation de la fonderie ; le bloc métallique exige toujours coulée, usinage et validation.
Distinguer le bloc, la culasse et les passages internes
Le bloc-cylindres et la culasse sont des composants différents ; leurs structures internes et leurs procédés peuvent différer. L’expérience acquise avec les noyaux imprimés de chemises d’eau de culasses peut guider un projet de bloc, mais sa géométrie, ses matériaux et ses conditions de production demandent une nouvelle évaluation.
Selon l’architecture du moteur, le bloc intègre ou contribue à former les structures des cylindres, des zones du carter et des circuits de fluides. Les passages de refroidissement, de lubrification et les trous d’assemblage ne sont pas tous des cavités de fonderie de même nature. Certains sont réalisés ensuite par perçage ou autre usinage.
Pour examiner le procédé, séparer le modèle par fonction : métal porteur, volume de liquide de refroidissement, circuits de lubrification et ouvertures nécessaires à l’assemblage ou à l’usinage. Déterminer ensuite ce qui relève du noyau, du moule extérieur ou de l’usinage.
Cette démarche est plus utile que de viser d’emblée l’impression de tout l’intérieur en un seul élément. La conception du procédé cherche à obtenir une pièce conforme à ses exigences, plutôt qu’à réunir le plus possible de fonctions dans une opération.
Comment le noyau forme-t-il la cavité et quelles difficultés faut-il prévoir ?
Le noyau définit la cavité et doit conserver sa position pendant la fabrication. Un léger déplacement peut amincir une paroi et en épaissir une autre. Les dimensions extérieures peuvent sembler correctes malgré une distribution différente des épaisseurs internes.

Il faut donc des portées de noyau adaptées ou un autre dispositif approuvé de positionnement et de soutien. Les portées positionnent le noyau par rapport au moule extérieur. Le seul dessin du contour final du passage ne permet pas de s’en dispenser.
L’extraction, le nettoyage, la manutention et la fermeture du moule imposent des efforts mécaniques ; la coulée ajoute les effets du métal liquide et de la chaleur. Les jonctions fines méritent une attention particulière. Fabriquer le noyau et l’amener intact jusqu’à la coulée sont deux évaluations distinctes.
Le guide de conception des pièces en acier moulé de la SFSA relie la taille du noyau, les sections métalliques voisines et les risques de flexion dus à la poussée du métal. Les paramètres de l’acier moulé ne doivent pas être transposés directement aux composants moteurs. Le principe utile consiste à évaluer les efforts, en plus de définir la géométrie.
Le noyau doit aussi pouvoir être retiré après la coulée. Supprimer tous les accès de nettoyage pour obtenir un circuit plus élaboré peut empêcher d’obtenir un passage acceptable, même si les étapes précédentes réussissent. L’inspection du sable résiduel et la validation du nettoyage doivent être prévues dès la conception de la cavité.
Pourquoi les noyaux complexes sont-ils souvent divisés ?
Le noyautage classique tient compte de la construction de la boîte, du remplissage, du durcissement et de l’extraction. Une forme impossible à extraire directement peut être divisée en plusieurs noyaux, puis positionnée et assemblée en un ensemble complet.
La division n’est pas intrinsèquement dépassée. Elle peut faciliter la fabrication et la manutention ou convenir à une ligne de production éprouvée. Mais davantage de pièces signifie généralement davantage d’interfaces et d’étapes d’assemblage. Examiner les joints, le positionnement et le cumul des tolérances, au-delà du simple nombre de noyaux.
Les variantes d’un moteur peuvent nécessiter des modifications des boîtes à noyaux. Pendant le développement des passages internes, une révision peut affecter ensemble les outillages, les noyaux et la validation suivante. L’impression directe mérite alors d’être étudiée.
Un ensemble classique stable ne doit pas forcément être remplacé intégralement. Identifier la section la plus contrainte par l’extraction, la plus souvent modifiée ou la plus difficile à assembler rend la comparaison plus claire qu’un changement de procédé pour tous les éléments en sable.
Quels problèmes l’impression 3D de sable peut-elle aider à résoudre ?
La projection de liant construit une structure tridimensionnelle en liant sélectivement un matériau granulaire couche par couche. La présentation du procédé par le NIST en explique le principe. En fonderie au sable, le résultat est un moule ou un noyau conçu pour la pièce, et non le composant métallique final.
Pour des cavités complexes comme les chemises d’eau, l’impression réduit certaines contraintes de direction d’extraction liées aux boîtes classiques. Davantage de formes peuvent entrer dans l’évaluation de fabrication. Certains noyaux auparavant séparés peuvent aussi être regroupés si la résistance, l’évacuation du sable libre et l’assemblage le permettent, réduisant certaines interfaces.
Les éléments d’identification, de positionnement, de manutention et d’évacuation des gaz peuvent être examinés ensemble dans le modèle numérique. Leur présence dans la CAO ne suffit pas : les éléments réels doivent subir des vérifications de résistance, de nettoyage et d’assemblage.
Pendant l’impression, le sable non lié autour de la structure la soutient. Après dépoudrage, l’élément doit s’appuyer sur sa propre résistance pour être manipulé et assemblé. Les zones fermées ou sinueuses nécessitent aussi des chemins de sortie pour le sable libre.

Le résumé public de l’article SAE sur les moules fabriqués par voie additive traite précisément du lien entre division et évacuation du sable non lié. Réduire les contraintes d’extraction ne supprime ni la conception pour le nettoyage et la coulée ni toutes les limites géométriques.
Reproduire le noyau existant ou redessiner le circuit de refroidissement ?
Il s’agit de deux niveaux de projet différents.
Le premier conserve la géométrie fonctionnelle et modifie la méthode de fabrication du noyau. Il permet d’évaluer un remplacement de boîte, un outillage manquant ou une petite série. Il faut comparer dimensions, résistance, état de surface, assemblage et résultat de coulée aux exigences d’origine.
Le second utilise les nouvelles possibilités de fabrication pour revoir la structure de refroidissement. Le projet associe alors fabrication du composant et modification de sa conception fonctionnelle.
Des passages plus sinueux, plus larges ou plus proches d’une zone chaude n’améliorent pas automatiquement le refroidissement. Répartition des débits, pertes de charge, températures locales, épaisseurs métalliques et exigences structurelles doivent être étudiées ensemble. Une meilleure fabricabilité ouvre davantage de solutions à l’évaluation.
Les essais de procédé et ceux d’optimisation des performances demandent donc des objectifs séparés. Les premiers peuvent comparer des géométries identiques. Les seconds nécessitent un programme de validation thermique et de durabilité défini par l’équipe moteur. Modifier simultanément les deux aspects rend difficile l’attribution d’une amélioration à l’impression.
Un essai peut par exemple conserver le contour du passage et comparer les dimensions ainsi que le comportement en coulée de différents procédés de noyautage. Une fois les conditions de base établies, le circuit peut être redessiné. Les résultats deviennent plus lisibles et les problèmes ultérieurs plus faciles à retracer.
Deux exemples publics : restauration d’un bloc historique et production de culasses
Le cas ExOne de restauration d’une pièce de moteur de course Delage historique comprend la mesure et la numérisation de l’original endommagé, la reconstruction CAO et le redessin de moules imprimés. Il décrit aussi une maquette plastique de contrôle d’assemblage et une coulée d’essai, plutôt qu’une pièce de remplacement produite directement après le scan. C’est un projet historique précis, pas une méthode présumée adaptée à tous les moteurs. Consulter le cas de fonderie du moteur Delage publié par ExOne.
Un autre exemple vient de la production moderne. Dans ses informations sur Landshut publiées le 18 avril 2024, BMW décrit l’emploi de noyaux imprimés pour plusieurs variantes de culasse, montrant une intégration en production continue. Il s’agit de culasses, avec des équipements dédiés, des liants inorganiques et un système de production. Les autres équipements doivent être évalués selon leurs propres conditions. Voir la deuxième page du communiqué officiel BMW sur l’investissement dans l’usine.
Ces exemples portent sur deux tâches différentes : restaurer un bloc historique particulier et produire des culasses en continu. Pour les projets de bloc évoqués ici, les enseignements concernent les données, le procédé et la validation. Délais, coûts et capacité restent à évaluer pour le projet réel.
Que reste-t-il à faire après l’impression du noyau ?
L’impression achève une étape de la chaîne. Matériau, revêtement, évacuation des gaz, assemblage du moule extérieur, qualité du métal liquide, coulée et alimentation influencent encore la pièce ensemble.
Regrouper des noyaux peut réduire certains joints mais agrandir l’ensemble et compliquer sa manutention. Une évacuation des gaz plus complexe peut créer de nouveaux chemins, sans fonctionner correctement si du sable reste présent ou si l’assemblage bouche les sorties.
L’usinage après coulée est également déterminant. Alésages définitifs, éléments liés aux paliers, plans de joint et autres détails critiques nécessitent des opérations et contrôles adaptés. Un noyau proche des dimensions visées ne prouve pas que les relations fonctionnelles seront conformes après usinage.
Il faut aussi considérer la variabilité du procédé. Une impression et une coulée d’essai réussies apportent des informations, mais ne démontrent pas la régularité des lots en production continue. Les lots matière, l’environnement, l’état machine et les méthodes opératoires doivent être traçables.
La fonderie peut comparer ensembles classiques et imprimés dans un tableau recensant nombre de noyaux, temps d’assemblage, inspections, difficultés de nettoyage et résultats de coulée. Cela aide à localiser les gains et les éventuels transferts de travail vers d’autres opérations.
Comment passer des noyaux d’essai à la validation du moteur ?
Chaque étape doit répondre à une question : le modèle est-il fabricable, le noyau peut-il être assemblé intact, la coulée d’essai est-elle acceptable et la pièce usinée peut-elle satisfaire les exigences prévues ?
D’abord, revoir la proposition numérique. Confirmer les versions de la pièce finie et du brut de fonderie, puis vérifier cavités, épaisseurs, portées, accès de nettoyage et imprimabilité. Les conflits géométriques doivent être résolus avant de poursuivre.
Ensuite, contrôler les éléments en sable et leur assemblage. Mesurer les caractéristiques critiques et consigner le dépoudrage, le traitement, la manutention et la fermeture du moule. Une maquette d’assemblage peut valider la séquence, mais un bon ajustement ne démontre pas le comportement réel du noyau à la coulée.
Puis inspecter la coulée d’essai. Selon les zones à risque, choisir mesure dimensionnelle, inspection interne ou découpe pour vérifier épaisseurs, position des passages, défauts locaux et sable résiduel. La présentation de l’inspection CT par Nikon cite la mesure des passages internes et des épaisseurs ; la détectabilité d’un problème précis doit toutefois être confirmée.

La quatrième étape comprend l’usinage et les essais fonctionnels spécifiés. Étanchéité, débit et autres contrôles doivent utiliser des conditions approuvées et préciser le domaine d’application de l’échantillon. Réussir un essai démontre uniquement le respect de ses exigences.
La validation d’assemblage ou de moteur demandée par le projet suit, avec une équipe qualifiée et un plan approuvé. Géométrie conforme, essai de pression réussi et durabilité moteur démontrée sont des conclusions distinctes qui ne se remplacent pas.
Les historiques de révision sont essentiels. Si un passage est modifié après la coulée, les résultats de la version précédente ne peuvent pas être reconduits implicitement. La clarté des versions compte autant que la précision d’impression dans un développement fiable.
Pour approfondir la conception du moule, consulter l’examen conjoint du plan de joint, du système de coulée, des masselottes et de l’évacuation des gaz. Pour les alliages d’aluminium, poursuivre avec les limites du contrôle qualité en fonderie d’aluminium au sable.
Comment évaluer prototypes, petites séries et production en volume ?
Intérieurs complexes, modifications fréquentes de boîtes, petites quantités de plusieurs versions ou outillages d’origine manquants justifient une étude des noyaux imprimés. Cela n’autorise pas à promettre coût ou délai avant l’examen des plans.
Pour une pièce disposant d’un procédé stable à grand volume, comparer les systèmes complets. Le temps d’impression n’est qu’un facteur : dépoudrage, traitements, assemblage, inspection et circulation des matériaux influencent le cycle réel.
Pour introduire un noyau dans un moule extérieur existant, vérifier trois interfaces : positionnement géométrique, contact avec les outils de manutention et compatibilité des matériaux et revêtements avec la coulée actuelle. Chacune exige un responsable et des contrôles consignés. Une enveloppe extérieure inchangée ne garantit pas une manutention identique si la masse, le centre de gravité ou les sections fragiles changent.
Pour un ensemble divisé, ne pas examiner seulement la possibilité de regroupement. Évaluer l’étendue de la refabrication après un dommage local et la détection des défauts critiques. Quelques modules maniables peuvent être préférables à une consolidation totale. Consulter l’évaluation du regroupement et de la séparation des noyaux complexes ainsi que le guide d’impression de sable pour le développement automobile pour organiser prototypes et petites séries.
Pour étudier des noyaux imprimés avec Cprint 3D, transmettre les CAO de la pièce et des noyaux, l’alliage, les dimensions et cavités critiques, la quantité et le procédé existant. Ces données servent à discuter la fabrication de moules et noyaux avec la SJ-1200, les noyaux d’essai pertinents et les interfaces ou opérations à valider d’abord sur échantillons.
Pour les pièces anciennes ou arrêtées, les données d’origine et la reconstruction du dessin précèdent aussi la fabrication. Cette préparation peut être examinée avec la rétroconception et la fonderie en l’absence de plans.
Questions fréquentes
Le bloc moteur lui-même est-il directement imprimé en 3D ?
Dans cette voie, l’imprimante réalise des moules ou des noyaux de sable. La pièce métallique finale demande une coulée et des opérations ultérieures. La fabrication additive directe du métal est une autre voie.
Tous les passages du moteur sont-ils obtenus par noyautage ?
Non. Selon la conception, passages et trous peuvent provenir de la fonderie, du perçage ou d’autres usinages. Toute ouverture interne ne peut pas être attribuée à un noyau imprimé.
Faut-il toujours combiner le plus possible les noyaux ?
Pas nécessairement. Le regroupement peut réduire certaines interfaces, mais modifie manutention, nettoyage, assemblage et quantité rebutée après dommage. Il faut comparer le résultat global.
Les noyaux imprimés sont-ils réservés aux prototypes ?
Non. Des exemples publics concernent des systèmes de production dédiés. Une production continue nécessite toujours équipements, matériaux, automatisation, contrôle qualité et validation économique adaptés ; un exemple ne valide pas tous les systèmes.
Une pièce peut-elle être montée dans un moteur dès que ses passages passent les essais ?
Cela ne peut pas être présumé. Il faut définir les conditions et l’objectif couverts par les essais, puis achever la validation requise par le produit. Les conclusions de sécurité et de durabilité doivent être confirmées par l’équipe professionnelle responsable.