
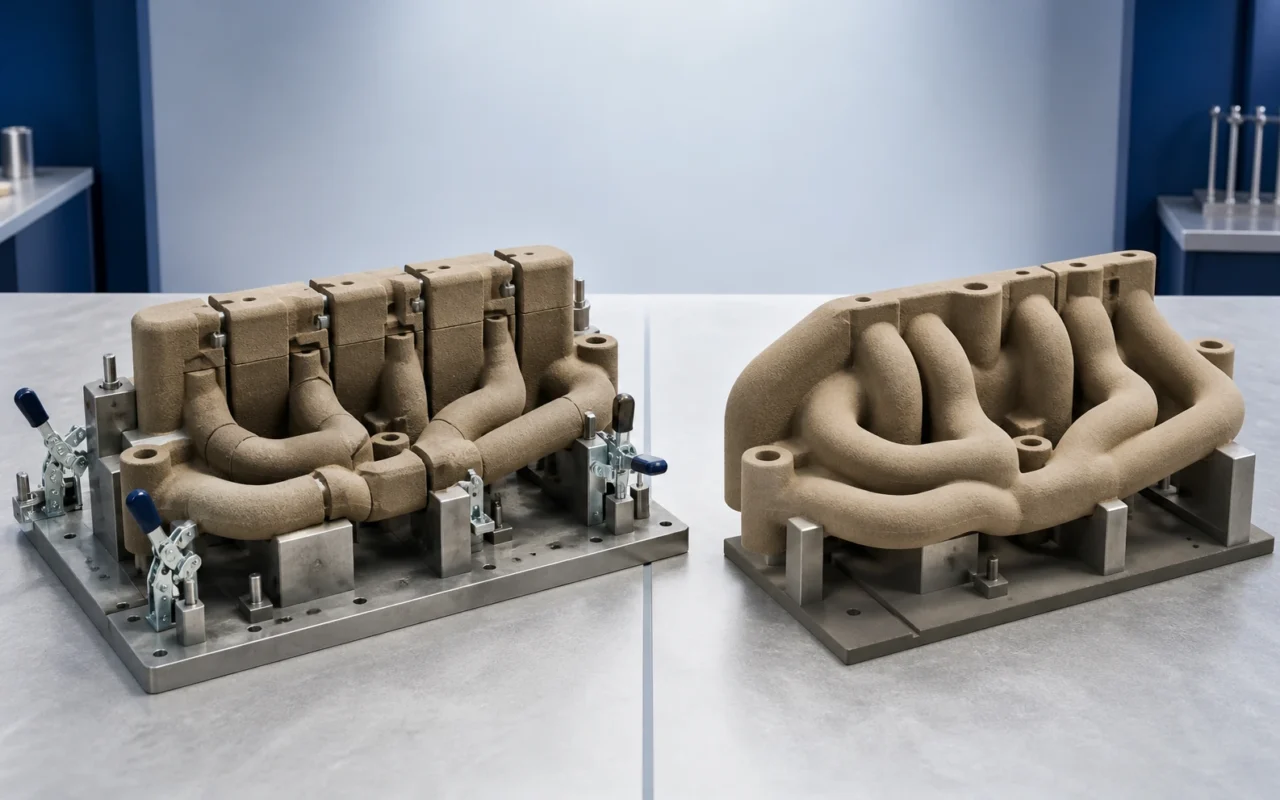
La géométrie interne d’une pièce moulée complexe est souvent plus difficile à fabriquer que son extérieur. Un noyau de sable conventionnel doit quitter un moule de formation de noyau de sable, de sorte que la conception tient compte de la direction d’ouverture, de la conicité de démoulage, des lignes de séparation du moule et de l’accès. Un passage d’enroulement ou une cavité sécante peut être divisé en plusieurs noyaux et assemblé avec des supports de positionnement de noyau, un adhésif et des fixations. Chaque noyau supplémentaire ajoute un contrôle d’outillage, de manipulation et d’emplacement et peut introduire un empilement de tolérances ou des ailettes au niveau du joint.
L’impression 3D sur sable forme le noyau directement à partir d’un fichier numérique, sans l’extraire d’un moule physique de formation de noyau de sable. Les ingénieurs peuvent reconsidérer les divisions, éliminer certains boîtes à noyaux et combiner plusieurs noyaux conventionnels en moins de pièces imprimées. La liberté de conception ne supprime pas les règles du processus : l’impression, le dépoudrage, la manipulation, le coulage et le décochage de la pièce coulée solidifiée imposent encore des limites.
Pourquoi les cœurs conventionnels sont divisés
Un boîte à noyaux doit être usinable, remplissable, durcissable et capable de s’ouvrir. Les contre-dépouilles, les surfaces fermées et les passages qui se croisent nécessitent souvent une nouvelle pièce fendue ou lâche. Les gros noyaux peuvent également être divisés en raison de leur poids et de leur résistance à la manipulation. Le fractionnement n’est pas mauvais en soi ; une configuration de base mature peut améliorer la stabilité et la maintenance. Cela devient une contrainte lorsque s’accumulent investissement en outillage, temps de cycle, assemblage, joints adhésifs et erreur de localisation.
Une approche hybride est décrite dans le moulage conventionnel avec noyaux de sable imprimés.
Ce que la consolidation de base peut améliorer
Sans emboutissage conventionnel, les lignes de séparation du moule et la conicité de démoulage ajoutées uniquement pour la fabrication des boîtes à noyaux peuvent être réduites. Des noyaux adjacents peuvent être connectés et des fonctionnalités d’emplacement, de support, de ventilation ou de protection contre les erreurs peuvent être conçues dans le modèle numérique.
- moins de moules de formage de noyaux de sable à concevoir, usiner, stocker et entretenir ;
- moins d’assemblage, de collage et de fixation manuels ;
- erreur de localisation accumulée inférieure ;
- moins de joints internes et d’étapes de décalage ;
- des passages courbes et organiques plus continus ; et
- préparation plus rapide après une mise à jour de la conception numérique.
Il s’agit d’opportunités prioritaires pour les applications de moules et de noyaux numériques.
Nouveaux risques créés par la consolidation
Un noyau consolidé peut être plus lourd, plus fragile ou plus difficile à nettoyer. Chaque zone fermée a besoin d’un débouché pour le sable meuble, et les passages longs et étroits nécessitent une méthode de nettoyage vérifiable. Les porte-à-faux minces peuvent nécessiter un support temporaire pendant la manipulation ; le coulage nécessite un examen de la flottabilité, de la distorsion, du gaz et de l’affaissement.
- Le sable meuble peut-il quitter toutes les régions internes ?
- Les sections fines sont-elles suffisamment résistantes pour l’impression et la manipulation ?
- Les équipements de levage et d’assemblage existants peuvent-ils gérer le poids ?
- Le chemin de ventilation est-il continu, sans pièges à gaz ?
- Le noyau peut-il être retiré du moulage après la coulée ?
- Les dimensions critiques ont-elles des références mesurables et un plan d’inspection ?
La meilleure solution n’est pas toujours un noyau unique. Réduire plus de dix cœurs conventionnels à deux ou trois modules imprimés gérables peut créer le risque total le plus faible.
Exemples de Grede et Matthews
Grede Iron Mountain aurait regroupé plusieurs noyaux conventionnels en une seule pièce imprimée, éliminé les moules coûteux de formage des noyaux de sable, réduit l’énergie et le temps d’assemblage et amélioré la productivité de 40 %. Les travailleurs sont passés d’un assemblage multicœur répétitif à un travail de machine, de processus et de qualité à plus forte valeur ajoutée.
Matthews International a utilisé du sable imprimé pour éliminer la conicité de démoulage requise pour le retrait de motif conventionnel et réaliser un moulage d’ancrage détaillé et complexe. Le projet a été récompensé lors du concours de fonderie AFS 2024. Les deux exemples illustrent l’intérêt pratique de la consolidation et de la suppression de la géométrie pilotée par l’outillage.
Pour connaître le contexte opérationnel, consultez l’étude de cas à long terme sur les imprimantes à sable.
Les exigences de fonderie restent applicables même sans dépouilles
Il n’est pas nécessaire de tirer un noyau imprimé d’un moule de formation de noyaux en sable, mais l’écoulement et la solidification du métal ne changent pas. Des parois métalliques minces, des angles vifs, des points chauds isolés et des chemins d’écoulement médiocres peuvent toujours provoquer des fermetures à froid, un retrait, une déformation ou des problèmes de nettoyage. Utilisez la liberté de conception avec la simulation, l’expérience des processus et la capacité d’inspection.
Aucun passage minimum universel ni aucune épaisseur de noyau ne s’appliquent à chaque processus. La taille des grains, l’épaisseur de la couche, le liant, l’orientation, la longueur, les outils de nettoyage et l’alliage de coulée contribuent tous. Validez des échantillons représentatifs au lieu de traiter la résolution de la machine comme une spécification de fonctionnalité calcinable.
Comment exécuter un projet de consolidation de base
- Cartographiez les noyaux actuels, les boîtes à noyaux, les étapes d’assemblage et les défauts majeurs.
- Repérez les formes imposées par les plans de joint et les dépouilles, plutôt que par la fonction de la pièce moulée.
- Développer plusieurs concepts de consolidation et comparer le nettoyage, la manutention et la ventilation.
- Imprimez une section représentative ou un premier article et vérifiez la résistance et les dimensions.
- Effectuez un essai de coulée et inspectez les passages, les ailettes, les inclusions, le gaz et le nettoyage.
- Gelez les données, les paramètres et la norme d’inspection du résultat.
Le système d’impression 3D sur sable SJ-1200 peut produire des moules et des noyaux complexes. Si l’assemblage multicœur constitue un problème récurrent, envoyez les données principales et le processus actuel pour un examen de consolidation. Lisez ensuite l’impression 3D complète en projetant sélectivement du liant sur le flux de production de poudre.
Questions fréquemment posées
Plusieurs noyaux conventionnels peuvent-ils devenir un seul noyau imprimé ?
Souvent, le nombre peut être réduit, mais une seule pièce n’est pas toujours optimale. Le nettoyage, la manipulation, la ventilation, la résistance, l’assemblage du moule et l’élimination du sable de la pièce moulée solidifiée doivent être examinés ensemble.
Un noyau en sable imprimé en 3D a-t-il besoin de dépouilles ?
De nombreux angles de dépouille imposés par l’outillage peuvent être supprimés, puisque le noyau n’a pas à être extrait d’une boîte à noyaux. Les pentes utiles à l’écoulement du métal, à l’usinage ou au contrôle peuvent toutefois rester nécessaires.
Quelle peut être la taille d’un passage interne ?
Il n’existe pas de réponse indépendante du processus. Le grain, la machine, la longueur et la direction du passage, le liant, le nettoyage et l’alliage comptent tous. Confirmez la limite avec des essais représentatifs.
Comment la consolidation affecte-t-elle la précision dimensionnelle ?
Moins de joints peuvent réduire l’empilement et les décalages, mais un noyau plus grand peut se déformer lors de la manipulation ou du versement. Les références, le support et l’inspection doivent évoluer avec la conception.
Quelles règles de conception s’appliquent encore ?
L’épaisseur minimale de la paroi, les sorties de nettoyage, les évents, la résistance à la manipulation, l’emplacement du noyau, le remplissage métallique, les points chauds, la repliabilité et le nettoyage après coulée restent tous les mêmes. L’impression supprime les restrictions liées aux boîtes à noyau, pas la physique de la fonderie.