
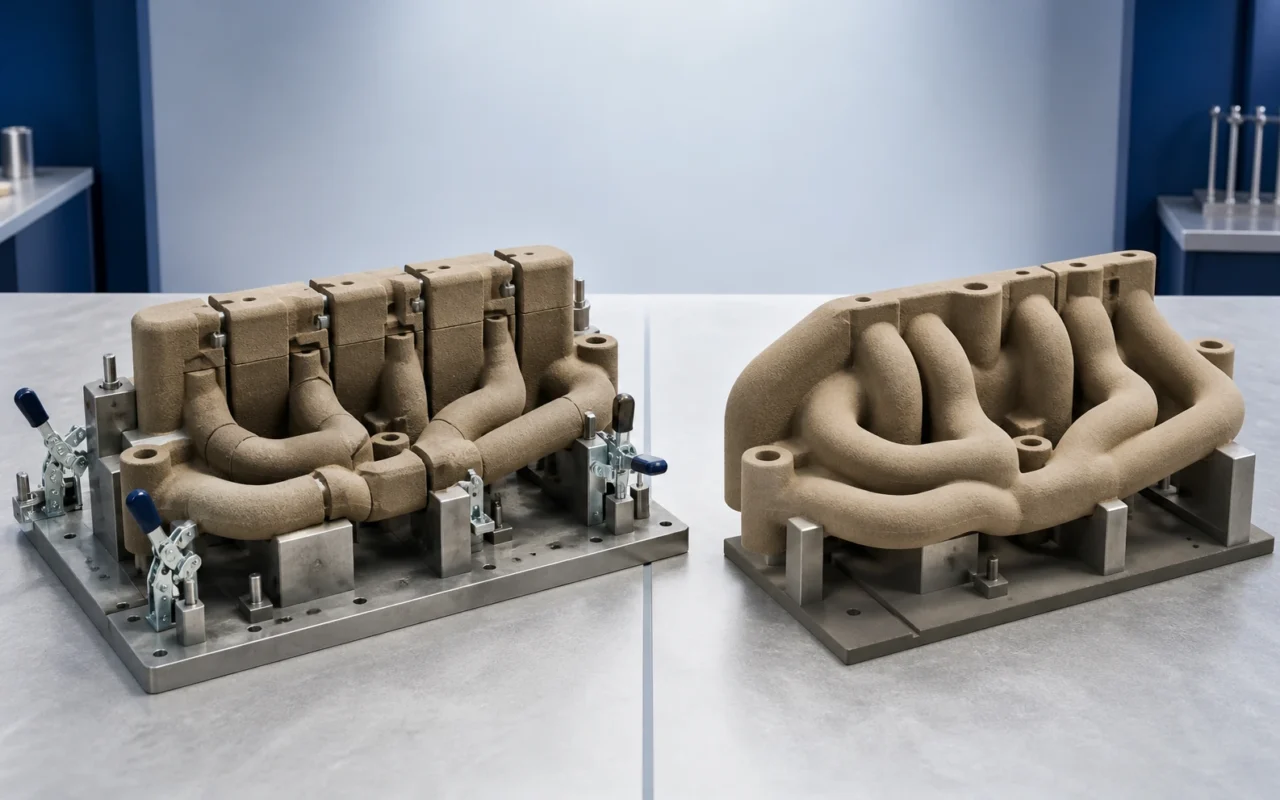
Geometri bagian dalam dari pengecoran kompleks seringkali lebih sulit untuk diproduksi dibandingkan bagian luarnya. Inti pasir konvensional harus meninggalkan kotak inti, sehingga desain memperhitungkan arah pembukaan, kemiringan pelepasan cetakan, garis bidang pisah cetakan dan akses. Saluran yang berkelok-kelok atau rongga yang berpotongan dapat dibagi menjadi beberapa inti dan dirangkai dengan penyangga lokasi inti, perekat dan perlengkapan. Setiap inti tambahan menambah perkakas, penanganan, dan kontrol lokasi serta dapat menimbulkan toleransi tumpukan atau sirip pada sambungan.
Pencetakan 3D pasir membentuk inti langsung dari file digital, tanpa mengekstraknya dari cetakan fisik inti pasir. Insinyur dapat mempertimbangkan kembali pemisahan, menghilangkan kotak inti tertentu dan menggabungkan beberapa inti konvensional menjadi lebih sedikit bagian cetakan. Kebebasan desain tidak menghilangkan aturan proses: pencetakan, penyemprotan, penanganan, penuangan dan penghilangan pasir dari cetakan yang dipadatkan masih memberikan batasan.
Mengapa inti konvensional terpecah
Cetakan pembentuk inti pasir harus dapat dikerjakan dengan mesin, dapat diisi, dapat diawetkan, dan dapat dibuka. Potongan bawah, permukaan tertutup, dan jalur yang berpotongan sering kali memerlukan bagian baru yang dibelah atau dilonggarkan. Inti yang besar juga dapat terpecah karena berat dan kekuatan penanganannya. Pemisahan pada dasarnya tidak salah; tata letak inti yang matang dapat meningkatkan stabilitas dan pemeliharaan. Hal ini menjadi kendala ketika investasi perkakas, waktu siklus, perakitan, sambungan perekat, dan kesalahan lokasi terakumulasi.
Pendekatan hibrid dijelaskan dalam pencetakan konvensional dengan inti pasir yang dicetak.
Konsolidasi inti apa yang dapat ditingkatkan
Tanpa penarikan konvensional, garis bidang pisah cetakan dan lancip pelepas cetakan yang ditambahkan semata-mata untuk pembuatan kotak inti dapat dikurangi. Inti yang berdekatan dapat dihubungkan, dan fitur lokasi, dukungan, ventilasi, atau anti kesalahan dapat dirancang ke dalam model digital.
- lebih sedikit kotak inti untuk dirancang, dikerjakan, disimpan dan dipelihara;
- lebih sedikit perakitan, pengeleman, dan pemasangan manual;
- akumulasi kesalahan lokasi yang lebih rendah;
- lebih sedikit sambungan internal dan ketidaksesuaian langkah;
- jalur yang lebih melengkung dan organik; dan
- persiapan lebih cepat setelah pembaruan desain digital.
Ini adalah peluang prioritas untuk cetakan digital dan aplikasi inti.
Risiko baru yang diciptakan oleh konsolidasi
Inti yang terkonsolidasi mungkin lebih berat, lebih rapuh, atau lebih sulit dibersihkan. Setiap wilayah tertutup memerlukan jalan keluar untuk pasir lepas, dan jalur sempit yang panjang memerlukan metode pembersihan yang dapat diverifikasi. Kantilever yang ramping mungkin memerlukan dukungan sementara selama penanganan; penuangan memerlukan peninjauan terhadap daya apung, distorsi, gas, dan keruntuhan.
- Bisakah pasir lepas keluar dari setiap wilayah internal?
- Apakah bagian tipis cukup kuat untuk dicetak dan dipegang?
- Apakah peralatan pengangkat dan perakitan yang ada dapat mengatur beban?
- Apakah jalur ventilasi berkesinambungan, tanpa perangkap gas?
- Bisakah inti dikeluarkan dari cetakan setelah dituang?
- Apakah dimensi kritis mempunyai data yang terukur dan rencana inspeksi?
Solusi terbaik tidak selalu berupa inti tunggal. Mengurangi lebih dari sepuluh inti konvensional menjadi dua atau tiga modul cetak yang dapat dikelola dapat menciptakan risiko total terendah.
Contoh Grede dan Matthews
Grede Iron Mountain dilaporkan menggabungkan beberapa inti konvensional menjadi satu bagian cetakan, menghilangkan kotak inti yang mahal, mengurangi energi dan waktu perakitan, serta meningkatkan produktivitas sebesar 40%. Pekerja beralih dari perakitan multi-inti yang berulang ke mesin, proses, dan pekerjaan berkualitas yang bernilai lebih tinggi.
Matthews International menggunakan pasir cetak untuk menghilangkan lancip pelepas cetakan yang diperlukan untuk penarikan pola konvensional dan mewujudkan pengecoran jangkar yang terperinci dan kompleks. Proyek ini mendapat pengakuan di Kompetisi Casting AFS 2024. Kedua contoh tersebut menggambarkan nilai praktis dari konsolidasi dan penghapusan geometri yang digerakkan oleh perkakas.
Untuk konteks pengoperasian, lihat studi kasus printer pasir jangka panjang.
Persyaratan pengecoran tetap berlaku meskipun kemiringan pelepasan cetakan dihilangkan
Inti yang dicetak tidak perlu diambil dari kotak inti, tetapi aliran dan pemadatan logam tidak berubah. Dinding logam tipis, sudut tajam, titik panas terisolasi, dan jalur aliran yang buruk masih dapat menyebabkan masalah penutupan dingin, penyusutan, distorsi, atau pembersihan. Gunakan kebebasan desain bersama dengan simulasi, pengalaman proses, dan kemampuan inspeksi.
Tidak ada lintasan minimum universal atau ketebalan inti yang berlaku untuk setiap proses. Ukuran butiran, ketebalan lapisan, pengikat, orientasi, panjang, alat pembersih, dan paduan penuangan semuanya berkontribusi. Validasi sampel yang representatif alih-alih memperlakukan resolusi mesin sebagai spesifikasi fitur yang dapat dilemparkan.
Cara menjalankan proyek konsolidasi inti
- Memetakan inti saat ini, kotak inti, langkah perakitan, dan cacat besar.
- Identifikasi bagian geometri yang dibuat untuk bidang pisah dan kemiringan pelepasan cetakan, bukan untuk fungsi komponen cor.
- Kembangkan beberapa konsep konsolidasi dan bandingkan pembersihan, penanganan, dan ventilasi.
- Cetak bagian representatif atau artikel pertama dan verifikasi kekuatan dan dimensinya.
- Jalankan uji pengecoran dan periksa saluran, sirip, inklusi, gas, dan pembersihan.
- Bekukan data, parameter dan standar pemeriksaan dari hasilnya.
Sistem pencetakan 3D pasir SJ-1200 dapat menghasilkan cetakan dan inti yang rumit. Jika perakitan multi-inti merupakan masalah yang berulang, kirim data inti dan proses saat ini untuk tinjauan konsolidasi. Kemudian baca menyelesaikan pencetakan 3D dengan memasukkan pengikat secara selektif ke alur kerja bubuk.
Pertanyaan yang sering diajukan
Bisakah beberapa inti konvensional menjadi satu inti yang dicetak?
Seringkali jumlahnya bisa dikurangi, namun satu potong tidak selalu optimal. Pembersihan, penanganan, ventilasi, kekuatan, perakitan cetakan dan penghilangan pasir dari pengecoran yang dipadatkan harus ditinjau bersama-sama.
Apakah inti pasir cetak 3D memerlukan kemiringan pelepasan cetakan?
Banyak sudut kemiringan yang semula diperlukan untuk melepaskan inti dari kotaknya dapat dihilangkan, karena inti cetak 3D tidak ditarik keluar dari kotak inti. Namun, kemiringan yang diperlukan untuk aliran logam, pemesinan, atau pemeriksaan mungkin tetap harus dipertahankan.
Seberapa kecilkah saluran internal itu?
Tidak ada jawaban yang tidak bergantung pada proses. Biji-bijian, mesin, panjang dan arah lintasan, pengikat, pembersih, dan paduan semuanya penting. Konfirmasikan batas tersebut dengan uji coba yang representatif.
Bagaimana konsolidasi mempengaruhi akurasi dimensi?
Sambungan yang lebih sedikit dapat mengurangi penumpukan dan ketidakcocokan, namun inti yang lebih besar dapat terdistorsi selama penanganan atau penuangan. Data, dukungan dan inspeksi harus berkembang seiring dengan desain.
Aturan desain manakah yang masih berlaku?
Ketebalan dinding minimum, saluran keluar pembersihan, ventilasi, kekuatan penanganan, lokasi inti, pengisian logam, titik panas, keruntuhan, dan pembersihan pasca cor semuanya tetap ada. Pencetakan menghilangkan batasan kotak inti, bukan fisika pengecoran.