
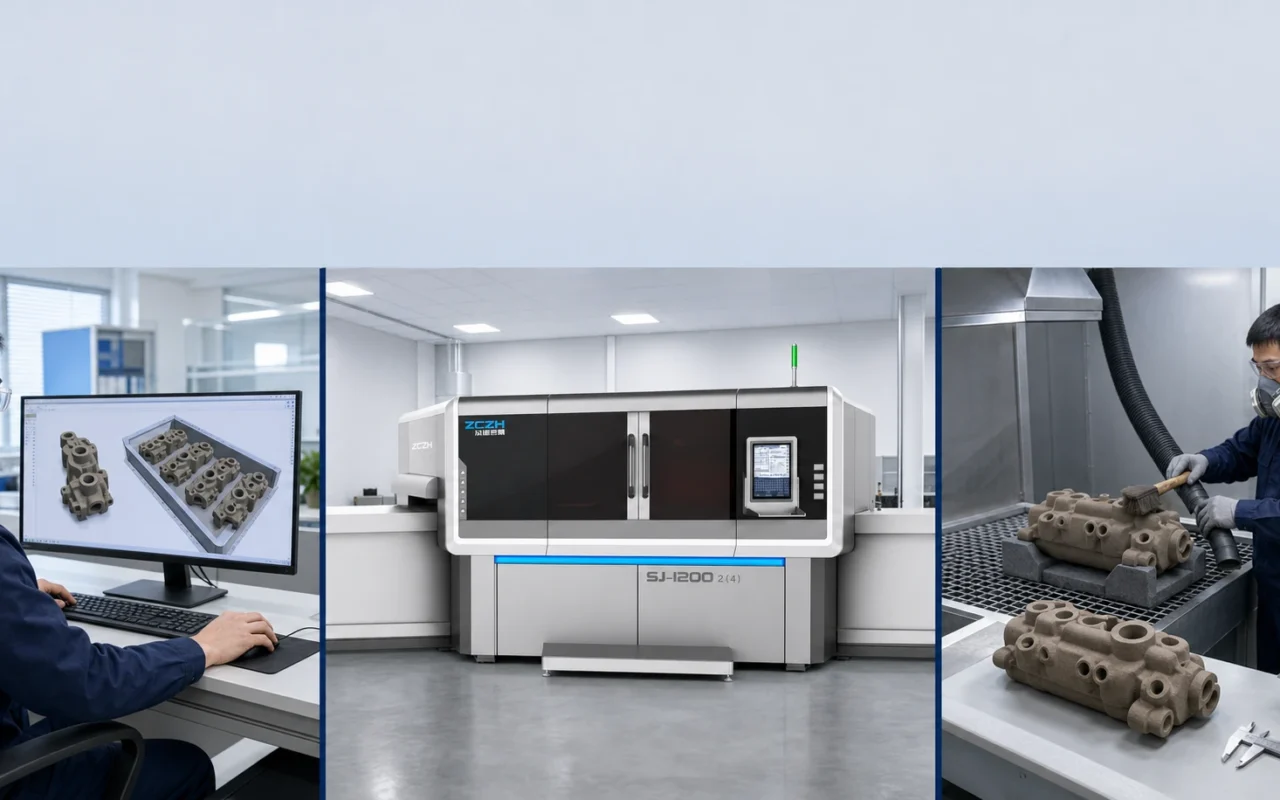
Pencetakan 3D pasir terkadang disajikan sebagai manufaktur sekali klik, namun produksi yang stabil tidak dimulai dengan mengirimkan file CAD casting langsung ke mesin. Desain casting, pemeriksaan file, dan penyusunan sarang dilakukan sebelum pencetakan; pencabutan bubuk, pengerasan, pelapisan, inspeksi dan perakitan cetakan menyusul. Printer ini menyediakan pembentukan digital berlapis-lapis, sedangkan kualitas teknik berasal dari kendali alur kerja yang lengkap.
1. Siapkan cetakan atau data inti yang dapat diproduksi
Input mungkin dimulai dengan model pengecoran, namun printer menerima cetakan atau geometri inti. Terapkan dimensi ekstra untuk mengkompensasi penyusutan pengecoran dan pemesinan selanjutnya serta desain sistem pelari logam cair, pengumpan pengecoran, ventilasi, penyangga lokasi inti, fitur lokasi, dan segmentasi yang diperlukan. Periksa dinding, area tertutup, dan jalur pembersihan. Validasi unit, revisi file, geometri kedap air, normal, perpotongan mandiri, dan fitur kecil yang tidak valid setelah diimpor. Lihat cetakan pasir dan dasar-dasar inti.
2. Iris, orientasikan dan buat sarang
Perangkat lunak mengubah model menjadi data lapisan. Ketebalan lapisan pasir dengan aliran pengikat yang umum kira-kira 0,3–0,5 mm, disesuaikan dengan mesin, sistem material, kebutuhan permukaan, dan produktivitas. Orientasi dan keseimbangan bersarang membangun pemanfaatan, jarak, akses, dan arah lemah. Mengisi setiap celah tidak memaksimalkan keluaran yang diterima jika ada bagian yang rusak selama pembersihan.
3. Lapisi kembali lapisan pasir tipis
Platform menurunkan satu lapisan dan recoater menyebarkan pasir pengecoran yang sudah disiapkan. Distribusi partikel, halus, suhu, kelembaban dan aliran mempengaruhi kepadatan. Persediaan yang terbatas, gumpalan atau coretan pelapisan ulang dapat menyebabkan cacat kekuatan dan dimensi.
4. Deposit pengikat secara selektif
Pengikat jet kepala cetak industri hanya jika irisan saat ini memerlukan geometri padat. Pasir yang belum dicetak akan tetap lepas dan menopang bangunan. Ulangi pelapisan ulang dan pengaliran sampai pekerjaan selesai. Bahan umum termasuk silika, keramik, dan pasir berlapis, seringkali berukuran sekitar 70–200 mesh, dengan sistem pengikat furan, fenolik, atau anorganik. Setiap kombinasi memiliki persyaratan pengerasan, gas, kekuatan, penyimpanan dan paduan yang berbeda dan tidak dapat dipertukarkan hanya dengan namanya saja.
5. Pembentukan lengkap dan pengerasan awal
Kotak pembuatan berisi bagian-bagian yang direkatkan dan dikelilingi oleh pasir lepas. Waktu pelepasan dan penyembuhan panas mengikuti proses material dan mesin yang sebenarnya. Penanganan dini dapat merusak bagian yang lemah; pengerasan yang berlebihan dapat mempengaruhi keruntuhan dan gas.
6. Menyebarkan dan memulihkan pasir
Buang pasir lepas dengan penyedot debu, sikat, aliran udara terkontrol, atau metode lain yang disetujui. Rongga yang rumit memerlukan lubang pembersihan dan cara untuk memastikan tidak ada pasir yang tersisa. Pisahkan, saring dan uji pasir yang diperoleh kembali sebelum mengembalikannya pada rasio yang disetujui. Dalam kondisi pemulihan dan pengelolaan debu yang terkendali dengan baik, penggunaan kembali pasir lepas yang tidak terikat dapat mencapai 96%; penggunaan kembali sebenarnya tergantung pada bahan, kontaminasi bahan pengikat, penyaringan dan persyaratan pengecoran. Lihat perencanaan pasokan dan pemulihan pasir.
7. Selesaikan dan periksa
Cetakan mungkin memerlukan proses pengerasan tambahan, pelapisan tahan api, pengeringan, pengikatan, atau perakitan inti. Lapisan berbahan dasar zirkon dapat meningkatkan sifat tahan api dan mengurangi penetrasi logam untuk pekerjaan bersuhu tinggi atau sensitif terhadap permukaan. Sebelum dilepaskan, periksa penampilan, dimensi kritis, berat, kekuatan, sisa pasir dan lapisan dan hubungkan catatan dengan revisi file, lot material, dan pekerjaan pencetakan.
Cetakan kemudian bergerak untuk menutup, menuang, mendinginkan dan menghilangkan pasir dari cetakan yang telah dipadatkan. Lihat cetakan dan inti pasir untuk mengetahui konteks hilirnya.
Parameter dengan pengaruh terbesar
- ukuran pasir, bentuk, butiran halus dan kondisi reklamasi;
- kimia pengikat, keseragaman dosis dan pengendapan;
- ketebalan lapisan, orientasi dan perubahan penampang;
- suhu dan kelembaban lingkungan serta suhu material;
- kondisi kepala cetak, pelapisan ulang dan kalibrasi; dan
- pengerasan, pencabutan bubuk, pelapisan dan penyimpanan.
Setelan akhir SJ-1200 harus mengikuti data mesin saat ini, material yang memenuhi syarat, dan proses proyek. Untuk menguji inti Anda sendiri, kirim model dan kondisi transmisi. Pilihan material dibandingkan dalam panduan empat pasir kami.
Pertanyaan yang sering diajukan
Bagaimana pencetakan 3D dengan memasukkan bahan pengikat ke dalam bubuk secara selektif dapat membentuk cetakan lapis demi lapis?
Mesin menyebarkan lapisan pasir tipis, jet pengikat ke area yang dipilih, menurunkan platform dan mengulanginya sampai cetakan atau inti selesai di lapisan pasir lepas.
File CAD mana yang digunakan?
Format mesh dan teknik yang didukung bervariasi. Unit, geometri tertutup, revisi dan integritas lebih penting daripada ekstensi dan harus diperiksa dalam perangkat lunak pembangunan.
Apakah cetakan cetakan perlu diawetkan atau dilapisi?
Mungkin saja. Bahan pengikat, pasir, paduan, kekuatan dan kebutuhan permukaan menentukan proses pengerasan, pemanasan dan pelapisan.
Bagaimana cara menghilangkan pasir lepas dari saluran internal?
Rancang saluran keluar yang dapat diakses, lalu gunakan penyedot debu, sikat, atau aliran udara terkontrol dan verifikasi dengan pemberat, borescope, atau metode lain yang sesuai. Ruang yang sepenuhnya tertutup perlu didesain ulang.
Apa yang mengontrol kekuatan dan akurasi?
Pasir, bahan pengikat, ketebalan lapisan, pelapisan ulang, kepala cetak, lingkungan, pengerasan, dan orientasi semuanya penting. Resolusi mesin saja tidak menentukan keakuratan cetakan atau pengecoran.