
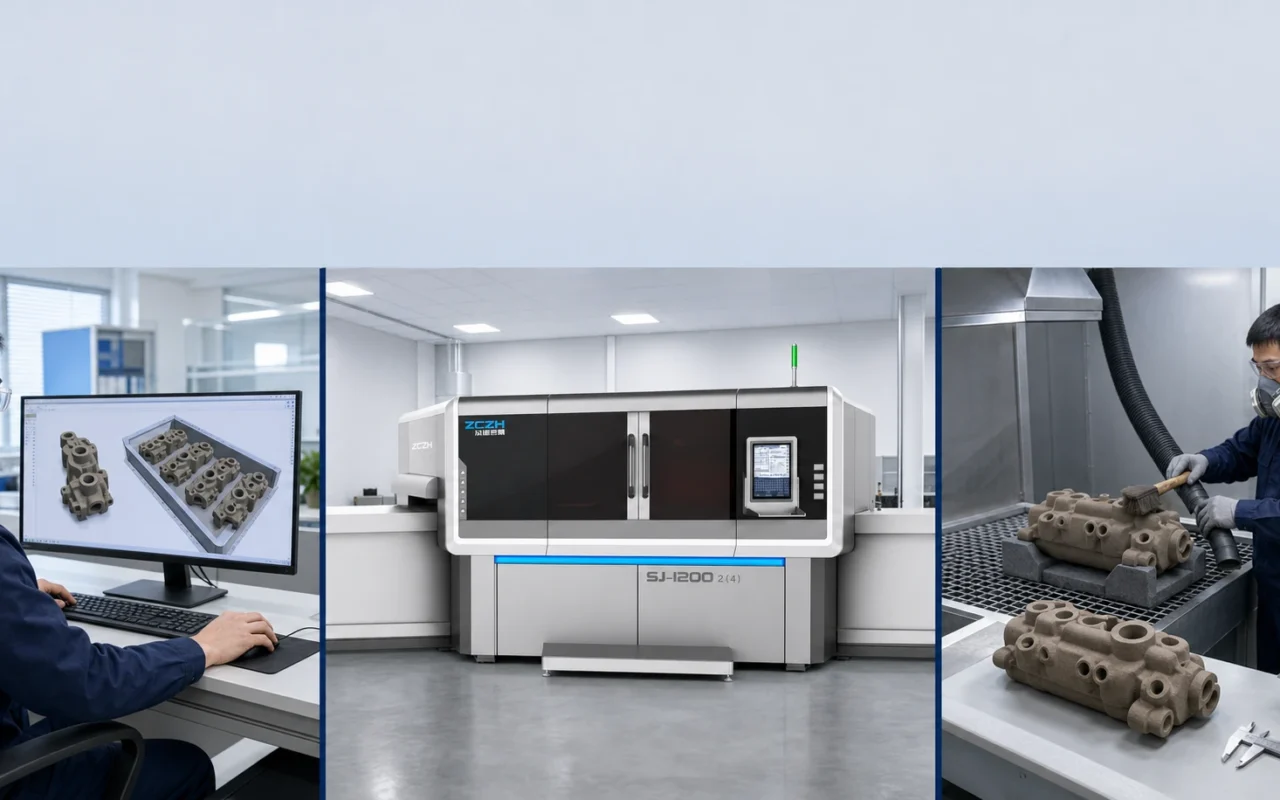
Sand-3D-Druck wird manchmal als One-Click-Fertigung dargestellt, aber eine stabile Produktion beginnt nicht damit, dass eine CAD-Gussdatei direkt an eine Maschine gesendet wird. Gussdesign, Dateiprüfung und Verschachtelung erfolgen vor dem Drucken; Es folgen Entpulverung, Aushärtung, Beschichtung, Inspektion und Formmontage. Der Drucker ermöglicht die schichtweise digitale Formung, während die technische Qualität durch die Kontrolle des gesamten Arbeitsablaufs entsteht.
1. Bereiten Sie herstellbare Form- oder Kerndaten vor
Die Eingabe beginnt möglicherweise mit dem Gussmodell, der Drucker erhält jedoch die Form- oder Kerngeometrie. Wenden Sie zusätzliche Abmessungen an, um Gussschrumpfung und spätere Bearbeitung auszugleichen, und entwerfen Sie ein Gießkanalsystem für geschmolzenes Metall, Gusszuführungen, Entlüftungsöffnungen, Kernpositionierungsstützen, Positionierungsmerkmale und die erforderliche Segmentierung. Überprüfen Sie Wände, umschlossene Bereiche und Reinigungswege. Validieren Sie Einheiten, Dateirevisionen, wasserdichte Geometrie, Normalen, Selbstüberschneidungen und kleine ungültige Features nach dem Import. Siehe Sandform- und Kerngrundlagen.
2. Schneiden, ausrichten und verschachteln
Die Software wandelt das Modell in Schichtdaten um. Die übliche Schichtdicke von bindergestrahltem Sand beträgt etwa 0,3–0,5 mm, angepasst an die Maschine, das Materialsystem, die Oberflächenanforderungen und die Produktivität. Ausrichtung und Verschachtelung gleichen Baunutzung, Abstände, Zugang und schwache Richtungen aus. Das Füllen aller Lücken maximiert nicht die akzeptierte Leistung, wenn Teile während der Reinigung kaputt gehen.
3. Tragen Sie eine dünne Sandschicht auf
Die Plattform senkt eine Schicht ab und der Beschichter verteilt den vorbereiteten Gießereisand. Partikelverteilung, Feinanteile, Temperatur, Feuchtigkeit und Strömung beeinflussen die Dichte. Mangelware, Agglomerate oder Nachbeschichtungsstreifen können zu Festigkeits- und Maßfehlern führen.
4. Bindemittel punktuell auftragen
Industrielle Druckköpfe strahlen Bindemittel nur dort aus, wo die aktuelle Schicht eine feste Geometrie erfordert. Unbedruckter Sand bleibt locker und unterstützt den Aufbau. Wiederholen Sie das erneute Beschichten und Spritzen, bis die Arbeit abgeschlossen ist. Zu den gängigen Materialien gehören Quarzsand, Keramik und beschichtete Sande, oft mit einer Maschenweite von 70–200 Mesh, mit Furan-, Phenol- oder anorganischen Bindemittelsystemen. Jede Kombination hat unterschiedliche Anforderungen an Aushärtung, Gas, Festigkeit, Lagerung und Legierung und ist allein aufgrund des Namens nicht austauschbar.
5. Vollständige Formung und erste Aushärtung
Der Baukasten enthält verklebte Teile, die von losem Sand umgeben sind. Der Zeitpunkt der Entfernung und etwaige Wärmehärtung richtet sich nach dem tatsächlichen Material- und Maschinenprozess. Eine frühzeitige Handhabung kann Schwachstellen beschädigen; Eine übermäßige Aushärtung kann die Kollabierbarkeit und Gasbildung beeinträchtigen.
6. Sand entpulvern und zurückgewinnen
Entfernen Sie losen Sand mit Staubsauger, Bürsten, kontrolliertem Luftstrom oder einer anderen zugelassenen Methode. Komplexe Hohlräume benötigen Reinigungsöffnungen und eine Möglichkeit, sicherzustellen, dass keine Sandrückstände vorhanden sind. Trennen, sieben und testen Sie den zurückgewonnenen Sand, bevor Sie ihn in einem genehmigten Verhältnis zurückgeben. Unter gut kontrollierten Rückgewinnungs- und Staubmanagementbedingungen kann die Wiederverwendung von ungebundenem losem Sand 96 % erreichen; Die tatsächliche Wiederverwendung hängt vom Material, der Bindemittelverunreinigung, der Siebung und den Anforderungen der Gießerei ab. Siehe Planung der Sandversorgung und -rückgewinnung.
7. Fertig stellen und prüfen
Die Form muss möglicherweise zusätzlich ausgehärtet, feuerfest beschichtet, getrocknet, verklebt oder der Kern zusammengebaut werden. Eine Beschichtung auf Zirkonbasis kann die Feuerfestigkeit verbessern und das Eindringen von Metall bei Hochtemperatur- oder oberflächenempfindlichen Arbeiten verringern. Überprüfen Sie vor der Freigabe das Aussehen, die kritischen Abmessungen, das Gewicht, die Festigkeit, den Restsand und die Beschichtung und verknüpfen Sie die Aufzeichnung mit der Dateirevision, den Materialchargen und dem Druckauftrag.
Anschließend wird die Form geschlossen, gegossen, abgekühlt und der Sand aus dem erstarrten Gussstück entfernt. Siehe Sandformen und -kerne für den nachgelagerten Kontext.
Parameter mit dem größten Einfluss
- Sandgröße, Form, Feinanteile und aufbereiteter Zustand;
- Bindemittelchemie, Dosierung und Gleichmäßigkeit der Abscheidung;
- Schichtdicke, Orientierung und wechselnde Querschnitte;
- Umgebungstemperatur und Luftfeuchtigkeit sowie Materialtemperatur;
- Druckkopfzustand, Neubeschichtung und Kalibrierung; und
- Aushärten, Entpulvern, Beschichten und Lagern.
Die endgültigen SJ-1200-Einstellungen müssen den aktuellen Maschinendaten, qualifizierten Materialien und dem Projektprozess entsprechen. Um Ihren eigenen Kern zu testen, senden Sie das Modell und die Gussbedingungen. Die Materialauswahl wird in unserem Vier-Sand-Ratgeber verglichen.
Häufig gestellte Fragen
Wie entsteht beim 3D-Druck durch selektives Aufspritzen von Bindemittel auf Pulver Schicht für Schicht eine Form?
Die Maschine verteilt eine dünne Sandschicht, spritzt Bindemittel in ausgewählte Bereiche, senkt die Plattform ab und wiederholt den Vorgang, bis die Form oder der Kern vollständig in einem Bett aus losem Sand liegt.
Welche CAD-Dateien werden verwendet?
Die unterstützten Mesh- und Engineering-Formate variieren. Einheiten, geschlossene Geometrie, Revision und Integrität sind wichtiger als die Erweiterung und müssen in der Build-Software überprüft werden.
Müssen gedruckte Formen ausgehärtet oder beschichtet werden?
Sie können. Bindemittel, Sand, Legierung, Festigkeit und Oberflächenanforderungen bestimmen das Aushärten, Erhitzen und Beschichten.
Wie wird loser Sand aus Innengängen entfernt?
Entwerfen Sie zugängliche Auslässe, verwenden Sie dann Vakuum, Bürsten oder einen kontrollierten Luftstrom und überprüfen Sie dies mit einem Gewicht, einem Endoskop oder einer anderen geeigneten Methode. Völlig geschlossene Räume müssen neu gestaltet werden.
Was kontrolliert Stärke und Genauigkeit?
Sand, Bindemittel, Schichtdicke, Neubeschichtung, Druckköpfe, Umgebung, Aushärtung und Ausrichtung sind alle wichtig. Die Maschinenauflösung allein bestimmt nicht die Form- oder Gussgenauigkeit.