
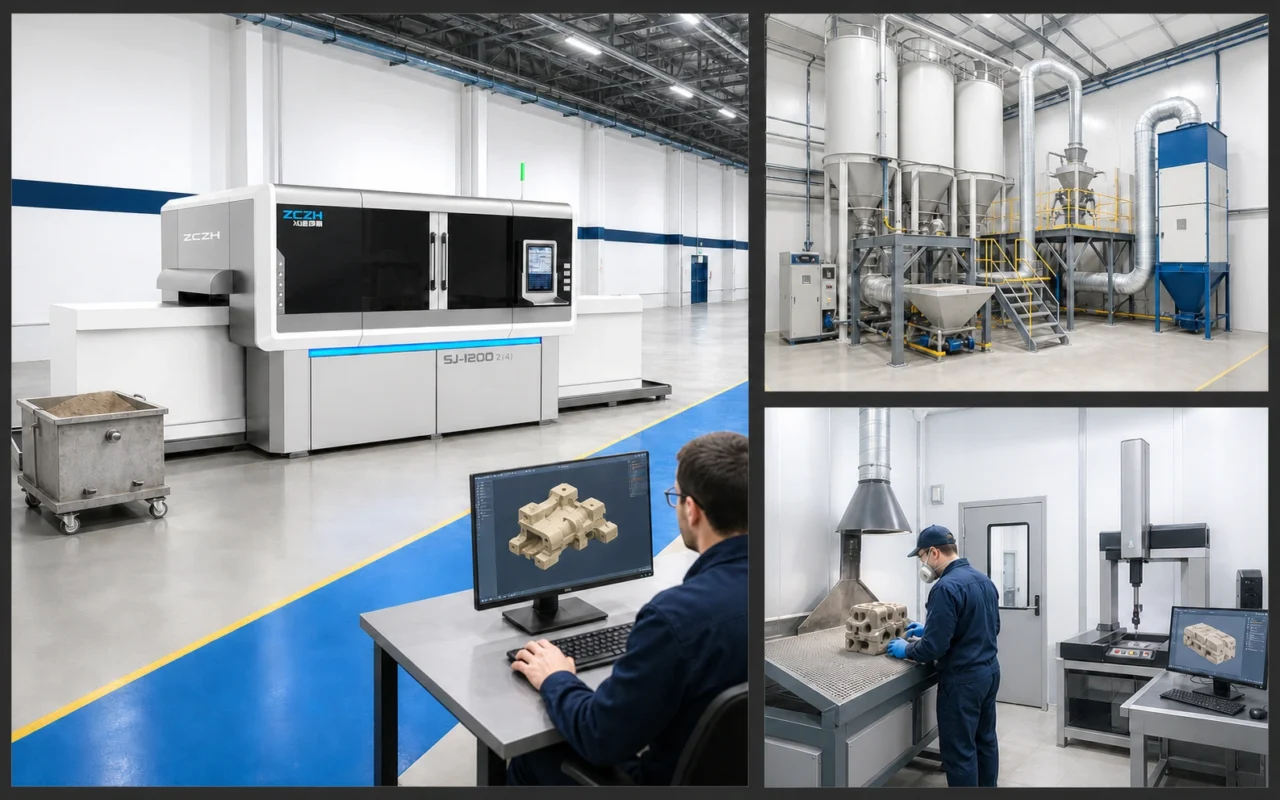
Beralih dari satu printer 3D pasir ke jalur produksi yang stabil bukan hanya soal memasang lebih banyak mesin ke dalam sebuah gedung. Data, pasir, bahan pengikat, barang dalam proses, dan orang-orang harus terus bergerak dan tetap dapat dilacak. Printer yang cepat tidak dapat memberikan hasil efektif yang tinggi ketika pasokan pasir, penghilangan bubuk, pengerasan, pelapisan, atau inspeksi menjadi hambatan.
Mulailah dengan pengecoran target dan output yang dibutuhkan per shift, lalu lanjutkan ke konfigurasi jalur.
Tentukan kapasitas sebelum mesin hitung
Kumpulkan setidaknya tiga kelompok tugas yang representatif: inti yang sering, cetakan berukuran besar, dan pesanan dengan volume rendah dan campuran tinggi. Untuk setiap kelompok, catat ukuran pembatas, volume pasir aktual, bagian per bangunan, berat bagian, tingkat kesulitan pembersihan, waktu penyelesaian, dan irama pengiriman. Kecepatan build nominal menjadi output bulanan hanya setelah kepadatan nesting, waktu penggantian kotak, dan waktu aktif disertakan.
Model kapasitas dasar harus mencakup:
- bagian yang representatif per kotak pembuatan;
- pembangunan selesai per shift dan waktu pergantian kotak;
- kapasitas paralel untuk pengerasan dan penghilangan bubuk;
- pemeliharaan, pemeriksaan kepala cetak, dan waktu henti yang direncanakan;
- validasi artikel pertama, pengerjaan ulang dan batch abnormal; dan
- perubahan musiman dalam bauran pesanan dan kapasitas cadangan.
Setelah keluaran ditentukan, Anda dapat memutuskan apakah satu printer memerlukan beberapa kotak pertukaran atau beberapa printer harus berbagi sistem pasokan pasir, pemulihan, dan pasca-pemrosesan.
Area fungsional dalam satu garis lengkap
Persiapan data dan produksi
Inspeksi file, desain proses pengecoran, pemotongan, penyusunan sarang, perintah kerja, dan kontrol versi ada di sini. File yang dikirim ke lantai harus sesuai dengan revisi yang disetujui, dan setiap pekerjaan harus dapat ditelusuri ke tempat pasir, tempat pengikat, dan pengaturan kritisnya.
Pasir baru, pasir reklamasi, dan penyimpanan bahan pengikat
Bahan memerlukan identifikasi yang jelas, penyimpanan terkendali, dan tindakan terhadap kontaminasi silang. Pasir yang diperoleh kembali harus disaring, dihilangkan debunya, didinginkan atau direklamasi dan kemudian digunakan hanya dengan perbandingan yang disetujui. “Dapat didaur ulang” tidak berarti penggunaan kembali tanpa batas tanpa pengujian.
Percetakan dan pergerakan material
Area pencetakan memerlukan suhu dan kelembapan yang stabil, udara bertekanan, daya, akses jaringan, dan izin pemeliharaan. Rute untuk pembuatan kotak, gerobak, derek, dan forklift harus dipisahkan dari jalan setapak untuk mengurangi tabrakan, kerusakan jamur, dan perpindahan debu.
Depowdering, pengerasan dan pelapisan
Ekstraksi, pengumpulan debu, penerangan dan dukungan komponen di stasiun pembersihan mempengaruhi keamanan dan hasil. Jalur yang rumit memerlukan alat khusus dan cara terdokumentasi untuk memastikan bahwa pasir lepas telah dihilangkan. Proses pengerasan, impregnasi, atau pelapisan mungkin memerlukan stasiun terpisah, kapasitas pengeringan, dan ruang tunggu yang terkendali.
Inspeksi dan pelepasan
Inspeksi harus melampaui penampilan. Dimensi penting, berat, kekuatan cetakan, integritas permukaan, sisa pasir, lapisan dan catatan lot harus disesuaikan dengan risiko bagian. Hasil kualitas harus menjadi masukan bagi penyusunan, pencetakan, dan pengendalian material, bukannya tetap terisolasi pada pemeriksaan akhir.
Lihat konteks proses selengkapnya di halaman aplikasi cetakan pasir dan inti kami.
Merancang pasokan dan pemulihan pasir
Sistem pasokan harus menjaga kestabilan suhu pasir, kelembaban, distribusi butiran dan aliran sekaligus mencegah kontaminasi silang material. Kapasitas silo harus mencakup shift yang direncanakan dan tetap memungkinkan pengambilan sampel, pengosongan, dan pemeliharaan. Pengiriman otomatis mengurangi penanganan manual namun masih memerlukan pemantauan ketinggian, respons penyumbatan, pengendalian debu, dan rencana waktu henti.
Desain pemulihan dimulai dengan proses pengecoran. Pasir yang tidak terikat dari bangunan, pasir yang dibuang saat pencabutan dan pasir bekas setelah penuangan tidaklah setara. Kesesuaian untuk pencetakan harus divalidasi dengan pengukuran yang relevan dengan sistem seperti kehilangan penyalaan, distribusi ukuran partikel, denda, pH atau nilai kebutuhan asam. Menyediakan rute isolasi dan pembuangan untuk material yang gagal diterima.
Panduan kami tentang alur kerja pengaliran pengikat mulai dari pelapisan ulang hingga penghilangan bubuk dan pemulihan menjelaskan langkah-langkah ini secara lebih detail.
Produksi digital mengubah peran, bukan sekadar menghilangkannya
Beberapa pekerjaan pembuatan pola dan perakitan yang berulang berkurang, sementara rekayasa data, pemeliharaan, pengendalian material, dan analisis proses meningkat. Tanggung jawab umum meliputi:
- Insinyur proses pengecoran: sistem runner logam cair, risering, desain inti, dan validasi pengecoran.
- Data dan nesting engineer: versi file, pemotongan, dan pemanfaatan volume build.
- Operator mesin: permulaan, penggantian kotak, penanganan material, dan pemeriksaan harian.
- Teknisi pasca-pemrosesan: penghilangan bubuk, pengerasan, pelapisan, dan pemindahan.
- Teknisi kualitas: dimensi, kekuatan, ketertelusuran, dan pelepasan pengecualian.
- Teknisi pemeliharaan: printhead, pasokan pasir, pengumpulan debu, mekanik dan utilitas.
Satu orang mungkin mempunyai beberapa peran, namun tanggung jawab dan pembagian tugas harus jelas. Pelatihan harus mencakup debu, bahan kimia, pengangkatan, dan lingkungan pengecoran bersuhu tinggi, tidak hanya perangkat lunak printer.
Jalur bertahap dari uji coba ke skala
- Validasi proyek: mencetak inti yang representatif dan mengonfirmasi hasil penyelesaian dan pengecoran.
- Pengoperasian mesin tunggal yang stabil: menetapkan standar material, parameter, pemeliharaan, ketertelusuran, dan kualitas.
- Penyeimbangan siklus: gunakan pesanan nyata untuk memverifikasi pasokan pasir, pembersihan, pengerasan, dan kapasitas inspeksi.
- Ekspansi modular: menambahkan mesin atau otomatisasi sambil mempertahankan jalan pintas dan rencana pemulihan.
Pabrik pengecoran logam pintar yang besar menunjukkan potensi skala besar. Jumlah mesin, jumlah staf, dan keluarannya dapat memberikan informasi kepada pihak teknis, namun setiap lini baru masih harus disesuaikan dengan bauran pesanan, pembangunan, dan target prosesnya masing-masing. Lanjutkan dengan peta jalan penerapan pengecoran enam tahap.
Referensi berskala besar
Sebuah bisnis peralatan cerdas dalam KOCEL Group di Ningxia mengembangkan pabrik pencetakan 3D pengecoran berkapasitas tinggi berdasarkan pencetakan 3D dengan secara selektif memasukkan bahan pengikat ke dalam bubuk. Informasi proyek menjelaskan 14 mesin pencetak pasir, masing-masing memiliki tinggi sekitar 5,2 meter dan berat sekitar 35 metrik ton, dioperasikan oleh lebih dari 30 karyawan untuk melakukan pekerjaan yang memerlukan lebih dari 100 orang di pabrik konvensional. Efisiensi yang dilaporkan adalah tiga hingga lima kali lipat dibandingkan peralatan serupa di luar negeri, dengan biaya peralatan sekitar setengah dari solusi impor.
Proyek ini melaporkan pengurangan 70% dalam waktu tunggu pengecoran, kontrol dimensi dalam ±0,5 mm, penjualan kumulatif di atas 300 mesin dan ekspor ke pasar termasuk Jepang dan Austria. Beberapa pekerja beralih dari pekerjaan pencetakan yang panas dan berdebu ke pengoperasian peralatan, penjadwalan digital, dan pemantauan kualitas.
Data menunjukkan bahwa pencetakan pasir dapat melampaui skala mesin percontohan, sekaligus menunjukkan mengapa jumlah peralatan, staf, dan kapasitas harus dihitung ulang untuk pengecoran aktual, pemanfaatan bangunan, dan siklus penyelesaian.
Sistem pencetakan 3D pasir SJ-1200 dapat dievaluasi sebagai mesin yang berdiri sendiri atau bagian dari suatu lini. Untuk mendiskusikan tata letak, pergeseran, dan aliran material, kirimkan dimensi bangunan, target pengecoran, dan permintaan bulanan.
Pertanyaan yang sering diajukan
Peralatan apa yang dibutuhkan oleh jalur pencetakan 3D pasir lengkap?
Selain printer, sebuah lini produksi biasanya memerlukan pasokan pasir dan bahan pengikat, penanganan build-box, penghilangan bubuk dan pengumpulan debu, pengerasan atau pelapisan, inspeksi dan peralatan pemrosesan pasir. Sistem material, pengecoran, dan target otomatisasi menentukan konfigurasi yang tepat.
Berapa banyak printer yang dibutuhkan untuk target keluaran bulanan?
Hitung perwakilan nesting, waktu per kotak, shift, pemanfaatan dan hambatan penyelesaian. Membagi permintaan berdasarkan kecepatan cetak nominal saja tidak cukup; penyemprotan, pengerasan, atau inspeksi sering kali membatasi keluaran sebenarnya.
Bisakah pasir yang dicetak dipulihkan dan digunakan kembali?
Beberapa pasir dapat digunakan kembali dengan rasio yang disetujui setelah penyaringan, penghilangan debu, pendinginan atau reklamasi dan pengujian. Pasir dari berbagai titik dalam proses tidak setara, dan tingkat penggunaan kembali harus divalidasi untuk material dan sistem pengecoran.
Berapa banyak ruang lantai dan tenaga kerja yang dibutuhkan sebuah jalur?
Hal ini tergantung pada jumlah printer, silo, pergerakan kotak pembuatan, metode pembersihan, dan shift. Termasuk pemeliharaan, proteksi kebakaran, pengendalian debu, forklift, dan rute pejalan kaki yang aman—bukan hanya jejak kaki mesin.
Apa saja yang harus dipantau pada setiap shift?
Catat revisi file pekerjaan, lot pasir dan pengikat, kondisi lingkungan, status parameter, pengecualian kepala cetak atau mesin, hasil pembersihan, dimensi kritis, kerusakan cetakan, dan status pelepasan akhir.