
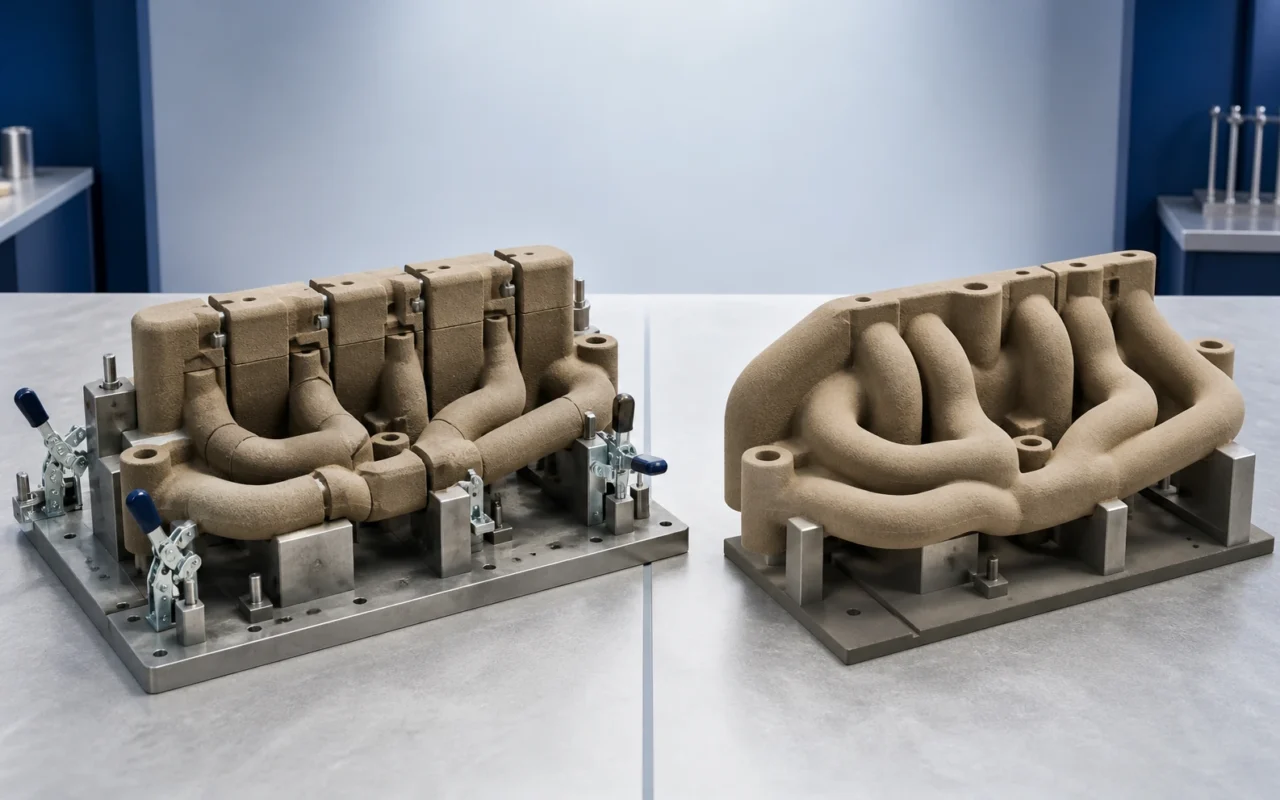
Внутреннюю геометрию сложной отливки зачастую сложнее изготовить, чем ее внешнюю. Обычный песчаный стержень должен покидать форму для формирования песчаного стержня, поэтому в конструкции учитываются направление открытия, конусность освобождения формы, линии разъема формы и доступ. Обмоточный канал или пересекающаяся полость могут быть разделены на несколько сердечников и собраны с помощью опор для сердечников, клея и крепежных приспособлений. Каждый дополнительный стержень требует дополнительных инструментов, управления и контроля местоположения, а также может привести к увеличению допусков или ребрам на стыке.
3D-печать песком формирует стержень непосредственно из цифрового файла, не извлекая его из физической формы для формирования песчаного стержня. Инженеры могут пересмотреть разделение, исключить отдельные формы для формирования песчаных стержней и объединить несколько обычных стержней в меньшее количество печатных деталей. Свобода дизайна не отменяет правил процесса: печать, обеспыливание, обработка, заливка и удаление песка из затвердевшей отливки по-прежнему налагают ограничения.
Почему обычные ядра разделены
Форма для формования песчаных стержней должна быть поддающейся механической обработке, заполняемой, отверждаемой и открывающейся. Подрезы, закрытые поверхности и пересекающиеся проходы часто требуют новой расколотой или свободной детали. Большие сердечники также можно разделить по весу и прочности при обращении. Разделение не является чем-то неправильным по своей сути; продуманная компоновка ядра может улучшить стабильность и удобство обслуживания. Это становится ограничением, когда накапливаются инвестиции в оснастку, время цикла, сборка, клеевые соединения и ошибки местоположения.
Гибридный подход описан в разделе обычное формование с напечатанными песчаными сердечниками.
Что консолидация ядра может улучшить
Без традиционной вытяжки линии разъема формы и конусность освобождения формы, добавленные исключительно для изготовления стержневого ящика, могут быть уменьшены. Соседние ядра можно соединить, а в цифровой модели можно запрограммировать расположение, поддержку, вентиляцию или защиту от ошибок.
- меньшее количество форм для формования песчаных стержней, требующих проектирования, обработки, хранения и обслуживания;
- меньше ручной сборки, склеивания и крепления;
- меньшая накопленная ошибка определения местоположения;
- меньшее количество внутренних стыков и несовпадений ступенек;
- более непрерывные изогнутые и органичные проходы; и
- более быстрая подготовка после обновления цифрового дизайна.
Это приоритетные возможности для приложений для цифровых форм и стержней.
Новые риски, создаваемые консолидацией
Консолидированный сердечник может быть тяжелее, более хрупким и его труднее чистить. В каждой закрытой зоне необходим выход для сыпучего песка, а длинные узкие проходы нуждаются в проверенном методе очистки. Тонкие консоли могут нуждаться во временной поддержке во время перемещения; заливка требует проверки плавучести, деформации, газа и сжимаемости.
- Может ли рыхлый песок покинуть каждую внутреннюю область?
- Достаточно ли прочны тонкие срезы для печати и обработки?
- Сможет ли существующее подъемно-монтажное оборудование выдержать такой вес?
- Является ли вентиляционный путь непрерывным и без газоуловителей?
- Можно ли удалить сердцевину из отливки после заливки?
- Имеют ли критические размеры измеримые исходные данные и план проверки?
Лучшее решение — не всегда одно ядро. Сокращение количества обычных ядер до двух или трех управляемых печатных модулей может привести к наименьшему общему риску.
Примеры Греде и Мэтьюза
Сообщается, что компания Grede Iron Mountain объединила несколько обычных стержней в одну печатную деталь, устранила дорогостоящие формы для формования песчаных стержней, сократила энергопотребление и время сборки, а также повысила производительность на 40%. Рабочие перешли от повторяющейся многоядерной сборки к более ценным машинам, процессам и качеству работы.
Matthews International использовала напечатанный песок, чтобы удалить конусность отделения формы, необходимую для обычного извлечения модели, и реализовать детальную и сложную отливку анкера. Проект получил признание на конкурсе кастингов AFS 2024 года. Эти два примера иллюстрируют практическую ценность консолидации и удаления геометрии, управляемой инструментами.
Контекст эксплуатации см. в примере долгосрочного использования песочного принтера.
Литейные требования сохраняются и после отказа от формовочных уклонов
Печатный стержень не нужно вытягивать из формы для формирования песчаного стержня, но текучесть и затвердевание металла не изменяются. Тонкие металлические стенки, острые углы, изолированные горячие точки и плохие пути потока могут по-прежнему вызывать холодные затворы, усадку, деформацию или проблемы с очисткой. Используйте свободу проектирования вместе с моделированием, опытом технологического процесса и возможностями контроля.
Не существует универсального минимального прохода или толщины сердцевины, применимого к каждому процессу. Размер зерна, толщина слоя, связующее, ориентация, длина, инструменты для очистки и заливочный сплав — все это имеет значение. Проверяйте репрезентативные образцы вместо того, чтобы рассматривать разрешение машины как спецификацию изменяемой функции.
Как запустить проект консолидации ядра
- Нанесите на карту текущие стержни, формы для формования песчаных стержней, этапы сборки и основные дефекты.
- Определите элементы геометрии, обусловленные разъёмом формы и формовочными уклонами, а не функцией отливки.
- Разработайте несколько концепций консолидации и сравните очистку, транспортировку и вентиляцию.
- Распечатайте репрезентативный раздел или первую статью и проверьте прочность и размеры.
- Запустите пробную отливку и осмотрите каналы, ребра, включения, газ и очистку.
- Заморозить данные, параметры и стандарт проверки на основе результата.
Система 3D-печати песком SJ-1200 позволяет изготавливать сложные формы и стержни. Если многоядерная сборка является повторяющейся проблемой, отправьте основные данные и текущий процесс на консолидированную проверку. Затем прочтите полный процесс 3D-печати путем выборочного нанесения связующего вещества на порошок.
Часто задаваемые вопросы
Могут ли несколько обычных ядер стать одним печатным ядром?
Часто количество можно уменьшить, но одна штука не всегда оптимальна. Очистка, обращение, вентиляция, прочность, сборка формы и удаление песка из затвердевшей отливки должны рассматриваться вместе.
Нужны ли формовочные уклоны песчаному стержню, изготовленному 3D-печатью?
Многие формовочные уклоны, необходимые только из-за конструкции оснастки, можно убрать: напечатанный стержень не извлекают из стержневого ящика. При этом уклоны, нужные для течения металла, механической обработки или контроля, могут потребоваться и дальше.
Насколько маленьким может быть внутренний проход?
Не существует ответа, независимого от процесса. Зерно, машина, длина и направление прохода, связка, очистка и сплав — все это имеет значение. Подтвердите предел с помощью репрезентативных испытаний.
Как консолидация влияет на точность размеров?
Меньшее количество стыков может уменьшить скопление и несоответствие, но более крупный стержень может деформироваться во время манипуляций или заливки. Базы данных, поддержка и контроль должны меняться вместе с проектом.
Какие правила дизайна все еще применяются?
Минимальная толщина стенок, отверстия для чистки, вентиляционные отверстия, прочность при обращении, расположение сердцевины, металлическое наполнение, горячие точки, возможность складывания и очистка после отливки — все это остается. Печать устраняет ограничения стержневого ящика, а не физику литейного производства.