
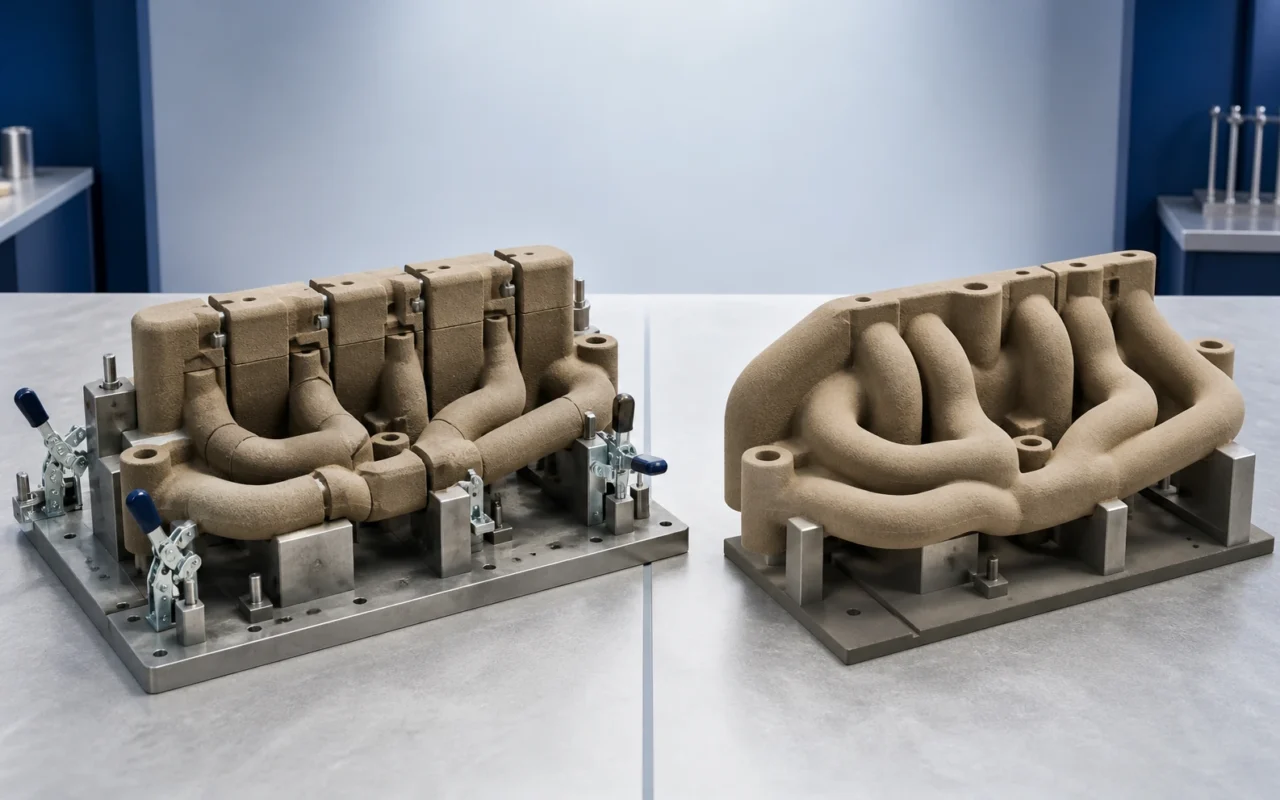
A geometria interna de uma peça fundida complexa é muitas vezes mais difícil de fabricar do que a sua parte externa. Um macho de areia convencional deve deixar um molde de formação de macho de areia, de modo que o projeto leva em conta a direção de abertura, a conicidade de liberação do molde, as linhas de separação do molde e o acesso. Uma passagem de enrolamento ou cavidade de intersecção pode ser dividida em vários machos e montada com suportes de localização de macho, adesivos e fixações. Cada macho adicional adiciona ferramentas, manuseio e controle de localização e pode introduzir empilhamento de tolerância ou aletas na junta.
A impressão 3D em areia forma o macho diretamente de um arquivo digital, sem extraí-lo de um molde físico de formação de macho de areia. Os engenheiros podem reconsiderar as divisões, eliminar moldes selecionados de formação de machos de areia e combinar vários machos convencionais em menos peças impressas. A liberdade de design não elimina as regras do processo: impressão, despoeiramento, manuseio, vazamento e remoção de areia da peça fundida solidificada ainda impõem limites.
Por que os machos convencionais são divididos
Um molde de formação de macho de areia deve ser usinável, preenchível, curável e capaz de abrir. Cortes inferiores, superfícies fechadas e passagens que se cruzam geralmente precisam de uma nova divisão ou peça solta. Machos grandes também podem ser divididos devido ao peso e à resistência ao manuseio. A divisão não é inerentemente errada; um layout central maduro pode melhorar a estabilidade e a manutenção. Torna-se uma restrição quando o investimento em ferramentas, o tempo de ciclo, a montagem, as juntas adesivas e os erros de localização se acumulam.
Uma abordagem híbrida é descrita na moldagem convencional com machos de areia impressos.
O que a consolidação central pode melhorar
Sem um estiramento convencional, as linhas de separação do molde e a conicidade de liberação do molde adicionadas exclusivamente para a fabricação da caixa macho podem ser reduzidas. Machos adjacentes podem ser conectados e recursos de localização, suporte, ventilação ou à prova de erros podem ser projetados no modelo digital.
- menos moldes formadores de machos de areia para projetar, usinar, armazenar e manter;
- menos montagem, colagem e fixação manuais;
- menor erro de localização acumulado;
- menos juntas internas e etapas de incompatibilidade;
- passagens curvas e orgânicas mais contínuas; e
- preparação mais rápida após uma atualização de design digital.
Estas são oportunidades prioritárias para moldes digitais e aplicações principais.
Novos riscos criados pela consolidação
Um macho consolidado pode ser mais pesado, mais frágil ou mais difícil de limpar. Toda região fechada precisa de uma saída para areia solta, e passagens longas e estreitas precisam de um método de limpeza verificável. Cantilevers delgados podem precisar de suporte temporário durante o manuseio; o vazamento requer revisão de flutuabilidade, distorção, gás e colapsabilidade.
- A areia solta pode sair de todas as regiões internas?
- As seções finas são fortes o suficiente para impressão e manuseio?
- Os equipamentos de elevação e montagem existentes podem gerenciar o peso?
- O caminho de ventilação é contínuo, sem coletores de gás?
- O macho pode ser removido da peça fundida após o vazamento?
- As dimensões críticas possuem referências mensuráveis e um plano de inspeção?
A melhor solução nem sempre é um único macho. A redução de mais de dez machos convencionais para dois ou três módulos impressos gerenciáveis pode criar o risco total mais baixo.
Exemplos de Grede e Matthews
A Grede Iron Mountain consolidou vários machos convencionais em uma peça impressa, eliminou moldes dispendiosos de formação de machos de areia, reduziu a energia e o tempo de montagem e melhorou a produtividade em 40%. Os trabalhadores passaram da montagem repetitiva de vários machos para máquinas, processos e trabalhos de qualidade de maior valor.
A Matthews International usou areia impressa para remover o cone de liberação do molde necessário para a retirada do padrão convencional e realizar uma fundição de âncora detalhada e complexa. O projeto recebeu reconhecimento no Concurso AFS Casting 2024. Os dois exemplos ilustram o valor prático da consolidação e da remoção da geometria orientada por ferramentas.
Para conhecer o contexto operacional, consulte o estudo de caso de longo prazo da impressora de areia.
Os requisitos de fundição continuam válidos mesmo sem os ângulos de saída
Um macho impresso não precisa ser extraído de um molde de formação de macho de areia, mas o fluxo e a solidificação do metal não mudam. Paredes metálicas finas, cantos afiados, pontos quentes isolados e caminhos de fluxo inadequados ainda podem causar fechamentos a frio, encolhimento, distorção ou problemas de limpeza. Use a liberdade de projeto junto com simulação, experiência de processo e capacidade de inspeção.
Nenhuma passagem mínima universal ou espessura do macho se aplica a todos os processos. O tamanho do grão, a espessura da camada, o ligante, a orientação, o comprimento, as ferramentas de limpeza e a liga de vazamento contribuem. Valide amostras representativas em vez de tratar a resolução da máquina como uma especificação de recurso moldável.
Como executar um projeto de consolidação central
- Mapeie machos atuais, caixas de machos, etapas de montagem e principais defeitos.
- Identifique os elementos geométricos exigidos pelos planos de apartação e ângulos de saída, e não pela função da peça fundida.
- Desenvolva vários conceitos de consolidação e compare limpeza, manuseio e ventilação.
- Imprima uma seção representativa ou primeiro artigo e verifique a resistência e as dimensões.
- Execute um teste de fundição e inspecione passagens, aletas, inclusões, gás e limpeza.
- Congele os dados, parâmetros e padrão de inspeção do resultado.
O sistema de impressão 3D em areia SJ-1200 pode produzir moldes e machos complexos. Se a montagem de vários machos for um problema recorrente, envie os dados principais e o processo atual para uma revisão de consolidação. Em seguida, leia a impressão 3D completa injetando seletivamente o aglutinante no fluxo de trabalho do pó.
Perguntas frequentes
Vários machos convencionais podem se tornar um macho impresso?
Muitas vezes o número pode ser reduzido, mas uma peça nem sempre é ideal. Limpeza, manuseio, ventilação, resistência, montagem do molde e remoção de areia da peça fundida solidificada devem ser revisados em conjunto.
Um macho de areia impresso em 3D precisa de ângulos de saída?
Muitos ângulos de saída exigidos apenas pelo ferramental podem ser eliminados, pois o macho não é extraído de uma caixa física. Ainda assim, pode ser necessário manter inclinações úteis ao fluxo do metal, à usinagem ou à inspeção.
Quão pequena pode ser uma passagem interna?
Não há resposta independente do processo. Grão, máquina, comprimento e direção da passagem, aglutinante, limpeza e liga são importantes. Confirme o limite com ensaios representativos.
Como a consolidação afeta a precisão dimensional?
Menos juntas podem reduzir o empilhamento e a incompatibilidade, mas um macho maior pode distorcer durante o manuseio ou vazamento. Os dados, o suporte e a inspeção devem evoluir com o projeto.
Quais regras de design ainda se aplicam?
A espessura mínima da parede, saídas de limpeza, aberturas de ventilação, resistência ao manuseio, localização do macho, preenchimento de metal, pontos quentes, colapsabilidade e limpeza pós-moldada permanecem. A impressão remove as restrições da caixa central, não a física da fundição.