
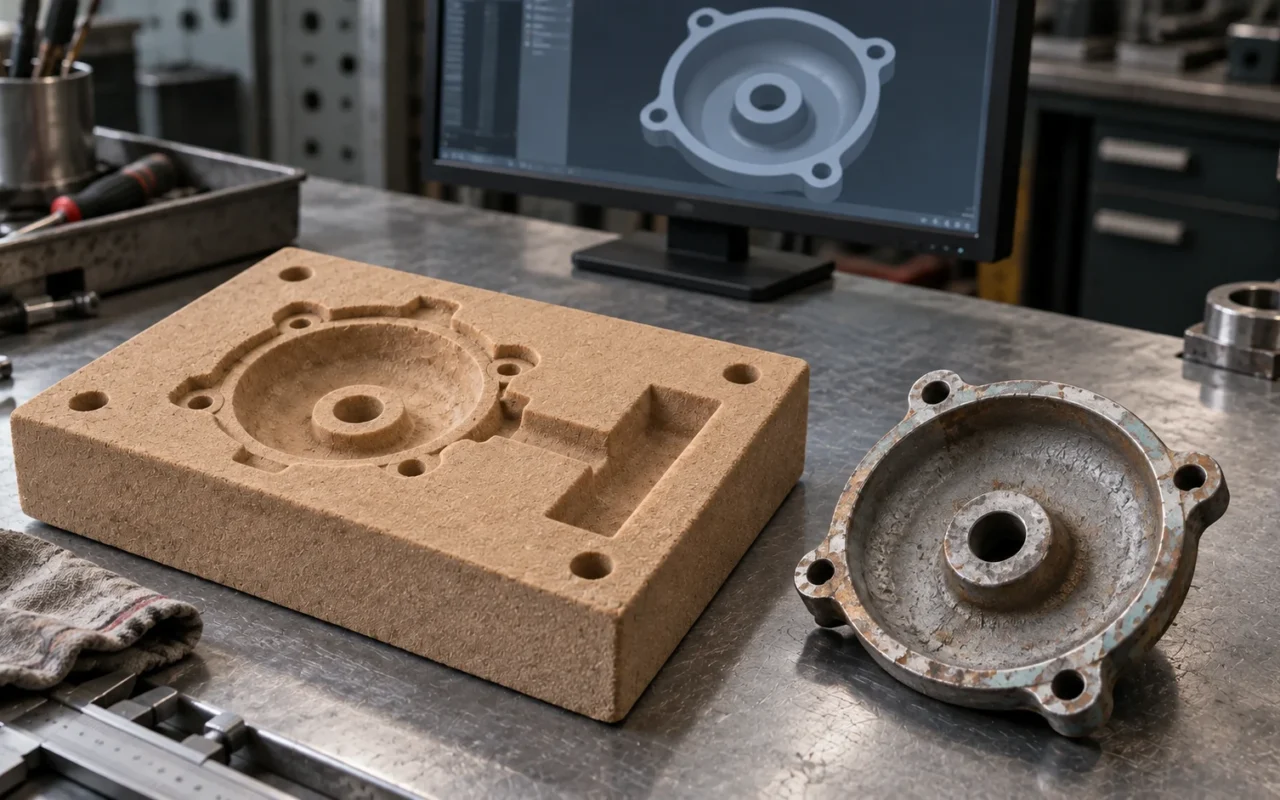
O equipamento continua funcionando, mas a peça de reposição saiu de linha. Há apenas uma peça desgastada, trincada ou parcialmente incompleta. A solução imediata parece escaneá-la para criar um modelo 3D e fabricar uma nova a partir dele.
O problema é que o escaneamento registra a condição atual, não necessariamente a condição prevista na saída da fábrica. Ele captura desgaste, deformações, reparos por soldagem e possíveis erros anteriores. Uma cópia sem interpretação pode reproduzir os problemas antigos na peça nova.
Refabricar uma peça fora de linha exige recuperar funções, relações dimensionais, materiais e condições de fabricação confirmados. O escaneamento 3D fornece evidências geométricas; a engenharia reversa as interpreta e reconstrói. A fundição é uma das rotas possíveis para obter a peça física.
Confirme a viabilidade antes de escanear
Primeiro, esclareça origem, aplicação e trabalhos autorizados, antes de escolher a precisão do escaneamento. Proprietário do equipamento, detentor dos direitos do projeto, responsável pela manutenção e fabricante devem acordar o uso das informações e a autorização de fabricação. Dúvidas exigem análise pelos responsáveis ou especialistas. A interrupção da produção não autoriza automaticamente qualquer cópia.
Em seguida, avalie os riscos. Uma cobertura simples não pode seguir os mesmos procedimentos de aprovação e aceitação de uma peça rotativa de alta velocidade, pressurizada ou crítica para a segurança. Essas funções exigem uma equipe capaz de assumir a confirmação do projeto, a seleção do material e a validação.
Defina também o objetivo: recuperar a função original, atender a novas condições de montagem ou melhorar o desempenho. Não reúna essas tarefas em um modelo sem histórico de alterações. Mudar a função vai além de copiar a geometria.
Avalie se a fundição continua adequada. A peça original pode ter sido forjada, soldada ou usinada. Ter uma impressora de areia não justifica transformar toda peça de reposição ausente em peça fundida.
Uma peça antiga é apenas uma fonte de evidência
Reúna também componentes de acoplamento, fotografias de montagem, registros de manutenção e inspeção, manuais e informações disponíveis sobre materiais. Comparar exemplares do mesmo modelo ajuda a separar características comuns do projeto de danos individuais.
Um furo aparentemente oval, por exemplo, pode resultar de desgaste prolongado, não do projeto original. A posição correspondente em outra peça, as medidas do eixo acoplado e as referências de montagem podem oferecer evidências adicionais.
Uma saliência local também pode ser uma característica original de fabricação ou material de solda acrescentado depois. O software de escaneamento não decide sozinho se ela deve permanecer. Orientação de funcionamento, regiões de contato e locais de falha também ajudam a interpretar a geometria.
Antes de medir, fotografe a peça com escala e orientação e registre desgaste, trincas, regiões ausentes e reparos observados. Depois da reconstrução, será possível voltar às evidências originais, em vez de conservar apenas uma malha suavizada repetidamente.
Por que os dados de escaneamento não são um desenho de fabricação?
O escaneamento normalmente gera nuvens de pontos ou malhas que representam amostras da superfície medida. A fabricação também exige referências, dimensões críticas, tolerâncias, requisitos de superfície e material. O arquivo de escaneamento geralmente não fornece tudo isso automaticamente.
a apresentação da Siemens sobre engenharia reversa também distingue o resultado do escaneamento de um modelo fabricável. Engenheiros precisam tratar e interpretar os dados conforme a aplicação. Terminar a captura não completa a definição de engenharia.
Nas superfícies visíveis, considere reflexos, obstruções, alinhamento das capturas e posicionamento. Canais internos invisíveis ao escaneamento óptico comum precisam de outras evidências ou medições. Fechar uma malha no software não prova que as regiões ausentes foram medidas.
Em condições adequadas, a tomografia industrial ajuda a obter geometria interna. a descrição dos serviços de inspeção da Nikon menciona canais internos, espessuras de parede e engenharia reversa. Entretanto, tamanho, material e condições do equipamento afetam os resultados utilizáveis. Defina o detalhe a recuperar e a confiabilidade de medição necessária antes de escolher o método.
Todas as dimensões não precisam do mesmo instrumento. Furos regulares, posições de acoplamento, superfícies livres e cavidades podem usar métodos adequados e depois ser relacionados a referências comuns. O objetivo é uma base técnica confiável, não a visualização mais impressionante.

Separe medições e hipóteses ao recuperar a intenção do projeto
Na reconstrução, diferencie três tipos de informação: características medidas diretamente em condições confiáveis, características recuperadas por evidências concordantes e regiões ainda baseadas em hipóteses.
Mantenha essa distinção nos registros. Se um ajuste crítico, uma espessura mínima ou uma estrutura resistente depende apenas de inferência, indique a validação adicional necessária. Não a transforme silenciosamente em dimensão liberada para produção.
Superfícies desgastadas merecem cuidado especial. Suavizar uma borda danificada até obter uma superfície bonita é uma operação geométrica. Recuperar a função requer avaliar contatos, folgas, cargas e movimentos originais. Maior semelhança com o escaneamento não garante um projeto mais correto.
Evite também o sobreajuste. Reproduzir em CAD cada depressão e irregularidade pode preservar textura de fundição ou danos, não características úteis. Construa o modelo a partir das necessidades funcionais e de fabricação, mantendo a comparação com os dados originais.
Uma ficha de revisão pode listar evidência, método de medição, reconstrução, incertezas e responsável pela aprovação de cada característica crítica. Se surgir um problema de montagem, a equipe saberá qual decisão revisar.
Cor e peso não bastam para identificar o material
Aparência e observações físicas simples fornecem indícios, mas não substituem a confirmação do material. Peças fora de linha do mesmo modelo podem ter diferentes materiais, tratamentos térmicos ou superficiais e históricos de reparo.
Combine documentos históricos e ensaios apropriados para definir o que confirmar sobre composição, microestrutura ou propriedades. Especialistas em materiais e qualidade devem decidir os requisitos conforme a aplicação. Um único resultado de ensaio portátil não comprova todas as propriedades necessárias.
Se o material original for difícil de comprar, trate sua substituição como alteração formal de projeto. Ser mais fácil de fundir não comprova desempenho equivalente nas condições originais. Materiais de graus parecidos também não autorizam automaticamente o mesmo tratamento térmico e plano de usinagem.
Da mesma forma, anos de serviço sem falhas do original não provam que uma nova peça fundida de geometria semelhante se comportará igual. Processo, condição interna e uso real podem mudar o resultado. Defina quem confirma definitivamente o material e os requisitos de serviço.
Do modelo final ao modelo de fundição há outra etapa de projeto
O modelo reconstruído descreve a peça acabada. Para fundi-la, são necessários também um bruto e um plano de processo adequados à produção: compensações dimensionais, sobremetal de usinagem, partição, machos, vazamento e alimentação.
Furos usinados e superfícies de vedação não precisam alcançar a condição final no bruto. Definir antes as referências de usinagem e a fixação reduz o risco de produzir uma peça difícil de usinar.
Para estruturas internas, reveja como fabricar, posicionar e remover os machos. Imprimir diretamente moldes ou machos pode ser uma opção para peças complexas sem ferramental original. Os dados de impressão devem vir de um modelo de processo confirmado, não de uma malha sem interpretação.
o resumo de pesquisa do ORNL sobre manufatura aditiva na fundição compara moldes de areia de uso único impressos diretamente com modelos impressos reutilizáveis. A manufatura aditiva pode participar da fundição por várias rotas. Os benefícios de um estudo específico não se aplicam a outro projeto sem cálculo.
Outras opções incluem manter ferramentas utilizáveis, repará-las, fabricar modelos ou caixas de machos e combinar moldes externos convencionais com machos impressos. Compare quantidade, geometria e frequência de reposição. A ausência de desenhos não exige imprimir todo o sistema de moldagem.
A revisão do modelo de processo pode seguir os cinco fundamentos do projeto de moldes de areia.

Um caso público mostra por que validar em etapas
Um caso do Manufacturing Extension Partnership do NIST relata a reconstrução de um rotor da Renegade Marine Jet Drive. A equipe recuperou o projeto com escaneamento e CAD e produziu um protótipo de resina para verificar a forma. Depois, tentativas de fabricar modelos de cera para fundição de precisão enfrentaram contração desigual e problemas dimensionais. A fonte informa que a empresa continuava avaliando fabricantes. Consulte o estudo de caso original do NIST.
O caso documenta captura, reconstrução e exploração de rotas de fabricação. Não comprova uma produção seriada estável nem diretamente a eficácia de moldes de areia impressos. Avanços no modelo digital e no protótipo não eliminam novas dificuldades na fabricação final do metal.
Essa divisão é útil para peças fora de linha: confirmar geometria e montagem, revisar material e rota produtiva e realizar a inspeção da primeira peça e a validação funcional prevista. Critérios claros mostram o problema a resolver em cada investimento seguinte.
Combine a validação da primeira peça antes da fabricação
Não espere a peça fundida chegar para definir sua validação. Antes do pedido, especifique dimensões, estado de usinagem na medição, evidências de material e necessidade de inspeção interna ou funcional.
Para carcaças complexas, defina ao menos as relações críticas de montagem e os requisitos das cavidades. Peças rotativas também precisam de validação especializada. A equipe responsável pelo produto determina as condições de ensaio; o fluxo geral deste artigo não é uma especificação diretamente executável.
Divida a validação em algumas áreas:
- Geometria: referências, ajustes, interfaces, espessuras críticas e contornos internos.
- Material: composição acordada, condição de fornecimento e evidências das propriedades pertinentes.
- Qualidade de fabricação: inspeção de defeitos e estado após limpeza e usinagem conforme os requisitos.
- Função: ensaios aprovados para a aplicação real.
- Documentação: modelos, desenhos, processos e resultados de inspeção da mesma revisão.
Se a primeira peça falhar, identifique se a causa está na recuperação do projeto, na fundição, na usinagem ou na interpretação da inspeção antes de modificar o modelo. Adaptá-lo a um desvio isolado de fundição pode transformar um problema de processo em erro de projeto.
Esclareça também o alcance de uma primeira peça aprovada: ela comprova uma amostra de certa revisão ou conclui a qualificação do processo para produção contínua? Separe essas afirmações na documentação de entrega.

A biblioteca de peças digitais precisa de mais que um STL
Se restar somente uma malha imprimível, o próximo pedido ainda pode não ter material, método de usinagem ou critérios de aceitação definidos. Registros digitais úteis devem apoiar a próxima fabricação controlada.
Conserve ao menos medições originais, CAD reconstruído, desenhos finais, requisitos de material e condição, informações do bruto e do processo, referências de usinagem, plano de inspeção, resultados iniciais e aprovações. Gerencie acesso e rastreabilidade dos dados de terceiros conforme os acordos.
Não substitua dados originais pelo modelo final. Os dados são evidências; o modelo incorpora decisões técnicas. Se uma dimensão reconstruída apresentar problema, será necessário revisar o que foi medido e a razão da alteração.
Diferencie revisões de projeto e de processo. Mudanças no vazamento com projeto inalterado devem ser rastreáveis. Alterações de ajuste com o mesmo processo exigem nova análise de impacto.
Arquivar informações não torna a produção futura uma operação de um clique. Fornecedores, materiais, equipamentos e requisitos de qualidade podem mudar. Antes de repor peças, compare as condições atuais ao escopo da validação inicial.
Como avaliar moldes impressos para pequenas quantidades?
Sem ferramental, com geometria complexa e poucas unidades, moldes impressos podem reduzir o investimento em modelos ou caixas de machos. O custo total ainda inclui medição, reconstrução, projeto do processo, fundição, usinagem e inspeção.
Uma cotação de impressão não equivale a uma cotação de reposição entregue. O peso de material também não determina todos os custos. Em peças críticas, confirmar o projeto e a validação pode ser mais importante que o molde.
Peça a separação entre engenharia inicial, preparação por lote e fabricação por peça. Compare demanda atual e futuras reposições possíveis. Se o ferramental original estiver íntegro e materiais e processos forem maduros, manter a rota existente pode ser mais adequado.
O papel do Cprint 3D SJ-1200 neste contexto é fabricar moldes e machos de areia. No início, forneça amostras ou modelos compartilháveis, informações ausentes, aplicação, quantidade e exigências de aceitação. Avalie primeiro se os dados de entrada e as condições de fundição são suficientes.
Para peças antigas de motores, passagens de arrefecimento de motores e machos impressos ajuda a compreender a relação entre cavidades e machos. Para toda a cadeia de fabricação, consulte o guia do processo de fundição em areia.
Perguntas frequentes
É possível iniciar engenharia reversa com apenas uma peça desgastada?
Uma avaliação inicial é possível, mas as informações recuperáveis são limitadas. Regiões críticas podem exigir componentes de acoplamento, registros antigos ou outras medições. Uma amostra não revela automaticamente todas as dimensões originais.
Maior precisão de escaneamento sempre produz uma reposição mais precisa?
Não necessariamente. Medição, referências, reconstrução, fundição e usinagem afetam o resultado. Uma malha densa não corrige automaticamente decisões de projeto ou condições de fabricação incorretas.
O escaneamento óptico comum captura todos os canais internos?
Em geral, ele não mede diretamente superfícies internas ocultas. Conforme a estrutura, considere outros ensaios, medições ou documentos e identifique regiões não medidas diretamente.
Uma primeira peça que encaixa está pronta para uso prolongado?
A montagem sozinha não basta. Confirme material, qualidade de fabricação e validação funcional conforme a aplicação. Peças críticas para segurança exigem especialmente aprovação profissional.
O modelo digital elimina a necessidade de engenheiros?
Não. Ele reduz preparações repetidas, mas cada fabricação ainda requer verificar revisões, condições de fornecimento e qualidade. Preserva uma base técnica controlada, não uma dispensa automática de validação.