

Do CAD da peça final ao molde pronto para vazamento
O CAD de uma carcaça de bomba pode definir contorno, flanges e canais internos com precisão. Para fundi-la, ainda é preciso decidir como dividir e montar o molde, fixar o macho, introduzir o metal, alimentar regiões durante a solidificação e dar saída aos gases.
Partição, modelo, sistema de canais, massalotes e ventilação são cinco elementos ligados. Mudar a partição pode alterar a colocação do macho; mover um ataque modifica condições térmicas locais; mudar o macho afeta ventilação e retirada de areia.
Separe três níveis: o modelo final define os requisitos; o bruto fundido inclui sobremetal de usinagem e compensações; o projeto do molde acrescenta machos, canais, massalotes e montagem. O guia do processo de fundição em areia apresenta a rota completa. Aqui, o foco é coordenar os cinco elementos.
1. A partição define fabricação e montagem
A superfície de partição separa as partes do molde; sua linha indica essa divisão na peça. Uma configuração horizontal comum usa metades superior e inferior, fechadas após colocar os machos. O glossário de fundição da AFS define os termos básicos.
Na moldagem convencional, o modelo físico precisa ser retirado. Direção de extração, reentrâncias e saliências influenciam a divisão e podem exigir peças soltas ou machos adicionais. Uma solução fácil de moldar também deve permitir colocação, inspeção e posicionamento dos machos.
Se a partição atravessa a face de vedação de uma flange, avalie desalinhamento e rebarbas em relação à usinagem. Confirme sobremetal e referências. Quando vários componentes de areia determinam uma dimensão crítica, documente suas relações de posicionamento.
Compare partição e orientação de vazamento juntas. Uma posição facilita colocar o macho; outra pode favorecer ataques ou massalotes. O exemplo da SFSA sobre orientação do molde considera partição, fluxo e posição do macho em conjunto. A escolha real depende da geometria.
Percorra fabricação e montagem: retirada do modelo, entrada do macho, visibilidade dos apoios e áreas inacessíveis depois de fechar. Isso revela problemas que uma vista em corte pode omitir.
2. Compensações do modelo e dos dados de processo
O modelo forma a cavidade na moldagem convencional. Geralmente difere da peça final por compensação dimensional, sobremetal, ângulos de saída, raios e apoios do macho.
A compensação da contração dimensional considera a mudança de tamanho no resfriamento. Defina-a pela liga, geometria e condições de fabricação. Nas regiões sujeitas a deformação, consulte medições anteriores e ensaios. Ampliar tudo uniformemente pode servir em certas condições, mas dimensões críticas continuam exigindo verificação.
O sobremetal de usinagem reserva metal removível nas faces, furos e referências a usinar. A face de vedação precisa de material suficiente, com fixação e posicionamento considerados. Excesso aumenta consumo, corte e espessura local. Fundição e usinagem devem validar juntas o bruto.
Os ângulos de saída facilitam separar modelo ou caixa de machos da areia. Raios e transições de espessura envolvem moldagem, cargas de serviço e condições térmicas. Identifique o que pertence à peça final e o que é acrescentado para fabricar.
As marcações de macho fornecem regiões de apoio e posicionamento. Verifique sua relação com os alojamentos e o molde externo, a limitação de movimentos e a estabilidade durante o vazamento. Aberturas próximas também podem servir para gases ou limpeza posterior.
Diferencie compensação dimensional e alimentação por massalote. A primeira altera a geometria; a segunda fornece metal líquido durante a solidificação. Devem ser revisadas separadamente. O guia de contração e controle de defeitos diferencia rechupes, contração dispersa e porosidade gasosa.
A impressão direta pode eliminar o modelo físico, mas exige dados de bruto, cavidade e processo adequados à fundição. Mantenha modelos separados, identifique a revisão de produção e registre alterações de compensação e sobremetal. O guia de projeto de aço fundido da SFSA também relaciona usinagem e fixação à cooperação entre cliente e fundição.
3. Os canais organizam a entrada do metal
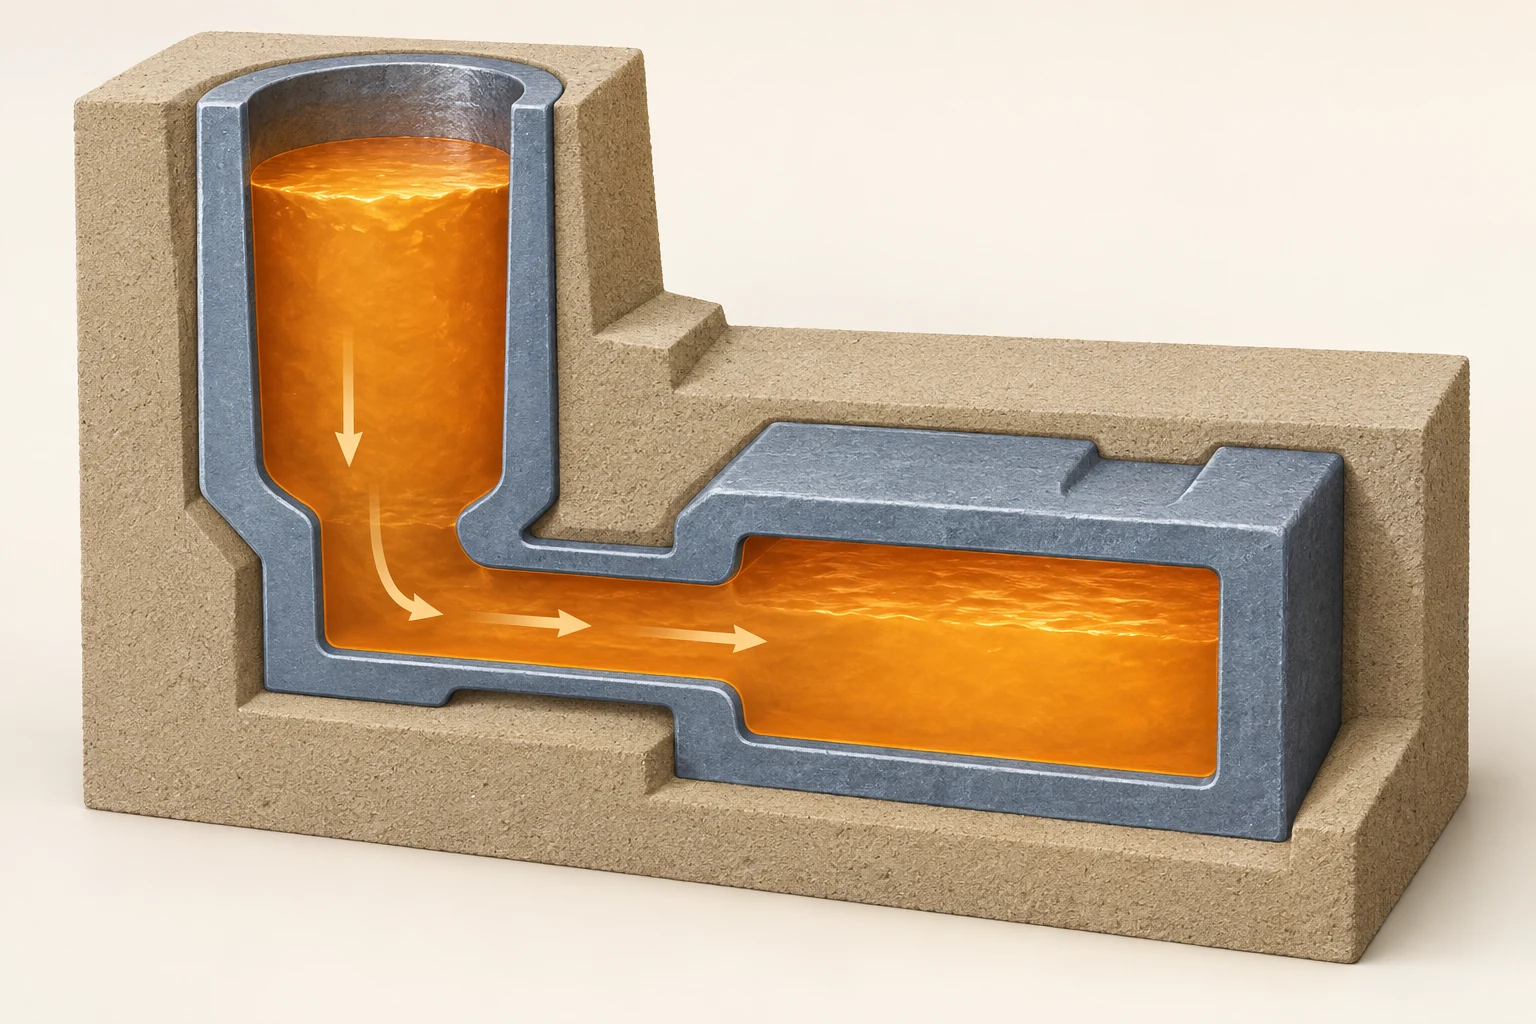
O sistema leva metal líquido à cavidade. Elementos comuns incluem bacia ou copo de vazamento, canal de descida, canais distribuidores e ataques que se conectam à peça.
Ao localizar ataques, acompanhe o trajeto e a ordem de enchimento. Na carcaça, verifique se extremidades finas enchem a tempo, se machos sofrem erosão concentrada e onde pode ocorrer arraste de gás.
Considere velocidade, queda de temperatura, altura de pressão efetiva e comportamento do fluxo juntos. Seções, curvas e ramificações importam. As mesmas proporções podem agir de modo diferente em outra liga ou peça. A apresentação do curso AFS de canais e massalotes inclui quantidade de movimento, turbulência e dinâmica dos fluidos.
Filtros podem reter inclusões e melhorar o fluxo. Seleção e instalação devem corresponder à liga, vazão e sistema. As informações da Foseco sobre filtros e canais descrevem alternativas por liga. Após adicionar um filtro, confira as condições de enchimento do conjunto.
Os ataques também afetam corte e acabamento. Deixe acesso nas conexões e coordene com referências de usinagem e elementos frágeis. Avalie tanto a entrada como a retirada do metal adicional após fundir.
4. Massalotes precisam de um caminho eficaz de alimentação
O massalote mantém metal líquido para alimentar regiões que contraem ao solidificar. A eficácia depende da reserva, das condições térmicas e de uma conexão aberta durante o período necessário.
Um ressalto de fixação pode criar uma região espessa. Se uma seção fina a separa do massalote, verifique se a conexão congela cedo demais. Proximidade só ajuda quando o líquido realmente chega ao destino. O guia da SFSA para aço fundido explica a interrupção da alimentação de regiões grossas por partes finas já solidificadas.
A relação entre volume e área efetiva de resfriamento ajuda em comparações térmicas iniciais. O projeto depende também de liga, areia, contatos e materiais auxiliares. Aço, alumínio e ferros fundidos com grafitização exigem avaliações distintas.
Luvas isolantes ou exotérmicas prolongam o estado líquido no massalote. Resfriadores aceleram a extração local de calor e ajustam a sequência de solidificação. As informações de alimentação da Foseco e o exemplo de controle de solidificação da SFSA explicam essas funções.
Atenda primeiro à qualidade e depois compare peso de canais e massalotes, retorno metálico e limpeza. Avalie rendimento metálico junto com a proporção de peças conformes. Aumentar sem fundamento acrescenta metal; reduzir cedo demais pode prejudicar alimentação. Posição e conexão frequentemente importam tanto quanto volume.
5. Ventilação precisa de uma saída contínua
Diferencie ar inicial na cavidade, gases gerados pelo aquecimento de molde, macho e ligante, e gases no banho metálico. Os dois primeiros exigem rotas de saída no molde; gás no banho também requer controle da qualidade do metal.
Respiros e permeabilidade da areia atuam em conjunto. Canais fornecem trajetos definidos, enquanto o estado da areia influencia a passagem por seu corpo. O glossário AFS define os dois conceitos separadamente.
Na carcaça oca, siga o caminho do interior do macho até marcações, interfaces e saída externa. Um canal visível no macho isolado pode ficar bloqueado por apoios, vedação ou outras peças de areia após fechar.
Revestimento, secagem e montagem mudam as condições reais. O guia de areia de fundição, ligantes e regeneração auxilia a seleção. Confirme a ventilação exigida pelos materiais e tratamentos concretos.
Machos impressos podem incorporar canais no projeto digital. Verifique retirada da areia solta, resistência do macho e risco de metal entrar nos canais. O número de respiros deve servir a um caminho completo; sozinho não mede qualidade.
Confira separadamente retirada de areia não ligada após impressão e remoção do macho após fundição. Uma remove material solto, a outra resíduos internos. Um canal pequeno que deixa gás sair pode ser insuficiente para limpar.
6. O que muda com impressão direta em areia
Imprimir moldes e machos reduz restrições de modelos físicos, caixas e direção de extração. Abre opções para geometrias complexas, união de machos e ventilação interna. As informações públicas do serviço de impressão em areia da ExOne descrevem essas capacidades.
Os pontos de revisão mudam:
| Elemento | Foco na impressão direta |
|---|---|
| Partição | Divisão e posição conforme volume de impressão, limpeza, movimentação, colocação e montagem |
| Modelo | Dados de bruto e cavidade derivados da peça final, com compensações e revisão definidas |
| Canais | Geometria mais livre, enchimento validado e corte planejado |
| Massalotes | Estruturas, pontos quentes e caminhos de alimentação coordenados; solidificação validada |
| Ventilação | Saídas, retirada de areia solta, resistência e continuidade após montar |
Unir machos reduz interfaces, mas pode mudar movimentação e limpeza interna. Avalie o processo completo comparando união e divisão de machos complexos.

Rotas podem ser combinadas, por exemplo molde externo convencional com machos impressos. Se os canais internos forem a principal dificuldade, compare essa combinação com imprimir o conjunto inteiro.
A impressora 3D de areia SJ-1200 da Cprint 3D fabrica moldes e machos para fundição. Os componentes seguem para inspeção, montagem e vazamento; a peça metálica final é obtida por fundição.
7. Os cinco elementos em uma carcaça de bomba
Considere uma carcaça hipotética com canais internos, face de vedação usinada e ressalto espesso de fixação. O exemplo explica relações de projeto e não representa uma entrega real.
Primeiro defina requisitos finais: usinagem da face, canais livres e dimensões críticas de fixação. Marque no modelo final antes de desenvolver bruto e estruturas de processo.
Depois compare partição e posicionamento do macho. Uma alternativa facilita colocá-lo, mas atravessa uma face crítica com a interface de fechamento. Outra favorece relações dimensionais e dificulta a colocação. Documente fabricação, montagem e inspeção de cada opção.
Planeje o fluxo ao redor do macho até áreas finas. Identifique últimas regiões preenchidas e riscos de erosão concentrada. Verifique se cortar ataques afeta usinagem da vedação ou fixação.
Confira a alimentação do ressalto. Se mudar a orientação melhora a conexão do massalote, reveja ao mesmo tempo partição, macho e respiros. A mudança afeta vários elementos; não basta atualizar o desenho do massalote.
Confirme ventilação e limpeza: destino dos canais após fechamento e retirada de resíduos por aberturas existentes. Para interiores complexos, compare machos separados ou acesso adicional apropriado.
Por fim, compare moldagem convencional, molde convencional com machos impressos e conjunto totalmente impresso sob os mesmos requisitos. Inclua preparação de ferramentas, fabricação de areia, inspeção de montagem e usinagem. Necessidades e validação determinam a rota.
8. Validar com simulação e primeira peça
Avance do modelo de processo à simulação de enchimento e solidificação, primeiro vazamento, inspeção física e revisão. A simulação identifica riscos e compara alternativas usando liga, areia e condições reais. A descrição pública do MAGMASOFT inclui enchimento, solidificação e dados termofísicos.
Antes do teste, confira dimensões, identificação, integridade e estabilidade do macho, interferências no fechamento, limpeza e respiros. Um canal digital precisa funcionar no componente físico.
A inspeção deve seguir requisitos: dimensões críticas, sobremetal e possibilidade de limpar canais. Escolha radiografia, CT, cortes locais ou testes funcionais conforme material, regiões críticas e entrega. Aparência, dimensões e qualidade interna respondem a questões diferentes.
Relacione defeitos ao modelo e analise registros de teste. Anote alterações e condições mantidas para comparar resultados. Assim se estabelecem gradualmente condições adequadas de produção.
20 perguntas antes da produção
Projeto, fundição, usinagem e inspeção podem usar a lista para documentar a revisão. Defina critérios de aceitação conforme o projeto.
- Liga, estado de entrega e uso estão claros?
- Dimensões críticas e referências de medição estão indicadas?
- Sobremetal corresponde às dimensões finais e à fixação?
- Espessuras e transições atendem ao uso e à fundição?
- A divisão permite fabricar, limpar e movimentar?
- Marcações e apoios mantêm o macho estável?
- A sequência de colocação, inspeção e fechamento é executável?
- Dimensões entre interfaces, desalinhamento e vedação são conferidos separadamente?
- O percurso principal do metal está claro?
- Extremidades finas, erosão e arraste de gás foram avaliados?
- Pontos quentes e conexões de alimentação têm fundamento de projeto?
- Há acesso para corte considerando referências de usinagem?
- Gases do macho têm uma rota completa ao exterior?
- Areia, revestimento e secagem correspondem à ventilação?
- Partes frágeis suportam retirada, movimentação e vazamento?
- Limpeza após impressão e após fundição são viáveis separadamente?
- Peça final, bruto e processo compartilham a revisão de produção?
- Dados e condições de simulação representam o processo real?
- A primeira inspeção cobre regiões críticas com critérios claros?
- Testes, mudanças e validações seguintes estão registrados?
9. Perguntas frequentes
A impressão 3D elimina partição e montagem?
Ela reduz restrições de extração do modelo. O molde pode continuar dividido para limpeza, colocação de machos, movimentação ou volume disponível. Posicionamento e montagem precisam ser projetados.
Ainda são necessários modelos e ângulos de saída?
A impressão direta pode eliminar o modelo ou caixa correspondente e permite rever ângulos destinados apenas à extração. Partes convencionais mantêm requisitos de fabricação. Raios, espessuras e compensações continuam sendo conferidos.
Massalotes maiores e mais respiros são sempre melhores?
Massalotes dependem de posição, conexão e solidificação; ventilação, de trajetos completos, resistência e limpeza. Aumentar volume ou quantidade de furos não melhora necessariamente o conjunto.
Um sistema gerado por software pode ir direto à produção?
Revise os resultados, confira os componentes de areia e valide com uma primeira fundição. Materiais, condições reais, revisão dos dados e inspeção devem constar no plano de produção.