
Como funciona a fundição de alumínio em areia
Uma carcaça de alumínio com canais internos precisa atender à geometria externa, aos canais, às interfaces de montagem e à vedação. Se o projeto ainda muda, a fabricação também deve acomodar revisões. A flexibilidade da moldagem e da fabricação de machos costuma tornar a fundição em areia uma candidata para esses projetos.
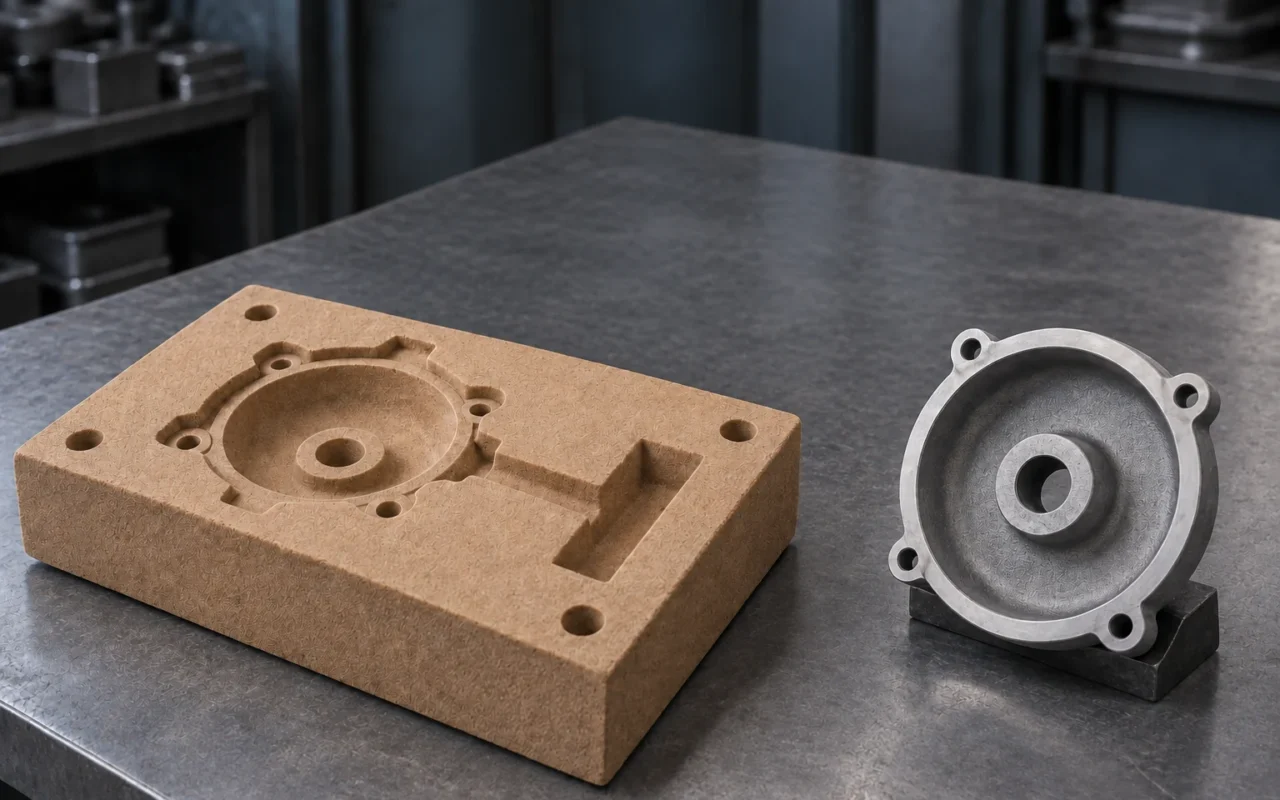
Na fundição em areia, a liga de alumínio líquida é vazada na cavidade de um molde de areia. Após a solidificação, retiram-se molde e machos para obter o fundido bruto. A adequação depende da geometria, quantidade e qualidade exigida; usinagem e inspeção ainda são necessárias para entregar uma peça aceita.
Por que considerar areia para lotes pequenos peças grandes e cavidades complexas
A apresentação da Aluminum Association sobre processos de fundição inclui a areia entre as principais rotas para alumínio e aponta quantidades menores, estruturas complexas e fundidos grandes como situações que merecem avaliação econômica. Ferramental, machos e condições de produção ajudam a explicar essas características.
A moldagem convencional usa um modelo para formar a cavidade e uma caixa de macho para produzir os machos. O ferramental depende da tarefa; imprimir componentes de areia diretamente pode reduzir parte da preparação de modelos e caixas. Quando peças em desenvolvimento mudam com frequência, compare o ferramental afetado em cada revisão, além da primeira cotação.
Os machos formam vazios internos e são removidos após a fundição. Oferecem uma alternativa para canais curvos, cavidades complexas e certas formas das quais seria difícil extrair um núcleo rígido. Também é preciso avaliar apoio, posicionamento, ventilação e remoção da areia. Coquilhas podem usar machos de areia, portanto a geometria interna exige uma avaliação do plano completo.
Para peças grandes, a viabilidade depende do espaço de moldagem, da capacidade de fusão, do içamento, do vazamento e da limpeza. Poder projetar um molde grande e a fundição poder produzir a peça de forma estável são condições que precisam de confirmação separada.
Não há um limite universal de quantidade para lotes pequenos. Com ferramental existente, geometria simples e produção convencional adequada, manter a rota atual pode custar menos. A fabricação digital de machos merece avaliação quando há vários modelos em poucas unidades e as mudanças se concentram em machos complexos.
Começar pela liga e pelos requisitos de uso
“Alumínio fundido” indica apenas uma categoria ampla. Alumínio puro e ligas têm composições diferentes; as ligas de fundição também variam nos requisitos de material e entrega. Os documentos de compra devem definir a designação, a norma aplicável e o estado do material.
Antes de escolher o material, defina cargas, pressão ou estanqueidade, exposição a meios corrosivos e eventuais soldagem, tratamento térmico ou usinagem posteriores. Se o projeto especificar A356 e um estado de tratamento térmico, por exemplo, mantenha esses dados na consulta, na produção e na aceitação. O exemplo ilustra a documentação completa; a liga real depende da função.
A descrição da Aluminum Association das normas para fundidos em areia e coquilha separa requisitos dimensionais de engenharia e propriedades metalúrgicas. Dimensões, tolerâncias e sobremetal para usinagem são um grupo de questões; composição, estado e propriedades da liga são outro.
As evidências do material devem identificar seu objeto. A análise química representa o lote, as propriedades do corpo de prova representam a amostra acordada, e a inspeção de áreas críticas trata da própria peça. Para fundidos exigentes, projeto e qualidade devem definir na consulta quais evidências são necessárias e quem as fornecerá.
Três áreas de controle das ligas de alumínio
Qualidade do banho
Óxidos se formam na superfície do alumínio líquido e podem ser incorporados pelo fluxo durante fusão, transferência e vazamento. O hidrogênio dissolvido tem outro comportamento: sua solubilidade cai na solidificação e ele pode contribuir para a porosidade. Limpeza do banho e teor de gás exigem avaliações separadas.
A filtragem atua principalmente sobre as inclusões pertinentes; a desgaseificação controla gases dissolvidos. A gestão do material e da transferência influencia a contaminação inicial e a posterior absorção de gás. A introdução da AFS à limpeza do alumínio líquido aborda inclusões, hidrogênio e tratamento como assuntos relacionados, porém diferentes. Métodos e resultados devem ser validados para o material e o processo da fundição.
Enchimento do molde
O sistema de canais define o percurso do metal até a cavidade. Extremidades finas e percursos longos exigem avaliar enchimento e perda térmica; perto dos machos também importam erosão, incorporação de gás e inclusões. Ligantes, revestimentos e ventilação afetam as condições após o contato entre metal e molde.
Enchimento e solidificação devem ser validados juntos. As descrições da AFS de pesquisas sobre fundição de alumínio indicam que as relações entre filmes de óxido, porosidade e resultados mecânicos em diferentes condições de enchimento precisam de mais estudo. Um fluxo mais estável, isoladamente, não comprova melhores propriedades finais.
Solidificação e alimentação
O metal muda de volume ao solidificar. Se uma região precisa de metal líquido, mas seu caminho de alimentação já solidificou, podem surgir rechupes ou microporosidade de contração. Seções espessas, transições, posição de massalotes e resfriamento devem ser revisados em conjunto. A explicação da Foseco sobre defeitos de fundição distingue os mecanismos de alimentação e de porosidade associada ao hidrogênio.
Ventilação dos machos, desgaseificação e alimentação por massalotes atuam em etapas diferentes. Ao encontrar um vazio, analise posição, forma e registros antes de decidir qual operação investigar. Para diferenciar os casos, consulte a investigação de porosidade gasosa, rechupes e microporosidade de contração.
Da preparação do processo à inspeção
- Preparação do processo: Confirme material, requisitos da peça acabada e revisão do fundido bruto. Planeje partição, sobremetal, machos, canais e alimentação. Defina aqui as superfícies funcionais críticas.
- Fabricação e montagem de moldes e machos: Verifique dimensões, integridade, posicionamento e ventilação. Componentes impressos também precisam de remoção de pó e pós-processamento, confirmando a possibilidade de limpar os canais internos.
- Fusão tratamento e vazamento: Gerencie lotes, retornos, tratamento do banho e transferência conforme o processo validado. Confira a compatibilidade entre o estado real do molde e os documentos.
- Solidificação resfriamento e limpeza: Siga o plano de resfriamento, desmoldagem, retirada dos machos e corte de canais e massalotes. Verifique areia residual e limpeza nas cavidades; o exterior limpo não comprova limpeza interna.
- Tratamento térmico e usinagem: Execute os tratamentos previstos para material e entrega. Usine faces de montagem, furos e ajustes, preservando a relação entre lotes fundidos e revisões de usinagem.
- Inspeção e aprovação da primeira peça: Verifique dimensões, material e qualidade interna nas áreas acordadas, com métodos e critérios especificados; depois confirme os requisitos funcionais.
As etapas se conectam. O acesso das ferramentas para remover machos pode afetar o projeto, enquanto a usinagem de uma face de vedação afeta o momento da inspeção. Avalie o sistema de materiais junto com a areia de fundição, os ligantes e a circulação da areia usada e consulte o processo completo de produção por fundição em areia para a sequência completa.
Peças de alumínio que merecem avaliação
| Categoria de peça | Necessidades a avaliar | Pontos de aceitação |
|---|---|---|
| Corpos de bombas e carcaças para fluidos | Canais internos, machos complexos e sobremetal | Vedação, limpeza dos canais e dimensões críticas |
| Carcaças de equipamentos e transmissões | Estruturas grandes, interfaces de montagem e várias revisões | Dimensões de ajuste, deformação e propriedades |
| Peças de desenvolvimento de sistemas de propulsão | Alterações em canais de água e óleo e necessidade de protótipos | Estado do material, canais e objetivos de ensaio |
| Peças funcionais com canais de resfriamento | Geometria dos canais e fabricação dos machos | Vazão, vazamento, limpeza e desempenho térmico |
A tabela ajuda a selecionar candidatas. A produção real segue o uso de cada produto; duas “carcaças” podem precisar de materiais, espessuras e inspeções diferentes.
Considere uma carcaça hipotética de alumínio com cavidade interna: interfaces externas estabilizadas, mas canais ainda em teste. A fabricação convencional de machos pode apoiar a repetição após o amadurecimento do projeto. Machos impressos com molde externo convencional permitem avaliar mudanças internas; imprimir o conjunto permite avaliar a preparação quando ambos os contornos mudam.
Compare posicionamento, montagem, retirada da areia e compatibilidade com a fundição antes de calcular ferramental e fabricação dos componentes. O exemplo não presume uma rota superior; a escolha depende das mudanças reais e das condições da fundição.
Relacionar defeitos e inspeções
Vazios internos podem envolver gás, alimentação na solidificação ou fatores combinados. A apresentação do curso da AFS sobre defeitos em fundidos de alumínio trata separadamente porosidade gasosa e de contração. A análise requer posição, forma e registros de processo, além de uma fotografia.
| Problema | Foco da investigação |
|---|---|
| Óxidos ou outras inclusões | Registros do banho e transferência, localização das inclusões e inspeção interna pertinente |
| Porosidade gasosa | Gás no banho, incorporação de gás, geração de gás nos machos e ventilação |
| Rechupes ou microporosidade de contração | Pontos quentes, sequência de solidificação e alimentação efetiva |
| Juntas frias ou enchimento incompleto | Regiões incompletas ou encontros de fluxo, percurso e perda térmica |
| Defeitos superficiais associados à areia | Integridade do molde, revestimento, erosão e limpeza |
| Deformação | Referências críticas, distribuição de espessuras e registros de resfriamento ou pós-processamento |
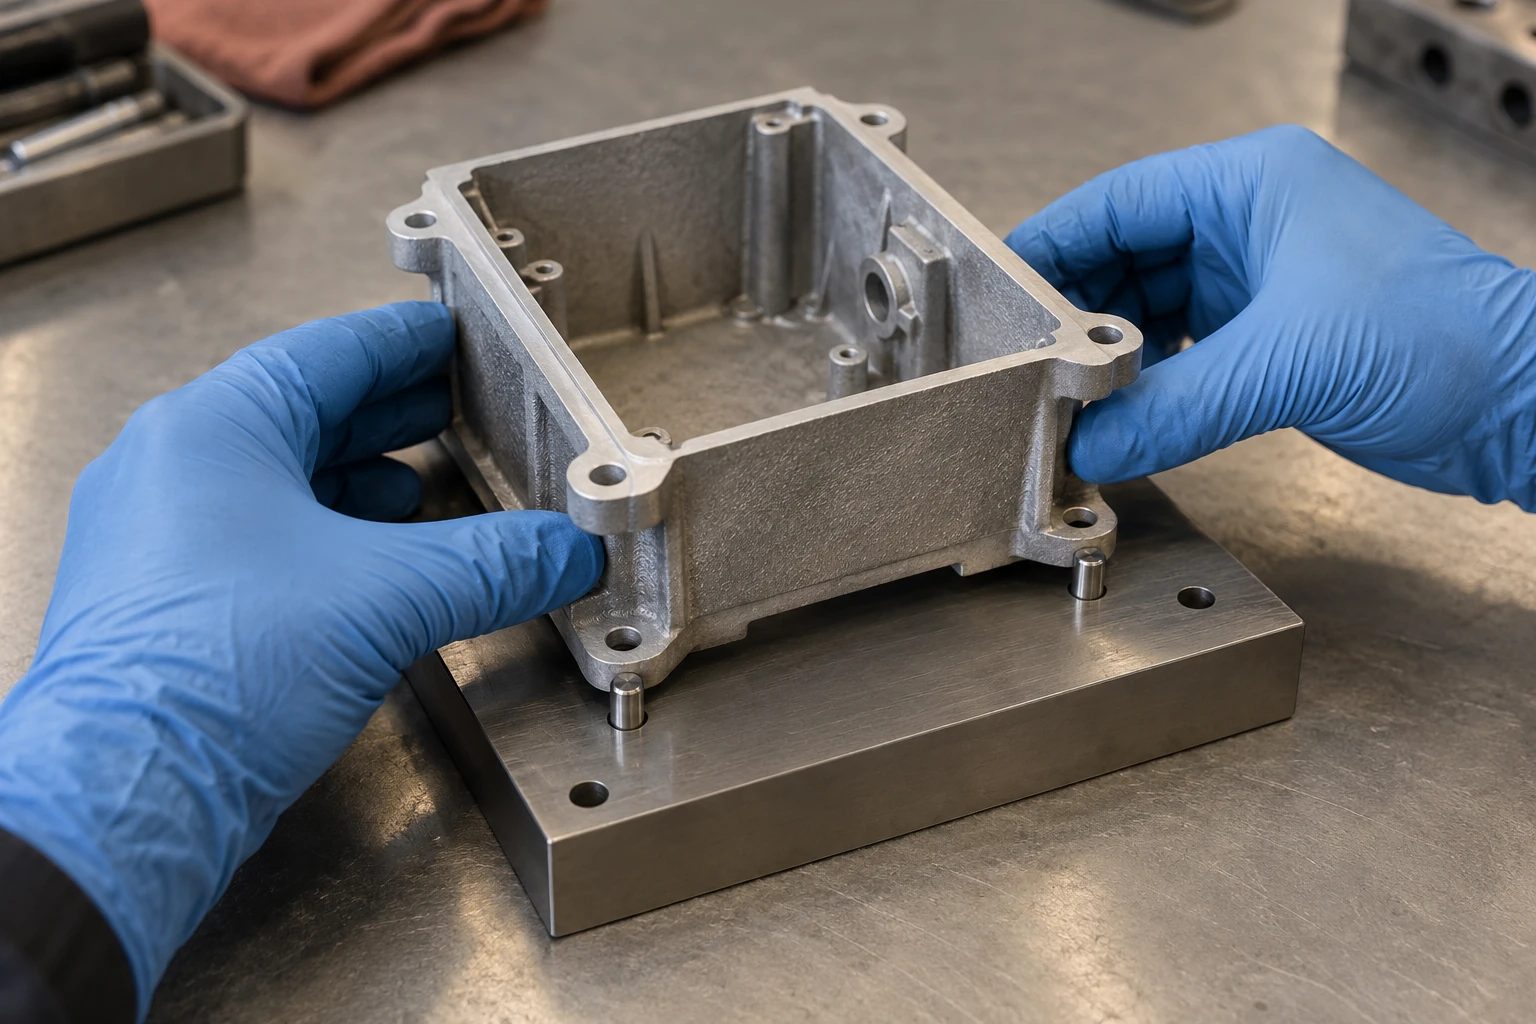
Defina a inspeção a partir dos requisitos de uso. A medição dimensional verifica geometria; líquido penetrante avalia descontinuidades abertas à superfície em materiais adequados, com superfície e procedimento compatíveis. A explicação da Magnaflux sobre inspeção por líquido penetrante explica esse alcance.
Radiografia ou tomografia podem atender à inspeção interna acordada. As informações da Nikon sobre tomografia industrial inclui avaliação de porosidade, contração e materiais estranhos. A detecção depende da peça, do equipamento e das condições. Ensaios de pressão ou vazamento tratam da vedação; ensaios de material e mecânicos, das propriedades correspondentes. Cada método responde a uma questão diferente.
Defina a etapa de inspeção das faces usinadas críticas. A usinagem pode expor vazios antes abaixo da superfície; faces de vedação devem ser aceitas no estado acordado. Especificar “requisito, área, método e etapa” ajuda a comparar se as cotações cobrem o mesmo trabalho de qualidade.
Quando comparar coquilha e fundição sob alta pressão
O molde de areia é consumível; moldagem, montagem, desmoldagem e limpeza entram no ciclo de produção. Superfície bruta e capacidade dimensional dependem de areia, moldagem, revestimento e vazamento; ajustes críticos costumam exigir usinagem. Some essas operações recorrentes ao investimento em ferramental.
Distinga dois aspectos: areia e coquilha descrevem o material do molde; gravidade, baixa e alta pressão descrevem o enchimento. A tabela compara três rotas comuns para orientar a revisão; o fornecedor deve confirmar a capacidade para a peça real.
| Rota comum | Ferramental e produção | Condições a comparar |
|---|---|---|
| Fundição em areia | Cada fundido exige um molde adequado; pode-se usar moldagem convencional ou componentes impressos | Quantidade, revisões, cavidades, limpeza e usinagem |
| Fundição por gravidade em coquilha | Molde metálico reutilizável; controlar extração e estado térmico | Estabilidade do projeto, retirada de núcleos, repetição e investimento |
| Fundição sob alta pressão | Molde metálico com enchimento pressurizado e equipamento adequado | Volume contínuo, espessura e enchimento, condições do molde e equipamento |
Coquilhas também podem usar machos de areia, como explica a explicação da Foseco sobre fundição a baixa pressão. Avalie separadamente equipamentos, enchimento e condições de baixa e alta pressão; nomes semelhantes não implicam capacidades iguais.
Com projeto estável e demanda contínua, compare a organização produtiva proporcionada pelo molde reutilizável. Para vários lotes pequenos, cavidades complexas ou revisões frequentes, calcule mudanças de ferramental à parte. Consulte a escolha entre fundição em areia e fundição sob alta pressão para análise de volume e economia.
Assim, vale avaliar cavidades e alterações de ferramental conjuntamente, acrescentando limpeza, tratamento térmico, usinagem e aceitação. Cotações da mesma peça só são comparáveis quando cobrem o mesmo escopo de entrega.
Como integrar moldes impressos ao desenvolvimento de peças de alumínio
Uma alternativa imprime apenas machos complexos e mantém os moldes externos convencionais. Permite avaliar mudanças internas com ferramental externo ainda utilizável; posicionamento, montagem e compatibilidade dos materiais precisam de confirmação.
Outra imprime o conjunto de moldes e machos. Pode reduzir a preparação dos modelos e caixas correspondentes e oferecer uma opção para mudanças internas e externas simultâneas. A apresentação da ExOne sobre impressão 3D em areia explica a fabricação de componentes a partir de CAD e a revisão digital.
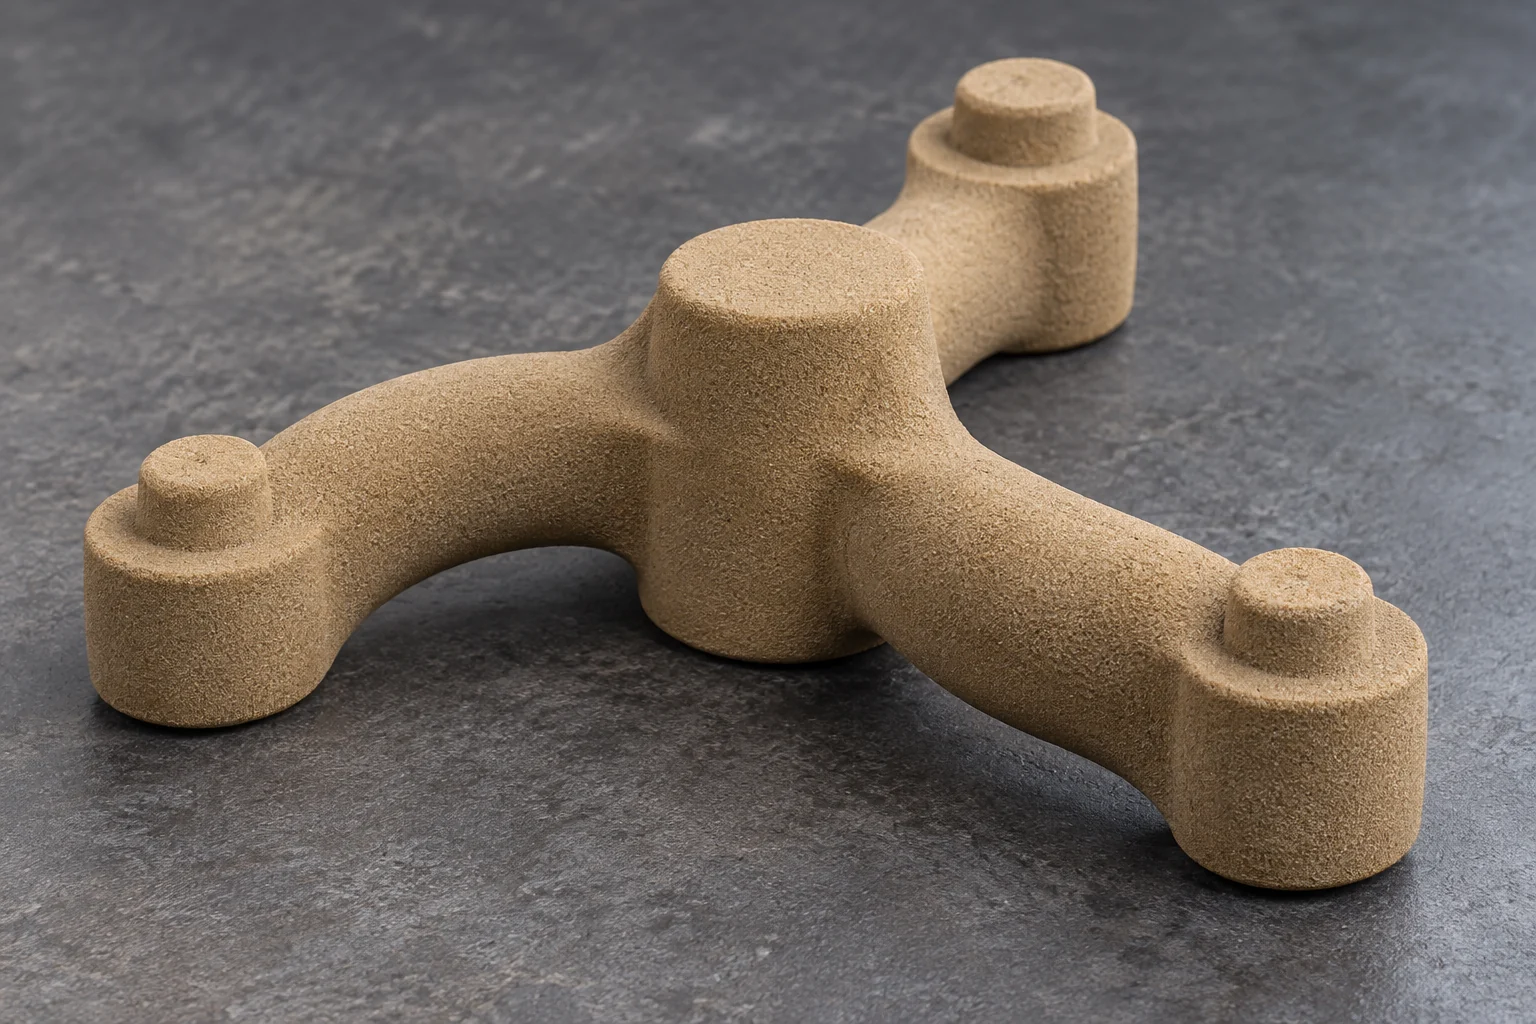
Ambas exigem validar remoção de pó, resistência dos componentes, revestimentos, geração de gás e resultados reais da fundição. A dimensão impressa é apenas um elo: solidificação, limpeza e pós-processamento também afetam a peça. A usinagem de ajustes críticos continua baseada nos requisitos finais.
O prazo da primeira peça deve abranger preparação de dados, fabricação dos componentes de areia, vazamento, pós-processamento e aceitação. Em lotes pequenos com ferramental existente, mantenha a alternativa convencional na comparação.
A impressora 3D de areia Cprint 3D SJ-1200 fabrica moldes e machos de areia; a peça metálica é obtida depois pela fundição. Para avaliar o projeto, forneça peça, material e estado de entrega, quantidade, ferramental atual e requisitos críticos. Isso permite discutir impressão do conjunto ou fabricação de determinados machos.
Perguntas frequentes
Todas as ligas podem usar o mesmo processo em areia
Liga, estado de entrega, geometria e função afetam o processo. Especifique o material e confirme as condições para o projeto concreto.
Todo fundido de alumínio em areia precisa de tratamento térmico
Depende do material e da entrega. Quando exigido, indique estado, critérios de aceitação, usinagem e reinspeção posteriores.
A areia permite produzir alumínio de parede fina
É possível avaliar considerando espessura, distância de fluxo, geometria e enchimento. Valide a faixa da solução real, sem aplicar uma espessura mínima universal.
Todo vazio interno é porosidade gasosa
Pode envolver gás, alimentação insuficiente ou ambos. Analise forma, posição, inspeção interna e registros antes de escolher a correção.
Imprimir areia é sempre melhor para lotes pequenos
Ferramental existente, geometria e organização afetam a economia. Compare o esforço total até a entrega de peças aceitas e diferencie machos complexos impressos da impressão de todo o molde.