
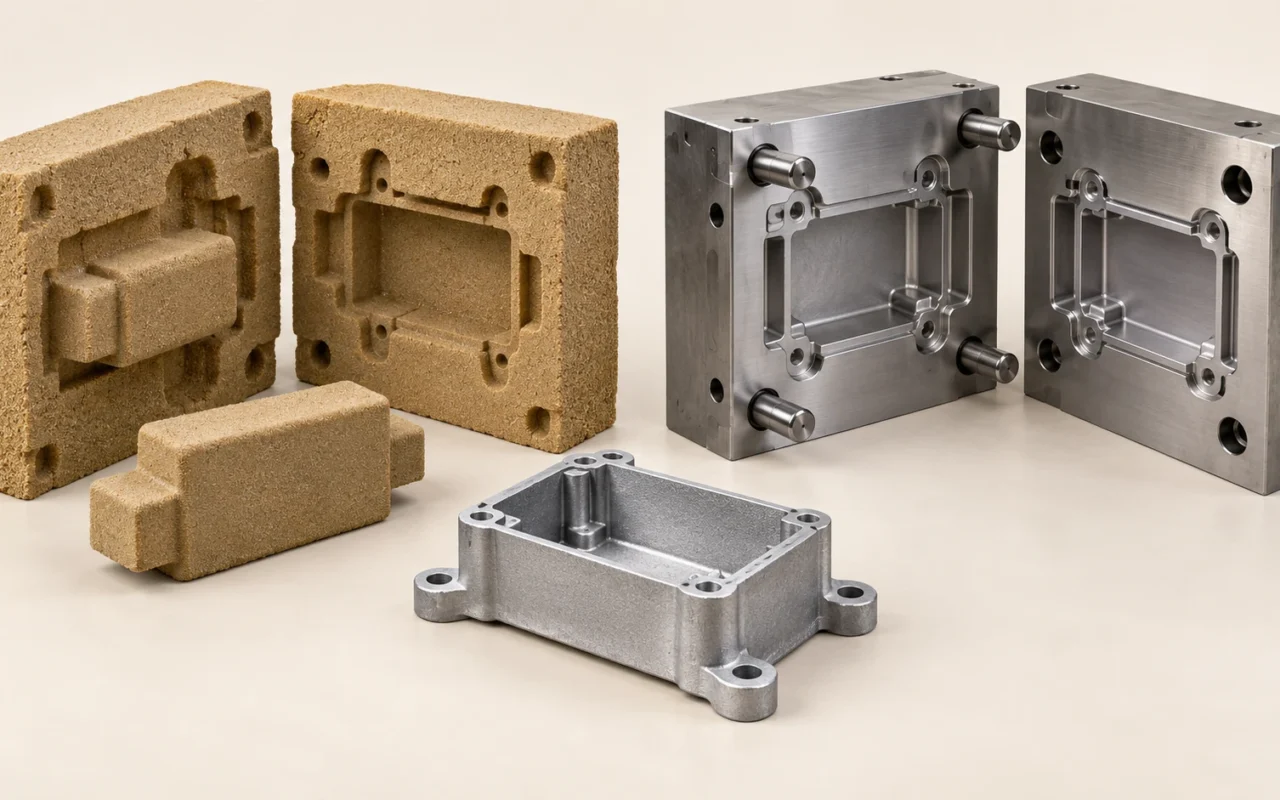
Principais diferenças entre fundição em areia e sob pressão
Uma carcaça de alumínio pode exigir alterações frequentes nas interfaces durante o desenvolvimento e entregas contínuas após entrar em produção. A quantidade do pedido, sozinha, não define se vale produzir protótipos em areia primeiro ou investir diretamente no molde de fundição sob pressão.
A diferença principal está na fabricação do molde e na forma de enchê-lo com metal líquido. O molde de areia normalmente é destruído para retirar a peça; a fundição sob alta pressão usa um molde de aço que abre e fecha repetidamente. Isso afeta cavidades internas, investimento inicial, ciclos de produção e alterações posteriores.
Confirme primeiro material, geometria e requisitos de qualidade. Depois compare o custo total do mesmo lote de peças aprovadas. Aqui, fundição sob pressão significa o processo de alta pressão. Fundição por gravidade em molde permanente, baixa pressão e squeeze casting têm métodos de enchimento próprios e devem ser avaliados separadamente.
Cavidade do molde e método de enchimento
Na fundição em areia, o molde recebe o metal líquido, geralmente por gravidade, embora existam aplicações com métodos específicos de enchimento controlado. A fundição sob alta pressão injeta metal em um molde de aço reutilizável. as perguntas técnicas da North American Die Casting Association apresenta o molde reutilizável e o enchimento pressurizado como características básicas.
A fundição sob alta pressão inclui processos de câmara quente e fria. Na câmara quente, o mecanismo de injeção fica em contato com o metal no forno. Na câmara fria, o metal é colocado na câmara de injeção a partir de um forno separado. Ligas de alumínio costumam usar câmara fria; a escolha do equipamento deve acompanhar a liga.
O molde de areia normalmente se rompe na retirada da peça, exigindo um novo molde para a próxima. O molde sob pressão volta ao ciclo após abertura, retirada, limpeza e tratamentos necessários. Assim, os investimentos se distribuem de formas diferentes: uma rota fabrica continuamente moldes descartáveis; a outra prepara primeiro ferramentas reutilizáveis e as condições de produção associadas.
| Aspecto | Fundição em areia | Fundição sob alta pressão |
|---|---|---|
| Molde | Molde de areia descartável, refeito após cada retirada | Molde de aço reutilizável |
| Enchimento usual | Vazamento por gravidade ou método controlado específico | Enchimento pressurizado por sistema de injeção |
| Geometria interna | Pode usar machos de areia descartáveis; prever localização e retirada da areia | Planejar abertura, extração de machos e ejeção; avaliar soluções especiais separadamente |
| Preparação inicial | Modelos e caixas de macho, ou impressão direta de moldes e machos de areia | Projeto, usinagem e testes do molde, além da integração com o equipamento |
Isso não significa que a fundição em areia dispense ferramental. O processo tradicional ainda pode precisar de modelos e caixas de macho, embora não recebam diretamente cada vazamento. Imprimir moldes ou machos reduz a dependência dessas ferramentas físicas anteriores, sem eliminar o molde de fundição em si.
Comece mapeando a linha de produção existente. Se faltam máquinas adequadas de fundição sob pressão, tratamento do metal líquido ou capacidade de manutenção dos moldes, comprar um molde é apenas parte do investimento necessário.
Compatibilidade de material, tamanho e geometria interna
Liga e propriedades exigidas
A fundição em areia atende a diversos sistemas de ligas, e a fundição sob alta pressão também oferece opções distintas. Porém, uma liga comum em uma rota não deve ser transferida para outra sem validação.
O desenho deve definir a liga, a condição de fornecimento e as propriedades necessárias. Se o projeto depende de resistência ou alongamento após determinado tratamento térmico, confirme se a rota candidata alcança esses requisitos. Conseguir formar a peça não basta para comprovar a substituição.
Nomes de ligas semelhantes também não garantem a mesma microestrutura ou nível de defeitos. Principalmente em peças com cargas cíclicas, vedação ou união, a mudança de processo exige uma base de validação clara.
Cavidades e extração de machos
Machos de areia descartáveis podem formar certas cavidades complexas, mas precisam ser posicionados, resistir ao vazamento e ser removidos depois. Na fundição sob alta pressão, abertura, ejeção e extração dos machos geralmente fazem parte da estrutura do molde. Reentrâncias e furos laterais podem aumentar a complexidade dos mecanismos.
Isso não impede toda cavidade complexa na fundição sob pressão. Materiais especiais de macho, combinações de processos e configurações de equipamento têm suas aplicações, mas não devem ser considerados capacidades padrão de qualquer fornecedor.
Para um canal curvo, faça três perguntas: um macho extraível consegue formá-lo? Se for usado um macho descartável, ele suporta o processo e pode ser removido de forma confiável? Se a peça virar dois componentes montados, quais riscos de vedação e união serão acrescentados? Dessa forma, a complexidade se transforma em condições técnicas avaliáveis e calculáveis.
Dimensões e espessura de parede
A regra de usar areia para peças grandes e pressão para pequenas é abrangente demais. Na fundição sob pressão importam área projetada, capacidade de fechamento, volume de injeção, dimensões do molde e configuração da máquina. A areia também sofre limites de caixa de moldagem, resistência do macho, volume vazado e movimentação.
Analise cedo as transições de espessura, as uniões entre nervuras e paredes e as massas locais junto a furos e ressaltos. Projetos para fundição sob pressão costumam priorizar paredes uniformes e transições suaves quando necessárias. A espessura específica depende da peça e do processo; as orientações da NADCA sobre espessura de parede também enfatiza esse princípio.
Se uma fundição sugerir outra espessura, pergunte o motivo: enchimento, solidificação, desmoldagem, usinagem ou adaptação ao equipamento disponível? O motivo determina quanto o projeto pode mudar.
Superfície, dimensões e qualidade interna
A fundição sob alta pressão é comum em lotes que pedem boa repetibilidade e menor usinagem posterior. Peças em areia podem atingir dimensões críticas por usinagem. Compare características específicas e condições de entrega, em vez de classificar todo o processo como de alta ou baixa precisão.
Por exemplo, a superfície externa da carcaça pode atender ao aspecto exigido, mas o canal de vedação ainda precisar de usinagem. Um furo roscado bem posicionado não comprova que a qualidade interna próxima suporta pressão. A cotação deve separar dimensões brutas, dimensões finais usinadas, tratamento superficial e critérios de aceitação de defeitos.
O ar aprisionado no enchimento sob pressão pode afetar o tratamento térmico e o desempenho em uso, mas as diferentes rotas não são iguais. Processos de alta integridade, como os de alto vácuo, precisam ser avaliados conforme liga, controle de porosidade e condição de fornecimento. o sumário público das normas NADCA para fundição de alta integridade dedica um capítulo ao tratamento térmico e ao estado do material. Requisitos de tratamento ou soldagem devem estar claros na seleção.
Por outro lado, uma peça em areia não fica automaticamente livre de porosidade gasosa por não usar injeção de alta pressão. Para distinguir problemas de gás e de solidificação, consulte a distinção entre porosidade gasosa, rechupes e porosidade por contração. Defina a qualidade interna por regiões de inspeção, métodos e critérios de aceitação, não apenas por uma exigência genérica de ausência de qualquer vazio.
Ferramental, prazo da primeira peça e alterações de projeto
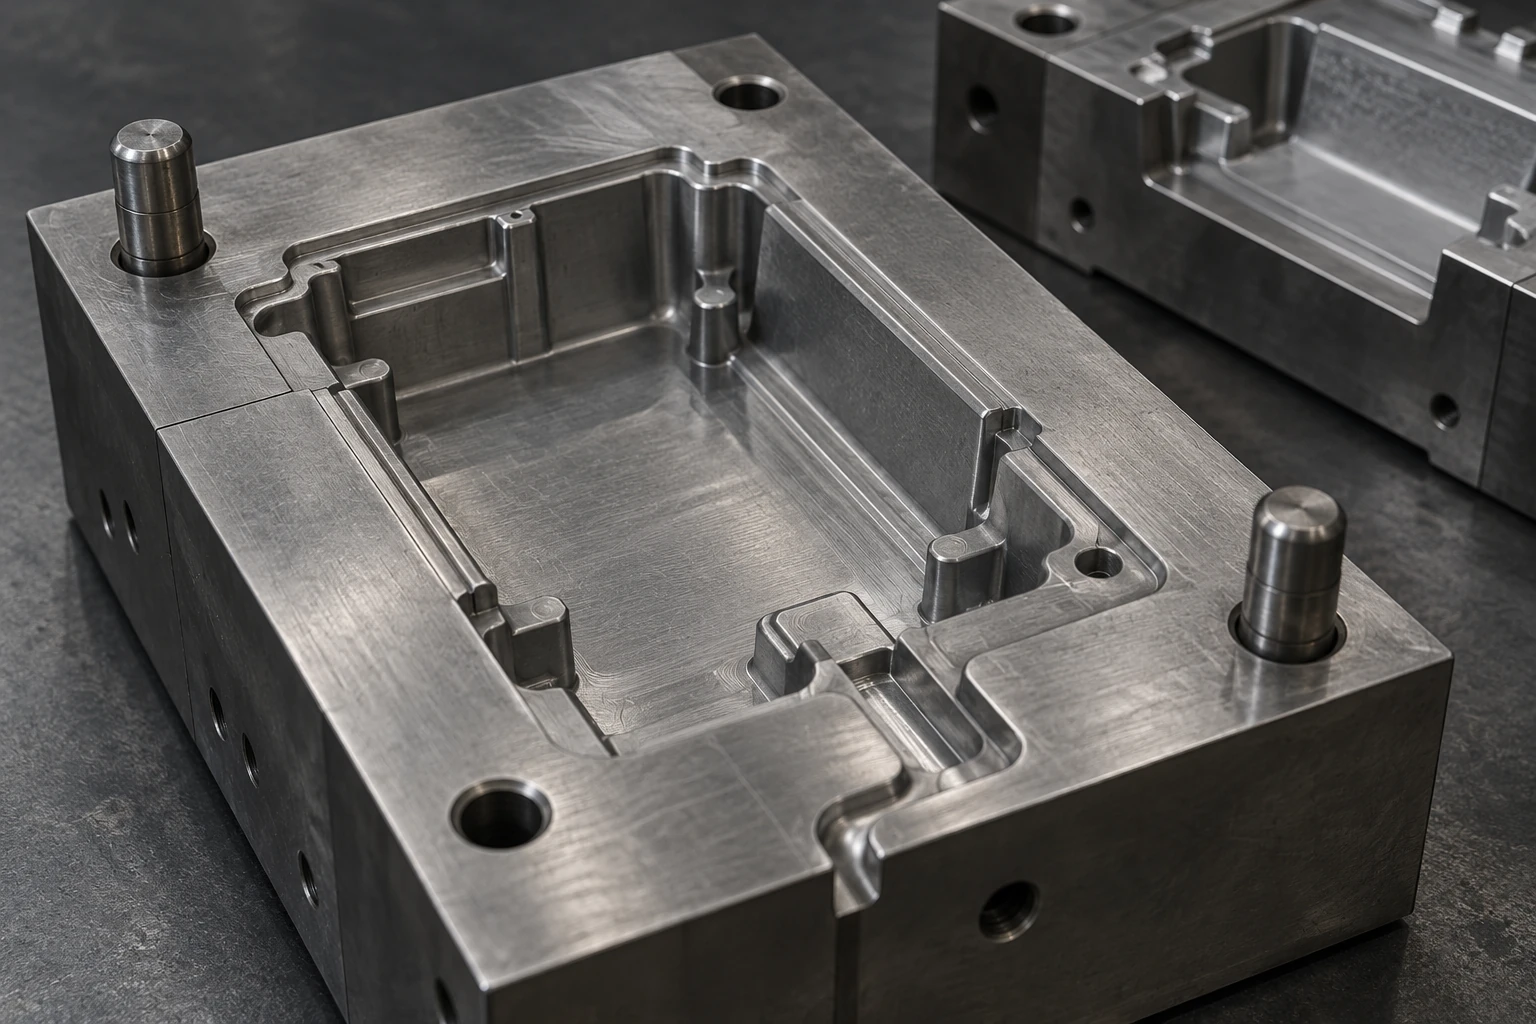
O molde sob pressão não forma apenas o exterior: também envolve abertura, extração de machos, ejeção, controle térmico e integração à máquina. Os ciclos repetidos impõem cargas térmicas e erosão pelo metal líquido, tornando material e manutenção relevantes para o investimento. a explicação da NADCA sobre custos de ferramental explica esses fatores. O prazo da primeira peça inclui revisão do projeto, testes, ajustes do molde e confirmação do processo.
O ferramental tradicional da fundição em areia costuma ter outra estrutura e outras condições de trabalho, mas também pode ser complexo. Em conjuntos com vários machos e cadeias dimensionais longas, o investimento inicial não pode ser desprezado apenas por não se tratar de um molde metálico sob pressão.
Enquanto o projeto muda, solicite estimativas separadas para alterar uma parede externa simples, posições de montagem, direção de extração dos machos e canais internos. Cada mudança permite aproveitar o ferramental existente de maneira diferente.
A impressão 3D de areia produz moldes e machos com dados de fundição preparados. Algumas revisões podem ser feitas atualizando os dados e imprimindo novamente, reduzindo modificações em modelos ou caixas de macho físicos. O produto direto é de areia; peças metálicas ainda exigem montagem do molde, vazamento, limpeza e inspeção. Mudanças nas cavidades também exigem reavaliar os planos de vazamento, usinagem e inspeção.
Por isso, a alternativa econômica no desenvolvimento pode ser outra na produção. O primeiro valoriza lotes pequenos e alterações frequentes; a produção estável valoriza ciclo, rendimento de peças aprovadas e manutenção. Para uma carcaça com interfaces e canais ainda mudando, compare o tempo de revisão. Com molde maduro e pedidos estáveis no longo prazo, avalie principalmente custos recorrentes de fabricação e manutenção.
Como comparar o custo total de um lote
Antes de comparar propostas, iguale liga, revisão do desenho, quantidade de entrega, escopo de usinagem, tratamento superficial e requisitos de aceitação. O preço de um fundido bruto não é diretamente comparável ao de uma peça usinada e inspecionada.
O investimento fixo pode incluir ferramental, desenvolvimento do processo, testes e adaptação de equipamentos. O custo variável deve cobrir material, moldagem ou produção sob pressão, limpeza, usinagem e inspeção, incluindo a parcela de refugo e retrabalho por peça aceita. Se ambas as rotas são tecnicamente viáveis e cumprem a mesma entrega, um modelo simplificado serve de ponto de partida:
Custo total da rota em areia = investimento fixo em areia + quantidade aceita × custo variável em areia por peça aceita.
Custo total da rota sob pressão = investimento fixo sob pressão + quantidade aceita × custo variável sob pressão por peça aceita.
Quando a fundição sob pressão tem maior investimento fixo e menor custo variável unitário, pode existir um cruzamento de custos:
Quantidade inicial de cruzamento = (investimento fixo sob pressão − investimento fixo em areia) ÷ (custo variável unitário em areia − custo variável unitário sob pressão).
O cálculo só faz sentido com denominador positivo, escopo equivalente e custos aproximadamente constantes naquele intervalo de quantidade. Se o custo unitário sob pressão não for menor, não se pode impor um número universal a partir do qual essa rota será necessariamente mais barata.
Projetos reais também têm saltos: o molde precisa de reparo ou troca, os pedidos mudam de faixa de capacidade, preços de material variam ou novas inspeções são exigidas. Recalcule por etapas, em vez de usar uma única reta para todo o ciclo de vida do produto.
Use pedidos reais e capacidade disponível, sem considerar o ciclo teórico como produção em carga máxima o ano inteiro. Estabeleça uma base com cotações e simule separadamente redução dos pedidos, aumento das revisões e queda do rendimento de peças aprovadas.
A quantidade de cruzamento só é válida sob essas condições. Sem cotações reais, liste primeiro as variáveis que ainda precisam ser calculadas.

Direções de avaliação para diferentes demandas
| Situação do projeto | Rota a avaliar primeiro | Condições a confirmar |
|---|---|---|
| Projeto não congelado; protótipos primeiro | Moldes de areia tradicionais ou impressos em 3D | Tempo de alteração, requisitos da primeira peça e finalidade dos testes |
| Vários modelos com reposição pouco frequente | Fundição em areia ou moldes de areia impressos | Utilidade do ferramental existente e custo de entrega de lotes pequenos |
| Um modelo com volume alto e contínuo | Fundição sob alta pressão | Compatibilidade de liga e geometria, manutenção do molde e rendimento estável |
| Canais internos curvos ou exigências especiais de qualidade | Escolher conforme solução de machos e materiais | Viabilidade de fabricar, posicionar e retirar machos, e inspecionar a peça |
Essas são direções de avaliação. Volume alto e estável ajuda a distribuir o investimento no molde sob pressão, mas a geometria e o material devem ser adequados primeiro. Reposição pouco frequente justifica avaliar moldes impressos em areia, comparando-os também com ferramentas tradicionais ainda utilizáveis.
a introdução da Aluminum Association aos processos de transformação observa que, em aplicações de alumínio, a areia costuma ser mais econômica para quantidades pequenas, projetos complexos ou fundidos muito grandes, enquanto a fundição sob pressão é comum em altos volumes. A escolha efetiva também depende da capacidade da fábrica e das propostas para a peça específica.
Se a fundição por cera perdida também for candidata, leia as diferenças entre fundição em areia e por cera perdida para comparar formação da cavidade, detalhes externos e condições das cavidades internas.
O que protótipos em areia podem validar para um produto sob pressão?
Em condições adequadas, protótipos em areia ajudam a verificar espaço de montagem, posição das interfaces e acessibilidade do projeto. Se a produção final for sob pressão, porém, seus resultados não comprovam automaticamente todos os requisitos da série.
Divida os testes em três níveis. Primeiro, geometria e montagem: a peça cabe e os furos coincidem? Segundo, função, como vazão, vedação e comportamento térmico local: registre diferenças de material, espessura e superfície. Terceiro, durabilidade e propriedades ligadas à segurança: normalmente exigem validação com material, processo e plano reconhecido para a produção final.
Passar em uma montagem estática responde apenas a uma questão de montagem. Mesmo funcionamento normal por pouco tempo não comprova vida em fadiga. O relatório deve identificar processo de fabricação, revisão e finalidade do protótipo, evitando que outros setores tratem seus resultados como aprovação da série.
Se o processo final mudar, revise sobremetais de usinagem, referências de localização e dispositivos. Formas externas semelhantes ainda podem ter diferentes distribuições dimensionais no bruto e processos de usinagem. Uma lista de validação definida antes costuma ser mais eficiente do que discutir depois por que o protótipo não representa a produção.

Perguntas frequentes
A fundição em areia é sempre mais barata?
Não. Ferramental inicial, moldagem de cada peça, usinagem e inspeção influenciam o resultado. Compare o custo total do mesmo lote de peças aceitas, não apenas o preço do fundido bruto.
Quanto tempo dura um molde de fundição sob pressão?
Não existe uma vida em número de peças válida para todos os projetos. Liga, material do molde, geometria local, ciclos térmicos e manutenção afetam o resultado. A proposta deve definir a contagem de vida, o escopo da manutenção e as condições de troca.
Machos de areia comuns podem ser usados sob alta pressão?
Não se deve presumir isso. Resistência, gases, localização e remoção final do macho precisam atender às condições reais. Uma equipe com a capacidade necessária deve confirmar a solução específica.
Como a impressão 3D de areia ajuda no desenvolvimento inicial?
Ela pode reduzir a fabricação e alteração de modelos ou caixas de macho físicos ao avaliar protótipos, revisões e cavidades complexas. A fundição continua necessária depois, e o produto final sob pressão deve ser validado com seu próprio material e processo.
Como definir processo e liga em conjunto?
Avalie ambos conforme os requisitos funcionais. Se vários processos ainda forem possíveis, comece por os tipos de fundição de metais e a seleção do processo e compare os candidatos com a liga, a geometria e a função definidas.