
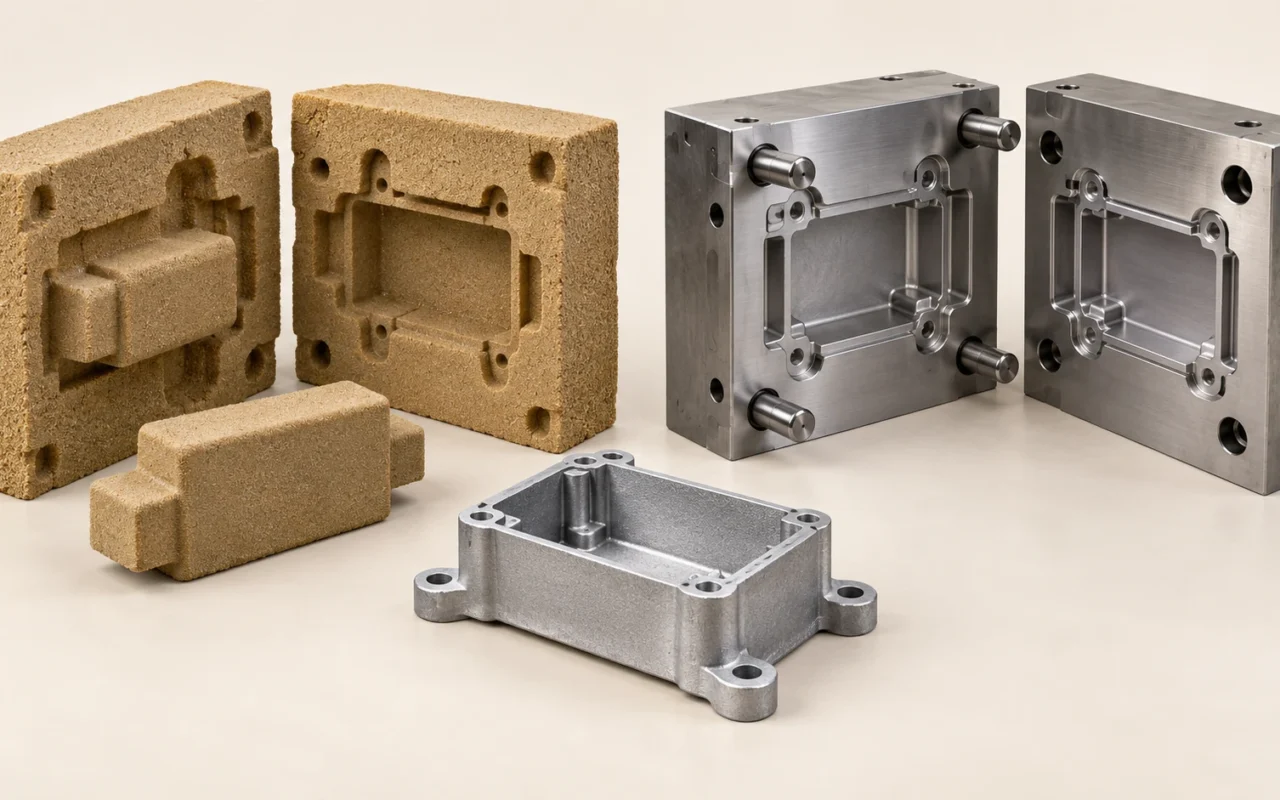
Les principales différences entre moulage en sable et sous pression
Un carter en aluminium peut nécessiter plusieurs modifications d’interfaces pendant son développement, puis des livraisons régulières en série. La quantité commandée ne suffit pas à décider s’il faut commencer par des prototypes moulés en sable ou investir directement dans un moule sous pression.
La différence principale tient à la fabrication du moule et au remplissage par le métal liquide. Le moule en sable est généralement détruit pour extraire la pièce ; le moulage sous haute pression utilise un moule en acier qui s’ouvre et se referme. Cela influence les cavités, l’investissement initial, les cycles de production et les modifications ultérieures.
Définissez d’abord la matière, la géométrie et la qualité requises, puis comparez le coût total d’un même lot de pièces acceptées. Ici, le moulage sous pression désigne la haute pression. La coulée en coquille par gravité, la basse pression et le squeeze casting ont leurs propres modes de remplissage et doivent être évalués séparément.
Empreinte du moule et remplissage
Le moulage en sable reçoit le métal liquide dans un moule en sable, souvent par gravité, avec aussi certaines solutions de remplissage contrôlé. Le moulage sous haute pression injecte le métal dans un moule réutilisable en acier. la FAQ technique de la North American Die Casting Association retient le moule réutilisable et le remplissage sous pression comme caractéristiques de base.
Le moulage sous haute pression comprend notamment les procédés à chambre chaude et froide. En chambre chaude, le mécanisme d’injection est au contact du métal dans le four. En chambre froide, le métal est apporté à la chambre d’injection depuis un four séparé. Les alliages d’aluminium sont couramment traités en chambre froide ; la machine doit convenir à l’alliage.
Le moule en sable étant généralement détruit à l’extraction, une nouvelle pièce nécessite un nouveau moule. Le moule sous pression reprend un cycle après ouverture, extraction, nettoyage et traitements nécessaires. Les dépenses se répartissent donc différemment : une voie fabrique continuellement des moules perdus, l’autre prépare d’abord un outillage réutilisable et les moyens de production associés.
| Critère | Moulage en sable | Moulage sous haute pression |
|---|---|---|
| Moule | Moule en sable perdu, refait après chaque extraction | Moule réutilisable en acier |
| Remplissage courant | Coulée par gravité ou méthode contrôlée spécifique | Remplissage par un système d’injection sous pression |
| Géométrie intérieure | Noyaux en sable perdus possibles ; prévoir positionnement et débourrage | Prévoir ouverture, retrait des noyaux et éjection ; examiner séparément les solutions spéciales |
| Préparation initiale | Modèles et boîtes à noyaux, ou impression directe des moules et noyaux en sable | Conception et usinage du moule, essais et adaptation à la machine |
Cela ne signifie pas que le moulage en sable n’utilise aucun outillage. La méthode traditionnelle peut nécessiter des modèles et boîtes à noyaux, qui ne subissent toutefois pas directement chaque coulée. Imprimer les moules ou noyaux réduit la dépendance à ces outils physiques en amont, sans supprimer le moule de fonderie lui-même.
Commencez par décrire la ligne de fabrication disponible. Sans machine de moulage sous pression adaptée, traitement du métal liquide ni capacité de maintenance, acheter un moule ne représente qu’une partie de l’investissement nécessaire.
Compatibilité matière, dimensions et géométrie intérieure
Alliage et propriétés exigées
Le moulage en sable convient à plusieurs familles d’alliages, et la haute pression offre également différents choix. Un alliage courant dans une voie ne doit cependant pas être transféré à une autre sans validation.
Le plan doit préciser la nuance, l’état de livraison et les propriétés attendues. Si la conception dépend d’une résistance ou d’un allongement après un traitement thermique particulier, vérifiez d’abord que le procédé proposé peut les atteindre. La seule possibilité de produire la forme ne suffit pas à établir l’équivalence.
Des désignations d’alliages proches ne garantissent pas non plus une microstructure ou un niveau de défauts identiques. Pour une pièce soumise à des charges cycliques ou assurant étanchéité et liaison, un changement de procédé exige une base de validation explicite.
Cavités et retrait des noyaux
Les noyaux en sable perdus permettent certaines cavités complexes, mais doivent être positionnés, résister à la coulée et être retirés ensuite. Le moulage sous haute pression intègre généralement ouverture, éjection et retrait des noyaux dans l’outillage. Les contre-dépouilles et trous latéraux peuvent compliquer les mécanismes.
Les cavités complexes ne sont donc pas exclues du moulage sous pression. Des matériaux de noyaux spéciaux, combinaisons de procédés et équipements existent dans leurs domaines propres, mais ne constituent pas une capacité standard de tout fournisseur.
Pour un canal courbe, posez trois questions : un noyau extractible peut-il le former ? Un noyau perdu peut-il résister au procédé et être retiré de manière fiable ? Si la pièce est divisée en deux éléments assemblés, quels risques d’étanchéité et de liaison s’ajoutent ? La complexité devient ainsi un ensemble de conditions techniques évaluables et chiffrables.
Dimensions et épaisseur des parois
La règle consistant à réserver le sable aux grandes pièces et la pression aux petites est trop générale. La haute pression dépend de la surface projetée, de la capacité de fermeture, du volume injecté, des dimensions du moule et de la machine. Le sable est aussi limité par le châssis, la résistance des noyaux, le volume de coulée et la manutention.
Examinez tôt les transitions d’épaisseur, les liaisons nervure-paroi et les masses locales autour des trous ou bossages. Le moulage sous pression privilégie généralement des parois uniformes et des transitions progressives. L’épaisseur réelle dépend de la pièce et du procédé ; les recommandations de NADCA sur l’épaisseur des parois souligne également ce point.
Si une fonderie propose une autre épaisseur, demandez pourquoi : remplissage, solidification, démoulage, usinage ou compatibilité avec la machine disponible ? La raison détermine la marge de modification acceptable pour les concepteurs.
Surface, dimensions et qualité interne
Le moulage sous haute pression sert souvent à produire des séries répétables avec moins d’usinage ultérieur. Les pièces en sable peuvent atteindre les cotes critiques par usinage. Comparez des caractéristiques et états de livraison précis, plutôt que de classer tout un procédé comme précis ou imprécis.
Par exemple, l’extérieur d’un carter peut satisfaire l’aspect demandé alors que sa gorge d’étanchéité reste à usiner. Un trou taraudé correctement situé ne prouve pas que la qualité interne voisine convient à la pression. Le devis devrait distinguer cotes brutes, cotes finales usinées, traitement de surface et critères d’acceptation des défauts.
L’air entraîné pendant le remplissage sous pression peut affecter le traitement thermique et le comportement en service, mais les différentes voies ne sont pas équivalentes. Les procédés à haute intégrité, notamment à haut niveau de vide, sont à évaluer selon l’alliage, le contrôle de porosité et l’état de livraison. le sommaire public des normes NADCA pour le moulage à haute intégrité consacre un chapitre au traitement thermique et à l’état de la matière. Précisez les besoins de traitement thermique ou soudage dès la sélection.
Inversement, une pièce en sable n’est pas automatiquement sans porosité gazeuse parce qu’elle n’a pas subi d’injection à haute pression. Pour distinguer les défauts de gaz et de solidification, consultez la distinction entre pores gazeux, retassures et microporosité de retrait. Définissez la qualité interne par zones, méthodes et critères d’acceptation, plutôt que par une interdiction générale de toute cavité.
Outillage, délai de première pièce et changements
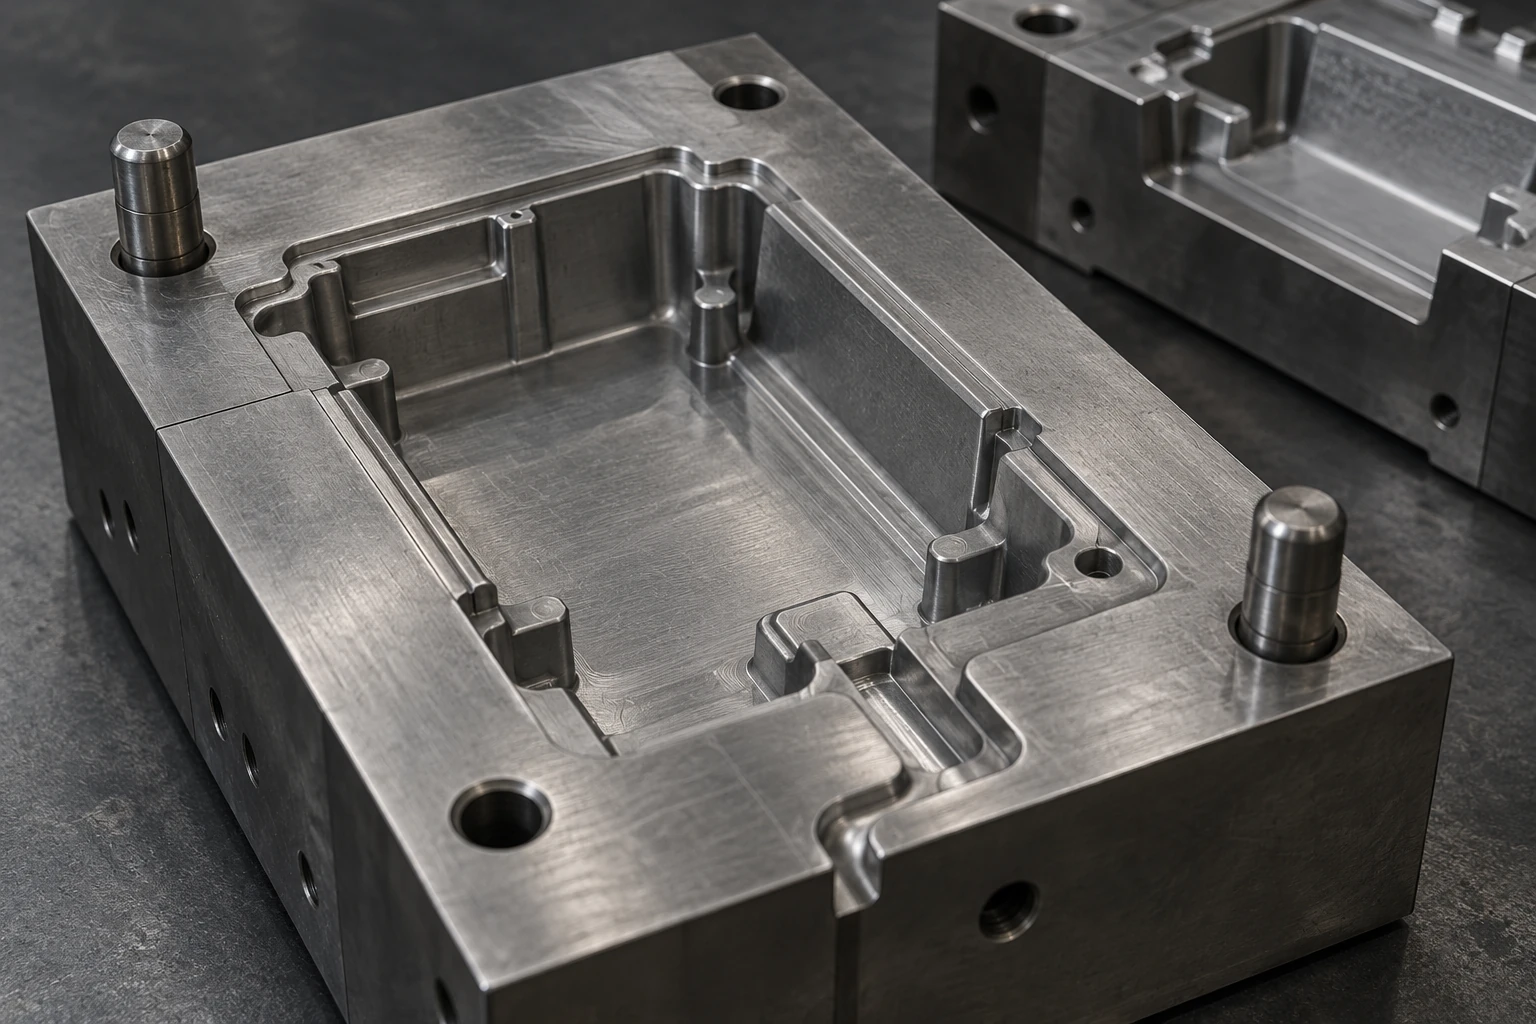
Un moule sous pression ne forme pas seulement l’extérieur. Il doit aussi assurer ouverture, retrait des noyaux, éjection, gestion thermique et adaptation à la machine. Les cycles exposent l’outil à des charges thermiques et à l’érosion par le métal liquide ; matière et maintenance influencent donc l’investissement. l’explication de NADCA sur les coûts d’outillage explique ces facteurs. Le délai de première pièce inclut aussi revues de conception, essais, corrections et confirmation du procédé.
L’outillage traditionnel pour le sable présente souvent une structure et des conditions de travail différentes, mais peut être complexe. Avec plusieurs noyaux ou de longues chaînes de cotes, son investissement initial ne peut être négligé simplement parce qu’il ne s’agit pas d’un moule métallique sous pression.
Tant que la conception évolue, demandez des chiffrages distincts pour une paroi extérieure simple, les positions de montage, la direction d’extraction des noyaux et les canaux internes. Les possibilités de réutiliser l’outillage existant varient fortement selon la modification.
L’impression 3D de sable fabrique moules et noyaux à partir de données de fonderie préparées. Certaines modifications passent par une mise à jour des données et une nouvelle impression, réduisant les interventions sur les modèles ou boîtes à noyaux physiques. Elle produit directement des éléments en sable ; le métal exige encore assemblage du moule, coulée, nettoyage et inspection. Une cavité modifiée nécessite aussi de revoir coulée, usinage et contrôles.
Le choix économique en développement peut donc différer de celui de la série. Le premier privilégie faibles quantités et modifications fréquentes ; le second, cycles, taux de pièces acceptées et maintenance d’un procédé stable. Un carter aux interfaces et canaux encore changeants justifie une comparaison des délais de modification. Avec un moule éprouvé et des commandes durablement stables, les coûts récurrents de fabrication et de maintenance prennent davantage d’importance.
Comparer le coût total d’un lot
Alignez nuance, version du plan, quantité livrée, périmètre d’usinage, traitement de surface et critères d’acceptation avant de comparer les devis. Le prix d’une pièce brute ne se compare pas directement à celui d’une pièce usinée et contrôlée.
L’investissement fixe peut comprendre outillage, développement du procédé, essais et adaptation des équipements. Le coût variable doit intégrer matière, moulage ou production sous pression, nettoyage, usinage et inspection, ainsi que rebuts et reprises affectés à chaque pièce acceptée. Si les deux voies sont techniquement viables et répondent aux mêmes exigences, un modèle simplifié fournit un premier repère :
Coût total de la voie sable = investissement fixe de la voie sable + quantité acceptée × coût variable de la voie sable par pièce acceptée.
Coût total sous pression = investissement fixe sous pression + quantité acceptée × coût variable sous pression par pièce acceptée.
Si le moulage sous pression exige un investissement fixe plus élevé mais un coût variable unitaire plus faible, les deux voies peuvent avoir un point de croisement :
Quantité préliminaire de croisement = (investissement fixe sous pression − investissement fixe sable) ÷ (coût variable unitaire sable − coût variable unitaire sous pression).
Ce calcul n’a de sens que si le dénominateur est positif, le périmètre identique et les coûts approximativement constants sur la plage de quantités. Si le coût unitaire sous pression n’est pas inférieur, aucun seuil universel ne peut être imposé à partir duquel cette voie serait forcément moins chère.
Les projets réels connaissent aussi des paliers : réparation ou remplacement du moule, changement de plage de capacité, évolution du prix de matière ou nouvelles inspections. Recalculez par étapes plutôt que de prolonger une droite sur tout le cycle de vie du produit.
Utilisez commandes réelles et capacité disponible, sans assimiler le cycle théorique à une production à pleine charge toute l’année. Construisez une base à partir des devis, puis évaluez séparément baisse des commandes, hausse des modifications et baisse du taux de pièces acceptées.
Une quantité de croisement ne vaut que sous ces conditions. Sans devis réels, listez d’abord les variables restant à chiffrer.

Orientations selon les besoins de production
| Situation du projet | Voie à examiner en premier | Conditions à confirmer |
|---|---|---|
| Conception non figée ; prototypes d’abord | Moules en sable traditionnels ou imprimés en 3D | Délai de modification, exigences de première pièce et objectif des essais |
| Plusieurs modèles avec réapprovisionnement rare | Moulage en sable ou moules en sable imprimés | Utilisabilité de l’outillage existant et coût de livraison de petits lots |
| Un modèle avec gros volumes réguliers | Moulage sous haute pression | Compatibilité alliage et géométrie, maintenance du moule et taux d’acceptation stable |
| Canaux internes courbes ou qualité particulière | Choix selon les solutions de noyaux et de matière | Faisabilité de fabrication, positionnement et retrait des noyaux, et inspection |
Ce sont des orientations d’évaluation. Un gros volume stable répartit l’investissement du moule sous pression, mais géométrie et matière restent des préalables. Un réapprovisionnement peu fréquent mérite d’examiner les moules imprimés en sable tout en les comparant à l’outillage traditionnel encore utilisable.
la présentation des procédés de transformation de l’Aluminum Association indique que, pour l’aluminium, le sable est généralement plus économique en faibles quantités, pour des conceptions complexes ou de très grandes pièces, tandis que la haute pression sert souvent aux volumes élevés. Le choix concret dépend encore des capacités de l’usine et du devis de la pièce.
Si le moulage à la cire perdue fait aussi partie des candidats, consultez les différences entre moulage en sable et à la cire perdue pour comparer formation de l’empreinte, détails extérieurs et contraintes des cavités internes.
Que peuvent valider les prototypes en sable pour une pièce sous pression ?
Dans des conditions adaptées, les prototypes en sable aident à vérifier l’espace de montage, les interfaces et l’accessibilité de la conception. Si la production finale utilise la haute pression, leurs résultats ne prouvent toutefois pas automatiquement toutes les exigences de série.
Séparez les objectifs en trois niveaux. D’abord géométrie et assemblage : la pièce entre-t-elle, les trous correspondent-ils ? Ensuite fonction, comme débit, étanchéité et comportement thermique local : documentez les différences de matière, épaisseur et surface. Enfin durabilité et propriétés liées à la sécurité : elles exigent généralement validation avec matière, procédé et plan d’essais reconnus pour la fabrication finale.
Un assemblage statique réussi répond seulement à une question d’assemblage. Même un fonctionnement bref satisfaisant ne démontre pas la tenue en fatigue. Les rapports doivent préciser procédé, version et objectif du prototype pour éviter que d’autres équipes n’y voient une approbation de production.
Lors d’un changement de procédé final, revérifiez surépaisseurs d’usinage, références et montages. Des formes extérieures semblables peuvent présenter différentes distributions de cotes brutes et méthodes d’usinage. Une liste de validation convenue en amont est souvent plus efficace qu’une discussion ultérieure sur la représentativité du prototype.

Questions fréquentes
Le moulage en sable est-il toujours moins cher ?
Non. Outillage initial, fabrication de chaque moule, usinage et inspection influencent le résultat. Comparez le coût total du même lot de pièces acceptées, pas seulement le prix des pièces brutes.
Quelle est la durée de vie d’un moule sous pression ?
Aucun nombre de pièces ne convient à tous les projets. Alliage, matériau du moule, géométrie locale, cycles thermiques et maintenance interviennent. Le devis doit préciser le mode de comptage, la maintenance incluse et les conditions de remplacement.
Peut-on employer des noyaux en sable ordinaires en haute pression ?
Il ne faut pas le présumer. Résistance du noyau, gaz, positionnement et retrait final doivent convenir aux conditions réelles. Une équipe disposant des compétences nécessaires doit confirmer la solution particulière.
Comment l’impression 3D de sable aide-t-elle le développement ?
Elle peut réduire la fabrication et la modification de modèles ou boîtes à noyaux physiques pour évaluer prototypes, changements et cavités complexes. La coulée reste nécessaire ensuite, et la pièce finale sous pression doit être validée avec sa matière et son procédé propres.
Comment choisir ensemble procédé et alliage ?
Examinez-les conjointement selon les fonctions attendues. Si plusieurs procédés restent possibles, commencez par les procédés de fonderie des métaux et leur sélection, puis comparez les candidats avec la nuance, la géométrie et les exigences fonctionnelles définies.