

Le principe de la fonderie à modèle perdu en mousse
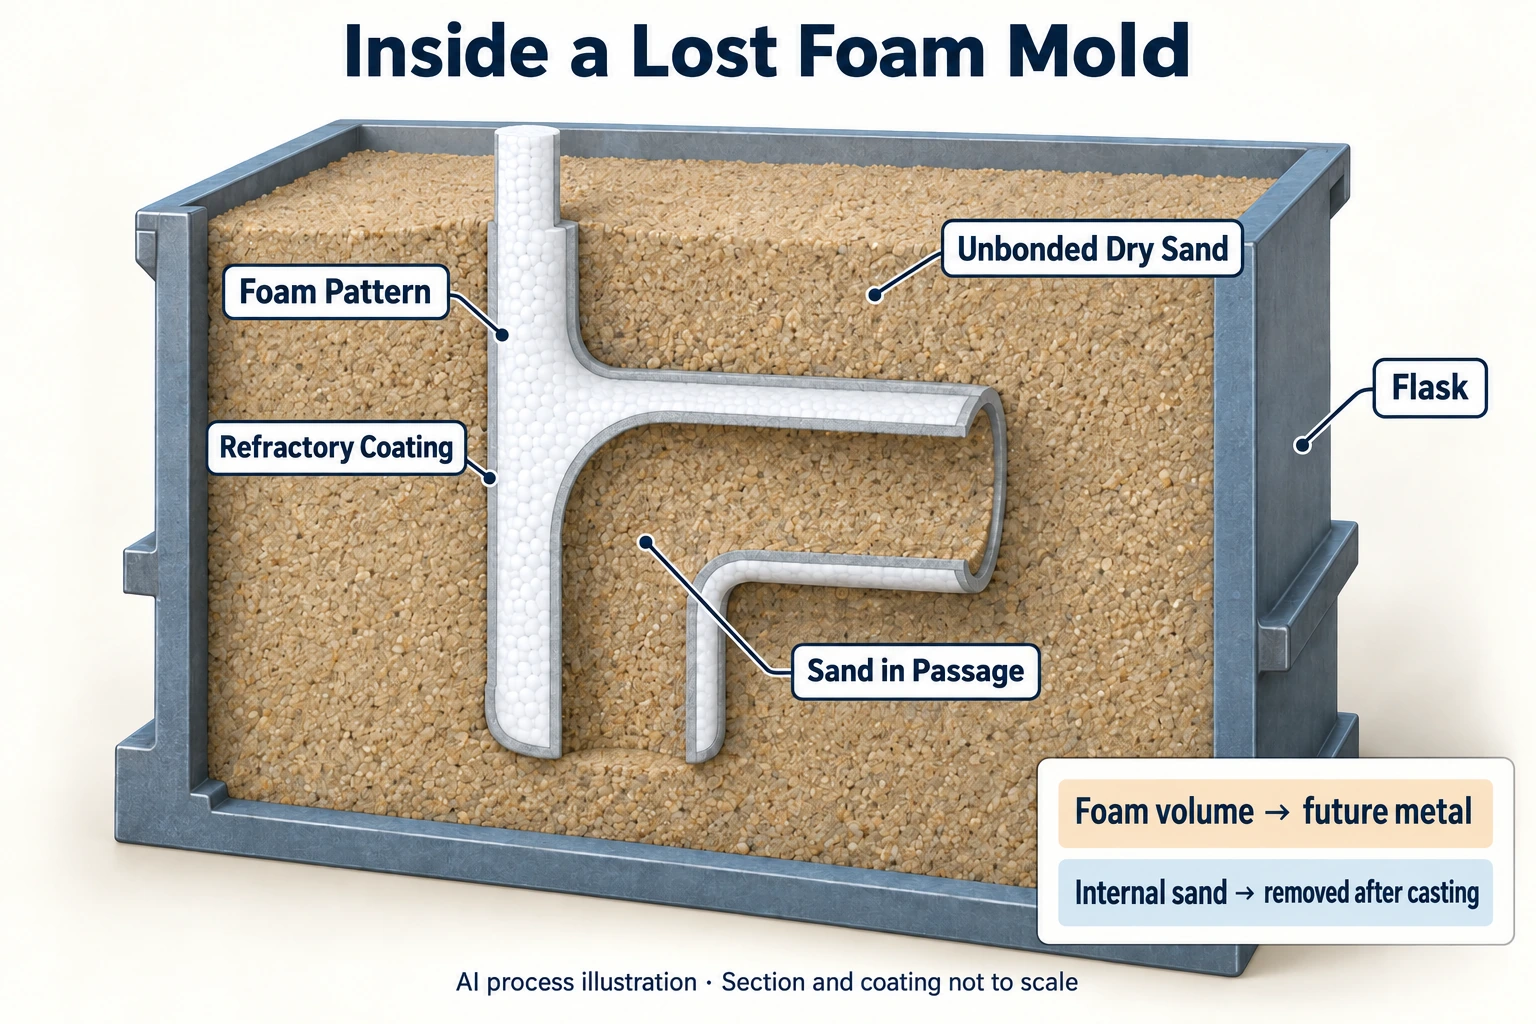
Le procédé lost foam commence par un modèle en mousse, revêtu d’un enduit réfractaire puis séché. Il est ensuite entouré de sable sec compacté par vibration. Lors de la coulée, la chaleur décompose la mousse et le métal occupe progressivement son volume initial, avant de former la pièce en refroidissant. Cet article décrit la voie courante associant enduit réfractaire et sable sec sans liant.
Une particularité permet de bien comprendre ce procédé : la mousse reste dans le sable jusqu’à la coulée. Comment le métal pénètre-t-il ? Pourquoi le sable ne s’effondre-t-il pas simplement quand la mousse disparaît ? Ces deux questions éclairent les étapes, les possibilités de conception et les principaux contrôles qualité.
1. Modèle en mousse, enduit, sable sec et châssis
Le modèle en mousse représente le volume que le métal occupera. Dans un carter comportant un conduit courbe, la mousse correspond par exemple aux parois métalliques ; un espace est laissé dans le conduit pour l’entrée du sable. Réaliser tout le conduit en mousse pleine ne créera pas automatiquement un passage creux après la coulée.
Le polystyrène expansible (EPS) est couramment utilisé ; certaines variantes emploient notamment le polyméthacrylate de méthyle (PMMA). Leur mise en forme et leur décomposition diffèrent, ce qui exige un procédé adapté. Des segments de modèle peuvent être collés, puis assemblés avec les canaux de coulée et les éléments d’alimentation nécessaires pour constituer une grappe.
L’enduit réfractaire recouvre la surface du modèle, sépare le métal du sable et influe sur l’état de surface ainsi que sur l’évacuation des produits de décomposition. Son rôle dépasse largement celui d’une peinture décorative. Après application, il doit être complètement séché.
Le sable sec sans liant remplit l’espace extérieur et les volumes intérieurs accessibles, puis assure le maintien après compactage par vibration. L’enduit et le sable préservent ensemble la forme. Pour un conduit courbe, il faut vérifier l’accès du sable et son remplissage correct. Le châssis contient l’ensemble des modèles et du sable et intervient dans l’organisation du placement, du compactage et de l’évacuation des gaz. Les équipements auxiliaires, comme le vide, dépendent du système de production. La présentation du procédé par le département de l’Énergie des États-Unis décrit les interactions entre ces éléments.
2. Les huit étapes du procédé lost foam
Les huit étapes suivantes expliquent le déroulement de la production. En fonderie, la fusion du métal et la préparation des modèles peuvent se faire en parallèle. L’organisation précise dépend de la ligne et des exigences de la pièce.

Étape 1 : fabriquer le modèle en mousse et contrôler ses dimensions et son état
Une voie courante consiste à pré-expanser les billes, à les stabiliser puis à les former dans un moule. Le modèle obtenu est stabilisé et contrôlé selon le procédé. Les contrôles portent sur les dimensions générales, les zones minces, la masse volumique et la soudure entre les billes. Les dimensions du modèle doivent aussi intégrer le retrait de fonderie et les surépaisseurs d’usinage appropriés.
Une mousse extérieurement intacte ne satisfait qu’une partie des exigences. Le modèle porte la géométrie, mais se décompose aussi pendant la coulée : l’état de sa matière influence donc la suite du procédé. La production en série peut nécessiter un outillage dédié.
Étape 2 : assembler le modèle et le système de coulée
Un carter complexe peut être constitué de plusieurs segments collés, raccordés aux canaux et aux éléments d’alimentation nécessaires. Il faut vérifier l’alignement des joints, la qualité du collage et les dimensions de l’ensemble, afin que des segments conformes séparément ne deviennent pas décalés après assemblage.
L’agencement de la grappe doit faciliter le remplissage métallique, l’alimentation pendant le retrait et la mise en châssis. Le lost foam exige lui aussi d’étudier l’alimentation selon l’alliage et la géométrie ; les masselottes ne peuvent pas être supprimées systématiquement.
Étape 3 : appliquer et sécher l’enduit réfractaire
Après trempage ou application selon la méthode prévue, le modèle est séché. On vérifie l’intégrité, l’uniformité et les accumulations locales d’enduit. Les joints, les angles et les conduits internes demandent une attention particulière selon leur géométrie.
L’épaisseur et la perméabilité de l’enduit doivent convenir au matériau du modèle, à l’alliage et aux conditions de coulée. Augmenter arbitrairement l’épaisseur ne remplace pas la validation du procédé ; aucun temps de séchage unique ne convient à toutes les pièces.
Étape 4 : positionner la grappe dans le châssis
Préparer le châssis, placer et soutenir la grappe selon le plan, puis disposer l’entrée de coulée. L’orientation doit également permettre le remplissage ultérieur de sable : un carter peut tenir dans le châssis sans que ses conduits courbes soient faciles à remplir.
Les voies d’entrée du sable, l’espacement des modèles et leur stabilité doivent donc être vérifiés dès la mise en châssis, sans attendre la coulée pour découvrir un manque de soutien.
Étape 5 : remplir et compacter le sable
Le sable sec est introduit progressivement autour du modèle et dans les cavités accessibles, puis compacté par une vibration adaptée. Deux points sont essentiels : le sable atteint-il les emplacements requis, et le compactage déforme-t-il le modèle ?
Une vibration plus forte ou plus longue n’améliore pas nécessairement le résultat. Les parties fragiles, les joints collés et les zones difficiles à remplir doivent être validés avec la méthode de compactage.
Étape 6 : couler le métal pour remplacer progressivement la mousse
Le métal entre dans le système de coulée et avance vers le modèle. Sa chaleur transforme et décompose la mousse située en amont, puis le métal occupe le volume correspondant. Le remplacement est progressif : toute la mousse n’est pas brûlée au préalable pour remplir ensuite une cavité vide.
La température de coulée, l’apport de métal et les moyens auxiliaires d’évacuation des gaz se définissent selon l’alliage, l’épaisseur des parois, le modèle et l’enduit. La seule forme extérieure ne suffit pas à choisir les paramètres.
Étape 7 : maîtriser la solidification et le refroidissement
Après le remplissage, la solidification, l’alimentation et le refroidissement restent à maîtriser. Le remplacement réussi de la mousse ne prouve pas que la qualité interne et les dimensions sont conformes.
Le moment du décochage dépend du matériau, de la géométrie et du procédé de production. Pour les carters soumis à des exigences dimensionnelles élevées, le contrôle doit aussi porter sur la déformation après refroidissement.
Étape 8 : décocher, nettoyer et réceptionner la pièce
Séparer le sable de la pièce, enlever l’enduit de surface et le sable résiduel des cavités, puis couper le système de coulée. Réaliser ensuite les traitements thermiques, l’usinage et les contrôles prescrits par le plan. Les dimensions critiques et les épaisseurs sont à vérifier sur les carters ; des exigences d’étanchéité nécessitent les essais de fuite correspondants.
Le sable réutilisé doit lui aussi être traité et contrôlé. L’absence de liant ne signifie pas qu’il puisse être remis directement en circulation sans limite après décochage.
3. Que se passe-t-il entre le métal et la mousse pendant la coulée ?
Au front d’avancée du métal se produisent simultanément transfert thermique, décomposition du modèle, transport des produits et écoulement métallique. Le métal rencontre une mousse encore partiellement intacte et ses produits de décomposition, plutôt qu’une cavité vide déjà préparée.
La décomposition thermique peut donner des constituants gazeux et liquides, selon le matériau et les conditions opératoires. L’évacuation des gaz dépend notamment de la perméabilité de l’enduit et de l’état du sable environnant. L’absorption et le transport des produits liquides obéissent à d’autres exigences. Tous les produits ne sont donc pas des bulles s’échappant rapidement par un même chemin. Le résumé des recherches sur le lost foam du département de l’Énergie des États-Unis traite de la perméabilité, des produits liquides de pyrolyse et du contrôle du compactage.

Cela explique pourquoi « couler plus vite » ou « plus lentement » ne suffit pas comme objectif. L’avancée du métal doit s’accorder avec la décomposition du modèle, l’évacuation des produits et le soutien du sable. Modifier une étape peut changer les conditions des autres.
Le maintien de la forme exige également certaines conditions. Pendant la décomposition, l’enduit et le sable compacté doivent maintenir le contour, tandis que le métal remplit progressivement le volume initial. Si une partie d’un conduit est mal compactée, une quantité suffisante de sable à l’extérieur ne garantit pas un soutien interne fiable. C’est pourquoi la mise en châssis et le remplissage doivent être validés après le contrôle du modèle.
Pour évaluer une solution lost foam, le modèle, l’enduit, le sable et la méthode de coulée doivent être validés ensemble. Prouver que le modèle est réalisable ne représente qu’une partie du travail. Il faut aussi montrer qu’il devient de manière régulière une pièce conforme pendant la coulée.
4. Quelle liberté de conception apporte l’absence d’extraction du modèle ?
En moulage conventionnel, le modèle est retiré du sable, ce qui impose de considérer le sens d’extraction et le plan de joint. Le modèle lost foam restant en place, certaines contraintes géométriques de cette opération diminuent. Toutefois, si le modèle en mousse est fabriqué dans un outillage, son propre plan de joint et son démoulage restent à prévoir.
Fabriquer des segments puis les assembler permet aussi des formes complexes. Il faut en contrepartie maîtriser les erreurs de positionnement et de collage. Réduire les lignes de joint du moule en sable ne garantit pas l’absence de marques de raccord sur la pièce.
Pour certains conduits internes, le sable sec qui remplit les espaces du modèle peut jouer le rôle d’un noyau séparé. Il doit pouvoir entrer, être compacté et être retiré après coulée. Dans le cas du carter à conduit courbe, le concepteur doit examiner la forme du passage ainsi que les voies d’entrée et de nettoyage du sable. Un volume totalement fermé ou difficile à remplir ne peut pas être considéré automatiquement comme « sans noyau ».
5. Où commencer la recherche des défauts ?
Une même anomalie visible peut avoir plusieurs causes. Le tableau propose des points de départ ; le diagnostic en atelier exige aussi la localisation des défauts, les données matière et les résultats de contrôle.
| Problème observé | Points à vérifier en priorité | Documents ou échantillons utiles |
|---|---|---|
| Résidus carbonés ou composition anormale | Compatibilité du modèle, de la colle et de la gestion des produits de décomposition | Lots matière et analyse des défauts ; analyse chimique si une reprise de carbone est suspectée |
| Replis ou discontinuités locales | Front métallique, état du modèle et évacuation des produits | Localisation, joints, relevés d’enduction et de coulée |
| Remplissage incomplet | Compatibilité entre alliage, épaisseur et conditions réelles de remplissage | Zones non remplies, épaisseurs et relevés de coulée |
| Fissuration de l’enduit | Enduction, séchage, manutention et compactage | Contrôles avant mise en châssis et emplacement des fissures |
| Pénétration de sable ou perte locale de forme | Intégrité de l’enduit et soutien par le sable | Relevés de remplissage et de compactage, zones concernées |
| Dérive dimensionnelle | Stabilisation du modèle, collage, déformation au compactage et refroidissement | Dimensions du modèle, de l’assemblage et de la pièce avec une même référence |
Des traces noires ne prouvent pas à elles seules une reprise de carbone : une anomalie de composition doit être confirmée par analyse. Les problèmes dimensionnels ne doivent pas non plus être étudiés uniquement sur la pièce finale. Comparer le modèle et l’assemblage aide à identifier l’étape d’apparition de l’écart.
Les réglages doivent s’appuyer sur ces éléments. Augmenter systématiquement la température ou le vide ne remplace pas l’identification de la cause précise.
6. Différences avec le moulage en sable conventionnel et la cire perdue
Le lost foam est lui-même une forme de moulage en sable, comme l’indique la classification des procédés de l’American Foundry Society. Ici, le terme « sable conventionnel » désigne la voie où le modèle est retiré avant la coulée pour laisser une cavité vide.
| Critère | Sable conventionnel avec extraction du modèle | Lost foam en sable sec décrit ici | Voie courante de fonderie à cire perdue |
|---|---|---|---|
| Moment de disparition du modèle | Retrait après moulage, avant coulée | Reste dans le sable et est remplacé pendant la coulée | Décirage avant coulée, avec cuisson nécessaire du moule |
| Structure principale du moule | Sable mis en forme, avec noyaux si nécessaire | Enduit réfractaire et sable sec compacté | Moule réfractaire, souvent carapace céramique dans l’industrie |
| Contrôle de la géométrie | Extraction, plan de joint et alignement du moule | Dimensions de mousse, joints d’assemblage et soutien du sable | Qualité du modèle, assemblage et qualité du moule |
| Cavités et finition | Noyautage, dessablage et usinage selon la géométrie | Vérifier entrée du sable, soutien, nettoyage et moyens auxiliaires | Prévoir la réalisation des cavités, le décorticage et l’usinage |
La confusion porte souvent sur le moment où le modèle disparaît. La présentation du décirage par l’Investment Casting Institute explique le retrait de la cire et le traitement des résidus avant la coulée. Dans le lost foam décrit ici, la mousse est remplacée au fur et à mesure de l’avancée du métal. La disparition finale des deux modèles ne rend pas les procédés identiques.
Pour comprendre l’enchaînement entre réalisation de la carapace, décirage et coulée, consultez le processus complet de post-traitement des modèles en cire et de fonderie à cire perdue.
Le nom d’un procédé ne suffit pas non plus à déterminer prix et précision. Pour comparer les types de fonderie métallique et choisir un procédé, utilisez le même alliage, le même plan, le même volume et les mêmes critères de réception.
7. Quelles pièces évaluer, et comment aborder volumes et essais ?
Le résumé public de l’ASM Handbook cite les blocs moteurs, culasses et carters de transmission. Ces exemples montrent l’emploi du procédé pour des formes complexes, mais une apparence similaire ne garantit pas son adéquation à chaque projet.
Comprendre la formation des circuits d’eau et noyaux en sable des blocs moteurs aide par exemple à distinguer les exigences du remplissage lost foam de celles d’un noyautage séparé.
L’évaluation des volumes doit intégrer outillage de mousse, modèles, essais de coulée, traitement du sable, finition et contrôle. Une production stable répartit l’investissement d’outillage. Les petites séries variées ou les prototypes exigent une attention particulière aux coûts de modification et de validation ; aucun nombre fixe de pièces ne constitue un seuil universel.
Les technologies numériques peuvent intervenir dans le développement de l’outillage. Une étude présentée par AFS en 2019 concerne des outillages en aluminium imprimés en 3D. Ce sont les outils servant à fabriquer les modèles en mousse qui sont imprimés, ce qui diffère de l’impression directe des modèles ou des moules en sable.
Avant les essais, définissez la nuance, les épaisseurs critiques, la fabrication du modèle, les voies d’entrée et de retrait du sable ainsi que les contrôles. Valider une pièce représentative des difficultés principales est plus instructif que regarder un échantillon extérieurement complet.
Les méthodes de réception doivent également être convenues avant l’essai de coulée. Un carter à conduits peut nécessiter, outre les dimensions extérieures, une vérification de la continuité des passages, des épaisseurs et de l’étanchéité après usinage. Inscrire ces exigences au plan d’essai aide à distinguer les problèmes de choix du procédé, de conduite de fabrication ou de finition.
8. Cinq questions fréquentes
Le sable lost foam nécessite-t-il un liant ?
La voie décrite utilise du sable sec sans liant. Cela ne signifie pas que la colle du modèle et l’enduit réfractaire ne contiennent aucun composant liant : leurs fonctions sont différentes.
Le lost foam permet-il toujours de supprimer les noyaux ?
Certaines cavités peuvent être formées par le sable sec qui les remplit. La suppression d’un noyau indépendant dépend encore du remplissage, du soutien et des possibilités de nettoyage de la géométrie.
La mousse disparaît-elle sans résidu ?
Remplacer le modèle par du métal ne signifie pas que tous les produits de décomposition s’évacuent correctement. Les résidus et la qualité de la pièce s’évaluent à partir des matériaux, du procédé et des résultats de contrôle.
Quels métaux peut-on couler en lost foam ?
Les sources publiques documentent des applications en alliages d’aluminium, en fonte grise et en fonte à graphite sphéroïdal. Chaque nuance doit néanmoins être validée ; un procédé adapté à un alliage ne se transpose pas directement à un autre.
Le lost foam est-il de l’impression 3D ?
Le lost foam est une voie de fonderie, tandis que l’impression 3D est une méthode de fabrication. L’impression directe d’un moule en sable n’exige pas de modèle préalable en mousse destiné à disparaître. Les termes ne sont pas interchangeables. Consultez les étapes d’impression du sable, du tranchage CAO au dessablage et à la finition.
Partir des exigences de la pièce
L’évaluation doit couvrir tout le parcours, du modèle à la réception du moulage. Préparez les données 3D, l’alliage, le volume, les dimensions critiques et les exigences de contrôle pour examiner la pièce réelle.
Si vous comparez également les modes de fabrication des moules et noyaux en sable, consultez les conditions d’application de l’impression directe de moules et noyaux en sable, puis discutez de votre projet avec Cprint 3D. Cette solution produit des moules et des noyaux en sable destinés à la coulée ultérieure du métal.