

Как работает литьё по газифицируемым моделям
При литье по газифицируемым моделям сначала изготавливают пенополимерную модель, наносят огнеупорное покрытие и сушат её. Затем модель засыпают сухим песком и уплотняют его вибрацией. Во время заливки тепло разлагает пенополимер, а металл постепенно занимает исходный объём модели и при охлаждении образует отливку. Здесь рассматривается распространённая схема с огнеупорным покрытием и сухим песком без связующего.
Характерная особенность процесса: до заливки модель остаётся в песке. Как металл попадает внутрь? Почему песок не обрушивается на место исчезающей модели? Ответы помогают понять последовательность операций, возможности проектирования и основные задачи контроля качества.
1. Пенополимерная модель, покрытие, сухой песок и опока
Модель соответствует объёму, который впоследствии займёт металл. Например, в корпусе с изогнутым каналом пенополимер воспроизводит металлические стенки, а канал оставляют свободным для заполнения песком. Если весь канал сделать из сплошного пенополимера, после заливки он не станет полым сам по себе.
Распространённый материал — вспенивающийся полистирол (EPS); существуют также варианты с полиметилметакрилатом (PMMA) и другими материалами. Они различаются поведением при формовании и разложении, поэтому требуют соответствующего процесса. Части модели можно склеивать и соединять с литниковыми каналами и необходимыми питающими элементами в модельный блок.
Огнеупорное покрытие охватывает поверхность модели, отделяет металл от песка и влияет на качество поверхности и отвод продуктов разложения. Его назначение значительно шире, чем у декоративной краски; после нанесения требуется полноценная сушка.
Сухой песок без связующего заполняет наружное пространство и доступные внутренние полости, обеспечивая опору после виброуплотнения. Покрытие и песок совместно сохраняют форму. Для изогнутых каналов проверяют и доступ песка, и достаточность заполнения. Опока вмещает весь модельный блок и песок, обеспечивая условия для размещения, уплотнения и отвода газов. Дополнительное оснащение, например вакуум, определяется конкретной производственной системой. В обзоре процесса Министерства энергетики США описано взаимодействие этих компонентов.
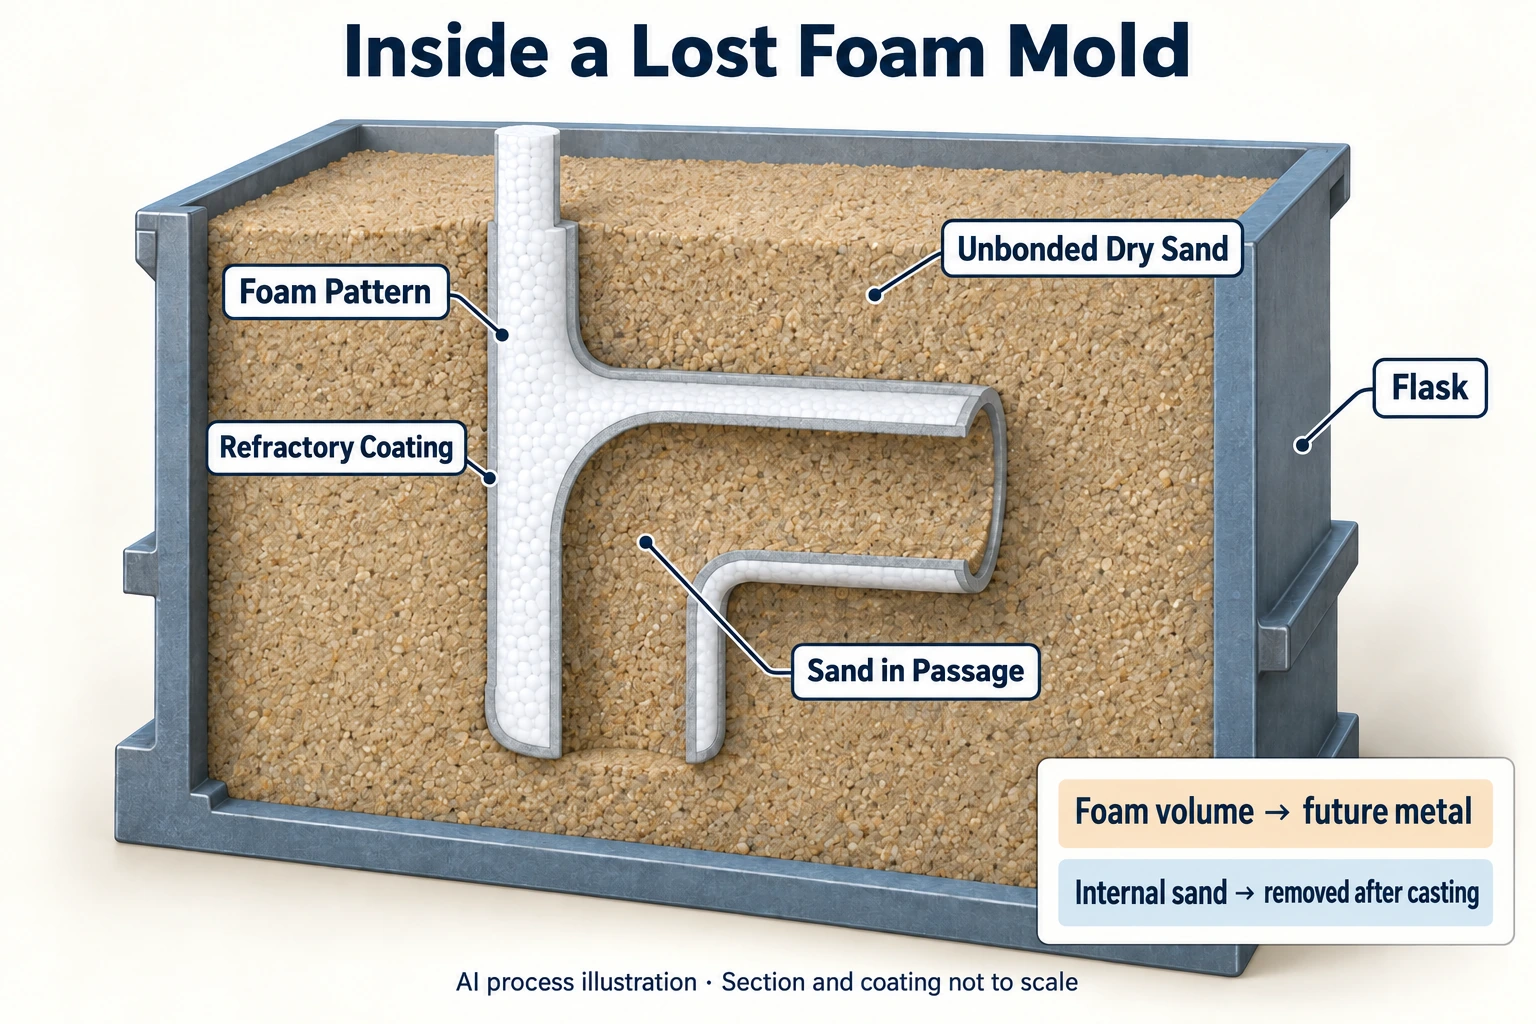
2. Восемь этапов литья по газифицируемым моделям
Ниже процесс разделён на восемь этапов. На производстве плавка металла и подготовка моделей могут идти параллельно. Конкретная организация зависит от линии и требований к детали.

Этап 1. Изготовление модели и проверка её размеров и состояния
Типичная схема включает предварительное вспенивание гранул, стабилизацию и формование в пресс-форме. Полученную модель выдерживают и проверяют согласно технологическому процессу. Контролируют габариты, тонкостенные участки, плотность и спекание гранул. В размерах модели также учитывают соответствующую литейную усадку и припуски на механическую обработку.
Внешняя целостность модели подтверждает лишь часть требований. Она задаёт геометрию, но при заливке разлагается, поэтому состояние материала влияет на дальнейший процесс. Для серийного изготовления может понадобиться специальная оснастка.
Этап 2. Сборка модели и литниковой системы
Сложный корпус можно собрать из нескольких склеенных частей, затем присоединить литники и необходимые питающие элементы. Проверяют совмещение стыков, качество склейки и размеры блока, чтобы годные по отдельности части не оказались смещены после сборки.
Компоновка блока должна обеспечивать заполнение металлом, питание при усадке и размещение в опоке. В этом процессе тоже необходимо учитывать питание в зависимости от сплава и геометрии; отказаться от прибылей можно не во всех случаях.
Этап 3. Нанесение и сушка огнеупорного покрытия
После окунания или другого предусмотренного способа нанесения модель сушат и проверяют целостность, равномерность и местные скопления покрытия. Стыки, углы и внутренние каналы требуют особого внимания с учётом геометрии.
Толщина и газопроницаемость покрытия должны соответствовать материалу модели, сплаву и условиям заливки. Произвольное увеличение толщины не заменяет проверку процесса. Единого времени сушки для всех деталей также не существует.
Этап 4. Размещение модельного блока в опоке
Опоку подготавливают, блок устанавливают и поддерживают по плану, предусматривая вход металла. Ориентация должна учитывать последующую засыпку песком: корпус может помещаться в опоке, но его изогнутые каналы при этом трудно заполнить.
Поэтому уже при установке проверяют пути поступления песка во внутренние полости, расстояния между моделями и устойчивость. Недостаточную опору не следует выявлять только после заливки.
Этап 5. Засыпка и уплотнение песка
Сухой песок постепенно вводят вокруг модели и в доступные полости, а подходящей вибрацией создают опору. Важны две проверки: достиг ли песок нужных участков и не деформировалась ли модель при уплотнении.
Более сильная или продолжительная вибрация не обязательно улучшает результат. Слабые участки модели, клеевые соединения и труднозаполняемые зоны необходимо проверять вместе с выбранным способом уплотнения.
Этап 6. Заливка металла и постепенное замещение модели
Металл проходит по литниковой системе и продвигается к модели. Тепло изменяет и разлагает пенополимер перед фронтом металла, после чего металл занимает освободившийся объём. Замещение происходит последовательно: сначала весь модельный блок не выжигают с последующей заливкой пустой полости.
Температуру заливки, подачу металла и вспомогательный отвод газов выбирают с учётом сплава, толщины стенок, модели и покрытия. Одной наружной формы детали для выбора параметров недостаточно.
Этап 7. Управление затвердеванием и охлаждением
После заполнения по-прежнему требуется контролировать затвердевание, питание и охлаждение. Успешное замещение модели ещё не означает соответствия внутреннего качества и размеров требованиям.
Момент выбивки определяют по материалу, геометрии и технологическому процессу. Для корпусов с высокими требованиями к размерам проверяют также деформацию после охлаждения.
Этап 8. Выбивка, очистка и приёмка
Песок отделяют от отливки, удаляют покрытие и остатки песка из внутренних полостей, отрезают литниковую систему. Затем выполняют термообработку, механическую обработку и контроль по чертежу. У корпусов особенно важны критические размеры и толщины стенок; требования к герметичности предполагают соответствующие испытания на утечки.
Оборотный песок тоже нуждается в обработке и подтверждении качества. Отсутствие связующего не означает, что после выбивки песок можно сразу и неограниченно использовать повторно.
3. Что происходит между металлом и моделью при заливке?
На движущемся фронте металла одновременно происходят теплообмен, разложение модели, перенос продуктов и течение металла. Перед металлом находится ещё не полностью разложившийся пенополимер и продукты его разложения, а не заранее подготовленная пустая полость.
В зависимости от материала и режима термическое разложение может давать газообразные и жидкие компоненты. Отвод газа связан с проницаемостью покрытия и состоянием окружающего песка. Поглощение и перенос жидких продуктов предъявляют другие требования: не все продукты ведут себя как пузырьки, быстро уходящие по одному пути. В описании исследований Министерства энергетики США рассматриваются проницаемость покрытия, жидкие продукты пиролиза и управление виброуплотнением.

Поэтому стремиться только к «быстрой» или «медленной» заливке недостаточно. Продвижение металла должно согласовываться с разложением модели, отводом продуктов и опорой песка. Изменение одной операции может повлиять на условия других.
Сохранение геометрии тоже зависит от условий. При разложении пенополимера покрытие и уплотнённый песок должны удерживать границу, пока металл постепенно занимает исходное место модели. Если участок канала плохо заполнен, достаточное количество песка снаружи не доказывает надёжность внутренней опоры. Поэтому после проверки модели необходимо проверить её установку и засыпку песком.
При оценке процесса модель, покрытие, песок и способ заливки проверяют совместно. Доказать возможность изготовления модели — лишь часть задачи. Нужно также подтвердить, что при заливке она стабильно превращается в отливку с заданными характеристиками.
4. Какие возможности даёт отсутствие извлечения модели?
В традиционном процессе модель извлекают из песка, поэтому при проектировании учитывают направление извлечения и разъём. Газифицируемая модель остаётся внутри, что уменьшает связанные с этим геометрические ограничения. Однако для модели, изготовленной в пресс-форме, всё равно нужны собственные решения по разъёму и извлечению из оснастки.
Изготовление отдельных частей и последующая сборка также позволяют получать сложную форму. При этом необходимо контролировать ошибки позиционирования и склейки. Меньшее число линий разъёма песчаной формы не гарантирует отсутствия следов стыков на отливке.
В некоторых внутренних каналах сухой песок, заполняющий промежутки модели, может выполнять функцию отдельного стержня. Для этого он должен свободно поступать, уплотняться и удаляться после литья. У корпуса с изогнутым каналом проверяют не только форму канала, но и пути засыпки и очистки. Полностью замкнутые или труднозаполняемые полости нельзя автоматически считать «бесстержневыми».
5. С чего начинать поиск причин дефектов?
Один внешний признак может иметь несколько причин. Таблица задаёт направления поиска; для производственного заключения также нужны расположение дефекта, сведения о материалах и результаты испытаний.
| Наблюдаемая проблема | Что проверить в первую очередь | Полезные записи или образцы |
|---|---|---|
| Углеродистые остатки или отклонение состава | Совместимость модели, клея и отвода продуктов разложения | Партии материалов и анализ дефекта; химический анализ при подозрении на науглероживание |
| Складки или местные несплошности | Фронт металла, состояние модели и отвод продуктов | Расположение дефектов и стыков, записи о покрытии и заливке |
| Неполное заполнение | Соответствие сплава и толщины стенок фактическим условиям заполнения | Незаполненные участки, толщина стенок и записи о заливке |
| Трещины покрытия | Нанесение, сушка, транспортировка и уплотнение | Контроль перед установкой в опоку и расположение трещин |
| Попадание песка или местная потеря формы | Целостность покрытия и опора песка | Данные о засыпке и уплотнении, дефектные участки |
| Уход размеров | Стабилизация модели, склейка, деформация при уплотнении и охлаждении | Размеры модели, блока и отливки относительно одной базы |
Например, чёрные следы сами по себе не доказывают науглероживание: отклонение состава подтверждается анализом. Размерные проблемы тоже не следует оценивать только по готовой отливке. Сравнение модели и блока помогает установить этап возникновения отклонения.
Параметры следует менять на основании этих данных. Повышение температуры или усиление вакуума во всех случаях не заменяет установления конкретной причины.
6. Отличия от традиционного литья в песок и литья по выплавляемым моделям
Литьё по газифицируемым моделям само относится к литью в песчаные формы, что отражено в классификации American Foundry Society. Под традиционным литьём в песок здесь понимается схема с предварительным извлечением модели и получением пустой полости.
| Критерий | Традиционная песчаная форма с извлечением модели | Рассматриваемое литьё по газифицируемой модели в сухой песок | Распространённая схема с выплавляемой восковой моделью |
|---|---|---|---|
| Когда удаляется модель | После формовки, до заливки | Остаётся в песке и замещается во время заливки | Выплавляется до заливки с необходимым прокаливанием формы |
| Основная структура формы | Сформованная смесь, при необходимости со стержнями | Огнеупорное покрытие и уплотнённый сухой песок | Огнеупорная форма, в промышленности часто керамическая оболочка |
| Основные задачи геометрического контроля | Извлечение модели, разъём и совмещение частей формы | Размеры пенополимера, стыки блока и опора песка | Качество модели, сборки и формы |
| Полости и последующая обработка | Изготовление стержней, удаление песка и обработка по геометрии | Проверка поступления песка, опоры, очистки и вспомогательных решений | Планирование внутренних полостей, удаления оболочки и обработки |
Чаще всего путают момент исчезновения модели. В описании удаления воска от Investment Casting Institute речь идёт о выплавлении и обработке остатков воска до заливки. Здесь же пенополимер замещается по мере движения металла. Исчезновение обеих моделей в итоге не делает процессы одинаковыми.
Связь изготовления оболочки, удаления воска и заливки рассмотрена в материале о полном процессе постобработки восковых моделей и литья по выплавляемым моделям.
Название процесса также не определяет само по себе стоимость и точность. Сравнивая виды литья металлов и способы выбора технологии, используйте одинаковые сплав, чертёж, объём партии и критерии приёмки.
7. Какие детали рассматривать и как оценивать серию и пробные отливки?
В открытой аннотации ASM Handbook перечислены блоки цилиндров, головки блоков и корпуса трансмиссий. Эти примеры показывают применение для сложной геометрии, но сходная наружная форма не гарантирует пригодности каждого проекта.
Например, понимание того, как формируются водяные каналы и песчаные стержни в блоках цилиндров, помогает различать требования к засыпке песка при газифицируемой модели и к отдельному изготовлению стержней.
При оценке серии совместно учитывают оснастку, модели, пробные заливки, подготовку песка, последующую обработку и контроль. Стабильная серия распределяет затраты на оснастку между изделиями. Для разных вариантов и опытных работ особенно важны затраты на изменения и проверку; универсального порога в определённом количестве деталей нет.
Цифровые технологии могут участвовать в разработке оснастки. В исследовании, представленном AFS в 2019 году, рассматривается алюминиевая оснастка, изготовленная 3D-печатью. Печатается инструмент для получения пенополимерных моделей, а не сами модели или песчаные формы.
До испытаний определяют марку материала, критические толщины, способ изготовления модели, пути засыпки и удаления песка и требования контроля. Проверка детали, отражающей основные трудности, информативнее осмотра внешне целого образца.
Методы приёмки также согласуют до пробной заливки. Корпусу с каналами, помимо наружных размеров, могут потребоваться проверка проходимости, толщины стенок и герметичности после обработки. Включение этих требований в план испытаний помогает отличить проблемы выбора технологии от нарушений процесса или недостатков последующей обработки.
8. Пять частых вопросов
Нужно ли добавлять связующее в песок?
В описанной схеме используется сухой песок без связующего. Это не означает отсутствия связующих компонентов в клеях модели и огнеупорном покрытии: у материалов разные функции.
Всегда ли можно обойтись без песчаных стержней?
Некоторые полости формируются заполняющим их сухим песком. Возможность отказаться от отдельного стержня зависит от условий засыпки, опоры и последующей очистки.
После исчезновения модели не остаётся продуктов разложения?
Замещение модели металлом не означает, что все продукты разложения успешно удалены. Остатки и качество отливки оценивают с учётом материалов, процесса и результатов контроля.
Какие металлы можно отливать этим способом?
Открытые источники описывают применение для алюминиевых сплавов, серого чугуна и чугуна с шаровидным графитом. Конкретную марку всё равно нужно проверять; процесс для одного сплава нельзя напрямую переносить на другой.
Это то же самое, что 3D-печать?
Литьё по газифицируемым моделям — литейный процесс, а 3D-печать — способ изготовления. Прямая печать песчаных форм не требует предварительной пенополимерной модели, которая затем исчезнет. Смешивать эти понятия нельзя. Этапы описаны в материале о печати песчаных форм: от нарезки CAD-модели до удаления песка и постобработки.
Начинайте с требований к детали
Пригодность технологии оценивают от изготовления модели до приёмки отливки. Подготовьте 3D-данные, сплав, объём партии, критические размеры и требования контроля, чтобы обсуждение опиралось на реальную деталь.
Если вы также сравниваете способы изготовления песчаных форм и стержней, изучите условия применения прямой печати песчаных форм и стержней, затем обсудите проект с Cprint 3D. Результат этой печати — песчаные формы и стержни для последующей заливки металла.