

Principios de la fundición a la espuma perdida
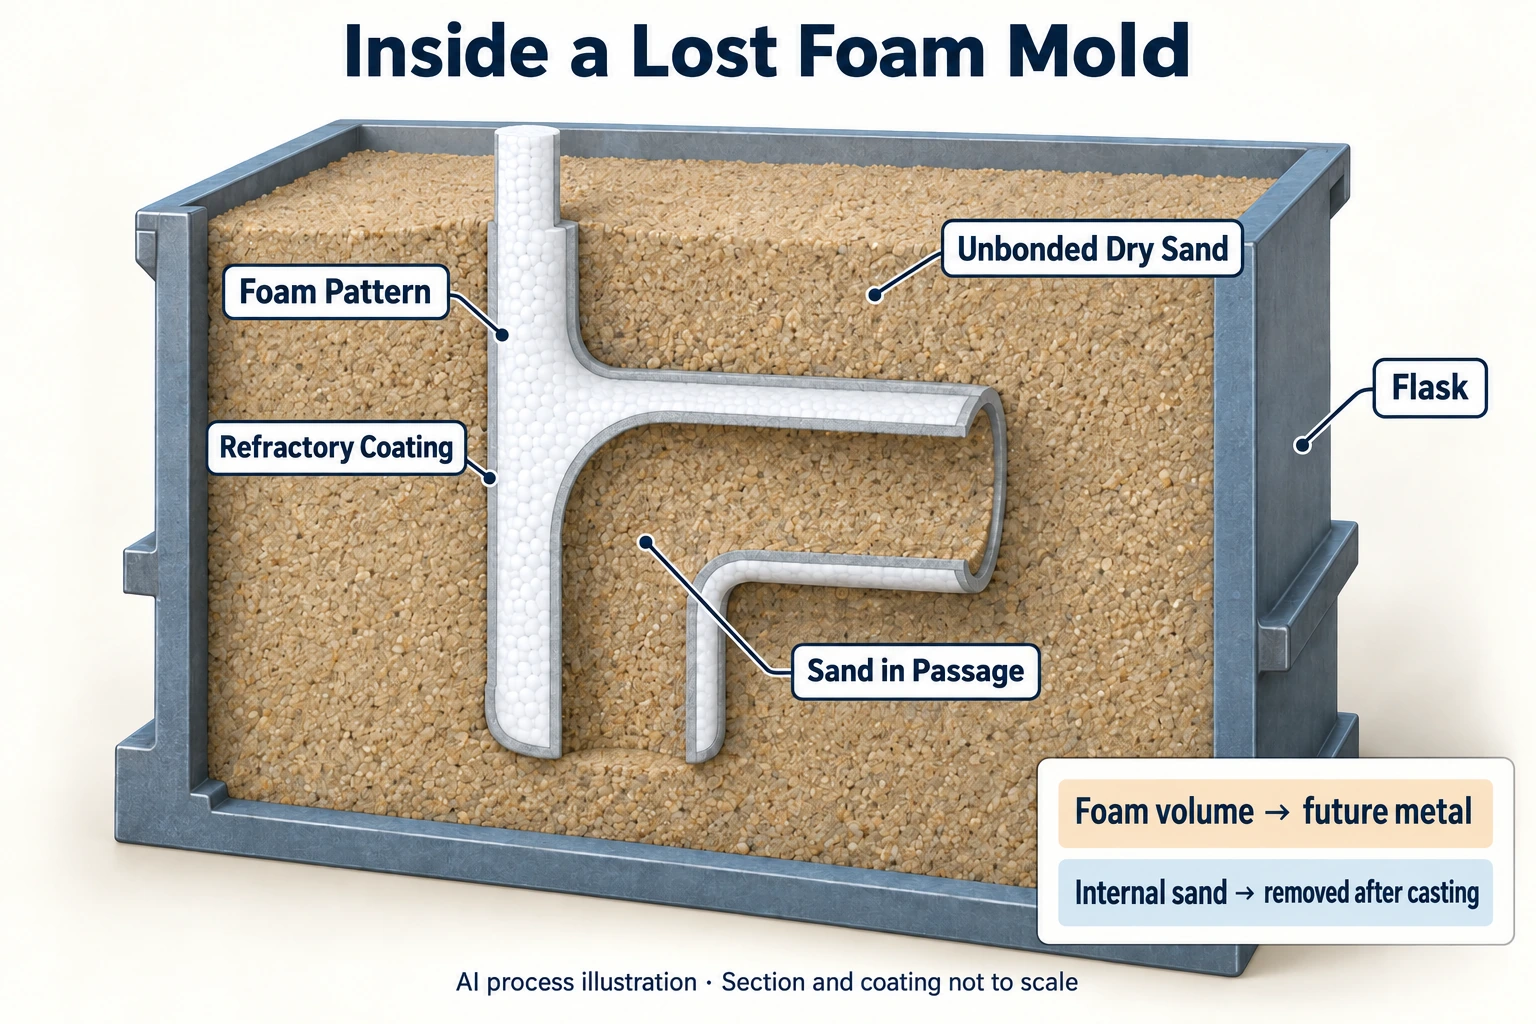
La fundición a la espuma perdida comienza con un modelo de espuma que se recubre con una capa refractaria, se seca y se rodea de arena seca compactada por vibración. Durante la colada, el calor descompone la espuma y el metal ocupa progresivamente su volumen original, formando la pieza al enfriarse. Este artículo describe la variante habitual con recubrimiento refractario y arena seca sin aglomerante.
Un rasgo permite reconocer fácilmente este proceso: la espuma permanece dentro de la arena hasta la colada. ¿Cómo entra el metal? ¿Por qué la arena no se derrumba cuando desaparece la espuma? Estas dos preguntas ayudan a comprender la secuencia, las posibilidades de diseño y los principales controles de calidad.
1. Modelo de espuma, recubrimiento, arena seca y caja de moldeo
El modelo de espuma representa el volumen que ocupará el metal. En una carcasa con un conducto curvo, por ejemplo, la espuma corresponde a las paredes metálicas; el conducto deja espacio para que entre la arena. Fabricar todo el conducto con espuma maciza no hará que después de la colada aparezca allí una cavidad.
Un material habitual es el poliestireno expandible (EPS); también existen variantes que emplean polimetilmetacrilato (PMMA), entre otros. Su comportamiento durante el moldeo y la descomposición es distinto, por lo que el proceso debe adaptarse. Los segmentos del modelo pueden pegarse y unirse a los canales de colada y a los elementos de alimentación necesarios para formar un conjunto.
El recubrimiento refractario envuelve la superficie del modelo, separa el metal de la arena e influye tanto en la calidad superficial como en la evacuación de los productos de descomposición. Su función va mucho más allá de una pintura decorativa y debe secarse completamente después de aplicarlo.
La arena seca sin aglomerante llena el espacio exterior y los huecos interiores accesibles, proporcionando apoyo tras la compactación por vibración. La arena y el recubrimiento mantienen conjuntamente la forma. En conductos curvos hay que comprobar la entrada y el llenado adecuado de arena. La caja de moldeo contiene todo el conjunto de modelos y arena, con la disposición necesaria para colocación, compactación y evacuación de gases. Los equipos auxiliares, como el vacío, dependen del sistema de producción. La descripción del proceso del Departamento de Energía de Estados Unidos explica la relación entre estos componentes.
2. Las ocho etapas de la fundición a la espuma perdida
Estas ocho etapas permiten seguir el proceso productivo. En una fundición, la fusión del metal y la preparación de los modelos pueden realizarse en paralelo. La organización concreta depende de la línea y de los requisitos de la pieza.

Paso 1: Fabricar el modelo de espuma y comprobar dimensiones y estado
Una ruta habitual consiste en preexpandir y estabilizar las perlas, y después conformarlas en un molde. El modelo se estabiliza e inspecciona según las exigencias del proceso. Se revisan dimensiones exteriores, zonas de pared delgada, densidad y unión de las perlas. Al definir sus dimensiones también deben considerarse la contracción de fundición y las sobremedidas de mecanizado correspondientes.
Una forma de espuma intacta solo cumple parte de los requisitos. Además de definir la geometría, el modelo se descompone durante la colada, por lo que su estado material influye en las etapas posteriores. Fabricar modelos en serie puede exigir utillaje específico.
Paso 2: Montar el modelo y el sistema de colada
Una carcasa compleja puede componerse de varios segmentos pegados, conectados a los canales y a los elementos de alimentación necesarios. Hay que comprobar la alineación de las juntas, la calidad del pegado y las dimensiones del conjunto para evitar desplazamientos aunque cada segmento individual sea correcto.
La disposición del conjunto debe facilitar el llenado, la alimentación durante la contracción y su colocación en la caja. La espuma perdida también requiere estudiar la alimentación según la aleación y la geometría; no se pueden eliminar siempre las mazarotas.
Paso 3: Aplicar y secar el recubrimiento refractario
Tras la inmersión u otro método previsto, se seca el modelo y se comprueban la integridad, uniformidad y acumulaciones locales del recubrimiento. Las juntas, esquinas y conductos interiores necesitan una revisión específica para su geometría.
El espesor y la permeabilidad del recubrimiento deben corresponder al material del modelo, la aleación y las condiciones de colada. Aumentar el espesor sin criterio no sustituye la validación del proceso, y no existe un tiempo de secado universal para todas las piezas.
Paso 4: Colocar el conjunto de modelos en la caja
Se prepara la caja, se coloca y apoya el conjunto según el plan y se dispone la entrada de colada. La orientación también debe facilitar el llenado posterior de arena: una carcasa puede caber en la caja y, aun así, tener conductos curvos difíciles de llenar.
Por eso, al colocar el conjunto deben revisarse las vías de entrada de arena a las cavidades, la separación entre modelos y la estabilidad, sin esperar al final de la colada para descubrir zonas sin apoyo.
Paso 5: Añadir y compactar la arena
La arena seca se incorpora gradualmente alrededor del modelo y en los huecos accesibles, con una vibración adecuada para proporcionar apoyo. Dos comprobaciones son fundamentales: que alcance las zonas necesarias y que la compactación no deforme el modelo.
Una vibración más intensa o prolongada no garantiza mejores resultados. Las secciones débiles, las uniones pegadas y las zonas difíciles de llenar deben validarse junto con el método de compactación.
Paso 6: Colar el metal para sustituir progresivamente la espuma
El metal entra en el sistema de colada y avanza hacia el modelo. El calor transforma y descompone la espuma situada delante del frente metálico, que después ocupa ese espacio. Es un proceso progresivo: no se quema primero todo el conjunto de espuma para verter luego el metal en una cavidad vacía.
La temperatura de colada, el suministro de metal y las condiciones auxiliares de evacuación de gases se determinan según la aleación, el espesor de pared, el modelo y el recubrimiento. No basta con la forma exterior para elegir parámetros.
Paso 7: Controlar la solidificación y el enfriamiento
Después del llenado siguen siendo necesarios el control de la solidificación, la alimentación y el enfriamiento. Sustituir correctamente la espuma no demuestra que la calidad interna y las dimensiones ya cumplan las especificaciones.
El momento del desmoldeo depende del material, la geometría y el proceso productivo. En carcasas con exigencias dimensionales elevadas también debe comprobarse la deformación después del enfriamiento.
Paso 8: Desmoldear, limpiar e inspeccionar
Se separan arena y pieza, se eliminan el recubrimiento superficial y la arena residual de las cavidades y se corta el sistema de colada. Después se realizan los tratamientos térmicos, el mecanizado y las inspecciones que exija el plano. En carcasas se revisan especialmente las dimensiones críticas y los espesores; si se requiere estanqueidad, se efectúan las pruebas de fugas correspondientes.
La arena recuperada también necesita tratamiento y verificación de calidad. Que no tenga aglomerante no significa que pueda reutilizarse directamente y sin límite después del desmoldeo.
3. ¿Qué ocurre entre el metal y la espuma durante la colada?
En el frente de avance del metal coinciden la transferencia de calor, la descomposición del modelo, el transporte de sus productos y el flujo metálico. El metal encuentra espuma todavía sin descomponer por completo y sus productos de descomposición, no una cavidad vacía ya preparada.
La descomposición térmica puede generar componentes gaseosos y líquidos, según el material y las condiciones. La salida del gas depende de la permeabilidad del recubrimiento y del estado de la arena circundante. La absorción y el transporte de productos líquidos tienen otras exigencias; no todos los productos se comportan como burbujas que escapan rápidamente por una misma vía. El resumen de investigación sobre espuma perdida del Departamento de Energía de Estados Unidos incluye la permeabilidad, los productos líquidos de pirólisis y el control de la compactación.

Por eso no basta con perseguir una colada «más rápida» o «más lenta». El avance del metal debe coordinarse con la descomposición del modelo, la evacuación de productos y el apoyo de la arena. Cambiar una etapa puede alterar las condiciones de las demás.
La conservación de la forma también tiene condiciones. Mientras se descompone la espuma, el recubrimiento y la arena compactada deben mantener el contorno, y el metal ocupa gradualmente el volumen original. Si un tramo del conducto no está bien compactado, una cantidad suficiente de arena exterior no demuestra un apoyo interior fiable. De ahí que deban validarse la colocación y el llenado de arena incluso después de inspeccionar el modelo.
Por tanto, al evaluar el proceso, hay que validar conjuntamente el modelo, el recubrimiento, la arena y el método de colada. Comprobar que puede fabricarse el modelo de espuma solo resuelve una parte; también hay que demostrar que se convierte de forma estable en una pieza conforme.
4. ¿Qué libertad de diseño ofrece no extraer el modelo?
En el moldeo convencional se retira el modelo de la arena, por lo que el diseño debe considerar la dirección de extracción y la partición. Mantener el modelo de espuma dentro puede reducir esas restricciones geométricas. Sin embargo, si se fabrica en un molde, el propio modelo de espuma sigue necesitando una partición y un desmoldeo adecuados.
La fabricación por segmentos y su posterior montaje también permite geometrías complejas. A cambio, hay que controlar los errores de posicionamiento y pegado. Reducir las líneas de partición del molde de arena no garantiza que la superficie quede sin marcas de unión.
En algunos conductos, la arena seca que entra en los huecos del modelo puede desempeñar la función de un macho independiente. Para ello debe poder entrar, compactarse y retirarse después de la colada. En la carcasa de conducto curvo hay que comprobar tanto su forma como las vías de entrada y limpieza de arena. No puede suponerse que un espacio completamente cerrado o difícil de llenar sea siempre «sin machos».
5. ¿Por dónde empezar a investigar los defectos?
Una misma anomalía visible puede tener varias causas. La tabla indica puntos de partida; el diagnóstico en planta también requiere ubicación del defecto, registros de materiales y resultados de ensayo.
| Problema observado | Comprobaciones prioritarias | Registros o muestras útiles |
|---|---|---|
| Residuos carbonosos o composición anómala | Compatibilidad del modelo, el adhesivo y la gestión de productos de descomposición | Lotes de material y análisis del defecto; análisis químico si se sospecha captación de carbono |
| Pliegues o discontinuidades locales | Frente metálico, estado del modelo y evacuación de productos | Ubicación del defecto, juntas y registros de recubrimiento y colada |
| Llenado incompleto | Compatibilidad entre aleación, espesor de pared y condiciones reales de llenado | Zonas sin llenar, espesores y registros de colada |
| Recubrimiento agrietado | Aplicación, secado, manipulación y compactación | Inspección previa a la colocación en caja y ubicación de las grietas |
| Entrada de arena o pérdida local de forma | Integridad del recubrimiento y apoyo de la arena | Registros de llenado y compactación, y zonas afectadas |
| Desviación dimensional | Estabilización del modelo, pegado, deformación por compactación y cambios al enfriar | Medidas de modelo, conjunto y pieza con la misma referencia |
Por ejemplo, las marcas negras no prueban por sí solas que la pieza haya captado carbono: una anomalía de composición necesita confirmación mediante ensayo. Los problemas dimensionales tampoco deben investigarse midiendo solo la pieza final. Comparar modelos y conjuntos ayuda a localizar la etapa donde apareció la desviación.
Los ajustes de parámetros deben basarse en estas pruebas. Aumentar siempre la temperatura o el vacío no sustituye la identificación de la causa concreta.
6. Diferencias respecto a la arena convencional y la cera perdida
La espuma perdida es, a su vez, una modalidad de fundición en arena, como muestra la clasificación de procesos de la American Foundry Society. Aquí, «arena convencional» se refiere específicamente a extraer primero el modelo para dejar una cavidad vacía.
| Aspecto | Arena convencional con extracción del modelo | Espuma perdida con arena seca descrita aquí | Ruta habitual de microfusión a la cera perdida |
|---|---|---|---|
| Cuándo se elimina el modelo | Tras el moldeo y antes de la colada | Permanece en la arena y se sustituye durante la colada | Descerado antes de colar, con la cocción necesaria |
| Estructura principal del molde | Arena conformada, con machos cuando sean necesarios | Recubrimiento refractario y arena seca compactada | Molde refractario, habitualmente cáscara cerámica en la industria |
| Control principal de la geometría | Extracción, partición y alineación del molde | Dimensiones de espuma, juntas de montaje y apoyo de arena | Calidad del modelo, montaje y calidad del molde |
| Cavidades y acabado | Fabricación de machos, limpieza de arena y mecanizado según geometría | Verificar entrada, apoyo y retirada de arena, además de medidas auxiliares | Planificar cavidades, retirada de cáscara y mecanizado según geometría |
La confusión más frecuente es cuándo desaparece el modelo. La explicación del descerado del Investment Casting Institute describe la extracción de la cera y el tratamiento de sus residuos antes de colar. En este proceso de espuma perdida, la espuma se sustituye a medida que avanza el metal. Que ambos modelos desaparezcan al final no los convierte en el mismo proceso.
Para entender la relación entre creación de la cáscara, descerado y colada, consulte el proceso completo de posprocesado de modelos de cera y fundición a la cera perdida.
El nombre del proceso tampoco determina por sí solo el precio o la precisión. Al estudiar los tipos de fundición de metales y cómo elegirlos, compare alternativas con la misma aleación, plano, cantidad y criterios de aceptación.
7. ¿Qué piezas conviene evaluar y cómo considerar series y pruebas?
El resumen público del ASM Handbook menciona bloques de motor, culatas y carcasas de transmisión. Estos ejemplos muestran aplicaciones en geometrías complejas, pero una forma parecida no garantiza la idoneidad de cualquier proyecto.
Por ejemplo, comprender cómo se forman los conductos de agua y machos de arena en bloques de motor ayuda a distinguir las exigencias del llenado de arena en espuma perdida de las de fabricar machos separados.
La evaluación del volumen debe incluir utillaje de espuma, modelos, coladas de prueba, tratamiento de arena, acabado e inspección. Una producción estable permite repartir la inversión en utillaje. Los proyectos con variantes o prototipos deben prestar especial atención al coste de cambios y validación, sin usar una cantidad fija como umbral universal.
Las tecnologías digitales pueden participar en el desarrollo del utillaje. Una investigación presentada por AFS en 2019 trata sobre utillaje de aluminio impreso en 3D. Lo que se imprime son herramientas para fabricar modelos de espuma; esto debe distinguirse de imprimir directamente modelos o moldes de arena.
Antes de las pruebas, defina el grado del material, los espesores críticos, el método de fabricación del modelo, las vías de entrada y limpieza de arena y las inspecciones. Validar una pieza que represente las principales dificultades aporta más información que observar un ejemplar exteriormente completo.
También deben acordarse los métodos de aceptación antes de la colada de prueba. Además de las dimensiones exteriores, una carcasa con conductos puede exigir comprobar su continuidad, el espesor y la estanqueidad después del mecanizado. Incluir estos requisitos en el plan permite distinguir problemas de selección del proceso, de control o de acabado.
8. Cinco preguntas frecuentes
¿La arena necesita aglomerante?
La ruta descrita utiliza arena seca sin aglomerante. Esto no significa que los adhesivos del modelo y el recubrimiento refractario carezcan de componentes ligantes: cada material cumple una función distinta.
¿La espuma perdida siempre elimina los machos?
Algunas cavidades pueden formarse con arena seca introducida en ellas. Poder prescindir de un macho independiente sigue dependiendo de las condiciones de llenado, apoyo y limpieza de la geometría.
¿La espuma desaparece sin dejar residuos?
Sustituir el modelo por metal no implica que todos los productos de descomposición salgan correctamente. Los residuos y la calidad deben evaluarse con datos de materiales, proceso e inspección.
¿Qué metales pueden colarse así?
Las fuentes públicas documentan aplicaciones con aleaciones de aluminio, fundición gris y fundición nodular. Cada grado concreto debe validarse; un proceso para una aleación no se transfiere directamente a otra.
¿La espuma perdida es lo mismo que la impresión 3D?
La espuma perdida es una ruta de fundición; la impresión 3D, un método de fabricación. Imprimir directamente moldes de arena no requiere crear antes un modelo de espuma que desaparezca. No son términos equivalentes. Consulte el proceso de impresión de arena, desde el laminado CAD hasta la limpieza y el posprocesado.
Empiece por los requisitos de la pieza
La idoneidad del proceso debe evaluarse desde el modelo hasta la aceptación de la pieza. Prepare los datos 3D, la aleación, el volumen, las dimensiones críticas y los requisitos de inspección para analizar el componente real.
Si también compara métodos para fabricar moldes y machos de arena, revise las condiciones de aplicación de la impresión directa de moldes y machos de arena y comente su proyecto con Cprint 3D. Esta solución de impresión produce moldes y machos de arena para la posterior colada del metal.