
En qué consiste la fundición de aluminio en arena
Una carcasa de aluminio con conductos internos debe cumplir requisitos de forma exterior, canales, interfaces de montaje y estanqueidad. Si el diseño sigue cambiando, la fabricación también debe admitir revisiones. La flexibilidad del moldeo y de la fabricación de machos suele situar la fundición en arena entre las opciones para estos proyectos.
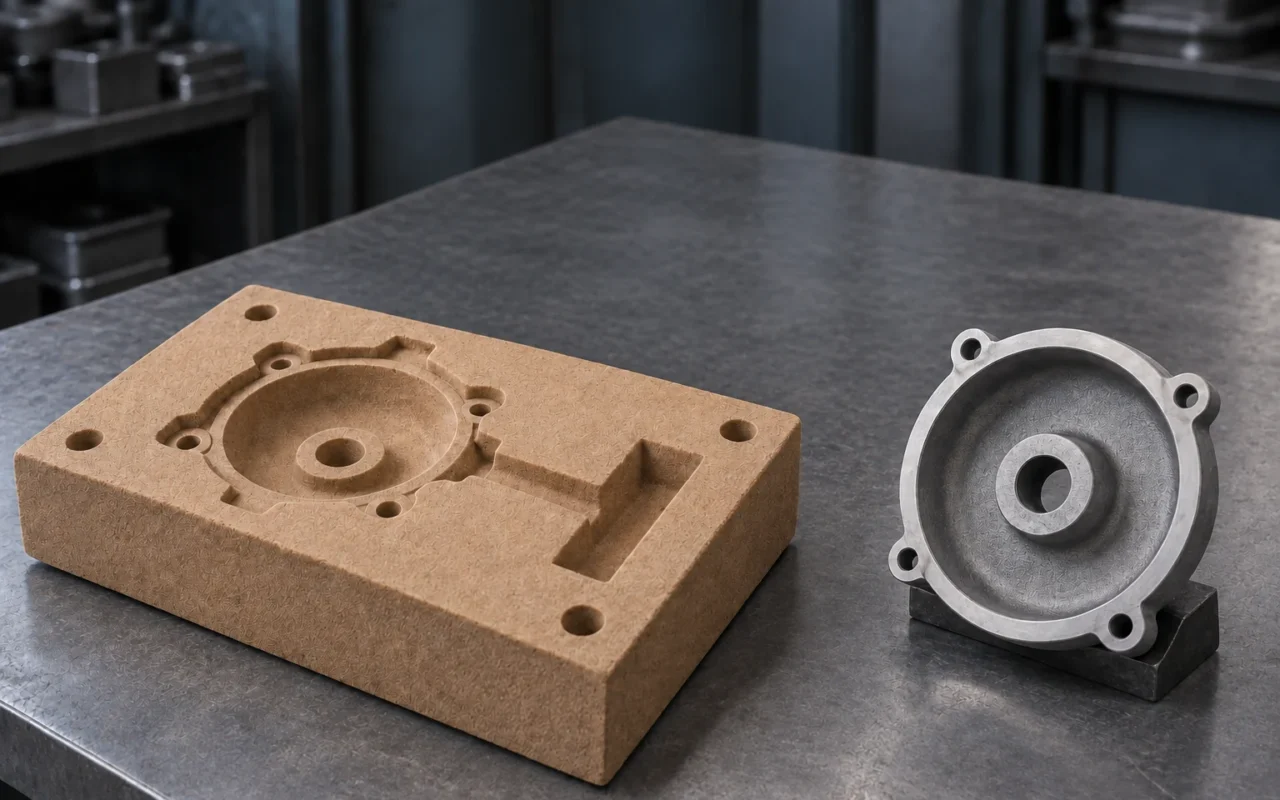
El proceso vierte aluminio líquido en la cavidad de un molde de arena. Tras solidificar, se retiran el molde y los machos para obtener la pieza en bruto. Su idoneidad depende de la geometría, la cantidad y la calidad exigida; el mecanizado y la inspección completan el paso hasta una pieza aceptada.
Por qué considerar arena para series cortas piezas grandes y cavidades complejas
La introducción de la Aluminum Association a los procesos de fundición incluye la arena entre las principales vías de fundición de aluminio y señala que merece evaluar su economía para cantidades reducidas, geometrías complejas o piezas grandes. El utillaje, los machos y las condiciones de producción ayudan a explicar estas características.
El moldeo convencional emplea un modelo para formar la cavidad y una caja de machos para fabricar los machos. El utillaje se adapta a la tarea; imprimir directamente los componentes de arena puede reducir parte de la preparación de modelos y cajas. Cuando una pieza en desarrollo cambia con frecuencia, compare el utillaje afectado por cada revisión, además del presupuesto inicial.
Los machos forman cavidades internas y se eliminan después de la fundición. Permiten evaluar conductos curvos, cavidades complejas y ciertas formas difíciles de obtener mediante un núcleo rígido extraíble. También importan el soporte, el posicionamiento, la ventilación y la extracción de arena. Las coquillas pueden utilizar machos de arena, por lo que la geometría interna exige valorar el plan completo.
En piezas grandes, la viabilidad depende conjuntamente del espacio de moldeo, la capacidad de fusión, la elevación, la colada y la limpieza. Poder diseñar un molde grande y poder fabricar la pieza de manera estable en una fundición son condiciones que deben confirmarse por separado.
No existe un umbral universal para una serie corta. Con utillaje disponible, geometría sencilla y una organización convencional adecuada, mantener el proceso existente puede ser más económico. La fabricación digital de machos merece evaluación cuando se necesitan varios diseños en pocas unidades y los cambios se concentran en machos complejos.
Partir de la aleación y los requisitos de servicio
«Aluminio fundido» solo identifica una familia amplia. El aluminio puro y sus aleaciones tienen composiciones distintas; las aleaciones de fundición también difieren en requisitos de material y entrega. La documentación de compra debe especificar la designación, la norma aplicable y el estado.
Antes de elegir el material, defina las cargas, la presión o estanqueidad exigida, la exposición a medios corrosivos y los trabajos posteriores de soldadura, tratamiento térmico o mecanizado. Si se especifican A356 y un estado de tratamiento térmico, por ejemplo, consérvelos en consultas, producción y aceptación. El ejemplo muestra la integridad documental; la designación real depende de la función.
La explicación de la Aluminum Association sobre normas para piezas fundidas en arena y coquilla organiza por separado las dimensiones de ingeniería y las propiedades metalúrgicas. Dimensiones, tolerancias y sobrematerial de mecanizado constituyen un grupo de cuestiones; composición, estado y propiedades de la aleación, otro.
Las evidencias del material deben identificar su objeto. El análisis químico se refiere al lote; las propiedades de una probeta reflejan esa probeta acordada; la inspección de zonas críticas se refiere a la propia pieza. Para piezas exigentes, los equipos de diseño y calidad deben definir durante la consulta qué evidencias necesitan y quién las aporta.
Tres áreas de control de las aleaciones de aluminio
Calidad del metal líquido
En la superficie del aluminio líquido se forman óxidos que el movimiento durante la fusión, el transporte y la colada puede introducir en el metal. El hidrógeno disuelto se comporta de otra forma: su solubilidad disminuye durante la solidificación y puede contribuir a la porosidad. Limpieza y contenido de gas requieren evaluaciones separadas.
La filtración actúa principalmente sobre las inclusiones correspondientes; la desgasificación gestiona el gas disuelto. La gestión del material y del transporte afecta a la contaminación inicial y a la posterior absorción de gas. La introducción de AFS a la limpieza del aluminio líquido trata inclusiones, hidrógeno y tratamiento del metal como problemas relacionados pero distintos. Los métodos y sus resultados deben validarse según el material y el proceso de la fundición.
Llenado del molde
El sistema de colada define la entrada del metal en la cavidad. Los extremos delgados y los recorridos largos requieren evaluar el llenado y la pérdida de temperatura; alrededor de los machos también importan la erosión, el arrastre de gas y las inclusiones. Los aglomerantes, recubrimientos y la ventilación influyen en las condiciones tras el contacto entre metal y molde.
Llenado y solidificación deben validarse conjuntamente. Las descripciones de AFS de proyectos de investigación sobre fundición de aluminio indican que las relaciones entre películas de óxido, porosidad y resultados mecánicos bajo distintas condiciones de llenado requieren más investigación. Un flujo más estable, por sí solo, no demuestra mejores propiedades finales.
Solidificación y alimentación
El metal cambia de volumen al solidificar. Si una zona necesita metal líquido pero su vía de alimentación ya está solidificada, pueden formarse rechupes o microporosidad de contracción. Deben revisarse conjuntamente las secciones gruesas, las transiciones de espesor, las mazarotas y la refrigeración. La explicación de Foseco sobre defectos de fundición distingue los mecanismos de alimentación y de porosidad relacionada con hidrógeno.
La ventilación del macho, la desgasificación y la alimentación por mazarotas actúan en etapas distintas. Ante una cavidad, analice primero su posición, forma y los registros del proceso antes de decidir qué operación investigar. Para distinguirlas, consulte la investigación de porosidad gaseosa, rechupes y microporosidad de contracción.
De la preparación del proceso a la inspección
- Preparación del proceso: Confirme material, requisitos de la pieza terminada y revisión de la pieza en bruto. Planifique partición, sobrematerial, machos, colada y alimentación. Identifique aquí las superficies funcionales críticas.
- Fabricación y montaje de moldes y machos: Compruebe dimensiones, integridad, posición y ventilación. Los componentes impresos requieren retirar polvo y realizar el posprocesado necesario, verificando que sus conductos internos puedan limpiarse.
- Fusión tratamiento y colada: Gestione lotes, retornos, tratamiento del metal y transporte según el proceso validado. Compruebe que el estado real del molde coincida con la documentación.
- Solidificación enfriamiento y limpieza: Siga el plan de enfriamiento, desmoldeo, extracción de machos y corte de canales y mazarotas. En cavidades complejas, compruebe la arena residual y la limpieza; un exterior limpio no acredita un interior limpio.
- Tratamiento térmico y mecanizado: Complete los tratamientos exigidos por el material y la entrega. Mecanice superficies de montaje, orificios y ajustes, conservando la relación entre lotes de fundición y revisiones de mecanizado.
- Inspección y aceptación de la primera pieza: Compruebe dimensiones, material y calidad interna en las zonas acordadas, con los métodos y criterios especificados; después confirme los requisitos funcionales.
Las etapas se relacionan. El acceso de las herramientas para retirar machos puede afectar al diseño, y el mecanizado de una superficie de sellado afecta al momento de inspección. Evalúe el sistema de materiales junto con la arena de fundición, los aglomerantes y la recirculación de arena usada y consulte el proceso completo de fabricación por fundición en arena para la secuencia completa.
Piezas de aluminio que conviene evaluar
| Tipo de pieza | Necesidades que evaluar | Aspectos de aceptación |
|---|---|---|
| Cuerpos de bomba y carcasas de fluidos | Conductos internos, machos complejos y sobrematerial | Estanqueidad, limpieza de conductos y dimensiones críticas |
| Carcasas de equipos y transmisiones | Estructuras grandes, interfaces de montaje y varias versiones | Dimensiones de ajuste, deformación y propiedades del material |
| Piezas de desarrollo de sistemas de propulsión | Cambios en conductos de agua y aceite y necesidades de prototipos | Estado del material, conductos y objetivos de ensayo |
| Piezas funcionales con conductos de refrigeración | Geometría de conductos y fabricación de machos | Caudal, fugas, limpieza y comportamiento térmico |
La tabla permite seleccionar candidatas. El proceso real depende del servicio de cada producto; dos piezas llamadas «carcasas» pueden requerir materiales, espesores e inspecciones distintos.
Considere una carcasa hipotética de aluminio con cavidad interna: las interfaces exteriores están estabilizadas, pero los conductos siguen en ensayo. Los machos convencionales pueden apoyar la producción repetida cuando madura el diseño. Imprimir machos con molde exterior convencional permite evaluar cambios concentrados en el interior; imprimir el conjunto permite evaluar la preparación cuando cambian ambos contornos.
Compare posicionamiento, montaje, extracción de arena y compatibilidad con la fundición antes de calcular el utillaje y la fabricación de componentes de arena. El ejemplo no presupone una vía superior; deciden el alcance real de los cambios y las condiciones de la planta.
Relacionar defectos e inspecciones
Las cavidades internas del aluminio pueden proceder de gas, alimentación durante la solidificación o varios factores combinados. La presentación del curso de AFS sobre defectos en piezas de aluminio trata por separado porosidad gaseosa y de contracción. El análisis necesita posición, forma y registros del proceso, además de una fotografía.
| Problema | Puntos de investigación |
|---|---|
| Óxidos u otras inclusiones | Registros del metal y transporte, posición de inclusiones e inspección interna pertinente |
| Porosidad gaseosa | Gas en el metal, arrastre, generación de gas del macho y ventilación |
| Rechupes o microporosidad de contracción | Puntos calientes, secuencia de solidificación y alimentación efectiva |
| Juntas frías o llenado incompleto | Zonas incompletas o uniones, recorridos de llenado y pérdida de temperatura |
| Defectos superficiales relacionados con la arena | Integridad del molde, recubrimiento, erosión y limpieza |
| Deformación | Referencias críticas, distribución de espesores y registros de enfriamiento o posprocesado |
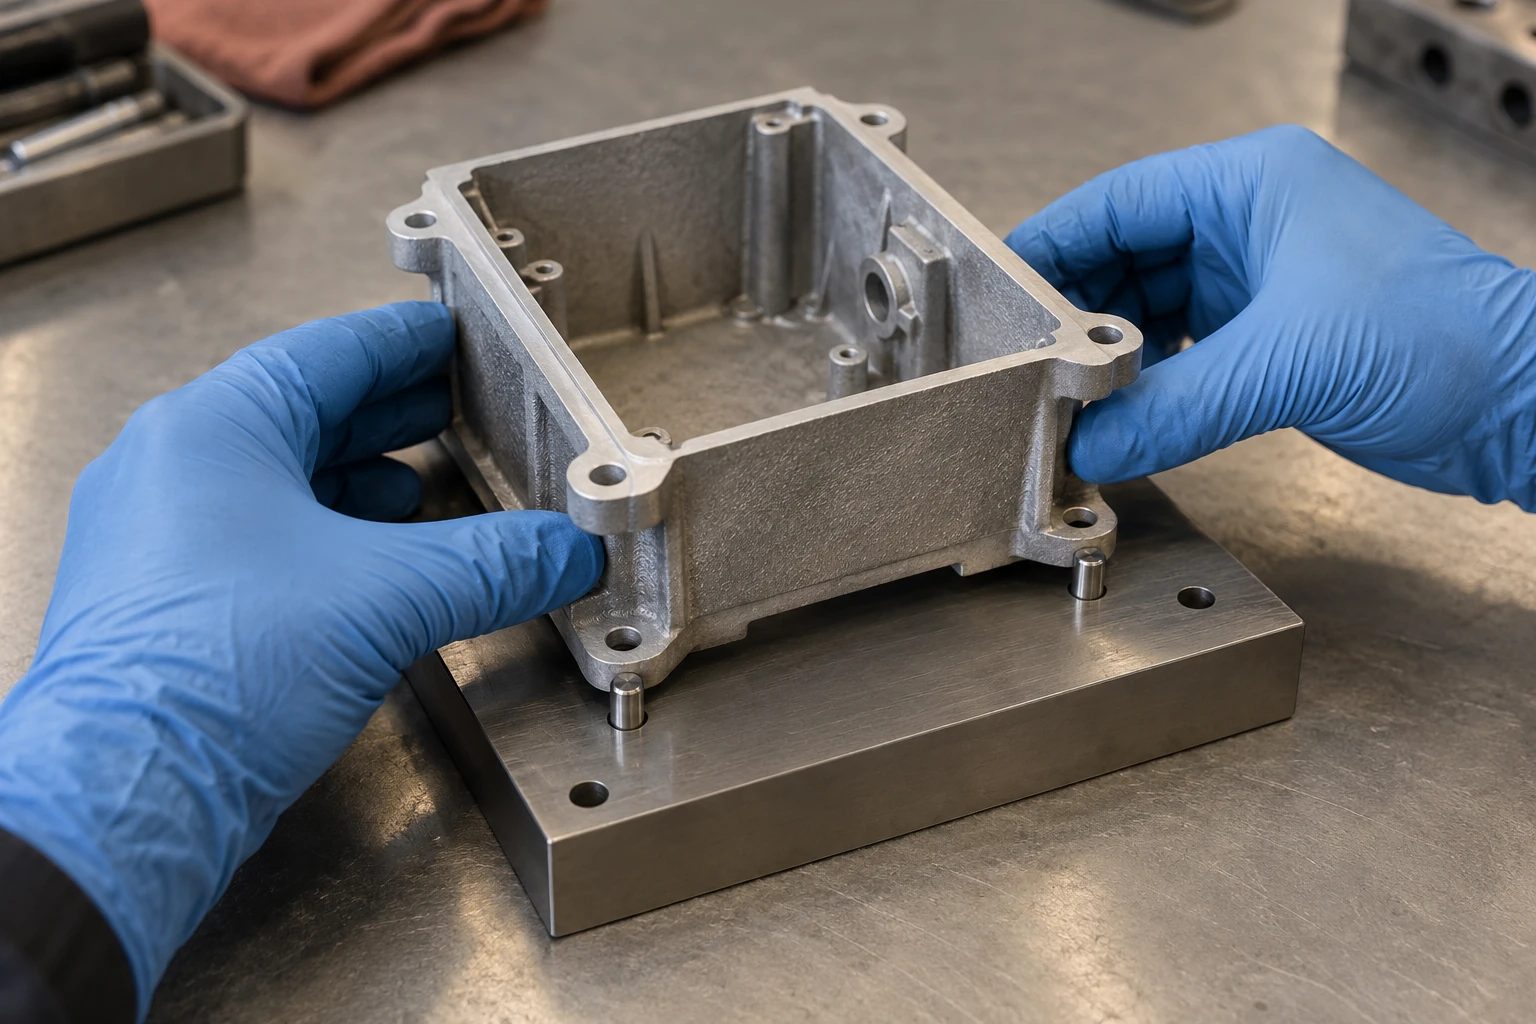
Defina la inspección desde los requisitos de uso. La medición dimensional comprueba geometría; los líquidos penetrantes detectan discontinuidades abiertas a la superficie en materiales adecuados, con superficie y procedimiento compatibles. La explicación de Magnaflux sobre inspección por líquidos penetrantes explica ese alcance.
La radiografía o la tomografía pueden emplearse en la inspección interna acordada. La información de Nikon sobre tomografía industrial incluye la evaluación de porosidad, contracción y cuerpos extraños. Lo detectable depende de la pieza, el equipo y las condiciones. Las pruebas de presión o fugas responden a la estanqueidad; los ensayos de material y mecánicos, a las propiedades correspondientes. Cada método responde a una pregunta distinta.
Especifique cuándo inspeccionar las superficies mecanizadas críticas. El mecanizado puede abrir poros antes situados bajo la superficie; las superficies de sellado deben aceptarse en el estado acordado. Detallar «requisito, zona, método y etapa» permite comparar si las ofertas incluyen el mismo trabajo de calidad.
Cuándo comparar coquilla e inyección a alta presión
El molde de arena es desechable; moldeo, montaje, desmoldeo y limpieza forman parte del ciclo. La superficie y capacidad dimensional en bruto dependen de arena, moldeo, recubrimiento y colada; los ajustes críticos suelen mecanizarse. Incluya estos trabajos recurrentes junto con la inversión en utillaje.
Distinga dos dimensiones: arena y coquilla describen el material del molde; gravedad, baja y alta presión describen el llenado. La tabla compara tres vías comunes para plantear la revisión; el proveedor debe confirmar la capacidad para la pieza concreta.
| Vía habitual | Utillaje y producción | Condiciones que comparar |
|---|---|---|
| Fundición en arena | Cada pieza necesita su molde; pueden emplearse moldeo convencional o componentes impresos | Cantidad, revisiones, cavidades, limpieza y mecanizado |
| Fundición por gravedad en coquilla | Molde metálico reutilizable; gestionar extracción y estado térmico | Estabilidad geométrica, extracción de núcleos, repetición e inversión |
| Inyección a alta presión | Molde metálico y llenado presurizado con el equipo correspondiente | Volumen sostenido, espesor y llenado, molde y equipo |
La coquilla también puede incorporar machos de arena, como explica la explicación de Foseco sobre fundición a baja presión. Evalúe por separado equipo, llenado y condiciones de baja y alta presión; nombres parecidos no significan capacidades iguales.
Con diseño estable y demanda sostenida, compare la organización productiva que permite reutilizar moldes. Para varias series cortas, cavidades complejas o revisiones frecuentes, calcule aparte los cambios de utillaje. Consulte la elección entre fundición en arena e inyección a alta presión para más análisis de volumen y economía.
Por tanto, conviene evaluar conjuntamente las cavidades y los cambios de utillaje, sumando limpieza, tratamiento térmico, mecanizado y aceptación. Solo son comparables las ofertas de una misma pieza que cubren el mismo alcance de entrega.
Cómo integrar moldes impresos en el desarrollo de piezas de aluminio
Una vía imprime solo machos complejos y conserva el molde exterior convencional. Permite evaluar proyectos con cambios internos y utillaje exterior todavía utilizable; deben confirmarse posición, montaje y compatibilidad de materiales.
Otra imprime el conjunto de moldes y machos. Puede reducir la preparación de modelos y cajas correspondientes y ofrecer una opción para cambios interiores y exteriores simultáneos. La introducción de ExOne a la impresión 3D de arena explica la fabricación desde CAD y la modificación digital.
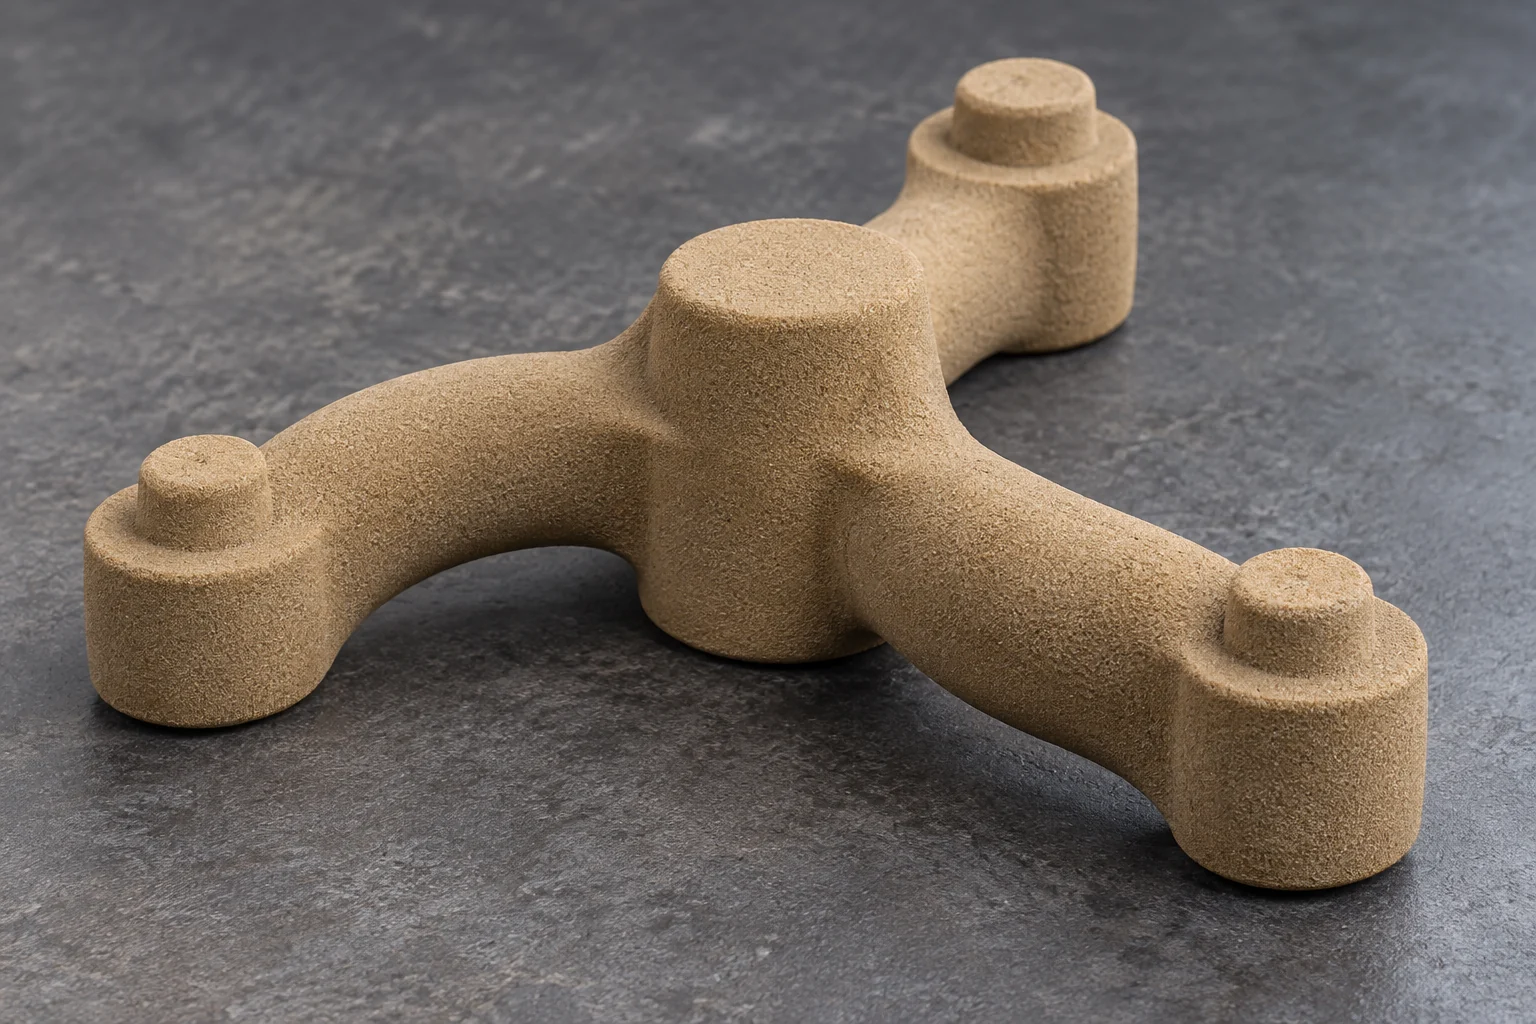
Ambas vías requieren validar retirada de polvo, resistencia de los componentes de arena, recubrimientos, generación de gas y resultados reales. Las dimensiones impresas son solo un eslabón: solidificación, limpieza y posprocesado también afectan a la pieza. El mecanizado de ajustes críticos sigue dependiendo de los requisitos finales.
El plazo de primera pieza debe incluir preparación de datos, componentes de arena, colada, posprocesado y aceptación. Cuando existe utillaje para series cortas, mantenga la vía convencional como alternativa de comparación.
La impresora 3D de arena Cprint 3D SJ-1200 fabrica moldes y machos de arena; el metal se obtiene después por fundición. Para evaluar un proyecto, aporte pieza, material y estado de entrega, cantidad, utillaje existente y criterios críticos de aceptación. Así puede discutirse la impresión completa o solo de determinados machos.
Preguntas frecuentes
Pueden todas las aleaciones usar el mismo proceso en arena
Designación, estado, geometría y función afectan al proceso. Especifique el material y confirme las condiciones para el proyecto real.
Todas las piezas de aluminio en arena necesitan tratamiento térmico
Depende del material y la entrega. Si se exige, especifique estado, criterios de aceptación y mecanizado y reinspección posteriores.
Puede la arena producir piezas de aluminio de pared delgada
Puede evaluarse considerando espesor, distancia de flujo, geometría y llenado. Valide el rango de la solución concreta, sin adoptar un espesor mínimo universal.
Todas las cavidades internas son porosidad gaseosa
Pueden intervenir gas, falta de alimentación o ambos. Analice forma, posición, inspección interna y registros antes de decidir la corrección.
Es siempre mejor imprimir arena para series cortas
El utillaje existente, la geometría y la organización afectan a la economía. Compare el esfuerzo total hasta entregar piezas aceptadas y distinga imprimir machos complejos de imprimir todo el molde.