
Imagine dos situaciones: una pieza fundida parece normal tras la limpieza, pero al mecanizar una zona gruesa aparecen cavidades; otra no presenta anomalías en la inspección interna, aunque una dimensión crítica resulta demasiado pequeña. Ambas pueden hacer pensar en la «contracción de fundición», pero requieren investigaciones distintas para decidir cómo actuar.
La contracción de fundición implica cambios de volumen durante el enfriamiento y la solidificación del metal. La idoneidad de la compensación dimensional, la llegada de suficiente metal líquido durante la solidificación y la posible presencia de problemas relacionados con gases conducen a etapas diferentes del proceso. Distinguir estas cuestiones antes de ampliar el modelo, modificar las mazarotas o tratar el baño da un objetivo claro a cada cambio.
1. ¿Qué es la contracción de fundición? Diferenciar cambios dimensionales y falta interna de metal
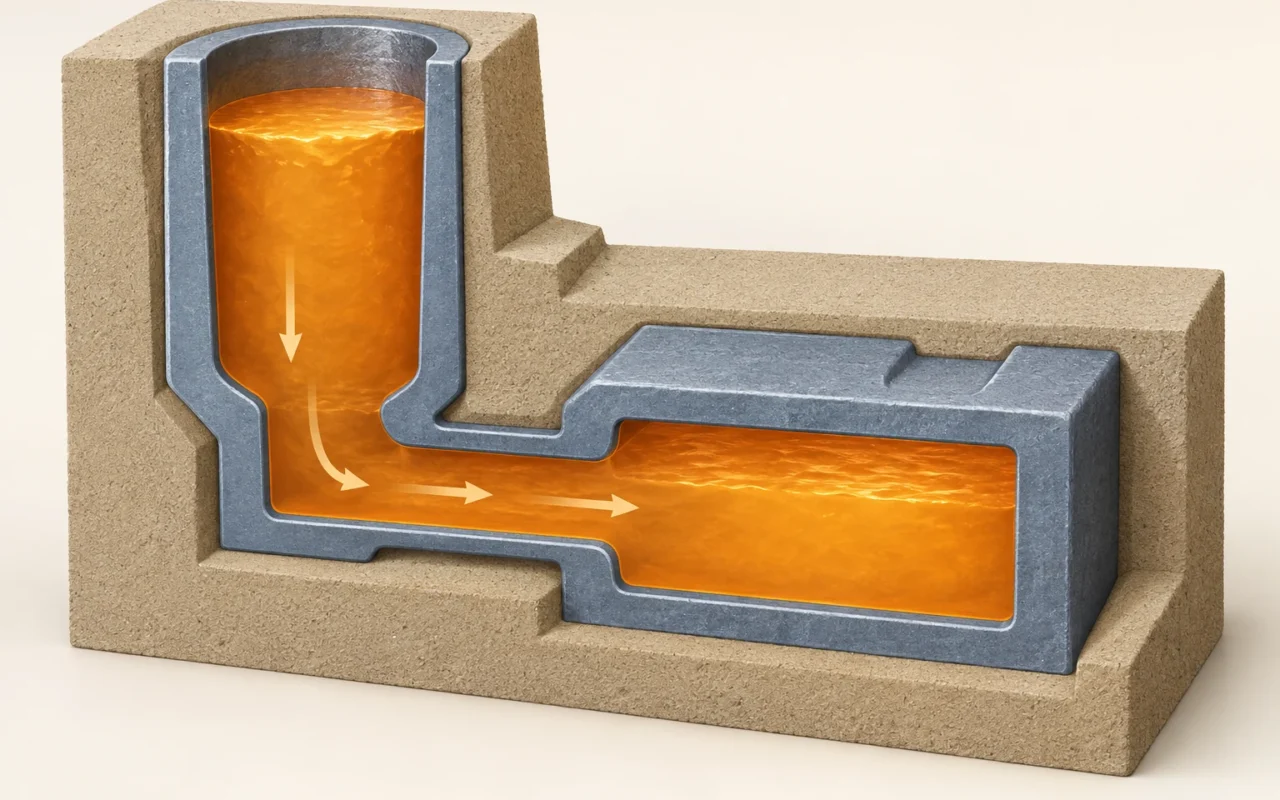
Desde la colada hasta la temperatura ambiente, el metal se enfría en estado líquido, solidifica y sigue enfriándose en estado sólido. En la mayoría de los metales de fundición hay que considerar la contracción a lo largo de esta secuencia, aunque sus efectos cambian en cada etapa.
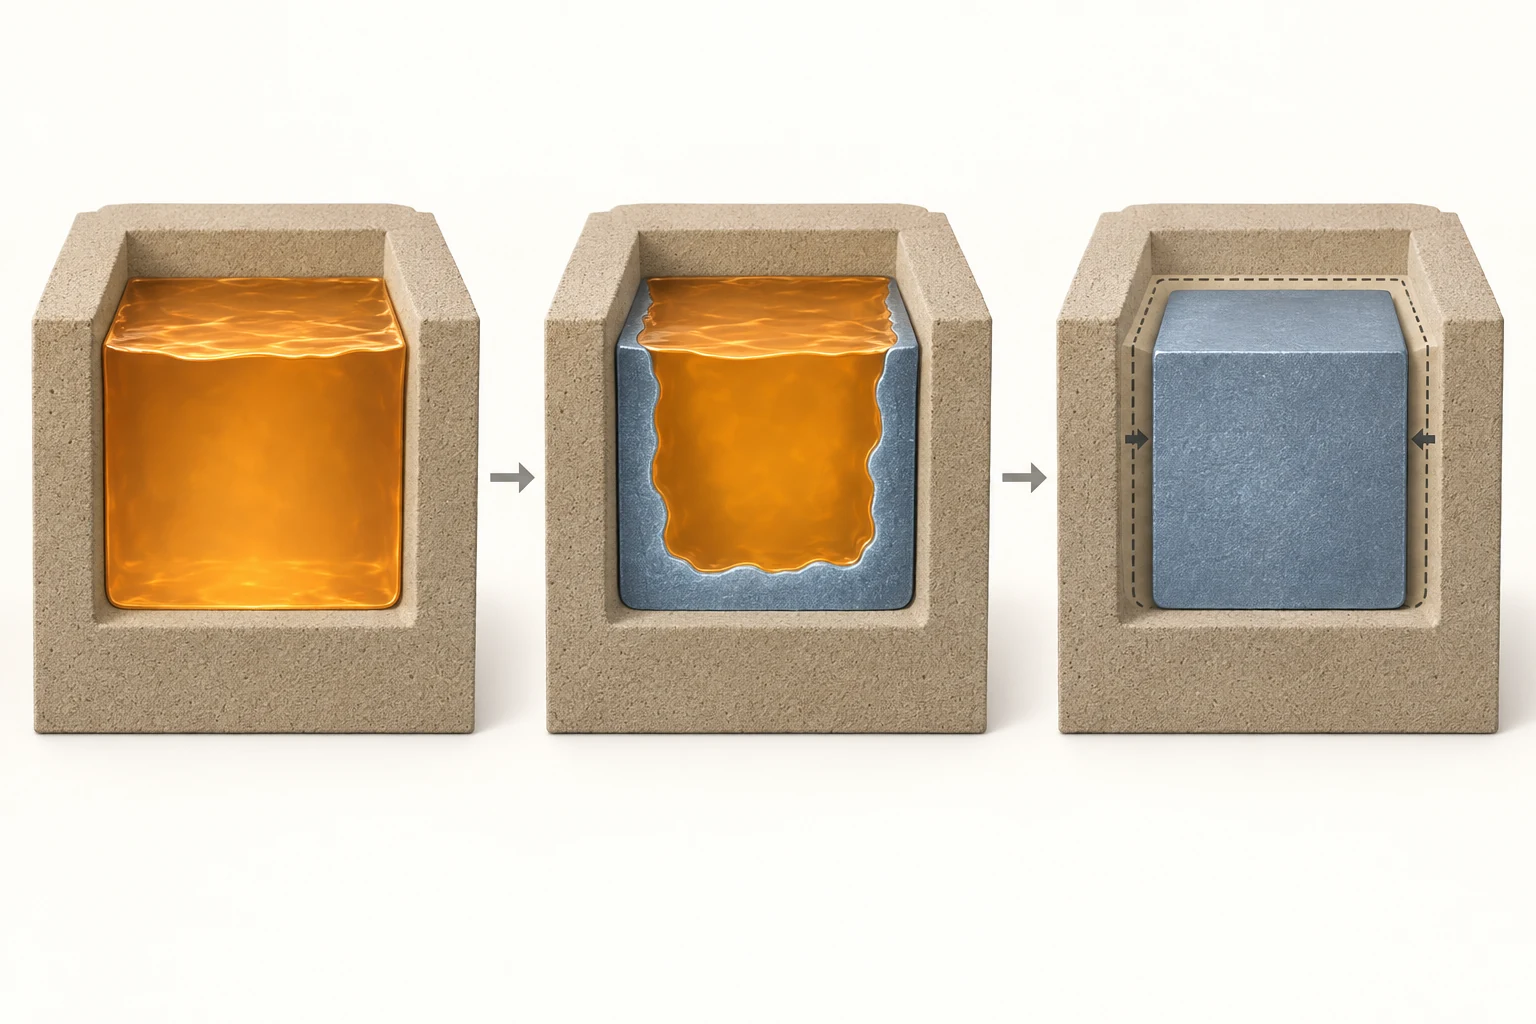
El metal líquido cambia de volumen al bajar su temperatura. Durante el paso de líquido a sólido, muchas aleaciones experimentan contracción de solidificación. Si una región necesita metal líquido adicional y no lo recibe a tiempo, pueden quedar cavidades. Una vez solidificada, la pieza sigue cambiando de dimensiones al enfriarse, lo que afecta a longitudes, distancias entre agujeros y otras cotas del plano.
Para situar estas etapas dentro de la producción, consulte también el proceso completo de fundición en arena.
Dos tareas del diseño del proceso se confunden con facilidad. La compensación de contracción del modelo incorpora los cambios dimensionales previstos al fabricar el modelo para que la pieza fría se aproxime a las dimensiones objetivo. La alimentación mediante mazarotas aporta metal líquido durante la solidificación a las regiones que lo necesitan. Resuelven problemas diferentes: ampliar el modelo no sustituye la alimentación. El glosario de fundición de AFS define ambos conceptos por separado.
También debe distinguirse la compensación de contracción de la sobremedida de mecanizado. La primera compensa cambios dimensionales; la segunda reserva metal para el corte posterior. Aunque exista suficiente sobremedida, la integridad interna requiere una evaluación independiente.
Al hablar de un «coeficiente de contracción», aclare qué se mide. El cambio lineal y el volumétrico no son la misma magnitud; la compensación aplicada en fábrica también depende de la geometría y de las restricciones del proceso. La guía de SFSA sobre modelos y sobremedidas señala que distintos métodos de moldeo pueden generar dimensiones distintas con un mismo modelo.
Si solo se desvía mucho una distancia entre agujeros o una cota local, examine primero la geometría, las referencias y las operaciones correspondientes. Ampliar uniformemente todo el modelo puede alterar zonas que ya cumplen. Registrar las desviaciones reales de cada dimensión crítica y después estudiar compensaciones locales ofrece más fundamento que aplicar un único factor global.
Las diferencias entre materiales también importan. La formación de grafito durante la solidificación de fundiciones grises y nodulares puede provocar una expansión que compense parte de la contracción, pero aún pueden necesitarse medidas de alimentación. Por ello, acero fundido, aleaciones de aluminio y hierro fundido no deben evaluarse automáticamente del mismo modo. La explicación de Foseco sobre contracción describe esta diferencia.
2. ¿Por qué aparecen rechupes y microporosidad de contracción en zonas gruesas y uniones?
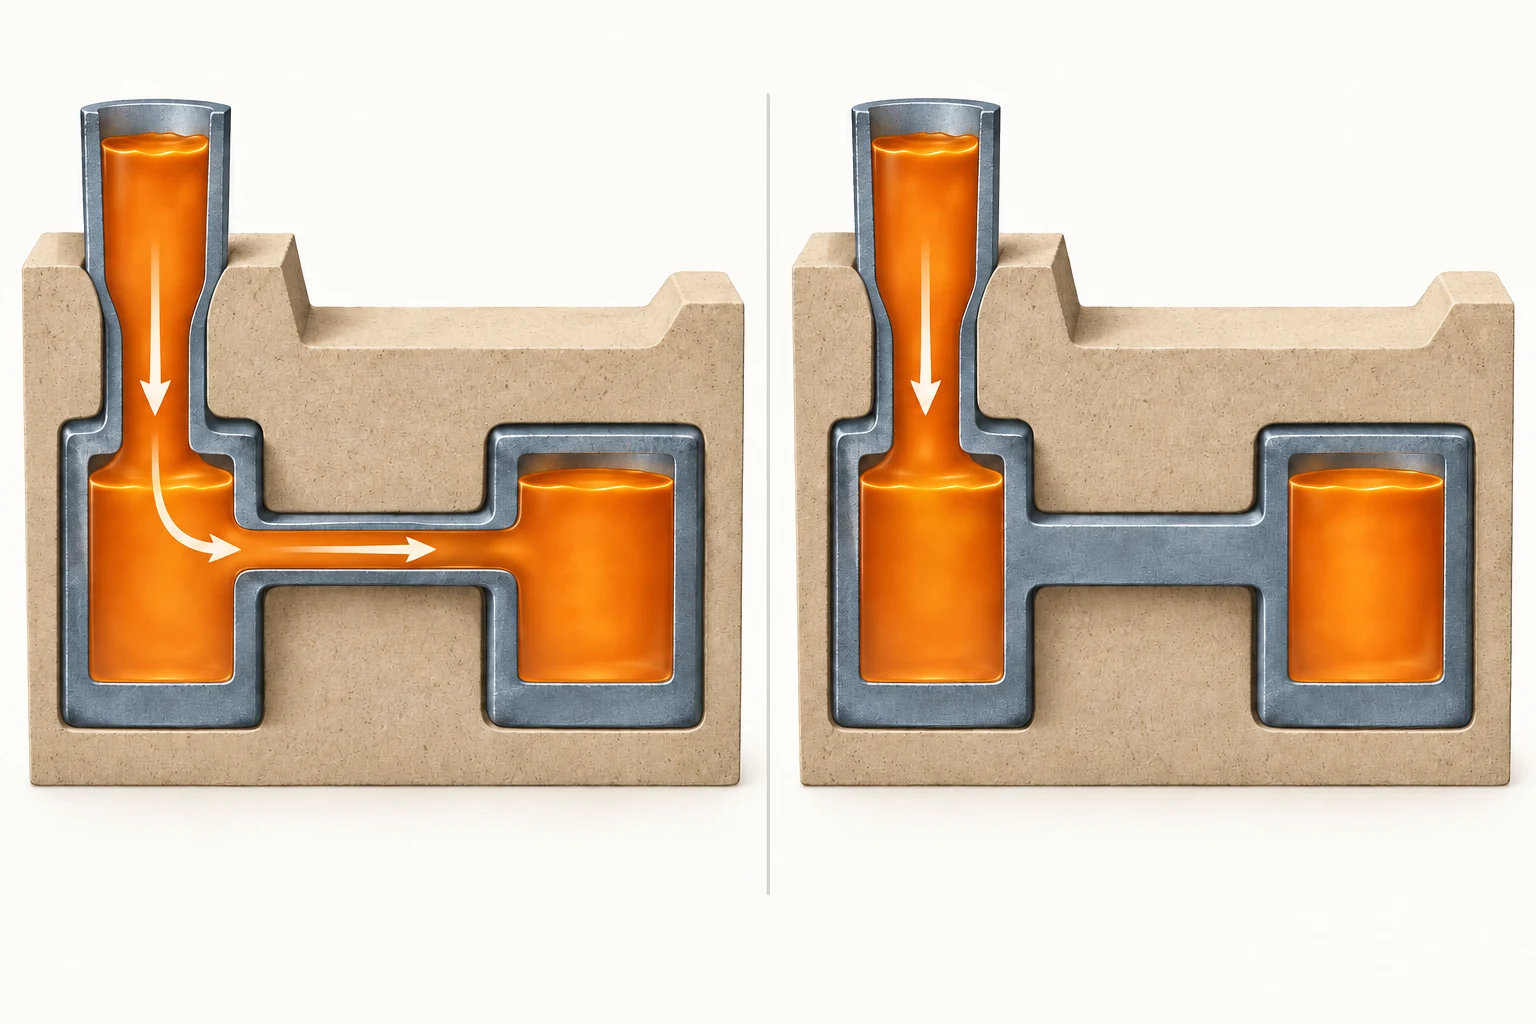
Considere una pieza simplificada de acero fundido: dos zonas gruesas conectadas por una sección más delgada, con una mazarota a un lado. Si la conexión solidifica primero mientras la zona gruesa alejada sigue contrayéndose durante la solidificación, puede dejar de recibir metal líquido. Que quede líquido en la mazarota no significa que alcance todas las regiones que necesitan alimentación.
Las zonas gruesas, los cruces de paredes o los lugares que disipan calor lentamente pueden ser los últimos en solidificar localmente y formar puntos calientes. No basta con juzgarlos por la forma exterior: también cuentan moldes y machos circundantes, refrigeración y secuencia real de solidificación. La documentación de diseño de acero fundido de SFSA ilustra el riesgo de cierre prematuro al alimentar una zona gruesa a través de una delgada.
Los vacíos por contracción adoptan distintas formas. Una cavidad concentrada suele denominarse rechupe; los poros finos distribuidos en una región, microporosidad de contracción. Ambos deben entenderse a partir de la alimentación y la solidificación, sin separarlos mediante un diámetro arbitrario no acordado. Algunas depresiones superficiales también pueden relacionarse con contracción local, pero las de aspecto similar requieren contrastarse con el interior.
Para entender la microporosidad hay que considerar la «zona pastosa» de la aleación, donde coexisten líquido y sólido. Imagine dendritas sólidas con líquido entre ellas. Al avanzar la solidificación se restringen los canales de flujo, se dificulta la alimentación local y pueden quedar poros finos. La explicación del NIST sobre solidificación y fundición relaciona estas dificultades de alimentación con la formación de microporosidad.
Esto aporta un enfoque práctico para discutir el diseño: dibuje la mazarota, la conexión y la zona gruesa como una trayectoria de alimentación y compruebe cuándo solidifica cada tramo. Frente a marcar únicamente «pared gruesa aquí», permite localizar mejor qué debe verificarse. Es un método de análisis geométrico; la solución concreta todavía debe apoyarse en las condiciones de proceso de esa aleación.
Una misma zona gruesa puede tener condiciones de alimentación distintas si cambia la orientación de colada o la disposición de refrigeración. En los planos conviene marcar conjuntamente la orientación dentro del molde, las mazarotas y las medidas de enfriamiento. Una vista exterior de la pieza suele ser insuficiente para explicar dónde aparecen las cavidades internas.
3. ¿Cómo distinguir inicialmente rechupes, microporosidad y porosidad gaseosa?
Los poros relacionados con gases pueden proceder del gas atrapado durante el llenado, del disuelto en el baño o del generado por moldes y machos durante la colada. El hidrógeno es importante en el control del aluminio líquido, por ejemplo, pero no explica de forma universal la porosidad gaseosa de todas las aleaciones. La introducción de AFS a la limpieza del aluminio líquido trata las inclusiones y la porosidad por hidrógeno como problemas separados.
La forma del poro aporta indicios, pero «redondo significa gas e irregular significa contracción» resulta demasiado simple. En su introducción al diagnóstico de defectos en aluminio fundido, AFS indica que la microcontracción puede confundirse con porosidad por hidrógeno, desviando esfuerzos hacia tratamientos que no corresponden al problema real.
Complete primero la información disponible y después determine las inspecciones y verificaciones:
| Observación | Información prioritaria | Pregunta que debe resolverse |
|---|---|---|
| Cavidades repetidas en la misma zona gruesa | Mapa de ubicación, secciones, datos de mazarotas y solidificación | ¿Puede mantenerse la alimentación de esa región? |
| Poros en varias posiciones o lotes | Distribución y registros del baño, llenado, moldes y machos | ¿Qué condiciones varían junto con el problema? |
| Cavidades visibles solo tras mecanizar | Profundidad de mecanizado, posición y resultados de inspección interna | ¿Dónde está la porosidad y qué extensión tiene? |
La radiografía permite observar discontinuidades internas en piezas adecuadas; puede evaluarse la TC industrial si interesa su distribución tridimensional. El seccionado y la metalografía aportan información microestructural local. El método debe adaptarse al material, al espesor y a los poros buscados, y el personal debe declarar las zonas cubiertas y la resolución disponible.
La inspección visual solo evalúa las áreas visibles, y los líquidos penetrantes no demuestran la ausencia de porosidad interna. La guía de ensayos no destructivos de SFSA distingue expresamente el alcance de las inspecciones superficiales e internas.
El informe debe responder a la investigación: ¿se examinaron todas las piezas o una muestra, toda la pieza o zonas concretas? Si dos pruebas cubren regiones distintas, «no se encontraron cavidades» no significa lo mismo. Registrar estas condiciones ayuda a diferenciar cambios del proceso y cambios de inspección.
En la comunicación, separe «lo observado» de «la causa supuesta». Describa primero, por ejemplo, «un grupo de poros bajo la superficie mecanizada en cierta posición» y después enumere las causas pendientes de verificación. Así se evita dar un mismo diagnóstico a todo el lote sin evidencia suficiente.
4. ¿Por dónde comenzar a controlar contracción y porosidad?
Primero la geometría: ¿pueden modificarse las zonas gruesas locales?
Revise cambios bruscos de espesor, cruces de nervios y masas aisladas, y valore modificaciones compatibles con resistencia y función. Reducir espesores locales, cambiar transiciones o conexiones exige colaboración con el diseñador. Los radios deben estudiarse junto con el espesor: aumentarlos no elimina automáticamente los puntos calientes.
Compras y diseño deben indicar pronto qué dimensiones deben mantenerse, qué superficies se mecanizan y qué zonas sellan o soportan cargas. Esto ayuda a la fundición a identificar margen de ajuste. Añadir requisitos críticos después de fabricar las muestras suele aumentar el retrabajo.
Después la alimentación: ¿llega el líquido cuando se necesita?
La mazarota debe estar bien situada, contener suficiente metal, conservar capacidad de alimentación mientras la pieza la necesita y disponer de una vía abierta. El tutorial de SFSA sobre tamaño y posición de mazarotas destaca disposiciones que permitan llegar directamente a la región alimentada.
Los enfriadores aceleran la extracción local de calor; los manguitos aislantes o exotérmicos prolongan el tiempo útil de alimentación de la mazarota. Deben coordinarse con la secuencia de solidificación. La explicación de Foseco sobre alimentación y control de defectos describe estas funciones, aunque su eficacia real depende del diseño.
¿Por qué puede no servir una mazarota mayor? Si la vía se cierra primero, aumentar la reserva no restablece el suministro. Si los poros son principalmente gaseosos, hay que investigar sus fuentes. Además de la calidad interna, compare metal total vertido y trabajo de corte de mazarotas para determinar si el esfuerzo adicional aporta una mejora útil.
Revise baño y colada: ¿qué causa aborda la modificación?
Temperatura, llenado, estado del baño y registros de tratamiento forman parte de la investigación. Si se sospecha hidrógeno en aluminio, evalúe conjuntamente las mediciones del baño y los tratamientos. La presencia de poros no demuestra por sí sola una desgasificación insuficiente.
La temperatura de colada no determina todos los resultados. Registre dónde y cuándo se mide, además de los tiempos de traslado y vertido, para comparar datos equivalentes. Si cambian a la vez temperatura, método de colada y mazarotas, documente todo y no atribuya la mejora completa a un solo factor.
Revise moldes y machos: ¿han cambiado materiales o procedimientos?
Ante sospechas relacionadas con moldes o machos, revise arena, aglutinante, recubrimiento, almacenamiento, requisitos de secado aplicables y ventilación. Cada sistema de arena tiene exigencias propias; use como referencia los materiales e instrucciones realmente empleados. Para seleccionar arena de impresión, compare propiedades y condiciones de uso de las arenas de impresión.
¿Se concentra el problema en un lote de machos, tras cambiar un material o después de cierto almacenamiento? La coincidencia temporal es un indicio que debe verificarse mediante pruebas y comparaciones controladas. Estos registros orientan mejor que una petición genérica de «mejorar la calidad de los machos».
5. ¿Qué secuencia de investigación resulta más eficaz al encontrar poros?
El curso de AFS sobre análisis de defectos de fundición destaca la investigación sistemática. Para la coordinación diaria puede organizarse en cinco pasos.
Paso 1: definir el problema y los criterios de evaluación. Registre revisión de la pieza, aleación, posición del defecto y método de detección. Sustituya «hay agujeros dentro» por una descripción comprobable. Confirme los requisitos del cliente o del plano y qué inspección necesita cada región.
Paso 2: conservar muestras y evidencia del lote. Guarde piezas defectuosas y conformes adecuadas para comparar. Las fotos deben incluir escala y ubicación, y los resultados vincularse a piezas concretas. Al contar piezas afectadas, anote total inspeccionado y cobertura; no compare directamente porcentajes obtenidos con métodos distintos.
Paso 3: formular causas verificables. Use posición, morfología y registros para enumerar explicaciones. Una posible alimentación insuficiente exige más datos de solidificación y suministro; un cambio de material u operación requiere registros del lote correspondiente. Indique qué evidencia falta para cada hipótesis.
También ayuda distinguir «siempre en el mismo lugar de cada lote» de «aumento repentino en un lote». Lo primero orienta hacia geometría fija y condiciones persistentes; lo segundo, hacia cambios de material y operación de ese momento. Solo establece prioridades: las causas deben contrastarse después.
Paso 4: planificar cambios con comparación controlada. Centre los ensayos en la hipótesis principal y mantenga constantes las demás condiciones en lo posible. Si varían varios factores, planifique combinaciones y registros de antemano. Al probar otra posición de mazarota, por ejemplo, registre aleación, colada y condiciones de molde y machos para interpretar el resultado.
Paso 5: reinspeccionar y confirmar repetibilidad. Compare antes y después usando las zonas y métodos acordados, y compruebe si el problema se ha desplazado. Una pieza mejorada justifica continuar la verificación; el cumplimiento estable en lotes posteriores determina si procede estandarizar el proceso.
El registro de taller debe incluir como mínimo pieza y aleación, ubicación, lote y proceso, causas candidatas, cambio actual, método de inspección, resultados y siguiente acción. Diseño aporta función y mecanizado; la fundición añade proceso y distribución de defectos. Trabajar sobre la misma evidencia reduce ensayos repetidos sin conclusión.
6. ¿Cómo ayudan los moldes de arena impresos en 3D a mejorar el proceso?
Si la investigación apunta a geometría o diseño de machos, los moldes y machos impresos en 3D permiten ensayar alternativas. Para modificar una cavidad interior local o la disposición de canales y mazarotas, puede evaluarse la fabricación directa desde modelos digitales, reduciendo la dependencia de nuevos modelos y cajas de machos. Consulte el proceso de impresión en arena desde la preparación CAD hasta el desarenado y posprocesado.
Su aportación reside en cómo materializar la propuesta. Lo impreso sigue siendo un molde o macho de fundición; después siguen colada, enfriamiento, limpieza e inspección. La contracción y los factores gaseosos continúan formando parte del diseño del proceso.
Al comparar moldeo convencional e impresión 3D, registre si también cambian arena, aglutinante o posprocesado. Si varían a la vez geometría y sistema de materiales, las diferencias no pueden atribuirse por completo a la impresión. Para conservar el molde exterior y cambiar solo una cavidad compleja, valore una solución híbrida de moldes convencionales y machos impresos en 3D.
La simulación ayuda a evaluar solidificación y alimentación y a reducir alternativas; las coladas de prueba y la inspección verifican resultados reales. Conviene definir primero qué zona se ensaya y cómo se juzga, y luego elegir el método de fabricación del molde. Las condiciones de aplicación de moldes y machos de arena permiten continuar la evaluación de tareas concretas.
Preguntas frecuentes
¿Puede usarse directamente un factor de contracción encontrado en internet?
Puede orientar sobre materiales y servir para una primera conversación, pero hay que aclarar si es contracción lineal o volumétrica y a qué aleación y proceso corresponde. Una pieza concreta también exige considerar geometría, moldeo y datos de producción real para fijar la compensación.
¿Encontrar poros significa desechar toda la pieza?
Depende de su función, de la posición de los poros y de los criterios de aceptación acordados. Detectar una indicación y decidir su aceptación son pasos distintos. La posibilidad de reparar y la reinspección deben seguir los requisitos aplicables; «el poro es pequeño» no basta para aceptar. La guía de inspección de SFSA establece esta distinción.
¿Cómo saber si una modificación ha funcionado?
Unifique primero métodos, zonas y criterios de inspección; después compare muestras previas y posteriores, además de lotes siguientes. Registre mejoras y problemas nuevos. Conservar cada cambio permite reconocer las condiciones que sostienen una producción estable.
Estudiar una solución a partir de una pieza concreta
Un plano, datos de aleación, ubicación documentada de defectos y descripción del proceso actual permiten discutir con más fundamento. Si desea verificar una geometría o una propuesta de moldeo mediante moldes o machos de arena impresos en 3D, contacte con Cprint 3D para estudiar viabilidad de fabricación y preparación de muestras según los requisitos de la pieza.