
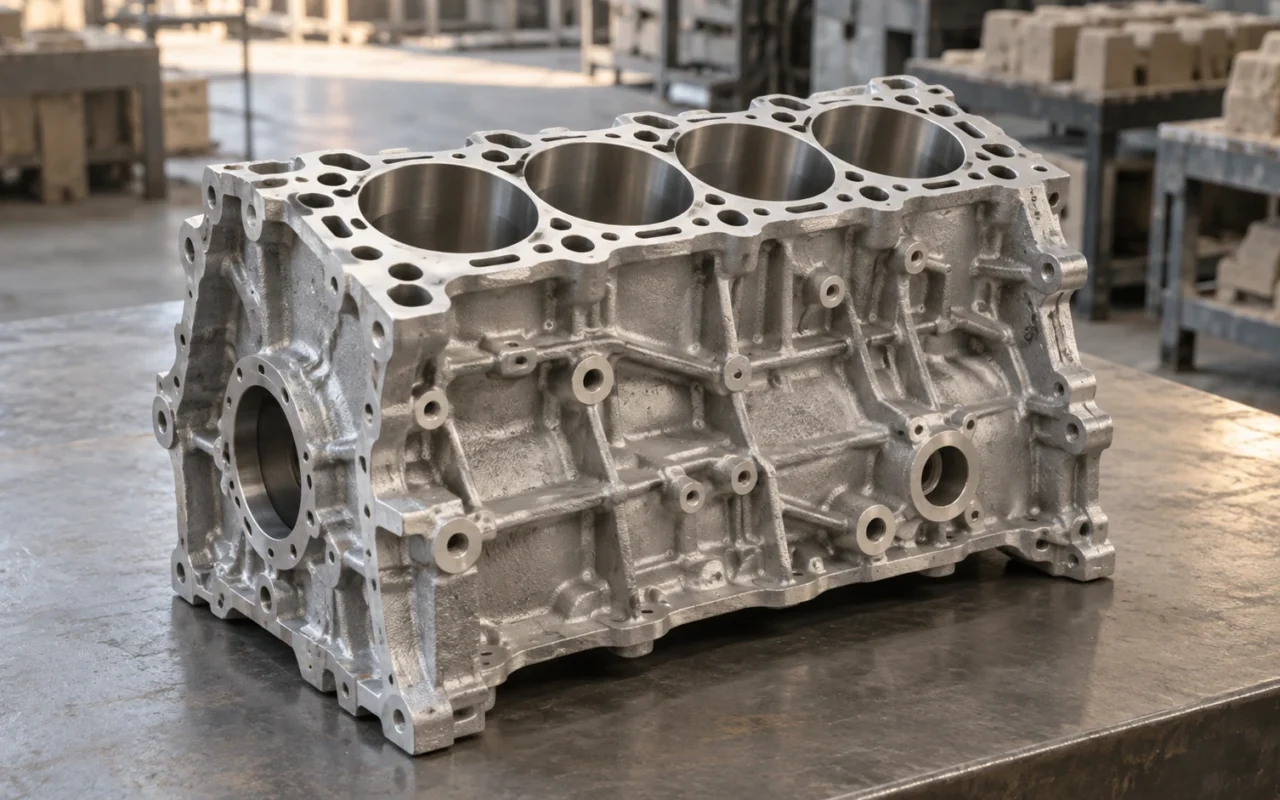
¿Cómo se forman los conductos internos de refrigeración de un bloque?
¿Cómo se fabrican los conductos de refrigeración dentro de un bloque de motor? En las camisas de agua y otras cavidades obtenidas con machos de arena, la fundición fabrica primero el macho con la forma prevista y lo posiciona en el molde. El metal líquido llena el espacio que lo rodea. Tras la solidificación y la retirada del macho, el volumen antes ocupado por arena se convierte en un conducto interno.
La dificultad está en que esos conductos quedan dentro del metal y su forma, espesor de pared y posición afectan al funcionamiento. El macho debe poder fabricarse, soportar la manipulación y el montaje, conservar su posición durante la colada y retirarse después. Una mayor complejidad exige evaluar más condiciones de fabricación.
La impresión 3D de arena ofrece otra manera de fabricar machos. A partir de datos CAD preparados, construye moldes y machos por capas y reduce la dependencia de algunas geometrías complejas respecto a las cajas de machos y al montaje por segmentos. Su aportación abarca el diseño de cavidades y la preparación de la fundición; el bloque metálico final sigue necesitando colada, mecanizado y validación.
Diferenciar el bloque, la culata y los conductos internos
El bloque y la culata son componentes distintos, con estructuras internas y rutas de fabricación que pueden diferir. La experiencia con machos impresos para camisas de agua de culatas puede orientar un proyecto de bloque, pero hay que evaluar de nuevo su geometría, materiales y condiciones de producción.
Según la arquitectura del motor, el bloque incorpora o contribuye a formar estructuras de los cilindros, zonas del cárter y recorridos de fluidos. Los conductos de refrigeración, los de lubricación y los orificios de montaje no deben tratarse todos como cavidades fundidas del mismo tipo. Algunos se obtienen posteriormente mediante taladrado u otro mecanizado.
Al revisar la ruta de fabricación, conviene separar el modelo por función: metal resistente, volumen del refrigerante, conductos de lubricación y aberturas para montaje o mecanizado. Después se asigna cada elemento al macho, al molde exterior o al mecanizado.
Este análisis resulta más útil que fijarse como objetivo imprimir todo el interior en una sola pieza. El diseño del proceso de fundición busca obtener un componente conforme a sus requisitos, no concentrar el mayor número de elementos en una operación.
¿Cómo forma el macho la cavidad y qué dificultades presenta?
El macho define la forma de la cavidad y debe conservar su posición durante la fabricación. Un pequeño desplazamiento puede adelgazar una pared metálica y engrosar otra. Las dimensiones exteriores pueden parecer correctas aunque haya cambiado la distribución interna de espesores.

Por ello se necesitan portadas de macho adecuadas u otro sistema aprobado de posicionamiento y apoyo. Las portadas son elementos del proceso que sitúan el macho respecto al molde exterior. Dibujar únicamente el contorno final del conducto no permite prescindir de ellas.
La extracción del macho, su limpieza, manipulación y el cierre del molde generan cargas mecánicas; la colada añade los efectos del metal líquido y del calor. Las uniones esbeltas requieren especial atención. Fabricar el macho y llevarlo intacto hasta la colada son dos cuestiones distintas.
La guía de diseño de piezas de acero fundido de SFSA relaciona el tamaño del macho, las secciones metálicas circundantes y el riesgo de flexión por flotación. Los parámetros del acero fundido no deben trasladarse directamente a componentes de motor. El principio pertinente es evaluar las cargas del macho además de su geometría.
También hay que retirar el macho tras la colada. Eliminar todos los accesos de limpieza para conseguir un conducto más elaborado puede impedir obtener un canal aceptable, aunque los pasos anteriores funcionen. La inspección de arena residual y la validación de la limpieza deben contemplarse desde el diseño de la cavidad.
¿Por qué se fabrican tantos machos complejos por separado?
La fabricación convencional debe considerar la construcción de la caja de machos, el llenado, el curado y la extracción. Si una geometría compleja no puede extraerse directamente, puede dividirse en varios machos que se posicionan y ensamblan en un conjunto.
Dividir el macho no es una solución anticuada por sí misma. Puede facilitar la fabricación y la manipulación o adaptarse a una línea madura. Sin embargo, más piezas suelen introducir más interfaces y operaciones de montaje. Deben evaluarse las juntas, la posición y la acumulación de tolerancias, además del número de piezas.
Las variantes de motor pueden exigir cambios en las cajas de machos. Mientras se desarrollan los conductos internos, una revisión puede afectar a la vez al utillaje, a los machos y a la validación posterior. En este contexto merece la pena valorar la impresión directa.
Un conjunto convencional estable no tiene por qué sustituirse por completo. Identificar el segmento más limitado por la extracción, más revisado o más difícil de montar permite una comparación más clara que cambiar el proceso de todos los componentes de arena.
¿Qué problemas de fabricación puede ayudar a resolver la impresión 3D de arena?
La inyección de aglutinante crea estructuras tridimensionales uniendo selectivamente material granular por capas. La descripción del proceso de NIST explica este principio. En fundición en arena se obtiene el molde o el macho diseñado, no la pieza metálica final.
En cavidades complejas como las camisas de agua, la impresión reduce la dependencia de ciertos machos respecto a las direcciones de extracción impuestas por las cajas convencionales. Así pueden evaluarse más formas de conducto. Algunos machos separados también pueden combinarse si se cumplen las condiciones de resistencia, retirada de arena suelta y montaje, reduciendo determinadas interfaces.
El diseño digital permite considerar conjuntamente elementos de identificación, posicionamiento, manipulación y evacuación de gases. Su presencia en el modelo no basta: los componentes reales necesitan comprobaciones de resistencia, limpieza y montaje.
Durante la impresión, la arena sin aglutinar que rodea la estructura actúa como apoyo. Una vez desenterrado, el componente depende de su propia resistencia para la manipulación y el montaje. Las zonas cerradas o sinuosas también necesitan recorridos para retirar la arena suelta.

El resumen público del artículo de SAE sobre moldes fabricados por adición aborda la relación entre la partición y la retirada de arena sin aglutinar. Reducir las restricciones de extracción no elimina la necesidad de diseñar para la limpieza y la colada ni todas las limitaciones geométricas.
¿Reproducir el macho existente o rediseñar los conductos de refrigeración?
Son dos niveles de proyecto distintos.
El primero conserva la geometría funcional y cambia el método de fabricación del macho. Sirve para evaluar la sustitución de cajas, la falta de utillaje o una producción corta. Se compara si dimensiones, resistencia, superficie, montaje y resultado de fundición cumplen los requisitos originales.
El segundo aprovecha las nuevas condiciones de fabricación para rediseñar la estructura de refrigeración. El proyecto pasa a incluir tanto la fabricación como el cambio del diseño funcional.
Conductos más sinuosos, de mayor sección o más próximos a una zona caliente no mejoran automáticamente la refrigeración. Deben evaluarse conjuntamente la distribución del caudal, la pérdida de presión, las temperaturas locales, el espesor metálico y las exigencias estructurales. Una mejor fabricabilidad amplía las opciones de diseño que pueden estudiarse.
Por ello, los ensayos del proceso y los de optimización del rendimiento necesitan objetivos separados. Los primeros pueden comparar una geometría idéntica. Los segundos requieren que el equipo de diseño defina la validación térmica y de durabilidad. Cambiar ambos aspectos a la vez dificulta atribuir las mejoras a la impresión.
Por ejemplo, un ensayo puede mantener el contorno del conducto y comparar las dimensiones y el comportamiento en colada de varios métodos de fabricación de machos. Una vez establecidas las condiciones básicas, se puede rediseñar el conducto. Así los resultados son más fáciles de interpretar y los problemas posteriores, de rastrear.
Dos ejemplos públicos: restaurar un bloque histórico y producir culatas
El caso de ExOne sobre la restauración de una pieza de un motor de competición Delage histórico incluye medición y escaneo del original dañado, reconstrucción CAD y rediseño de moldes de arena impresos. También describe un modelo de plástico para comprobar el ajuste y una colada de prueba, en lugar de una sustitución inmediata obtenida directamente del escaneo. Es un proyecto concreto de reconstrucción histórica, no una ruta aplicable por defecto a cualquier motor. Consultar el caso de fundición del motor Delage de ExOne.
Otra evidencia procede de la producción moderna. En la información sobre su planta de Landshut publicada el 18 de abril de 2024, BMW describe machos impresos para varias versiones de culata, lo que muestra su incorporación a una producción continuada. Se trataba de culatas, con equipos específicos, aglutinantes inorgánicos y un sistema de producción. Otros equipos deben evaluarse según sus propias condiciones. Consultar la segunda página del comunicado oficial de inversión de BMW.
Los ejemplos corresponden a tareas diferentes: restaurar un bloque histórico concreto y producir culatas de forma continuada. Para los proyectos de bloque de esta guía, aportan referencias sobre preparación de datos, diseño del proceso y validación. Plazo, coste y capacidad deben evaluarse en el proyecto real.
¿Qué queda por hacer después de imprimir el macho?
Imprimir el macho completa una etapa de la cadena. El material, el recubrimiento, la evacuación de gases, el montaje del molde exterior, la calidad del metal líquido, la colada y la alimentación influyen conjuntamente en la pieza.
Combinar machos puede reducir juntas y, a la vez, aumentar el tamaño del conjunto y dificultar su manipulación. Un sistema de ventilación más complejo puede ofrecer nuevos recorridos, pero no funcionará como se espera si quedan restos de arena o el montaje tapa sus salidas.
El mecanizado posterior también importa. Los cilindros definitivos, los elementos relacionados con cojinetes, las caras de unión y otros detalles críticos requieren operaciones e inspecciones adecuadas al diseño. Un macho dimensionalmente próximo al objetivo no demuestra por sí solo relaciones funcionales correctas tras el mecanizado.
Hay que considerar la variación del proceso. Una impresión y una colada de prueba satisfactorias aportan información, pero no demuestran estabilidad entre lotes en producción continua. Se necesita trazabilidad de materiales, ambiente, estado de la máquina y métodos de operación.
Al comparar conjuntos convencionales e impresos, la fundición puede registrar número de machos, tiempo de montaje, métodos de inspección, dificultades de limpieza y resultados de colada. Una tabla permite identificar dónde aparece el beneficio y si el trabajo se ha trasladado a otra etapa.
¿Cómo avanzar de la muestra de macho a la validación del motor?
Cada fase debe responder una pregunta concreta: ¿se puede fabricar el modelo?, ¿se puede montar el macho intacto?, ¿es aceptable la colada de prueba?, ¿puede cumplir la pieza mecanizada sus requisitos?
Primero se revisa la propuesta digital. Se confirman las revisiones de la pieza terminada y del bruto de fundición y se comprueban cavidades, espesores, portadas, accesos de limpieza y posibilidad de impresión. Los conflictos geométricos deben resolverse antes de continuar.
Después se revisan los componentes de arena y su montaje. Se miden los elementos críticos y se registra el comportamiento durante retirada de arena suelta, tratamiento, manipulación y cierre. Un modelo de montaje puede verificar la secuencia, pero un buen ajuste no demuestra el comportamiento del macho durante la colada.
En tercer lugar se inspecciona la colada de prueba. Según las zonas de riesgo, se eligen mediciones dimensionales, inspección interna o cortes para comprobar espesores, posición de conductos, defectos locales y arena residual. La descripción de inspección CT de Nikon incluye aplicaciones para conductos internos y espesores; la capacidad de detectar un problema concreto aún debe confirmarse.

La cuarta fase comprende el mecanizado y las pruebas funcionales especificadas. Los ensayos de estanqueidad, caudal y otras verificaciones deben usar condiciones aprobadas y definir el ámbito de aplicación de la muestra. Aprobar una prueba solo demuestra el cumplimiento de sus requisitos.
Después se realiza la validación de montaje o motor exigida por el proyecto, con un equipo cualificado y un plan aprobado. Una geometría correcta, una prueba de presión superada y una durabilidad demostrada son conclusiones diferentes que no se sustituyen entre sí.
Los registros de revisión son esenciales. Si se modifica un conducto después de la colada, no se pueden trasladar sin más los resultados de la versión anterior. La relación clara entre revisiones contribuye a un desarrollo fiable tanto como la precisión de impresión.
Para ampliar la revisión del molde, consultar el diseño conjunto de partición, colada, mazarotas y ventilación. En proyectos de aluminio, continuar con los límites del control de calidad en fundición de aluminio en arena.
¿Cómo valorar prototipos, series cortas y producción en volumen?
Los interiores complejos, los cambios frecuentes de caja de machos, las cantidades pequeñas de varias revisiones o la falta de utillaje original justifican evaluar machos impresos. Ser un candidato no permite prometer coste ni plazo antes de revisar los planos.
En componentes con un proceso estable de gran volumen, deben compararse sistemas completos. El tiempo de impresión es solo un factor; la retirada de arena, el tratamiento posterior, el montaje, la inspección y la circulación de materiales afectan al ciclo real.
Para introducir un macho en un molde exterior existente, revisar tres interfaces: posicionamiento geométrico, contacto con herramientas de manipulación y compatibilidad de materiales y recubrimientos con la colada actual. Cada una requiere un responsable y verificaciones documentadas. El mismo contorno exterior no garantiza la misma manipulación si cambian el peso, el centro de gravedad o las secciones débiles.
En conjuntos de varios machos hay que valorar algo más que la posibilidad de combinarlos. Importan el alcance de la reposición tras daños locales y la capacidad de detectar defectos críticos. Algunos módulos manejables pueden ser más adecuados que una integración completa. Consultar cómo evaluar la consolidación y separación de machos complejos y la guía de impresión de arena para el desarrollo automotriz para organizar prototipos y series cortas.
Para evaluar machos impresos con el equipo de Cprint 3D, facilitar los CAD de la pieza y del conjunto, la aleación, las dimensiones y cavidades críticas, la cantidad y el proceso actual. Estos datos permiten estudiar la fabricación de moldes y machos con SJ-1200, identificar los machos adecuados para ensayos y las interfaces y operaciones que requieren validación inicial con muestras.
En piezas históricas o descatalogadas, primero hay que atender a los datos originales y la reconstrucción del diseño. Esta preparación puede revisarse con la ingeniería inversa y la fundición cuando no hay planos.
Preguntas frecuentes
¿La impresora 3D fabrica directamente el bloque de motor?
En esta ruta, fabrica moldes o machos de arena. La pieza metálica final necesita fundición y operaciones posteriores. La fabricación aditiva directa de metal es una ruta diferente.
¿Todos los conductos del motor se hacen con machos de arena?
No. Conductos y orificios pueden obtenerse mediante fundición, taladrado u otros mecanizados, según el diseño. No toda abertura interna procede de un macho impreso.
Si pueden combinarse los machos, ¿conviene reducir al mínimo su número?
No necesariamente. La consolidación puede reducir interfaces, pero cambia la manipulación, limpieza, montaje y cantidad de material desechado tras un daño. Hay que comparar el resultado completo.
¿Los machos impresos solo sirven para prototipos?
No. Hay ejemplos públicos de sistemas de producción específicos. La producción continua sigue necesitando equipos, materiales, automatización, control de calidad y validación económica adecuados; un caso no demuestra que cualquier sistema sea apto.
¿Puede montarse la pieza en un motor después de aprobar las pruebas del conducto?
No se puede suponer. Primero se definen las condiciones y la finalidad cubiertas por los ensayos y se completa la validación exigida por el producto. Las conclusiones de seguridad y durabilidad deben confirmarse con el equipo profesional responsable.