
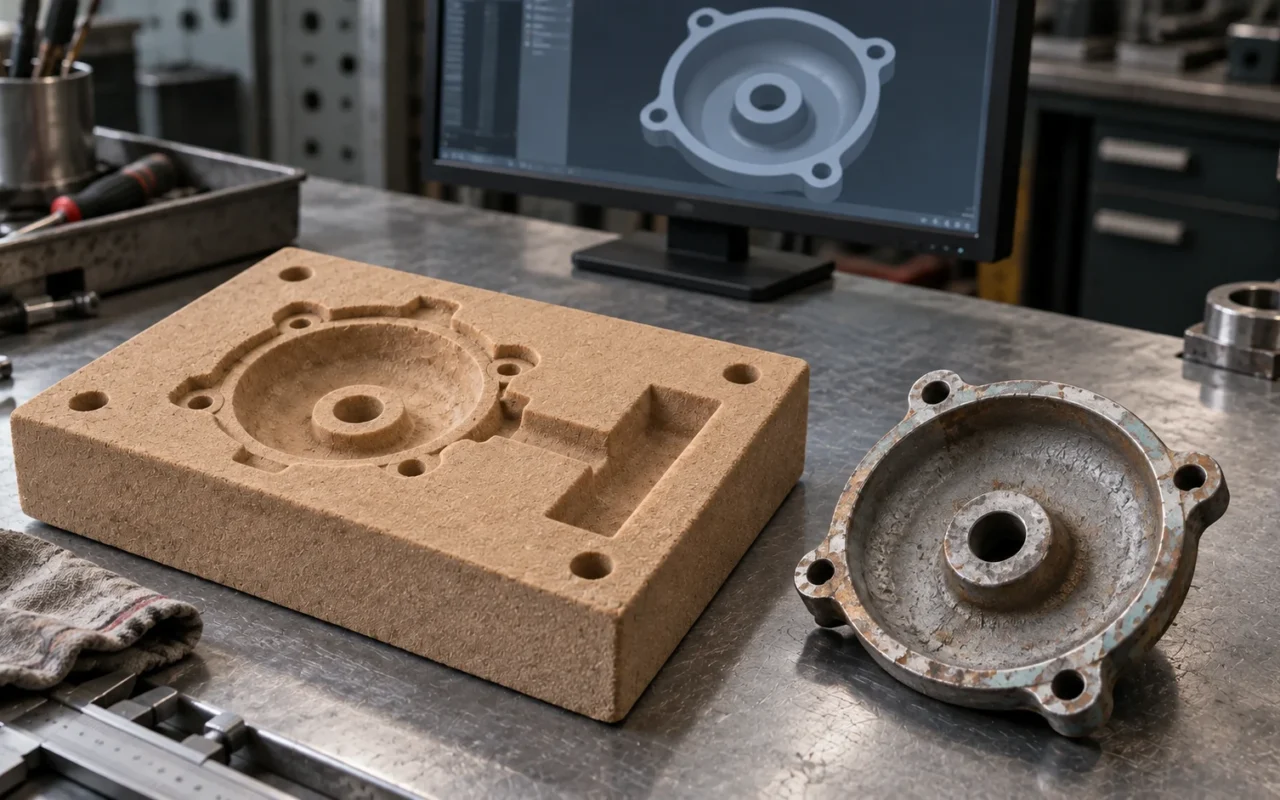
El equipo sigue funcionando, pero el repuesto ya no se fabrica. Solo queda una pieza desgastada, agrietada o incompleta. La solución más inmediata parece escanearla, obtener un modelo 3D y fabricar otra a partir de él.
El problema es que el escaneado recoge el estado actual de la pieza, que puede diferir de cómo debía salir de fábrica. Registra desgaste, deformación y también posibles reparaciones soldadas o errores anteriores. Copiarlo sin interpretarlo puede reproducir los problemas antiguos en la pieza nueva.
Volver a fabricar una pieza descatalogada requiere recuperar funciones, relaciones dimensionales, materiales y condiciones de fabricación confirmados. El escaneado 3D aporta pruebas geométricas; la ingeniería inversa las interpreta y reconstruye. La fundición es una de las posibles vías para obtener la pieza física.
Confirme la viabilidad antes de escanear
El primer paso consiste en aclarar el origen, el uso y los trabajos autorizados, antes de elegir la precisión de escaneado. El propietario del equipo, el titular de los derechos de diseño, el responsable de mantenimiento y el fabricante deben acordar el uso de los datos y la autorización para fabricar. Las dudas requieren revisión por responsables o especialistas. Que el fabricante original haya dejado de producir no implica permiso para copiar libremente.
Después, determine los riesgos. Una cubierta corriente no puede seguir la misma aprobación y aceptación que una pieza de rotación rápida, sometida a presión o crítica para la seguridad. Estas funciones requieren un equipo capaz de asumir la confirmación del diseño, la selección de materiales y la validación.
Defina también el objetivo: recuperar la función original, adaptarse a nuevas condiciones de montaje o mejorar el rendimiento. No mezcle estas tareas en un modelo sin historial de cambios. Si cambia la función, el proyecto supera la mera copia geométrica.
Evalúe si la fundición sigue siendo adecuada. La pieza original podría ser forjada, soldada o mecanizada. Disponer de una impresora de arena no justifica convertir todos los repuestos faltantes en piezas fundidas.
Una pieza antigua es solo una fuente de pruebas
Además de la pieza, reúna componentes de acoplamiento, fotografías de montaje, registros de mantenimiento e inspección, manuales y datos de materiales disponibles. Comparar varios ejemplares del mismo modelo ayuda a distinguir características comunes del diseño y daños individuales.
Por ejemplo, un orificio aparentemente ovalado puede deberse al desgaste prolongado, no al diseño original. Su equivalente en otra pieza, las dimensiones del eje acoplado y las referencias de montaje pueden aportar pruebas adicionales.
Una protuberancia local también puede ser una característica de fabricación original o una aportación de soldadura posterior. El software de escaneado no basta para decidir si conservarla. La orientación de trabajo, las zonas de contacto y la localización de fallos también ayudan a interpretar la geometría.
Antes de medir, tome fotografías con escala y orientación, y documente el desgaste, las grietas, las zonas faltantes y las reparaciones observadas. Así podrá volver a las pruebas originales tras reconstruir el modelo, en lugar de conservar únicamente una malla suavizada varias veces.
¿Por qué los datos de escaneado no son planos de fabricación?
El escaneado suele generar nubes de puntos o mallas que representan el muestreo de las superficies medidas. La fabricación necesita además referencias, dimensiones críticas, tolerancias, requisitos de superficie y material. El archivo de escaneado normalmente no aporta todo ello de forma automática.
También la introducción de Siemens a la ingeniería inversa distingue entre el resultado del escaneado y un modelo fabricable. Los ingenieros deben procesar e interpretar los datos según su uso. Terminar el escaneado no significa completar la definición técnica.
En superficies visibles, considere reflejos, ocultaciones, alineación de escaneados y posicionamiento. Los conductos internos que el escaneado óptico convencional no ve necesitan otras pruebas o mediciones. Cerrar una malla por software no demuestra que se hayan medido las zonas ausentes.
En condiciones adecuadas, la tomografía computarizada industrial puede obtener geometría interna. la descripción de los servicios de inspección de Nikon incluye conductos internos, espesor de pared e ingeniería inversa. Sin embargo, el tamaño, el material y las condiciones del equipo influyen en los resultados utilizables. Antes de elegir el método, defina el detalle que debe recuperarse y la fiabilidad necesaria de la medición.
No todas las dimensiones necesitan el mismo equipo. Los diámetros regulares, las posiciones de acoplamiento, las superficies libres y las cavidades pueden emplear métodos adecuados y referirse después a un sistema común. El objetivo es una base técnica fiable, no la presentación de escaneado más vistosa.

Separe mediciones e hipótesis al recuperar la intención de diseño
Al reconstruir el modelo, distinga tres clases de información: detalles medidos directamente en condiciones fiables; detalles recuperados mediante varias pruebas concordantes; y zonas que todavía dependen de hipótesis.
Identifique claramente estas categorías. Si un ajuste crítico, un espesor mínimo o una estructura resistente solo se basan en suposiciones, indique la validación adicional requerida. No los convierta silenciosamente en dimensiones liberadas para producción.
Las superficies desgastadas requieren especial cuidado. Suavizar un borde dañado hasta obtener una superficie atractiva es un tratamiento geométrico. Recuperar la función exige considerar contactos, holguras, cargas y movimientos originales. Una forma más fiel al escaneado no garantiza un diseño más correcto.
Evite también el sobreajuste. Reproducir en CAD cada picadura e irregularidad puede conservar textura de fundición o daños en vez de características útiles. Construya el modelo según la función y la fabricación, manteniendo la comparación con los datos originales.
Una hoja de revisión puede registrar pruebas, método de medición, reconstrucción, incertidumbres y responsable de aprobación de cada detalle crítico. Si aparece un problema de montaje, el equipo sabrá qué decisión revisar.
El material no se identifica solo por su color y peso
La apariencia y las observaciones físicas sencillas ofrecen indicios, pero no sustituyen la confirmación del material. Piezas del mismo modelo descatalogado pueden tener distintas versiones de material, tratamientos térmicos o superficiales y reparaciones.
Combine documentos históricos y ensayos adecuados para definir qué debe confirmarse sobre composición, microestructura o propiedades. Los especialistas en materiales y calidad determinan los requisitos según el uso. Un único resultado de un equipo portátil no demuestra todas las propiedades relevantes.
Si el material original resulta difícil de conseguir, trate la sustitución como un cambio formal de diseño. Una mejor colabilidad no prueba un comportamiento equivalente en servicio. La similitud entre grados tampoco permite reutilizar automáticamente el tratamiento térmico y el plan de mecanizado.
Que la pieza original haya trabajado años sin fallar no prueba que una nueva fundición de geometría parecida haga lo mismo. El proceso, el estado interno y las condiciones reales pueden alterar el resultado. Defina quién confirma finalmente la selección del material y los requisitos de servicio.
Del modelo final al modelo de fundición hay otra etapa de diseño
El modelo reconstruido describe la pieza terminada. Para fundirla se necesitan también una pieza en bruto y un proceso aptos para producción: compensación dimensional, sobrematerial de mecanizado, partición, machos, colada y alimentación.
Los orificios mecanizados y las caras de sellado no tienen por qué alcanzar su estado definitivo en bruto. Definir primero las referencias de mecanizado y la sujeción reduce el riesgo de obtener una fundición difícil de mecanizar.
En estructuras internas, revise cómo se fabrican, posicionan y extraen los machos. Los moldes o machos de arena impresos directamente son opciones evaluables para piezas complejas sin utillaje original. Sus datos de impresión deben proceder de un modelo de proceso confirmado, no de una malla sin interpretar.
el resumen de investigación de ORNL sobre fabricación aditiva para fundición compara moldes de arena desechables impresos directamente y modelos impresos reutilizables. La fabricación aditiva puede incorporarse a la fundición por varias vías. Los beneficios de un estudio concreto no deben trasladarse a otro proyecto sin calcularlos.
Otras opciones son conservar utillaje útil, repararlo, fabricar modelos o cajas de machos nuevas y combinar moldes exteriores convencionales con machos impresos. Compare cantidades, geometría y frecuencia de reposición. Carecer de planos no obliga a imprimir todo el sistema de moldeo.
La revisión del modelo de proceso puede seguir las cinco claves del diseño de moldes de arena.

Un caso público explica por qué la validación debe ser gradual
Un caso del Manufacturing Extension Partnership de NIST describe la reconstrucción de un impulsor de Renegade Marine Jet Drive. El equipo recuperó el diseño con escaneado y CAD e hizo un prototipo de resina para comprobar la forma. Después, los ensayos de fabricación de modelos de cera para fundición a la cera perdida encontraron contracción desigual y problemas dimensionales. La fuente indica que la empresa seguía evaluando fabricantes. Véase el caso original de NIST.
El caso documenta escaneado, recuperación del modelo y exploración de rutas de fabricación. No demuestra una fundición en serie estable ni la eficacia de moldes de arena impresos. El avance del modelo digital y del prototipo no evita posibles dificultades nuevas al fabricar el metal final.
Esta división es útil para piezas descatalogadas: confirmar geometría y montaje, revisar materiales y ruta de fabricación, y realizar la inspección inicial y la validación funcional previstas. Los criterios de aceptación de cada etapa aclaran qué problema resolverá la siguiente inversión.
Acuerde la validación de la primera pieza antes de fabricar
No espere a recibir la fundición para decidir cómo validarla. Antes del pedido, especifique dimensiones, estado de mecanizado durante la medición, pruebas de material y necesidad de inspecciones internas o funcionales.
En carcasas complejas, defina al menos las relaciones de montaje críticas y los requisitos de cavidad. Las piezas rotativas necesitan validación especializada correspondiente. El equipo responsable del producto fija las condiciones; el flujo general de este artículo no es una especificación de ensayo directamente aplicable.
Separe la validación en varias áreas:
- Geometría: referencias, ajustes, interfaces, espesores críticos y contornos internos.
- Material: composición acordada, estado de suministro y pruebas de propiedades.
- Calidad de fabricación: inspección de defectos y estado tras limpieza y mecanizado según los requisitos.
- Función: ensayos aprobados para el uso real.
- Documentación: modelos, planos, procesos y resultados de inspección de la misma revisión.
Si la primera pieza falla, determine si la causa está en la reconstrucción, la fundición, el mecanizado o la interpretación de la inspección antes de modificarla. Adaptar el modelo a una única desviación de fundición puede convertir un problema de proceso en un error de diseño.
Aclare también el alcance de una primera pieza conforme. ¿Demuestra que una muestra de una revisión cumple los requisitos o que se ha completado la cualificación del proceso para producción continuada? Separe ambas afirmaciones en los documentos de entrega.

El archivo digital de repuestos necesita más que un STL
Si solo queda una malla imprimible, el siguiente pedido puede seguir sin definir material, mecanizado o aceptación. La documentación digital útil debe permitir la siguiente fabricación controlada.
Conserve al menos datos originales de medición, CAD reconstruido, planos finales, requisitos de material y estado, información de la pieza bruta y del proceso, referencias de mecanizado, plan de inspección, resultados iniciales y aprobaciones. Gestione acceso y trazabilidad de datos de subcontratistas según lo acordado.
No sustituya los datos originales por el modelo final. Los primeros son pruebas; el segundo incorpora decisiones técnicas. Si después se cuestiona una dimensión recuperada, debe poder revisarse lo medido y la razón del cambio.
Diferencie versiones de diseño y proceso. Un cambio de colada sin modificar el diseño también debe ser trazable. Un cambio de dimensión de acoplamiento con el mismo proceso exige volver a evaluar sus efectos.
Archivar datos no convierte la producción futura en una operación de un clic. Proveedores, materiales, equipos y exigencias de calidad pueden cambiar. Antes de reponer, compruebe las condiciones actuales frente al alcance de la validación original.
¿Cómo valorar los moldes impresos para cantidades pequeñas?
Sin utillaje, con geometría compleja y pocas unidades, imprimir moldes de arena puede reducir la inversión en modelos o cajas de machos. El coste total también incluye medición, reconstrucción, diseño del proceso, fundición, mecanizado e inspección.
La oferta de impresión no equivale a la entrega del repuesto. El peso del material tampoco permite calcular todos los costes. En repuestos críticos, confirmar el diseño y la validación puede ser más importante que el propio molde.
Pida separar ingeniería inicial, preparación por lote y fabricación por pieza. Compare demanda actual y futuras reposiciones posibles. Si el utillaje original sigue en buen estado y el material y el proceso están consolidados, mantener la ruta anterior puede ser más adecuado.
El papel del Cprint 3D SJ-1200 es fabricar moldes y machos de arena. Al iniciar el proyecto, aporte muestras o modelos que puedan compartirse, información faltante, uso, cantidad y requisitos de aceptación. Primero evalúe si los datos de entrada y las condiciones de fundición son suficientes.
Para piezas históricas de motores, conductos de refrigeración de motores y machos de arena impresos ayuda a entender las cavidades internas y los machos de arena. Para la cadena de fabricación completa, consulte la guía del proceso de fundición en arena.
Preguntas frecuentes
¿Puede hacerse ingeniería inversa con una sola pieza desgastada?
Puede evaluarse inicialmente, pero la información recuperable es limitada. Las zonas críticas pueden necesitar piezas de acoplamiento, documentos antiguos u otras mediciones. No presuponga que una única muestra revela todas las dimensiones originales.
¿Una mayor precisión de escaneado siempre mejora la precisión del repuesto?
No necesariamente. Medición, referencias, reconstrucción, fundición y mecanizado influyen en el resultado. Una malla densa no corrige automáticamente decisiones de diseño ni condiciones de fabricación equivocadas.
¿El escaneado óptico convencional obtiene todos los conductos internos?
Por lo general no mide directamente las superficies internas ocultas. Según la geometría, valore otros ensayos, mediciones o documentos y marque las zonas no medidas directamente.
¿Una primera pieza que encaja está lista para un uso prolongado?
El montaje por sí solo no basta. Confirme material, calidad de fabricación y validación funcional según el uso. Las piezas críticas para la seguridad requieren especialmente aprobación profesional.
¿El modelo digital elimina la necesidad de ingenieros?
No. Reduce preparaciones repetidas, pero cada fabricación exige verificar revisiones, condiciones de suministro y calidad. Conserva una base técnica controlada, no una exención automática de validación.