
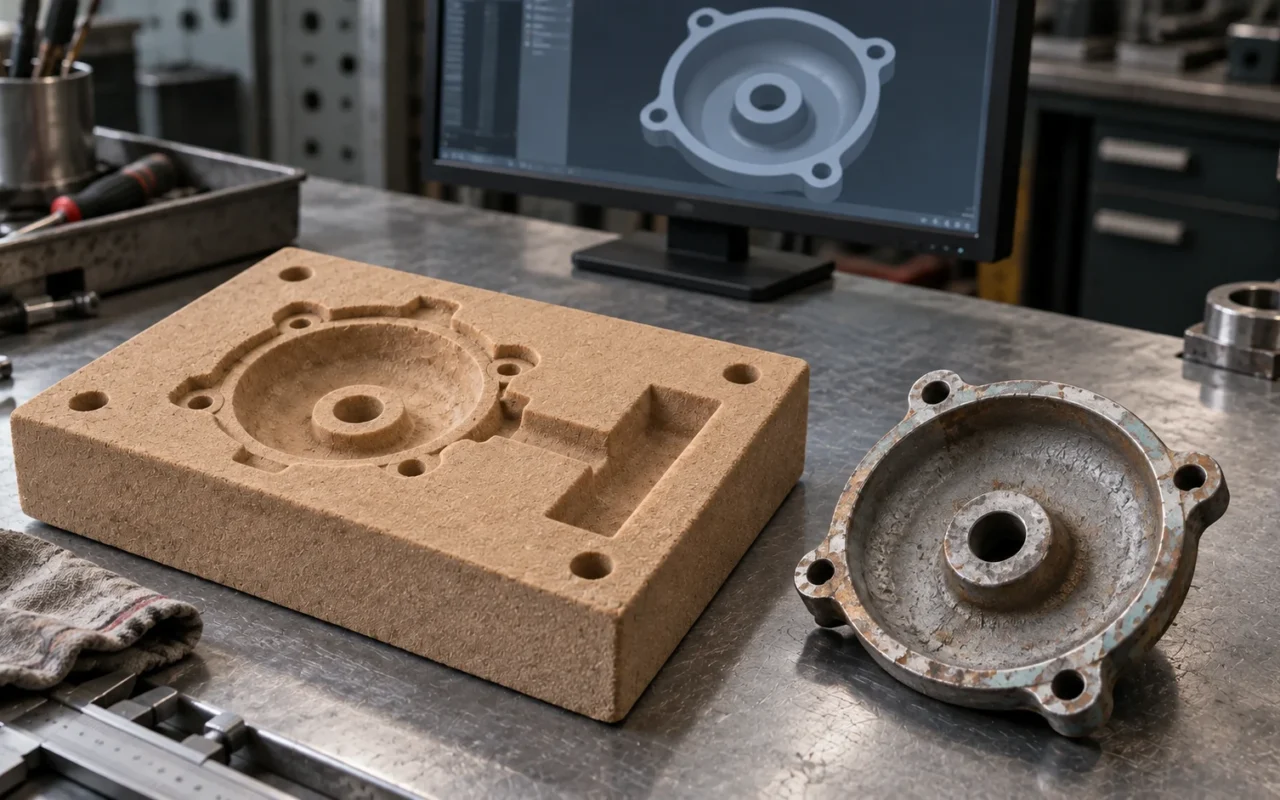
Die Anlage läuft noch, doch das Ersatzteil wird nicht mehr hergestellt. Vorhanden ist nur ein verschlissenes, gerissenes oder teilweise fehlendes Bauteil. Naheliegend ist, es in ein 3D-Modell zu scannen und danach einen Ersatz zu fertigen.
Ein Scan erfasst jedoch den heutigen Zustand, nicht zwangsläufig den ursprünglichen Sollzustand. Verschleiß und Verformungen werden ebenso aufgenommen wie frühere Schweißreparaturen oder Reparaturfehler. Eine ungeprüfte Kopie kann die alten Probleme im neuen Bauteil wiederholen.
Bei der Nachfertigung müssen bestätigte Funktionen, Maßbeziehungen, Werkstoffe und Fertigungsbedingungen wiederhergestellt werden. 3D-Scans liefern geometrische Nachweise, Reverse Engineering interpretiert und rekonstruiert sie. Gießen ist eine mögliche Route zum physischen Bauteil.
Vor dem Scannen die Machbarkeit klären
Zunächst sind Herkunft, Verwendung und zulässiger Arbeitsumfang zu klären, nicht die Scanauflösung. Anlagenbetreiber, Inhaber der Konstruktionsrechte, Instandhalter und Hersteller müssen die Nutzung der Informationen und die Fertigungserlaubnis abstimmen. Unklarheiten sollten Verantwortliche oder Fachleute prüfen. Eine Produktionseinstellung erlaubt nicht automatisch beliebige Kopien.
Danach folgt die Risikobewertung. Eine einfache Abdeckung braucht andere Freigabe- und Abnahmeverfahren als ein schnell rotierendes, drucktragendes oder sicherheitskritisches Bauteil. Für solche Funktionen muss das Team Verantwortung für Konstruktionsbestätigung, Werkstoffauswahl und Validierung übernehmen können.
Auch das Ziel ist festzulegen: ursprüngliche Funktion wiederherstellen, neue Montagebedingungen berücksichtigen oder zusätzlich die Leistung verbessern? Diese Aufgaben dürfen nicht ohne Änderungsnachweis in einem Modell zusammenfließen. Eine Funktionsänderung geht über die geometrische Kopie hinaus.
Prüfen Sie zudem, ob Gießen weiterhin geeignet ist. Das Original kann ein Schmiede-, Schweiß- oder spanend gefertigtes Teil gewesen sein. Ein verfügbarer Sanddrucker ist kein Grund, jedes fehlende Ersatzteil als Gussteil auszuführen.
Ein altes Bauteil ist nur eine Informationsquelle
Sammeln Sie neben dem Altteil auch Gegenstücke, Montagefotos, Wartungsaufzeichnungen, frühere Prüfdaten, Anlagenhandbücher und verfügbare Werkstoffinformationen. Mehrere Exemplare desselben Typs helfen, gemeinsame Konstruktionsmerkmale von Schäden am einzelnen Teil zu unterscheiden.
Eine scheinbar ovale Bohrung kann beispielsweise durch langjährigen Verschleiß entstanden sein. Das entsprechende Merkmal an einem anderen Teil, die Maße der Gegenwelle und die Montagebezüge können zusätzliche Nachweise liefern.
Eine lokale Erhöhung kann ebenso ein ursprüngliches Fertigungsmerkmal oder eine spätere Schweißauftragsschicht sein. Ob sie erhalten bleibt, entscheidet nicht allein die Scansoftware. Ursprüngliche Betriebsrichtung, Kontaktflächen und Schadensstellen sind für die Geometrieinterpretation ebenfalls relevant.
Fotografieren Sie das Bauteil vor der Messung mit Maßstab und Orientierungsangaben. Dokumentieren Sie erkennbaren Verschleiß, Risse, Fehlstellen und Reparaturen. So bleibt nach der Rekonstruktion der Rückgriff auf die ursprünglichen Nachweise möglich, statt nur ein mehrfach geglättetes Netz zu besitzen.
Warum Scandaten keine Fertigungszeichnung sind
Übliche Scanabläufe erzeugen Punktwolken oder Netze als Abtastung gemessener Oberflächen. Für die Fertigung werden außerdem Bezüge, kritische Maße, Toleranzen, Oberflächenanforderungen und Werkstoffangaben benötigt. Eine Scandatei liefert diese normalerweise nicht automatisch vollständig.
Auch die Einführung von Siemens in das Reverse Engineering unterscheidet Scanergebnisse von einem fertigbaren Modell. Ingenieure müssen die Daten anhand des Verwendungszwecks bearbeiten und interpretieren. Ein abgeschlossener Scan bedeutet keine vollständige technische Definition.
Bei sichtbaren Flächen sind Reflexionen, Abschattungen, die Zusammenführung der Scans und die Positionierung zu berücksichtigen. Innenkanäle, die optische Scanner nicht sehen, erfordern andere Nachweise oder Messverfahren. Ein per Software geschlossenes Netz beweist nicht, dass fehlende Bereiche tatsächlich gemessen wurden.
Unter geeigneten Bedingungen kann industrielle CT die innere Geometrie erfassen. die Beschreibung der Prüfdienstleistungen von Nikon nennt Innenkanäle, Wanddicken und Reverse Engineering. Bauteilgröße, Werkstoff und Anlagenbedingungen beeinflussen jedoch die nutzbaren Ergebnisse. Vor der Verfahrenswahl sind das wiederherzustellende Merkmal und die erforderliche Messsicherheit festzulegen.
Nicht jedes Maß muss mit demselben Gerät ermittelt werden. Regelmäßige Bohrungen, Passungspositionen, Freiformflächen und Innenräume können passende Verfahren nutzen. Anschließend werden die Ergebnisse auf gemeinsame Bezüge ausgerichtet. Ziel ist eine belastbare technische Grundlage, nicht die eindrucksvollste Scanansicht.

Konstruktionsabsicht rekonstruieren: Messung und Annahme trennen
Bei der Modellrekonstruktion sind drei Informationsarten zu unterscheiden: direkt und unter zuverlässigen Bedingungen gemessene Merkmale, durch mehrere Nachweise gestützte Rekonstruktionen und weiterhin nur angenommene Bereiche.
Diese Kategorien müssen in den Aufzeichnungen sichtbar bleiben. Beruhen kritische Passungen, Mindestwanddicken oder tragende Strukturen nur auf Annahmen, ist die zusätzliche Validierung zu benennen. Sie dürfen nicht stillschweigend zu freigegebenen Fertigungsmaßen werden.
Verschlissene Flächen verlangen besondere Vorsicht. Eine beschädigte Kante zu einer ansprechenden Fläche zu glätten ist eine geometrische Bearbeitung. Funktionale Wiederherstellung erfordert die Betrachtung ursprünglicher Kontakte, Spiele, Lasten und Bewegungen. Mehr Übereinstimmung mit dem Scan bedeutet nicht automatisch eine richtigere Konstruktion.
Vermeiden Sie auch eine übermäßige Anpassung an die Messdaten. Jede Vertiefung und Unregelmäßigkeit in CAD nachzubilden kann Gussrauheit oder Schäden statt sinnvoller Konstruktionsmerkmale konservieren. Das Modell sollte Funktion und Fertigung dienen und mit den Originaldaten vergleichbar bleiben.
Eine praktische Prüfliste kann für jedes kritische Merkmal Nachweis, Messverfahren, Rekonstruktion, offene Fragen und Freigabeverantwortlichen nennen. Bei späteren Montageproblemen weiß das Team, welche Entscheidung erneut zu prüfen ist.
Werkstoffe lassen sich nicht allein aus Farbe und Gewicht bestimmen
Aussehen und einfache physikalische Beobachtungen geben Hinweise, ersetzen aber keine Werkstoffbestätigung. Abgekündigte Bauteile desselben Typs können unterschiedliche Werkstoffversionen, Wärme- oder Oberflächenbehandlungen und Reparaturen aufweisen.
Historische Unterlagen und geeignete Werkstoffprüfungen müssen klären, welche chemischen, mikrostrukturellen oder mechanischen Eigenschaften zu bestätigen sind. Werkstoff- und Qualitätsfachleute bestimmen die Anforderungen anhand der Verwendung. Ein einzelnes mobiles Prüfergebnis belegt nicht sämtliche relevanten Eigenschaften.
Ist der Originalwerkstoff schwer beschaffbar, gilt ein Ersatzwerkstoff als formale Konstruktionsänderung. Bessere Gießbarkeit beweist keine gleiche Leistung unter den ursprünglichen Betriebsbedingungen. Ähnliche Sorten rechtfertigen nicht automatisch denselben Wärmebehandlungs- und Bearbeitungsplan.
Auch jahrelanger störungsfreier Einsatz des Originals beweist nicht, dass ein geometrisch ähnliches neues Gussteil gleich funktioniert. Fertigungsverfahren, innerer Zustand und reale Einsatzbedingungen beeinflussen das Ergebnis. Legen Sie fest, wer Werkstoffauswahl und Einsatzanforderungen abschließend bestätigt.
Vom Fertigteilmodell zur Gusskonstruktion
Das rekonstruierte Fertigteilmodell beschreibt das endgültige Bauteil. Für den Guss sind zusätzlich ein produktionsgerechtes Rohteil und ein Prozessplan nötig: Maßkompensation, Bearbeitungszugaben, Teilung, Kerne, Gieß- und Speisesysteme.
Bearbeitete Bohrungen und Dichtflächen müssen im Rohguss nicht bereits ihre endgültige Ausführung besitzen. Zuerst Bearbeitungsbezüge und Aufspannung festzulegen, reduziert das Risiko eines schwer bearbeitbaren Gussteils.
Für innere Strukturen ist erneut zu prüfen, wie Kerne hergestellt, positioniert und entfernt werden. Direkt gedruckte Sandformen oder Kerne können für komplexe Bauteile ohne Originalwerkzeuge sinnvoll sein. Die Druckdaten müssen dennoch aus einem bestätigten Prozessmodell stammen, nicht aus einem uninterpretierten Scannetz.
die ORNL-Forschungszusammenfassung zur additiven Fertigung im Guss vergleicht direkt gedruckte Einweg-Sandformen mit gedruckten wiederverwendbaren Modellen. Additive Fertigung kann auf mehreren Wegen in den Gussprozess eingebunden werden. Vorteile einer bestimmten Studie lassen sich nicht ohne Berechnung auf neue Projekte übertragen.
Weitere Optionen sind nutzbare Altwerkzeuge, Werkzeugreparaturen, neue Modelle oder Kernkästen sowie konventionelle Außenformen mit gedruckten Kernen. Vergleichen Sie Stückzahl, Geometrie und künftige Nachbestellhäufigkeit. Fehlende Zeichnungen erzwingen kein vollständig gedrucktes Formsystem.
Anhand des Leitfadens fünf Grundlagen der Sandformkonstruktion lässt sich das Prozessmodell schrittweise prüfen.

Eine öffentliche Fallstudie zeigt den Bedarf an stufenweiser Validierung
Eine NIST-Fallstudie des Manufacturing Extension Partnership beschreibt die Rekonstruktion eines Laufrads von Renegade Marine Jet Drive. Scans und CAD dienten der Wiederherstellung des Designs; ein Harzprototyp prüfte die Form. Nachfolgende Versuche zur Herstellung von Wachsmodellen für den Feinguss stießen auf ungleichmäßige Schwindung und Maßprobleme. Laut Quelle prüfte das Unternehmen weiterhin Hersteller. Siehe die ursprüngliche NIST-Fallstudie.
Die Fallstudie dokumentiert Scannen, Modellrekonstruktion und die Erkundung von Fertigungswegen. Sie belegt weder stabilen Serienguss noch unmittelbar die Wirksamkeit gedruckter Sandformen. Fortschritte am digitalen Modell und Prototyp schließen neue Schwierigkeiten bei der endgültigen Metallfertigung nicht aus.
Für abgekündigte Teile ist eine ähnliche Stufung hilfreich. Zuerst Geometrie und Montage bestätigen, dann Werkstoff und Fertigungsroute prüfen, anschließend Erstteilprüfung und festgelegte Funktionsvalidierung durchführen. Klare Kriterien je Stufe zeigen, welches Problem die nächste Investition lösen soll.
Die Erstteilvalidierung vor der Fertigung vereinbaren
Entscheiden Sie nicht erst nach Anlieferung des Gussteils über dessen Prüfung. Vor der Bestellung müssen Messmaße, Bearbeitungszustand bei der Messung, Werkstoffnachweise und gegebenenfalls innere oder funktionale Prüfungen feststehen.
Bei komplexen Gehäusen sind mindestens kritische Montagebeziehungen und Innenraumanforderungen zu definieren. Rotierende Teile benötigen zusätzliche fachliche Validierung. Die produktverantwortliche Team legt Prüfbedingungen fest. Der allgemeine Ablauf dieses Artikels ist keine direkt ausführbare Prüfvorschrift.
Unterteilen Sie die Validierung in mehrere Bereiche:
- Geometrie: Bezüge, Passungen, Schnittstellen, kritische Wanddicken und Innenkonturen.
- Werkstoff: vereinbarte Zusammensetzung, Lieferzustand und zugehörige Eigenschaftsnachweise.
- Fertigungsqualität: geforderte Fehlerprüfungen sowie Zustand nach Reinigung und Bearbeitung.
- Funktion: freigegebene Versuche für den tatsächlichen Einsatz.
- Dokumentation: übereinstimmende Versionen von Modellen, Zeichnungen, Prozessplänen und Prüfergebnissen.
Bei einem fehlerhaften Erstteil ist vor Änderungen zu klären, ob die Ursache in Rekonstruktion, Guss, Bearbeitung oder Prüfauswertung liegt. Ein Modell nur an eine einzelne Gussabweichung anzupassen kann einen Prozessfehler als neuen Konstruktionsfehler festschreiben.
Auch ein bestandenes Erstteil braucht eine klare Aussage zum Geltungsbereich. Erfüllt ein einzelnes Muster einer bestimmten Version die Anforderungen, oder ist die Prozessqualifizierung für laufende Produktion abgeschlossen? Diese Aussagen gehören getrennt in die Lieferdokumentation.

Die digitale Ersatzteilbibliothek braucht mehr als eine STL-Datei
Bleibt nur ein druckbares Netz, fehlen bei der nächsten Bestellung möglicherweise Werkstoff, Bearbeitungsweg und Abnahmekriterien. Brauchbare digitale Ersatzteilunterlagen müssen die nächste kontrollierte Fertigung unterstützen.
Bewahren Sie mindestens Originalmessdaten, rekonstruiertes CAD, Fertigteilzeichnungen, Werkstoff- und Zustandsanforderungen, Gussrohteil- und Prozessdaten, Bearbeitungsbezüge, Prüfplan, Erstteilergebnisse und Freigaben auf. Zugriffsrechte und Rückverfolgbarkeit von Lieferantendaten sind gemäß Vereinbarung zu verwalten.
Originaldaten dürfen nicht vom Endmodell überschrieben werden. Sie sind Nachweise; das Modell enthält technische Entscheidungen. Bei späteren Problemen mit einem rekonstruierten Maß muss nachvollziehbar bleiben, was gemessen und warum geändert wurde.
Fertigungsunterlagen sollten Konstruktions- und Prozessversionen unterscheiden. Ein geändertes Gießkonzept bei gleicher Konstruktion muss rückverfolgbar sein. Ändert sich bei gleichem Prozess ein Passungsmaß, sind die Auswirkungen neu zu prüfen.
Archivierte Unterlagen machen Produktion nicht zu einem jederzeitigen Klickvorgang. Lieferanten, Werkstoffe, Maschinen und Qualitätsanforderungen können sich ändern. Vor einer Nachbestellung sind aktuelle Fertigungsbedingungen mit dem ursprünglichen Validierungsumfang abzugleichen.
Wie bewertet man gedruckte Sandformen bei kleinen Stückzahlen?
Fehlen Werkzeuge bei komplexer Geometrie und begrenzter Stückzahl, können gedruckte Sandformen Investitionen in neue Modelle oder Kernkästen verringern. Die Gesamtkosten umfassen weiterhin Vermessung, Rekonstruktion, Prozessplanung, Guss, Bearbeitung und Prüfung.
Ein Druckangebot ist daher kein Angebot für lieferfertige Ersatzteile. Aus dem Materialgewicht allein lassen sich Gesamtkosten nicht ableiten. Bei kritischen Ersatzteilen können Konstruktionsbestätigung und Validierung wichtiger sein als die Sandform selbst.
Lassen Sie einmalige Engineeringkosten, Vorbereitung je Los und Herstellung je Teil getrennt ausweisen. Vergleichen Sie aktuellen Bedarf und mögliche Nachbestellungen. Bei intakten Originalwerkzeugen und etablierten Werkstoffen und Prozessen kann die bestehende Route geeigneter bleiben.
Die relevante Aufgabe des Cprint 3D SJ-1200 ist die Herstellung von Sandformen und Kernen. Stellen Sie zu Projektbeginn freigabefähige Muster oder Modelldaten, fehlende Informationen, Verwendungszweck, Losgröße und Abnahmeanforderungen bereit. Zunächst ist die ausreichende Daten- und Gussgrundlage zu prüfen.
Bei historischen Motorbauteilen erläutert der Leitfaden Motorkühlkanäle und gedruckte Sandkerne den Zusammenhang zwischen Innenräumen und Sandkernen. Für die gesamte Fertigungskette nutzen Sie den Leitfaden zum Sandgussprozess.
Häufige Fragen
Ist Reverse Engineering mit nur einem verschlissenen Teil möglich?
Eine erste Bewertung ist möglich, die rekonstruierbaren Informationen sind aber begrenzt. Kritische Verschleißbereiche benötigen möglicherweise Gegenstücke, historische Unterlagen oder weitere Messungen. Ein einzelnes Teil liefert nicht automatisch alle Originalmaße.
Führt höhere Scangenauigkeit immer zu einem genaueren Ersatzteil?
Nicht unbedingt. Messung, Bezüge, Rekonstruktion, Guss und Bearbeitung beeinflussen das Ergebnis. Ein dichtes Netz korrigiert keine falschen Konstruktionsentscheidungen oder Fertigungsbedingungen automatisch.
Kann optisches Scannen sämtliche Innenkanäle erfassen?
Unsichtbare Innenflächen lassen sich damit normalerweise nicht direkt erfassen. Je nach Struktur sind andere Prüfungen, Messungen oder vorhandene Unterlagen zu nutzen. Nicht direkt gemessene Bereiche müssen gekennzeichnet werden.
Ist ein passendes Erstteil automatisch für den Dauereinsatz geeignet?
Die Montage allein reicht als Nachweis nicht. Werkstoff, Fertigungsqualität und erforderliche Funktionsvalidierung sind einsatzbezogen zu bestätigen. Sicherheitskritische Teile brauchen insbesondere fachliche Freigaben.
Sind nach Erstellung des digitalen Modells keine Ingenieure mehr nötig?
Doch. Digitale Unterlagen reduzieren wiederholte Vorbereitung, aber jede Fertigung erfordert die Prüfung von Versionen, Lieferbedingungen und Qualitätsanforderungen. Sie sichern technische Grundlagen und ersetzen keine Validierung.