
Das Grundprinzip des Sandgusses
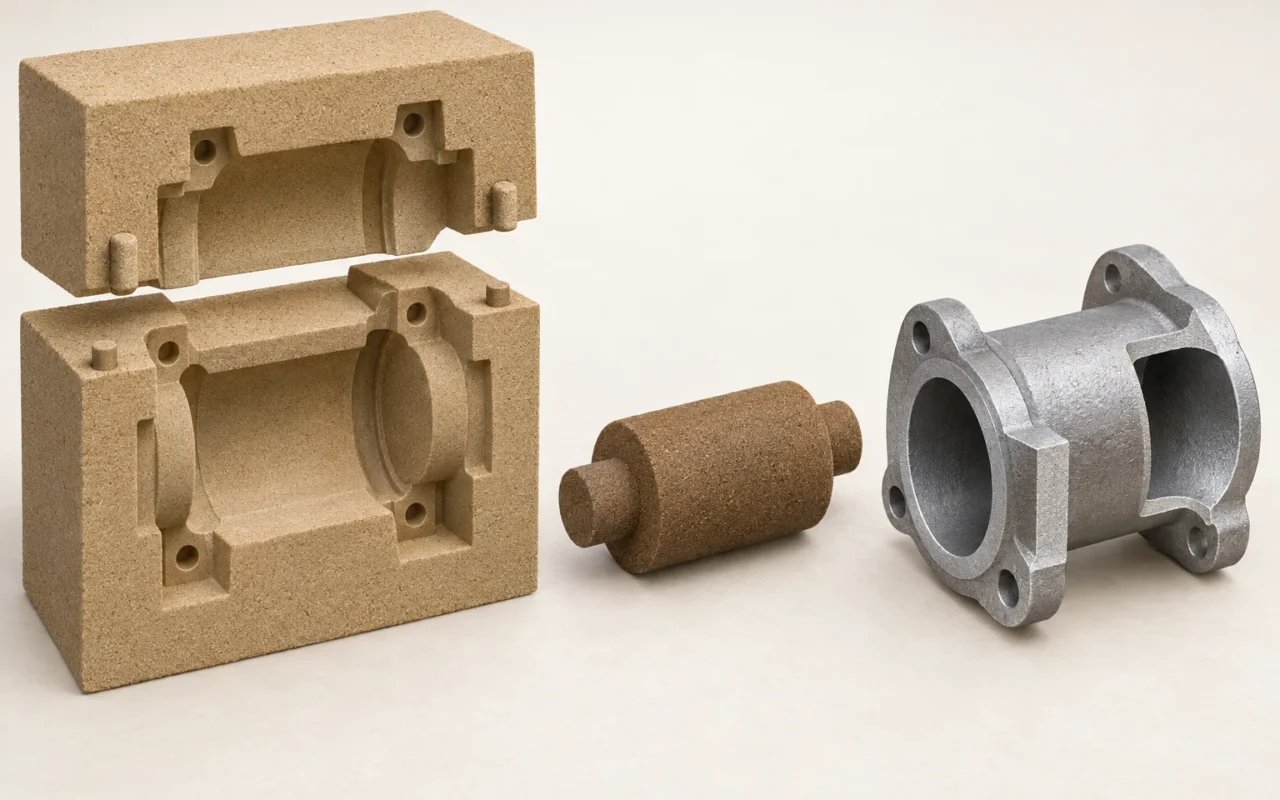
Beim Sandguss wird flüssiges Metall in eine Form aus Formsand gegossen. Sobald es erstarrt und ausreichend zum Ausleeren abgekühlt ist, wird die Sandform entfernt und das Gussteil freigelegt. So entstehen sowohl vergleichsweise einfache Vollteile als auch Bauteile mit inneren Kanälen und Hohlräumen, die mithilfe von Sandkernen geformt werden.
Ein Pumpengehäuse mit Strömungskanal veranschaulicht das Verfahren: Wie entsteht die äußere Metallkontur? Wie bleibt im Inneren ein gekrümmter Kanal frei? Und wie wird nach dem Abguss festgestellt, ob das Teil verwendbar ist? Dazu muss man zunächst die Aufgaben von Modell, Sandform und Sandkern unterscheiden und anschließend den Weg vom Formen über Gießen und Erstarren bis zur Prüfung verfolgen.
1. Modell, Sandform, Sandkern und Gussteil unterscheiden
Diese vier Begriffe bezeichnen unterschiedliche Gegenstände im Fertigungsprozess und sind nicht austauschbar.
| Gegenstand | Aufgabe im Prozess | Beispiel Pumpengehäuse |
|---|---|---|
| Modell | Werkzeug zum Herstellen des Formhohlraums beim konventionellen Formen | Gibt die auf die Gehäuseaußenkontur bezogene Geometrie einschließlich gießtechnischer Anpassungen vor |
| Sandform | Bestimmt die Gussteilform und nimmt die Schmelze auf | Begrenzt die Außenkontur des Gehäuses und die zum Gießen benötigten Räume |
| Sandkern | Belegt Bereiche, die hohl bleiben sollen oder sich nicht unmittelbar formen lassen | Besetzt während des Gießens den späteren inneren Strömungskanal |
| Gussteil | Der nach der Erstarrung entstandene Metallkörper | Nach dem Putzen liegt der Gehäuserohguss vor, der nach Vorgabe bearbeitet und geprüft wird |
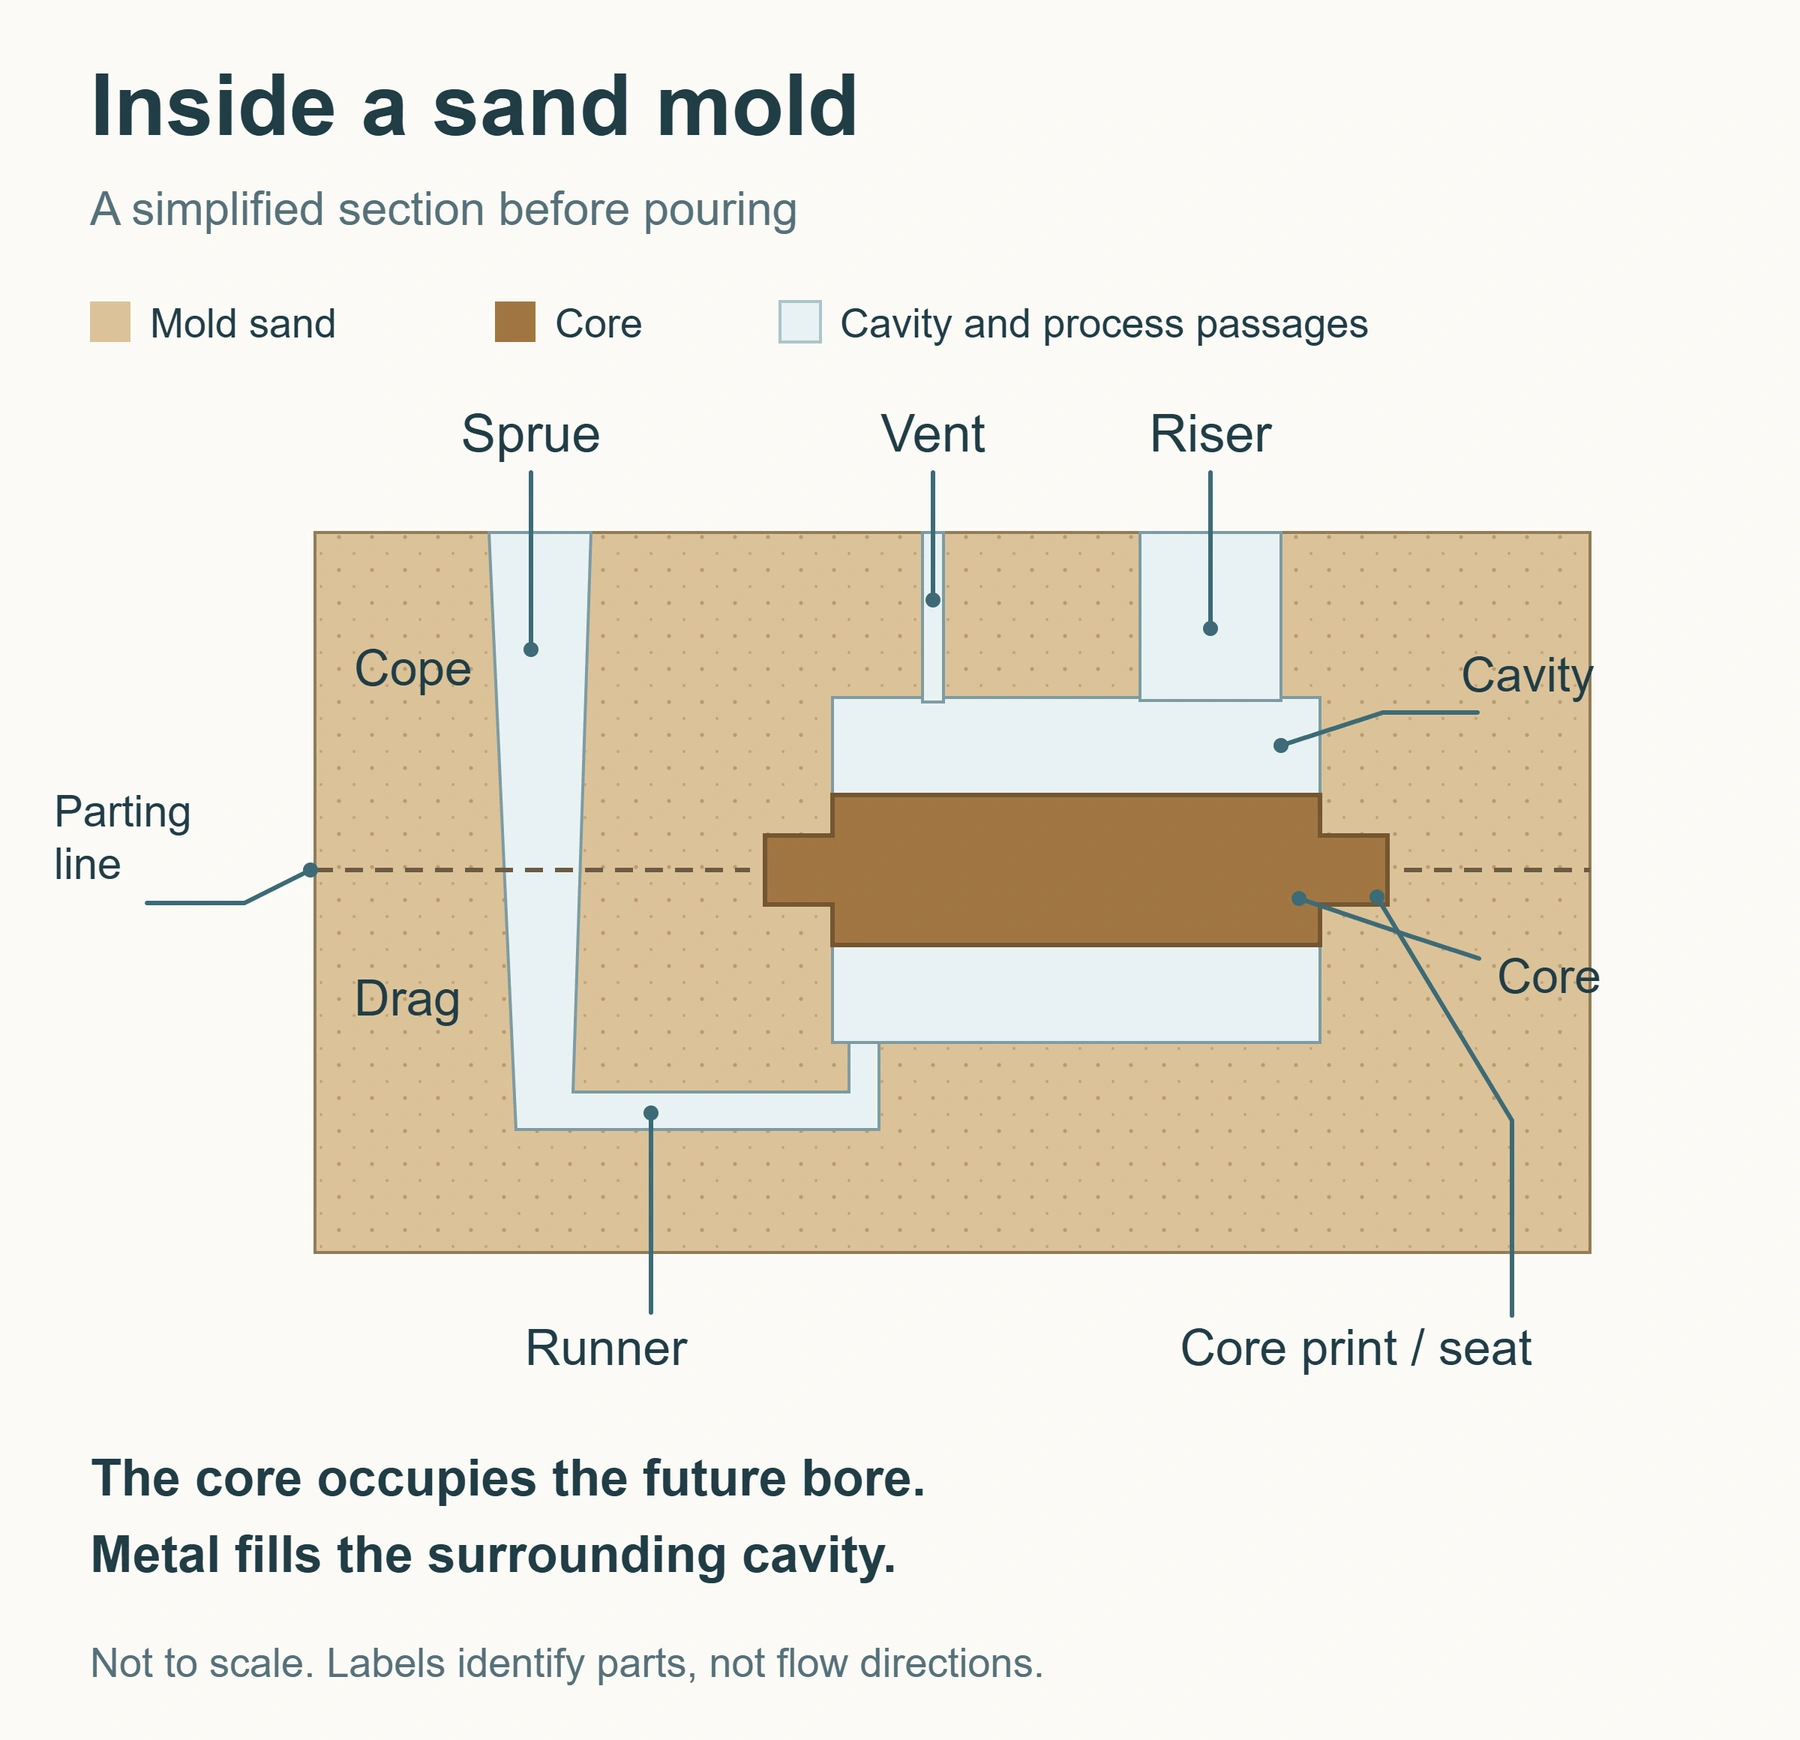
Dabei gilt: Die Sandform ist ein körperlicher Gegenstand; der Formhohlraum ist der darin für das Metall freigehaltene Raum. Nach dem Einlegen des Kerns füllt das Metall den Bereich zwischen Form und Kern. Wird der Kern entfernt, entsteht an seiner Stelle der innere Kanal. Auch die Einführung der American Foundry Society zu Gießereisand erläutert die Aufgaben von Form und Kern anhand äußerer Konturen und innerer Hohlräume.
Bei einer üblichen horizontal geteilten Form treffen Ober- und Unterkasten an der Teilungsebene aufeinander; die Formkästen stützen den Formsand. Kernmarken und die entsprechenden Kernlager in der Form stützen und positionieren den Kern. Er darf nicht beliebig in den Hohlraum gelegt werden. Eine fehlerhafte Position kann den inneren Kanal oder die örtliche Wanddicke verändern, obwohl die Außenkontur unauffällig erscheint.
Zur Form gehören außerdem das Eingusssystem für den Metallzulauf, Speiser zum Ausgleich der Erstarrungsschwindung und Kanäle zur Gasabfuhr. Zusammen mit dem Bauteilhohlraum bilden sie das Formsystem und erfüllen jeweils eigene Aufgaben. Die Formauslegung muss deshalb Geometrie, Metallströmung, Erstarrung und Entlüftung gemeinsam berücksichtigen.
2. Woraus besteht eine Sandform, und wodurch bleibt sie stabil?
Lose Sandkörner allein können komplexe Formen kaum halten. Der Grundsand bildet das Gerüst des Formsands; ein Bindersystem verleiht ihm die für Formherstellung und Abguss erforderlichen Eigenschaften. Ob Wasser, Härterkomponenten oder weitere Zusätze verwendet werden, hängt vom gewählten Werkstoffsystem ab.
Zwei verbreitete Verfahren erleichtern den Einstieg: Nassformsand wird üblicherweise unter Mitwirkung von Ton und Wasser gebunden. Kalthärtender Kunstharzsand nutzt dagegen ein unter geeigneten Bedingungen aushärtendes Harzsystem. Die englische Bezeichnung „green sand“ beschreibt weder eine grüne Farbe noch eine Umweltbewertung. Die Begriffe finden sich im Gießereiglossar der AFS.
Bei der Sandwahl zählt mehr als Härte. Die Form muss Handhabung, Montage und der Einwirkung der Schmelze standhalten und eine zu den Gießbedingungen passende Feuerfestigkeit besitzen. Gase müssen entweichen können; nach dem Gießen soll sich der Sand entfernen lassen. Beim Formen muss er außerdem die Details um das Modell ausfüllen.
Diese Anforderungen hängen zusammen. Feine Strukturen sicher abzubilden bedeutet beispielsweise nicht automatisch, dass sich Restsand aus dem Bauteilinneren gut entfernen lässt. Auch eine Sandrezeptur darf nicht ungeprüft für sämtliche Legierungen und Bauteile übernommen werden. Gießereisand, Binder und Sandaufbereitung sind gemeinsam zu bewerten. Für den Sanddruck bietet der Vergleich der Eigenschaften und Einsatzbedingungen von vier Drucksanden weitere Orientierung.
3. Sandguss in acht Schritten: von der Zeichnung zum abgenommenen Gussteil
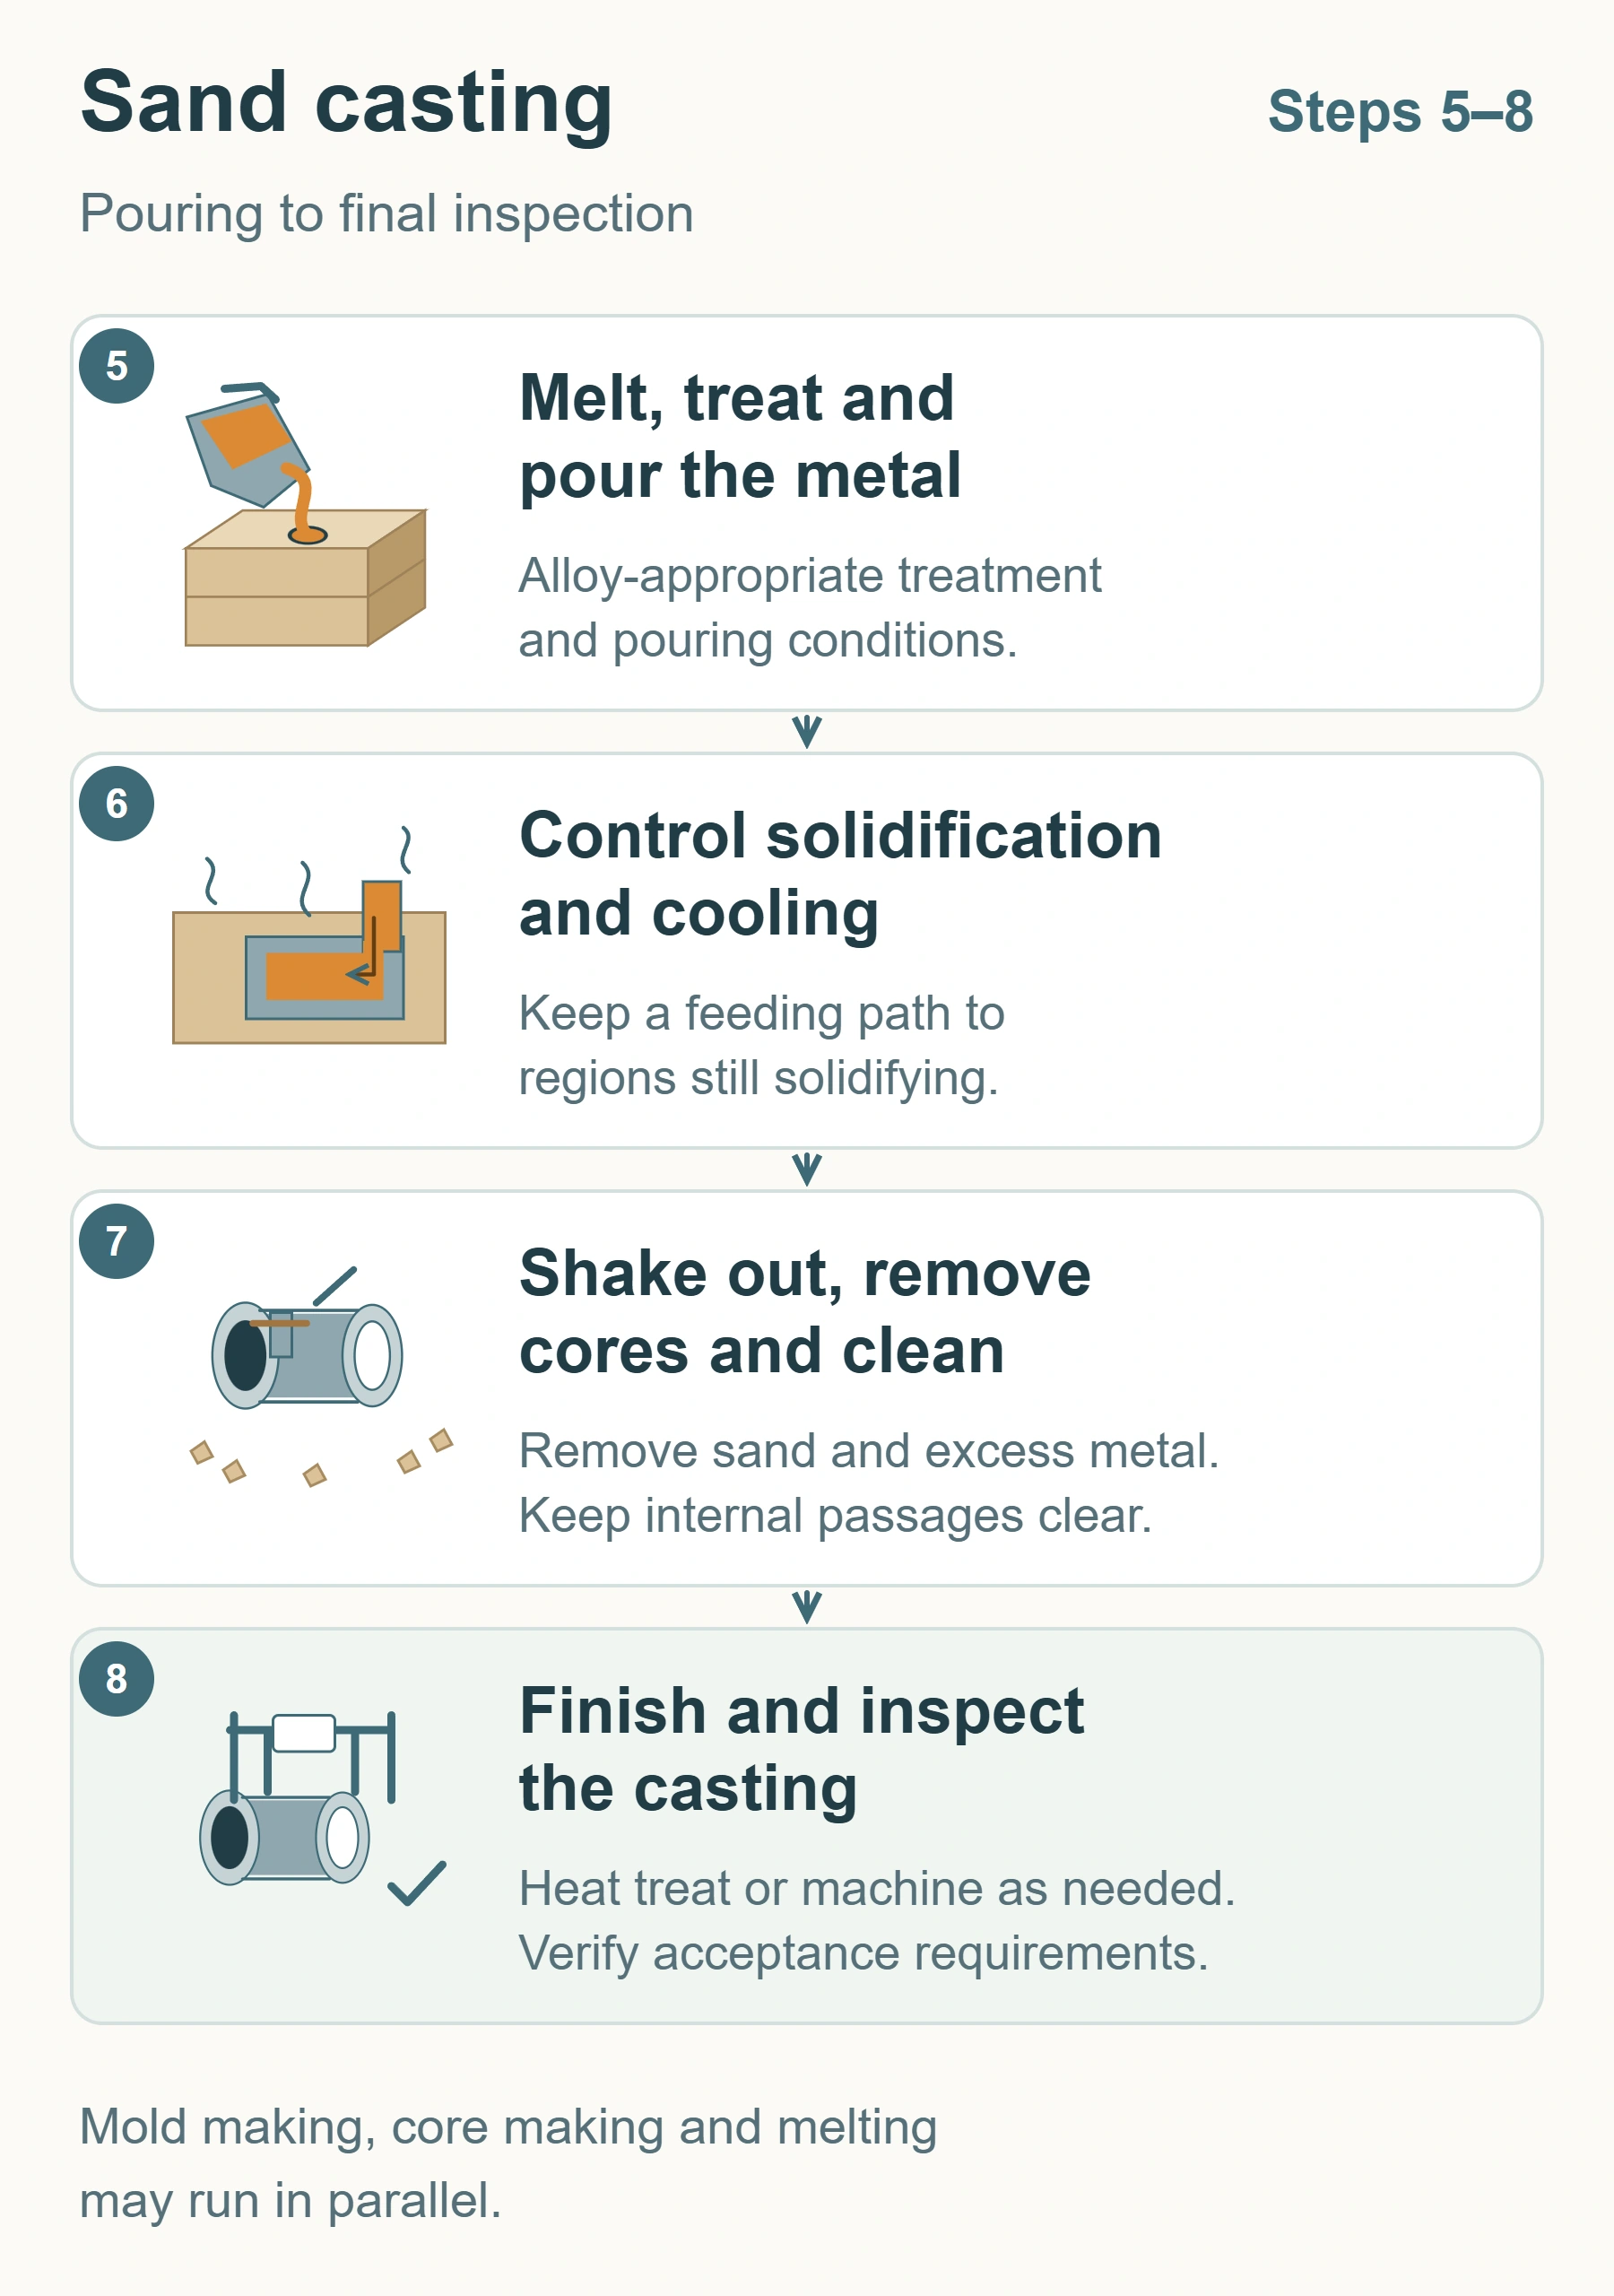
Der Ablauf lässt sich in acht Schritte gliedern. In der Fertigung können Formen, Kernherstellung und Schmelzen parallel erfolgen. Die folgende Reihenfolge erklärt, wie das Bauteil entsteht.

1. Bauteilanforderungen prüfen und Gießverfahren festlegen
Zunächst werden Werkstoffsorte, Geometrie, Stückzahl und Lieferumfang geklärt. Funktionsmaße, Wanddickenübergänge, Bearbeitungsflächen und Abnahmekriterien der Zeichnung beeinflussen gemeinsam die Form- und Gießplanung.
Bei einem Pumpengehäuse mit Strömungskanal müssen die Konstrukteure wissen, wie der innere Kanal entsteht, wie Flanschflächen bearbeitet werden und ob Druck- oder Dichtheitsprüfungen vorgeschrieben sind. Ein reines Außenmodell reicht nicht aus, um Kernlage, Bearbeitungszugaben und spätere Abnahme festzulegen.
Auch ist zu klären, ob ein Rohgussteil oder ein fertig bearbeitetes Bauteil geliefert werden soll. Eine frühzeitige Abstimmung lässt Konstruktion, Einkauf und Gießerei auf dasselbe Ziel hinarbeiten.
2. Bauteilgeometrie in Modell-, Form- und Kernkonstruktion überführen
Das konventionelle Verfahren benötigt Modelle und Kernkästen; ein Kernkasten ist das Werkzeug zur Herstellung eines Sandkerns. Für den direkten Druck werden digitale Modelle der Sandformen, Kerne und gießtechnischen Strukturen erstellt. Beide Wege müssen die Produktgeometrie in ein herstellbares Gießkonzept umsetzen.
Drei Anpassungen werden leicht verwechselt: Formschrägen erleichtern das Entformen eines physischen Modells oder Kerns aus dem jeweiligen Werkzeug. Bearbeitungszugaben halten Metall für spätere Zerspanung vor. Das Schwindmaß berücksichtigt die Maßänderung des Gussteils beim Abkühlen.
Diese Maßnahmen haben unterschiedliche Aufgaben und ersetzen einander nicht. Ein vergrößertes Modell verhindert keine Lunker durch unzureichende Speisung während der Erstarrung. Direkt gedruckte Sandformen benötigen keine Formschrägen zum Ziehen eines physischen Modells. Entnahme der Sandteile, Montage, Entsandung und Endmaße müssen dennoch berücksichtigt werden.
3. Formen und Kerne herstellen und ihre Qualität prüfen
Beim konventionellen Formen wird Sand um ein Modell geformt. Nach dessen Entnahme bleibt der Formhohlraum zurück. Kerne entstehen nach dem gewählten Verfahren im Kernkasten. Anforderungen an Aushärtung, Schlichten und Trocknung ergeben sich aus Sandsystem und Einsatzbedingungen; keine einzelne Behandlung ist für alle Sandteile zwingend.
Vor der Montage sind Maße, Unversehrtheit der Sandoberflächen und Positionierbereiche zu prüfen. Selbst ein geometrisch richtiger schlanker Kern muss Transport und Montage überstehen. Schäden, die erst beim Abguss auffallen, können den Kanal verändern oder Sand in die Schmelze eintragen.
Ziel sind Sandteile, die sich wie konstruiert montieren lassen und die Anforderungen des nachfolgenden Abgusses erfüllen.
4. Kerne einlegen, Form schließen und Einguss sowie Entlüftung kontrollieren
Beim Kerneinlegen wird der Kern an seiner vorgesehenen Position in der Form platziert. Nach Positionierung, Abstützung und gegebenenfalls Fixierung wird die Form geschlossen und die Montage kontrolliert.
Vor dem Schließen müssen drei Fragen beantwortet sein: Wo gelangt das Metall in den Hohlraum? Woher kommt das während der Erstarrung benötigte Speisemetall? Wie entweichen Gase aus Hohlraum und Kern? Das Eingusssystem führt die Schmelze, Speiser liefern nach Maßgabe der Auslegung zusätzliches Metall und Entlüftungen führen Gase ab.
Diese Strukturen werden bereits bei der Prozessauslegung festgelegt. Nun wird geprüft, ob sie entsprechend hergestellt und richtig verbunden wurden. Auch Einsatz und Position von Filtern richten sich nach Legierung und Formfüllkonzept.
5. Metall schmelzen, behandeln und abgießen
Der Metalleinsatz wird geschmolzen; Zusammensetzung und erforderliche Schmelzebehandlung werden auf die verwendete Legierung abgestimmt. Anschließend wird die Schmelze in die vorbereitete Form gegossen.
Gießtemperatur, Schmelzereinheit, Eintrittsstelle und Formfüllung können die Gussteilqualität beeinflussen. Temperatur und Behandlung müssen zu Legierung, Wanddicke und Formbedingungen passen. Für Aluminium, Eisen, Stahl und Kupferlegierungen gibt es keinen einheitlichen universellen Parametersatz.
Bei Hohlteilen wie einem Pumpengehäuse muss das Metall den Kern umströmen und zusammenhängende Wände bilden. Ein gefüllter Hohlraum bestätigt lediglich die Formfüllung. Innere Fehlerfreiheit, Kernposition und Maßhaltigkeit müssen weiterhin durch Erstarrungsführung und Prüfung abgesichert werden.
6. Erstarrung und Abkühlung steuern und wirksame Speisung erhalten
Nach dem Eintritt in die Form erstarren die einzelnen Bereiche nicht gleichzeitig. Wanddicke, Geometrie und Wärmeabfuhr bestimmen die Reihenfolge. Bereiche mit Speisungsbedarf müssen über einen wirksamen Weg mit flüssigem Metall versorgt werden können.
Benötigt etwa ein dicker Bereich noch Speisemetall, während die dünnere Verbindung zum Speiser bereits erstarrt ist, kann selbst ein benachbarter Speiser ihn nicht mehr versorgen. Die Erläuterung der Steel Founders‘ Society of America zu Erstarrung und Speisung beschreibt diesen Zusammenhang. Ein Ziel gerichteter Erstarrung ist eine Erstarrungsfolge, die die Speisung unterstützt.
Maßänderungen beim Abkühlen und innere Lunker sind daher verschiedene Probleme. Bei Ersteren geht es um Maßbeherrschung, bei Letzteren um ausreichende Metallzufuhr während der örtlichen Erstarrung. Speiser müssen entsprechend Legierung und Bauteilgeometrie ausgelegt werden.
7. Ausleeren, entkernen, Eingüsse und Speiser abtrennen und putzen
Nach ausreichender Abkühlung für die weitere Handhabung wird das Gussteil beim Ausleeren von der Sandform getrennt. Anschließend werden Kerne entfernt, Eingüsse, Speiser und überschüssiges Metall abgetrennt sowie Oberflächen nach Vorgabe gereinigt.
Erst dadurch wird der innere Strömungskanal des Pumpengehäuses nutzbar. Bei komplexen Kanälen ist zu klären, wie Restsand austritt, ob Werkzeuge oder Reinigungsmedien die Stellen erreichen und wie die Reinigungswirkung geprüft wird. Eine saubere Außenfläche belegt keine abgeschlossene Innenreinigung.
Beim Ausleeren wird die Gestalt der Sandform normalerweise zerstört. Der Sand kann jedoch einer geeigneten Aufbereitung und Wiederverwendung zugeführt werden. Das steht nicht im Widerspruch dazu, für jeden Abguss eine neue Form herzustellen.
8. Nach Vorgabe wärmebehandeln, bearbeiten und prüfen
Nach dem Putzen folgt die Nachbearbeitung entsprechend Werkstoff und Lieferanforderungen. Erforderliche Wärmebehandlungen erfolgen nach dem festgelegten Verfahren. Pass-, Montage- und Dichtflächen werden zeichnungsgemäß bearbeitet; die Arbeitsfolge ergibt sich aus dem Fertigungsplan.
Die Prüfung beginnt üblicherweise bei Aussehen und Maßen und umfasst anschließend die geforderten Werkstoff- und Eigenschaftsnachweise. Anforderungen an innere Qualität oder Dichtheit können geeignete zerstörungsfreie Prüfungen, Druck- oder Dichtheitsprüfungen verlangen. Prüfverfahren und Abnahmekriterien müssen zum Einsatz passen.
Nun zählt, ob das Bauteil die Lieferanforderungen erfüllt, nicht lediglich, ob seine Form gegossen wurde. Bei Abweichungen müssen Material-, Sandteil-, Gieß- und Nachbearbeitungsaufzeichnungen eine Rückverfolgung und anschließende Verbesserung ermöglichen.
4. Was ändert sich durch konventionelles Formen oder 3D-Sanddruck?
Der Hauptunterschied liegt darin, wie Sandformen und Sandkerne hergestellt werden.
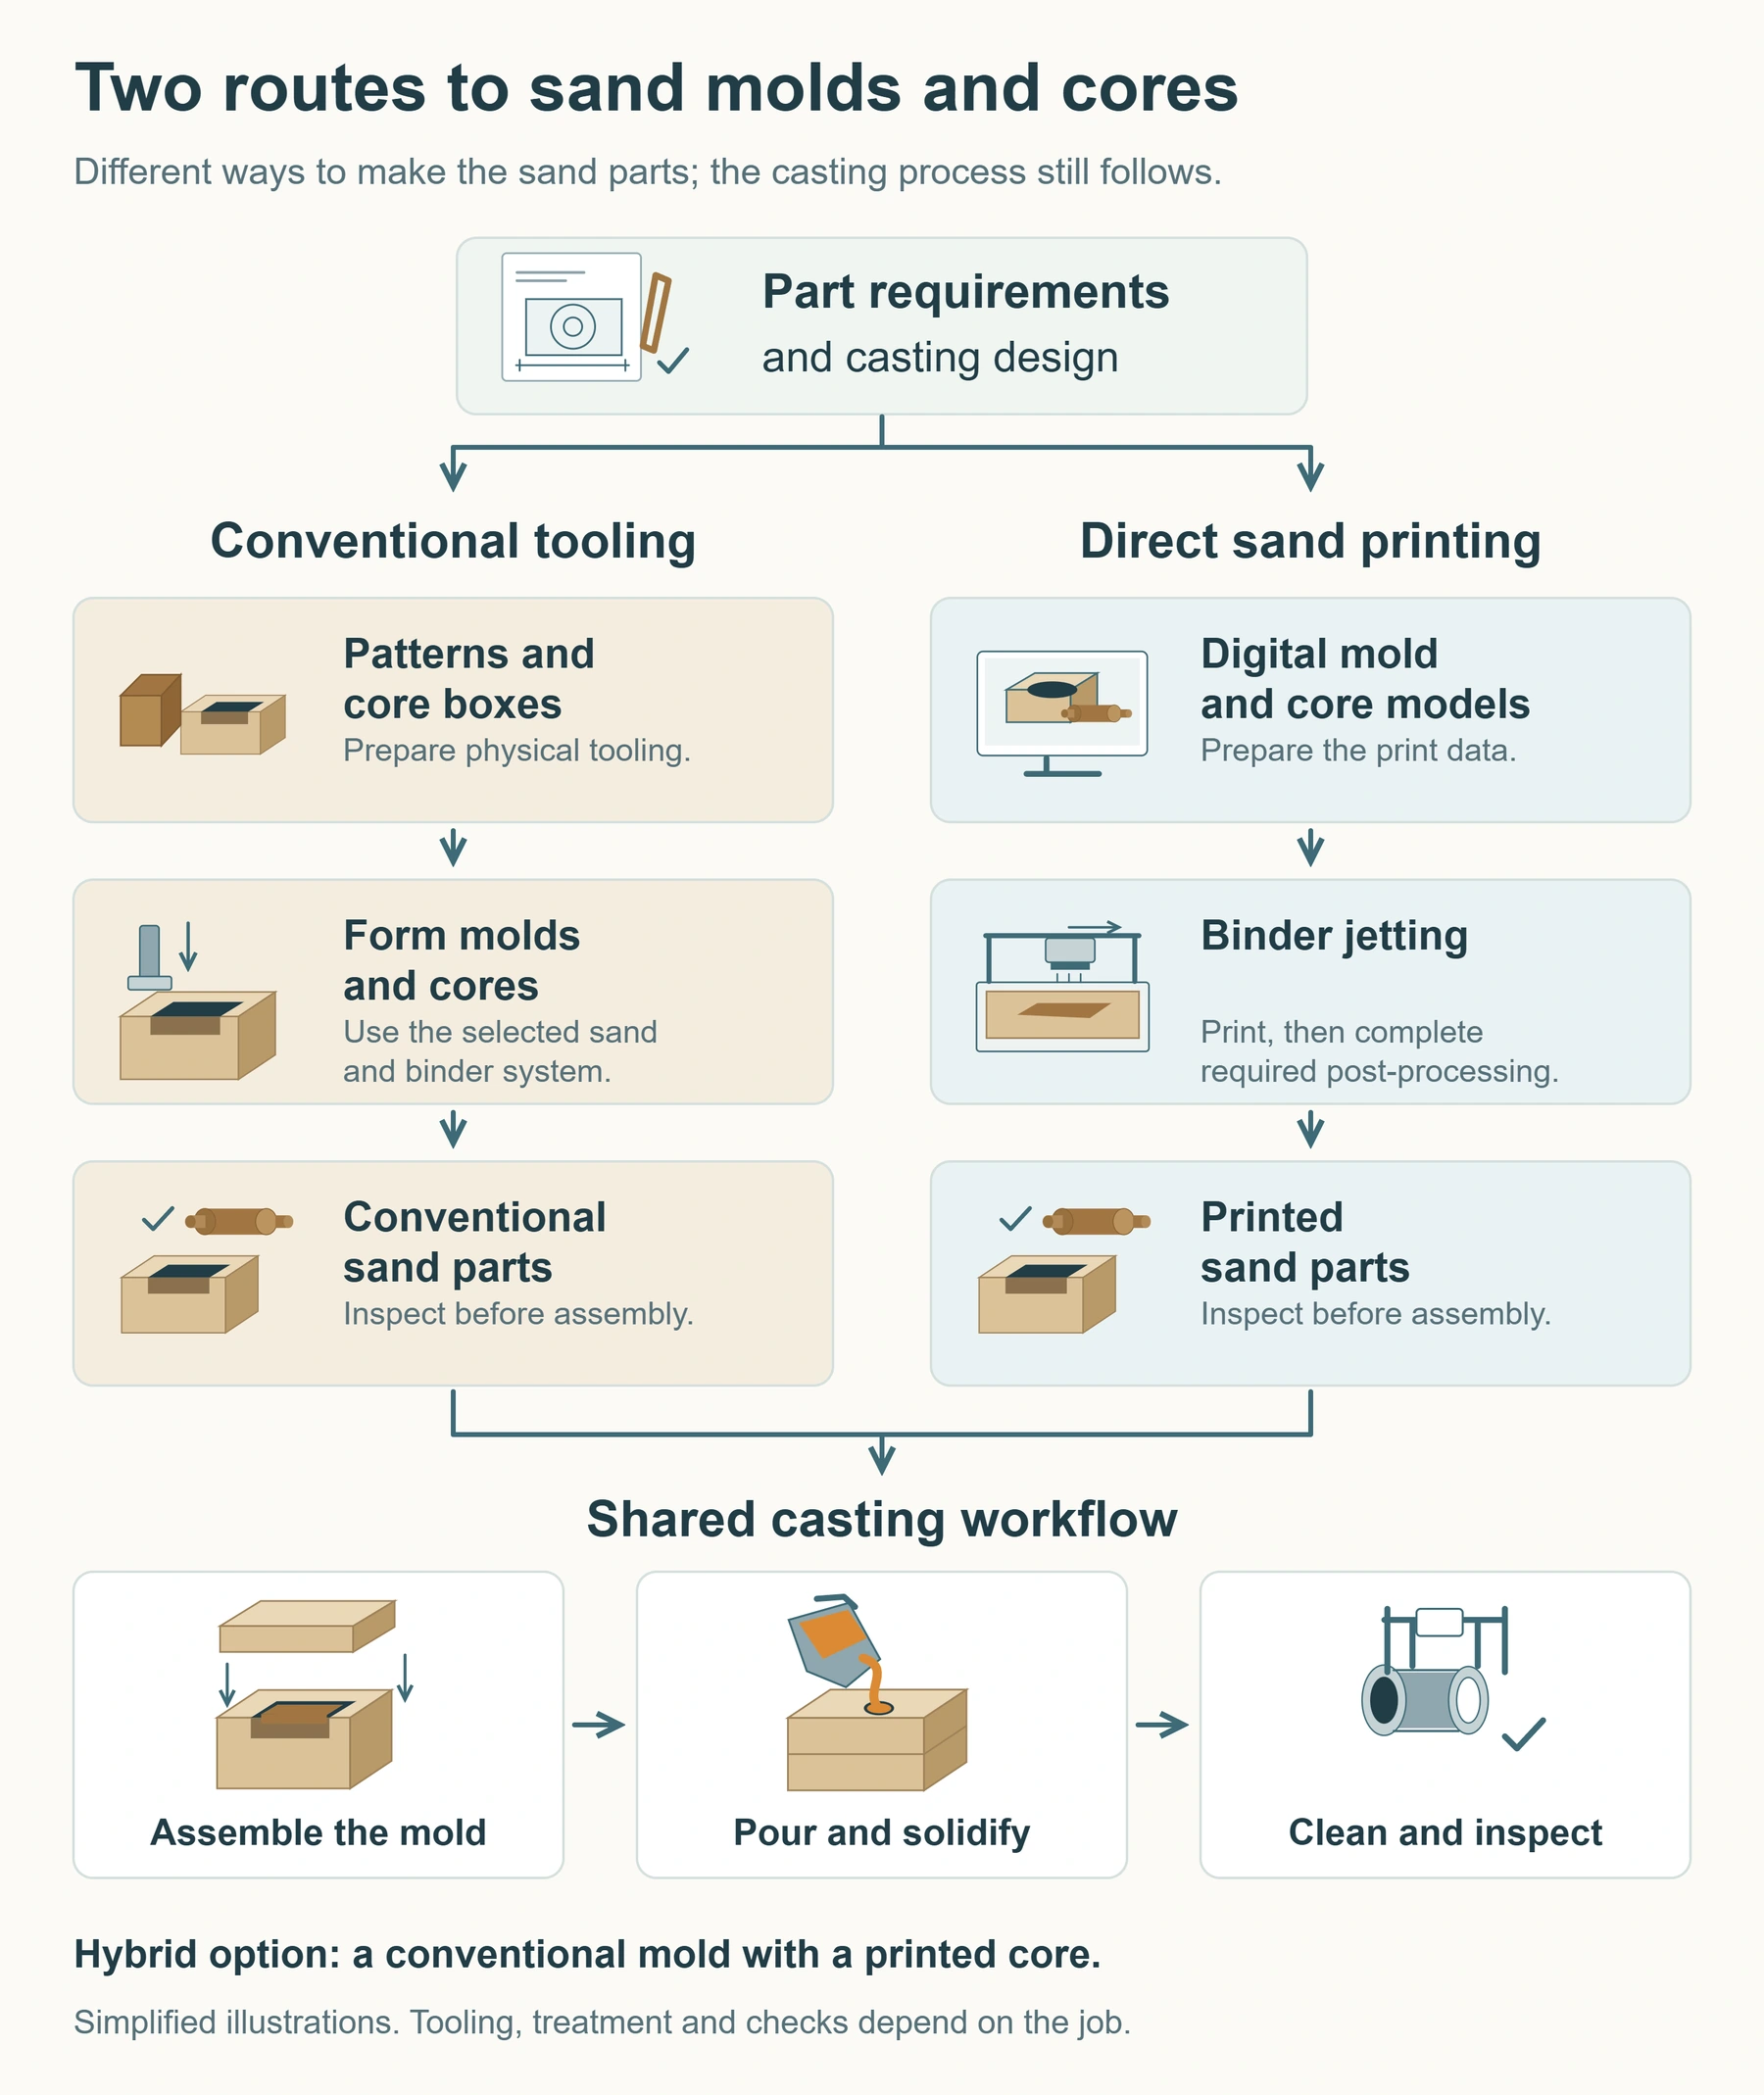
Konventionell werden zunächst Modelle, Kernkästen und weitere Werkzeuge gefertigt und anschließend wiederholt zum Formen verwendet. Direkter Sanddruck geht von digitalen Modellen aus und verbindet Sandkörner mittels Binder Jetting schichtweise. Je nach Werkstoffsystem folgen Aushärtung, Entpulvern und Prüfung. Die Einführung des NIST zum Binder Jetting beschreibt das Verbinden von Pulverpartikeln durch Binder; mit Sand entstehen Gießformen oder Kerne.
Die Druckschritte erläutert der Ablauf des Sanddrucks vom CAD-Slicing bis zur Reinigung und Nachbearbeitung.
| Vergleichspunkt | Konventionelle Modelle und Kernkästen | Direkter Sanddruck |
|---|---|---|
| Vorbereitung | Physische Werkzeuge herstellen, erproben und instand halten | Druckdaten vorbereiten sowie Sand und Bindersystem validieren |
| Konstruktionsänderungen | Werkzeugänderung oder Neuanfertigung bewerten | Digitalen Entwurf ändern und Druck- sowie Gießergebnis validieren |
| Komplexe Hohlräume | Kernkastenaufbau, Kernteilung und Kernmontage bewerten | Druckbarkeit, Kernfestigkeit und Entsandungsmöglichkeiten bewerten |
| Wiederholfertigung | Vorhandene Werkzeuge und Formtakt berücksichtigen | Druck-, Nachbearbeitungs- und Montagekapazität berücksichtigen |
Direktdruck lässt sich für Prototypen, Ersatzteile, komplexe Kerne und häufige Änderungen prüfen. Bei stabiler Wiederholfertigung sind Werkzeuge, Sandteilherstellung, Reinigung und Prüfung gemeinsam zu vergleichen; die Stückzahl allein bestimmt den Weg nicht. Auch die Kombination konventioneller Formen mit gedruckten Kernen kann digitale Fertigung gezielt einbinden.
Bleibt etwa die Außenkontur eines Pumpengehäuses gleich, während mehrere innere Kanäle erprobt werden sollen, lässt sich das äußere Formwerkzeug beibehalten und mit unterschiedlichen gedruckten Kernen kombinieren. Kernposition zur vorhandenen Form, Wanddicken und Entsandbarkeit jeder Variante müssen weiterhin geprüft werden. Auch ein teilweise gedruckter Aufbau erfordert die vollständige Validierung des Gießprozesses.
Der SJ-1200 3D-Sanddrucker von Cprint 3D stellt Gießformen und Kerne her und wird an dieser Stelle eingebunden. Danach bleiben Montage, Abguss, Erstarrung und Abnahme erforderlich. Die Maßgenauigkeit gedruckter Sandteile darf nicht unmittelbar mit der Toleranz des fertigen Gussteils gleichgesetzt werden.
5. Welche Metalle und Bauteile eignen sich für Sandguss?
Sandguss lässt sich für mehrere Legierungsgruppen einsetzen. Die konkrete Auslegung richtet sich jedoch nach Werkstoffsorte und Bauteilanforderungen.
| Metallgruppe | Beispielhafte Bauteile | Wesentliche Prüfpunkte |
|---|---|---|
| Aluminiumlegierungen | Gehäuse, Motorbauteile und Prototypen | Wanddicke, innere Qualität, Wärmebehandlung und Bearbeitung |
| Gusseisen | Werkzeugmaschinenstrukturen, Pumpen, Ventile und Motorbauteile | Gefüge, Geometrie und Gebrauchseigenschaften |
| Stahlguss | Ventilgehäuse und mechanische Bauteile aus geeigneten Sorten | Feuerfestigkeit der Form, Speisung und Nachbehandlung |
| Kupferlegierungen | Ventil- und Rohrleitungsbauteile aus geeigneten Sorten | Legierungswahl, Einsatzumgebung und Oberflächenanforderungen |
Die Werkstoffdaten der Copper Development Association zu C89537 nennen beispielsweise den Sandgusszustand und Anwendungen für Ventile. Daraus folgt keine Austauschbarkeit sämtlicher Kupferlegierungen. Ebenso reicht die Bezeichnung „Aluminiumgehäuse“ nicht zur Fertigungsplanung aus: Sorte, Geometrie, Stückzahl und Abnahmeanforderungen bleiben zu klären.
Bei komplexen inneren Hohlräumen, größeren einteiligen Strukturen oder einer Designvalidierung mit kleinen Stückzahlen kann Sandguss in die Verfahrensbewertung aufgenommen werden. Möglichkeiten digitaler Formherstellung zeigen die Anwendungen für Sandformen und Sandkerne. Die Entscheidung muss außerdem andere Metallgießverfahren und anschließende Bearbeitungswege berücksichtigen.
6. Vorteile und Grenzen gemeinsam betrachten
Sandguss deckt viele Legierungen und Bauteilgrößen ab. Kerne ermöglichen innere Kanäle und Hohlräume. Konventionelle Modelle sind wiederverwendbar; digitale Formherstellung erweitert die Möglichkeiten bei bestimmten Änderungen und komplexen Kernen.
Kostenvorteile hängen vom konkreten Fall ab. Laut der Verfahrensübersicht der Aluminum Association kann Sandguss bei bestimmten kleinen Serien sowie komplexen oder großen Aluminiumgussteilen wirtschaftlicher als Druck- und Kokillenguss sein. Daraus lässt sich nicht ableiten, dass er für jedes Metall und jede Stückzahl am günstigsten ist.
Die Grenzen sind ebenso relevant: Sandformen sind normalerweise verlorene Formen; Formen, Sandaufbereitung und Putzen benötigen fortlaufend Ressourcen. Komplexe Kerne brauchen sichere Positionierung und ausreichende Entsandungsmöglichkeiten. Gussoberfläche und Maßfähigkeit hängen vom Prozess ab; Funktionsflächen können zusätzliche Zerspanung erfordern.
Einen Vergleich der Formhohlräume, Außendetails und inneren Hohlräume beim Sand- und Feinguss finden Sie in Sandguss und Feinguss: Was ist der Unterschied.
Ein Gesamtkostenvergleich muss Werkzeuge, Material, Fertigung, Nachbearbeitung und Prüfung gemeinsam erfassen. Wer nur Formkosten vergleicht, übersieht möglicherweise Arbeiten, die die Lieferung entscheidend beeinflussen.
Auch Angebote müssen denselben Lieferumfang haben. Der Preis eines Rohgussteils ist nicht unmittelbar mit einem Preis einschließlich Bearbeitung und Prüfung vergleichbar. Bearbeitungsflächen, innere Sauberkeit und Prüfumfang sind festzulegen, damit Kostenunterschiede dem Verfahren oder abweichenden Leistungen zugeordnet werden können.
7. Wo beginnt die Untersuchung typischer Fehler?
Bei Hohlstellen, Einschlüssen oder Maßabweichungen werden zuerst Lage und Erscheinungsbild festgestellt und anschließend die Fertigungsaufzeichnungen zur Ursachenbewertung herangezogen. Ähnliche Erscheinungen können unterschiedliche Ursachen haben. Ein einzelnes Foto reicht nicht aus, um eine Parameteränderung festzulegen.
| Beobachtung | Mögliche Fehlerkategorien | Nächste Prüfschritte |
|---|---|---|
| Hohlstellen oder Porosität | Gasporosität, unzureichende Speisung und weitere Ursachen | Anhand von Lage, Morphologie, Prüfergebnissen sowie Schmelze- und Formaufzeichnungen unterscheiden |
| Örtliche Lunker oder Schwindungsporosität | Erstarrungs- und Speisungsprobleme | Wanddickenübergänge, zuletzt erstarrende Bereiche und Speisungswege prüfen |
| Sandeinschlüsse oder sandige Rückstände | Möglicher Sandabtrag oder Sandbruch | Sandoberflächen, Kernintegrität und Metalleintritt prüfen |
| Nahtartige, nicht verschmolzene Bereiche | Formfüllfehler wie Kaltlauf | Zusammentreffen der Metallfronten, Temperatur und Strömung prüfen |
| Konturversatz an der Teilung | Formversatz oder Positionierungsfehler bei der Montage | Formausrichtung prüfen; bei inneren Abweichungen zusätzlich die Kernlage untersuchen |
Die Tabelle gibt eine Untersuchungsrichtung vor, ersetzt aber keinen Prüfbefund. Zusätzliche Speiser beheben nicht zwangsläufig gasbedingte Hohlstellen; geänderte Entlüftung stellt einen unterbrochenen Speisungsweg nicht automatisch wieder her. Zu inneren Hohlstellen erläutert der Beitrag die Unterschiede zwischen Gussschwindung, Lunkern und Gasporosität. Danach sind Speisungswege und Prozessaufzeichnungen des konkreten Bauteils zu prüfen; Anschnitte, Speiser und Entlüftungen gehören in dieselbe Bewertung.
8. Fünf häufige Fragen zum Sandguss
Benötigt jedes Sandgussteil einen Kern?
Nein. Kann die Form allein die Bauteilgeometrie erzeugen, ist möglicherweise kein separater Kern nötig. Kerneinsatz und Kernteilung hängen von Geometrie, Formteilung und Fertigungskonzept ab, nicht allein von der Bauteilgröße.
Ist der Sand nach dem Zerstören der Form unbrauchbar?
Die Formgestalt ist normalerweise nur einmal nutzbar. Der Sand kann dagegen nach geeigneter Aufbereitung und Qualitätsprüfung wiederverwendet werden. Verfahren, Rückführungsanteil und Neusandbedarf hängen von Sandsystem und Produktionsbedingungen ab. Eine unbegrenzte Wiederverwendung lässt sich nicht zusagen.
Warum wird die Sandform zur Entnahme meist zerstört?
Die Form umgibt das Gussteil, und komplexe Bauteile können zusätzlich Sandkerne enthalten. Erst Ausleeren und Putzen entfernen diese Stoffe und legen Gussteil sowie innere Räume frei. Das konventionelle Modell ist ein separates Werkzeug und kann die nächste Form herstellen.
Entsteht beim 3D-Sanddruck unmittelbar ein Metallteil?
Nein. Der Sanddruck erzeugt ein Zwischenprodukt für das Gießen. Schmelzen, Abgießen, Putzen und weitere Arbeitsschritte bleiben erforderlich. Die Fertigungsleistung für Sandteile ist von der Leistungsfähigkeit einer vollständigen Gussproduktion zu unterscheiden.
Sind Sandform und Modell dasselbe?
Unscharf verwendete Formbegriffe können zu Verwechslungen führen. In diesem Artikel bezeichnet Sandform den aus Sand aufgebauten Gießkörper und Modell das Werkzeug für die konventionelle Formherstellung. Gegenstand und Zweck ausdrücklich zu benennen ist eindeutiger als ein allgemeiner Begriff allein.
Von der Bauteilgeometrie zur vollständigen Formauslegung
Vier zusammenhängende Fragen erklären den Sandguss: Wie entsteht die Geometrie, wie fließt das Metall ein, wie wird während der Erstarrung gespeist und wie entweichen Gase? Gemeinsam bestimmen sie, ob aus einer Zeichnung ein anforderungsgerechtes Gussteil werden kann.
Für die Bewertung einer Sandform- oder Kernfertigung sollten 3D-Modell, Legierungssorte, Stückzahl, kritische Maße und Abnahmeanforderungen vorliegen. Anschließend können Sie das Team von Cprint 3D kontaktieren, um die Einbindung des Sanddrucks in Ihren bestehenden Ablauf zu besprechen.