
Принцип литья в песчаные формы
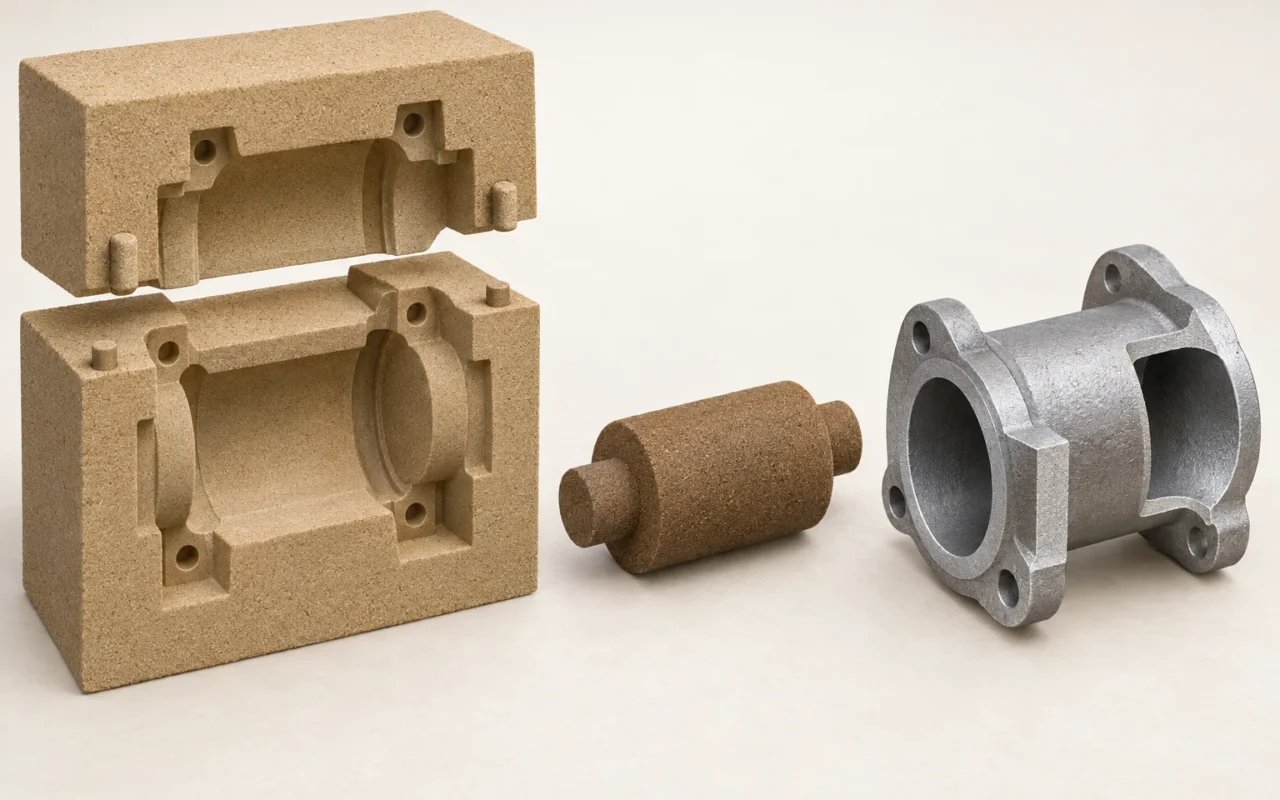
При литье в песчаные формы расплавленный металл заливают в форму из формовочной смеси. После затвердевания и охлаждения до состояния, допускающего выбивку, форму удаляют и извлекают отливку. Так получают как относительно простые сплошные детали, так и изделия с внутренними каналами и полостями, создаваемыми песчаными стержнями.
Рассмотрим корпус насоса с проточным каналом. Как образуется наружный контур? Почему внутри остаётся изогнутый проход? Как после заливки определить пригодность детали? Для ответа нужно различить функции модели, формы и стержня, а затем проследить весь путь: формовку, заливку, затвердевание и контроль.
1. Чем отличаются модель, песчаная форма, стержень и отливка
Эти четыре термина обозначают разные объекты производства и не являются взаимозаменяемыми.
| Объект | Функция в процессе | Пример корпуса насоса |
|---|---|---|
| Модель | Оснастка для получения полости при традиционной формовке | Задаёт геометрию наружной поверхности корпуса с технологическими поправками |
| Песчаная форма | Определяет очертания отливки и удерживает расплав | Ограничивает наружный контур корпуса и пространства, необходимые для заливки |
| Песчаный стержень | Занимает участки будущих полостей или места, которые трудно сформировать напрямую | При заливке занимает место будущего внутреннего канала |
| Отливка | Металлическое тело, полученное после затвердевания | После очистки получается заготовка корпуса, которую обрабатывают и контролируют по требованиям |
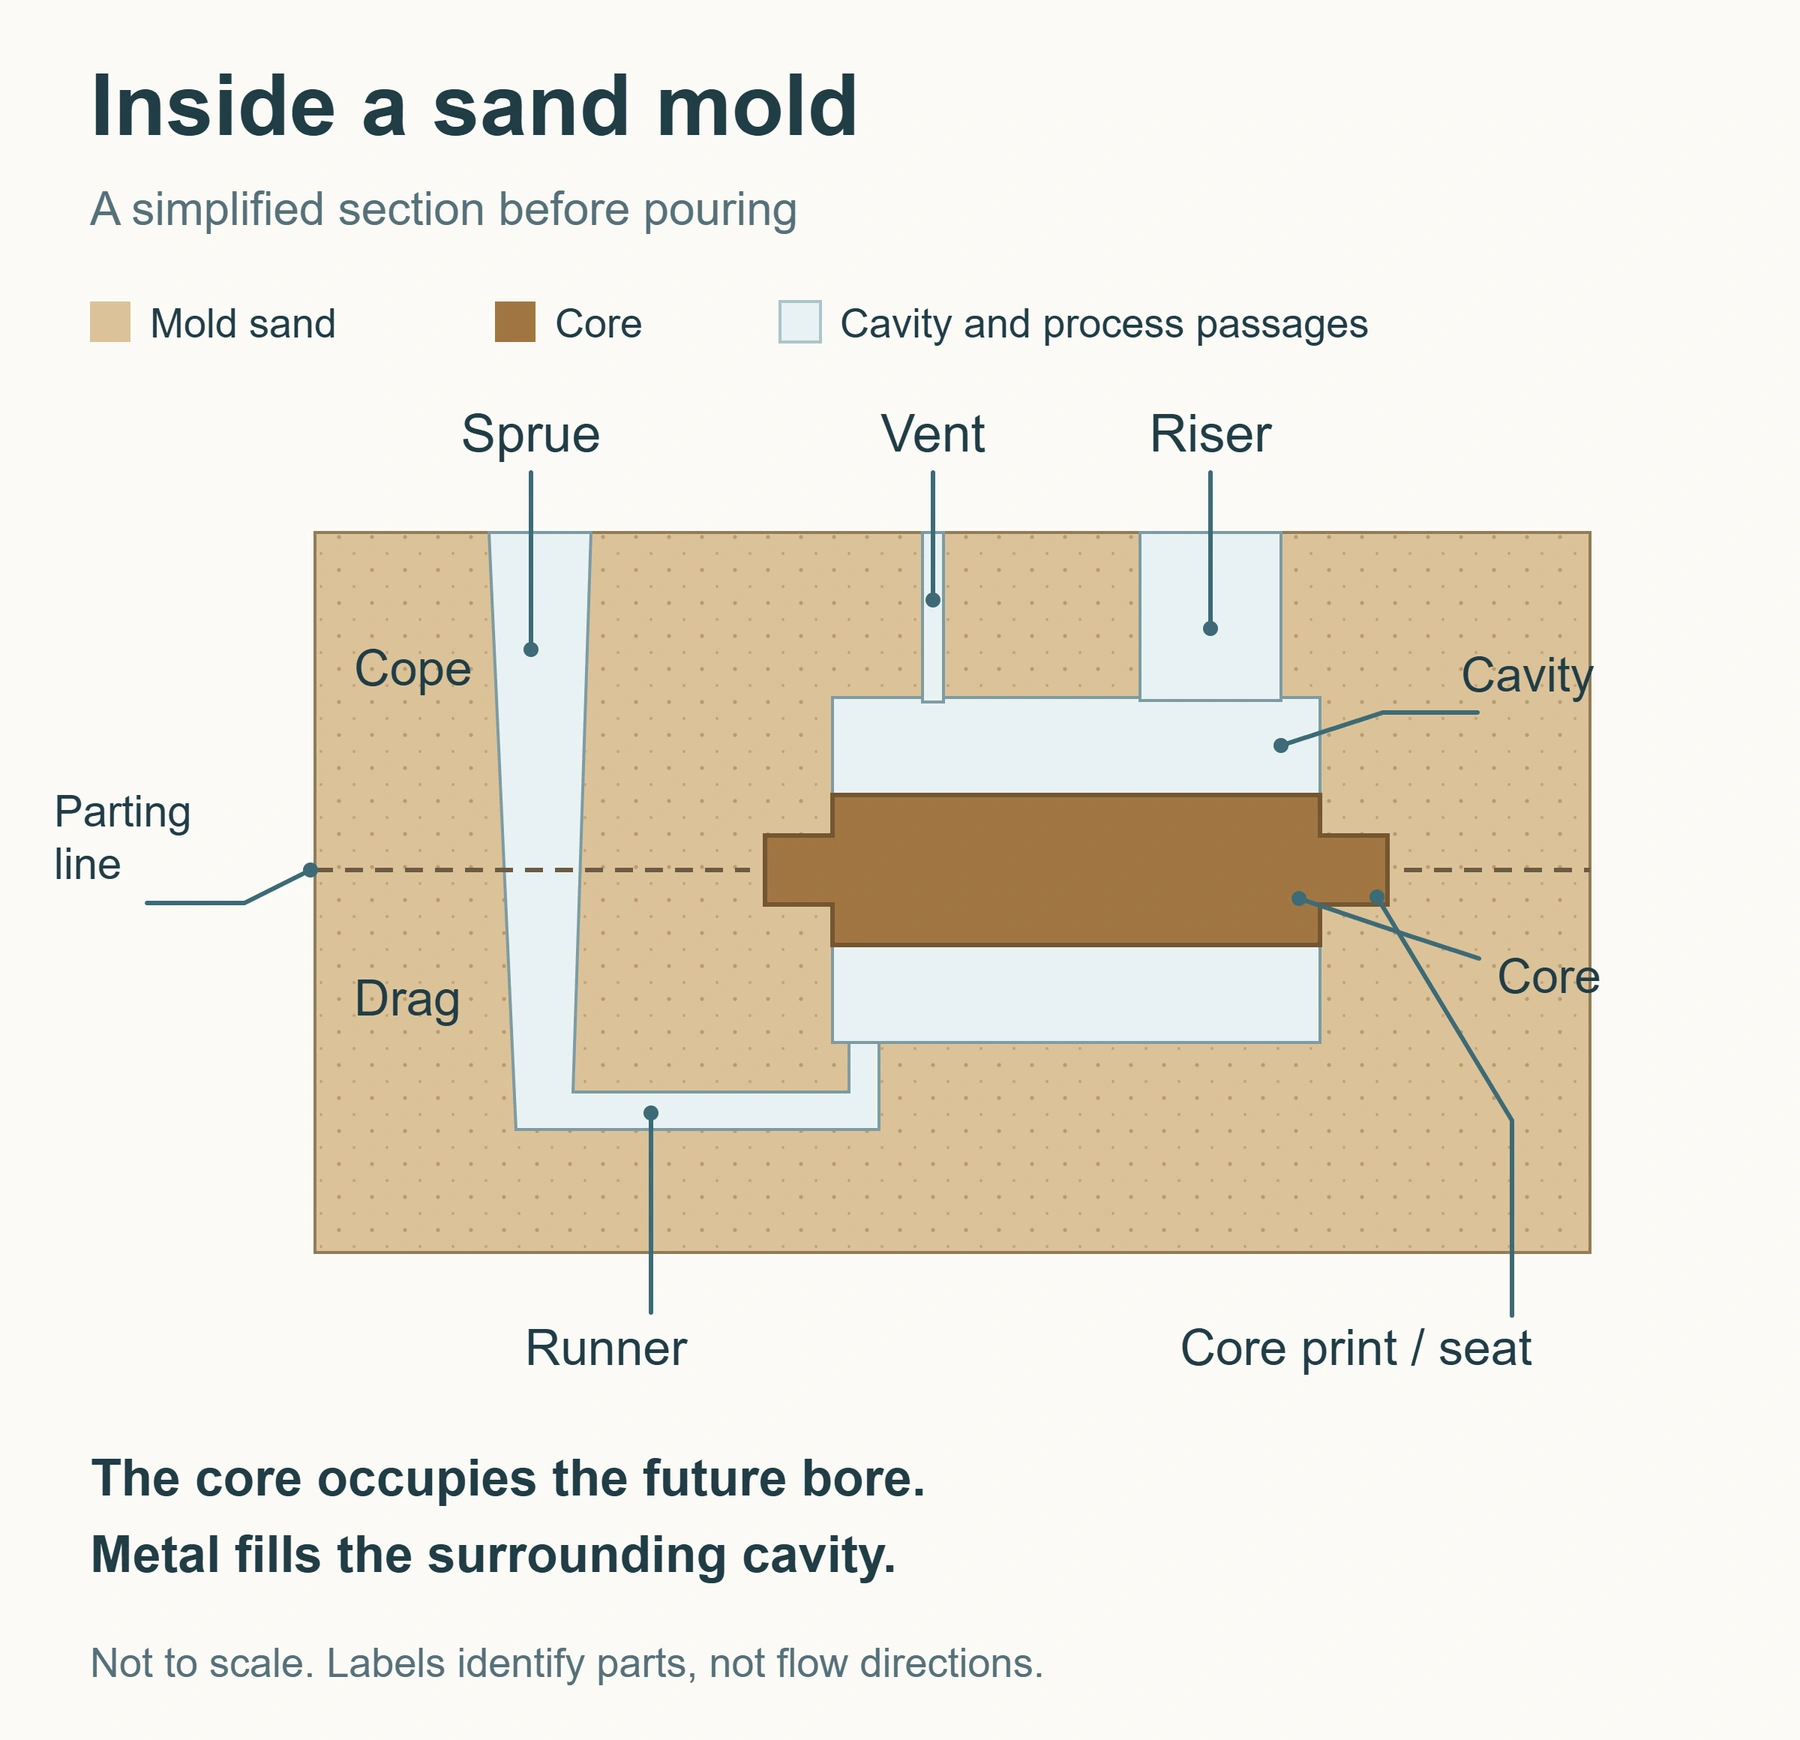
Важно различать: песчаная форма — материальный объект, а полость формы — оставленное внутри пространство для металла. При установленном стержне металл заполняет промежуток между формой и стержнем. После удаления стержня его место становится внутренним каналом. В материале American Foundry Society о литейном песке функции формы и стержня также объясняются через наружные очертания и внутренние полости.
В распространённой форме с горизонтальным разъёмом верхняя и нижняя полуформы соединяются по плоскости разъёма, а опоки поддерживают смесь. Стержневые знаки и соответствующие гнёзда формы обеспечивают опору и положение стержня: его нельзя просто произвольно положить в полость. Ошибка установки может сместить канал или изменить местную толщину стенки при внешне нормальном контуре детали.
В форме также предусматривают литниковую систему для подвода металла, прибыли для питания при затвердевании и каналы отвода газов. Вместе с полостью детали они образуют систему с различными функциями элементов. Поэтому проектирование должно одновременно учитывать геометрию, течение металла, затвердевание и вентиляцию.
2. Из чего состоит песчаная форма и как она сохраняет очертания?
Свободные песчинки плохо удерживают сложную геометрию. Основной песок образует каркас смеси, а связующая система придаёт свойства, необходимые при формовке и заливке. Применение воды, отвердителей и других добавок зависит от выбранной системы материалов.
Два распространённых варианта помогают понять принцип: в сырой песчано-глинистой смеси связующую роль обычно выполняют глина и вода; холоднотвердеющая смоляная смесь использует смолу, твердеющую в соответствующих условиях. Английское название «green sand» не означает зелёный цвет или экологический рейтинг. Термины приведены в литейном глоссарии AFS.
При выборе важна не только твёрдость. Форма должна выдерживать перемещение, сборку и действие расплава, обладать огнеупорностью, соответствующей заливке. Газы должны выходить, а песок после литья — удаляться. При формовке смесь также должна заполнять мелкие элементы вокруг модели.
Эти требования взаимосвязаны. Способность сохранять тонкие элементы не гарантирует лёгкого удаления остаточного песка изнутри. Одну рецептуру нельзя без проверки применять ко всем сплавам и деталям. Следует совместно оценивать песок, связующее и систему регенерации. Для 3D-печати полезен обзор свойств и условий применения четырёх видов печатного песка.
3. Восемь этапов: от чертежа до принятой отливки
Процесс можно объяснить через восемь этапов. На производстве формовка, изготовление стержней и плавка могут идти параллельно. Здесь порядок выбран для понимания того, как возникает деталь.

1. Проверить требования и определить технологию литья
Сначала уточняют марку материала, геометрию, количество и требования к поставке. Критические размеры, переходы толщин, обрабатываемые поверхности и критерии приёмки на чертеже совместно влияют на формовку и заливку.
Для корпуса насоса нужно понимать способ получения канала, обработку фланцев и необходимость испытаний давлением или на герметичность. Только наружной модели недостаточно для выбора положения стержня, припусков и окончательной приёмки.
Также определяют, поставляется ли литая заготовка или полностью обработанная деталь. Раннее согласование помогает конструкторам, закупкам и литейному производству работать на один результат.
2. Преобразовать геометрию в конструкцию модели, формы и стержня
Традиционный путь требует моделей и стержневых ящиков — оснастки для изготовления стержней. При прямой печати нужны цифровые модели форм, стержней и технологических элементов. В обоих случаях геометрию изделия преобразуют в реализуемую литейную технологию.
Часто путают три поправки: формовочные уклоны облегчают извлечение физической модели или стержня из соответствующей оснастки; припуск на обработку оставляет металл для резания; компенсация размерной усадки учитывает изменение размеров при охлаждении.
Назначение у них различное, и заменить друг друга они не могут. Увеличение модели не устраняет усадочные раковины из-за недостаточного питания при затвердевании. Прямая печать снимает ограничение по уклонам для извлечения физической модели, но извлечение песчаных элементов, сборку, очистку и конечные размеры всё равно учитывают.
3. Изготовить формы и стержни, проверить качество
При традиционной формовке смесь формируют вокруг модели; после её извлечения остаётся полость. Стержни получают в ящиках выбранным способом. Требования к отверждению, покрытию и сушке зависят от системы смеси и условий применения: один вид обработки не обязателен для всех песчаных элементов.
Перед сборкой проверяют размеры, целостность поверхностей и посадочные участки. Даже геометрически правильный тонкий стержень должен выдерживать перенос и установку. Повреждение, обнаружившееся лишь при заливке, может изменить канал или привести к попаданию песка в металл.
Цель — получить песчаные элементы, которые собираются по проекту и отвечают требованиям последующей заливки.
4. Установить стержни, собрать форму, проверить литники и вентиляцию
Стержень устанавливают в предусмотренное проектом положение. После позиционирования, опирания и необходимого закрепления форму закрывают и проверяют сборку.
До закрытия должны быть ясны три вопроса: откуда металл входит, откуда поступает питание при затвердевании и как выходят газы из полости и стержней? Литники направляют металл, прибыли обеспечивают предусмотренное питание, вентиляционные каналы отводят газы.
Эти элементы задают при разработке технологии. Теперь проверяют правильность их изготовления и соединения. Применение и расположение фильтров также определяют по сплаву и схеме заполнения.
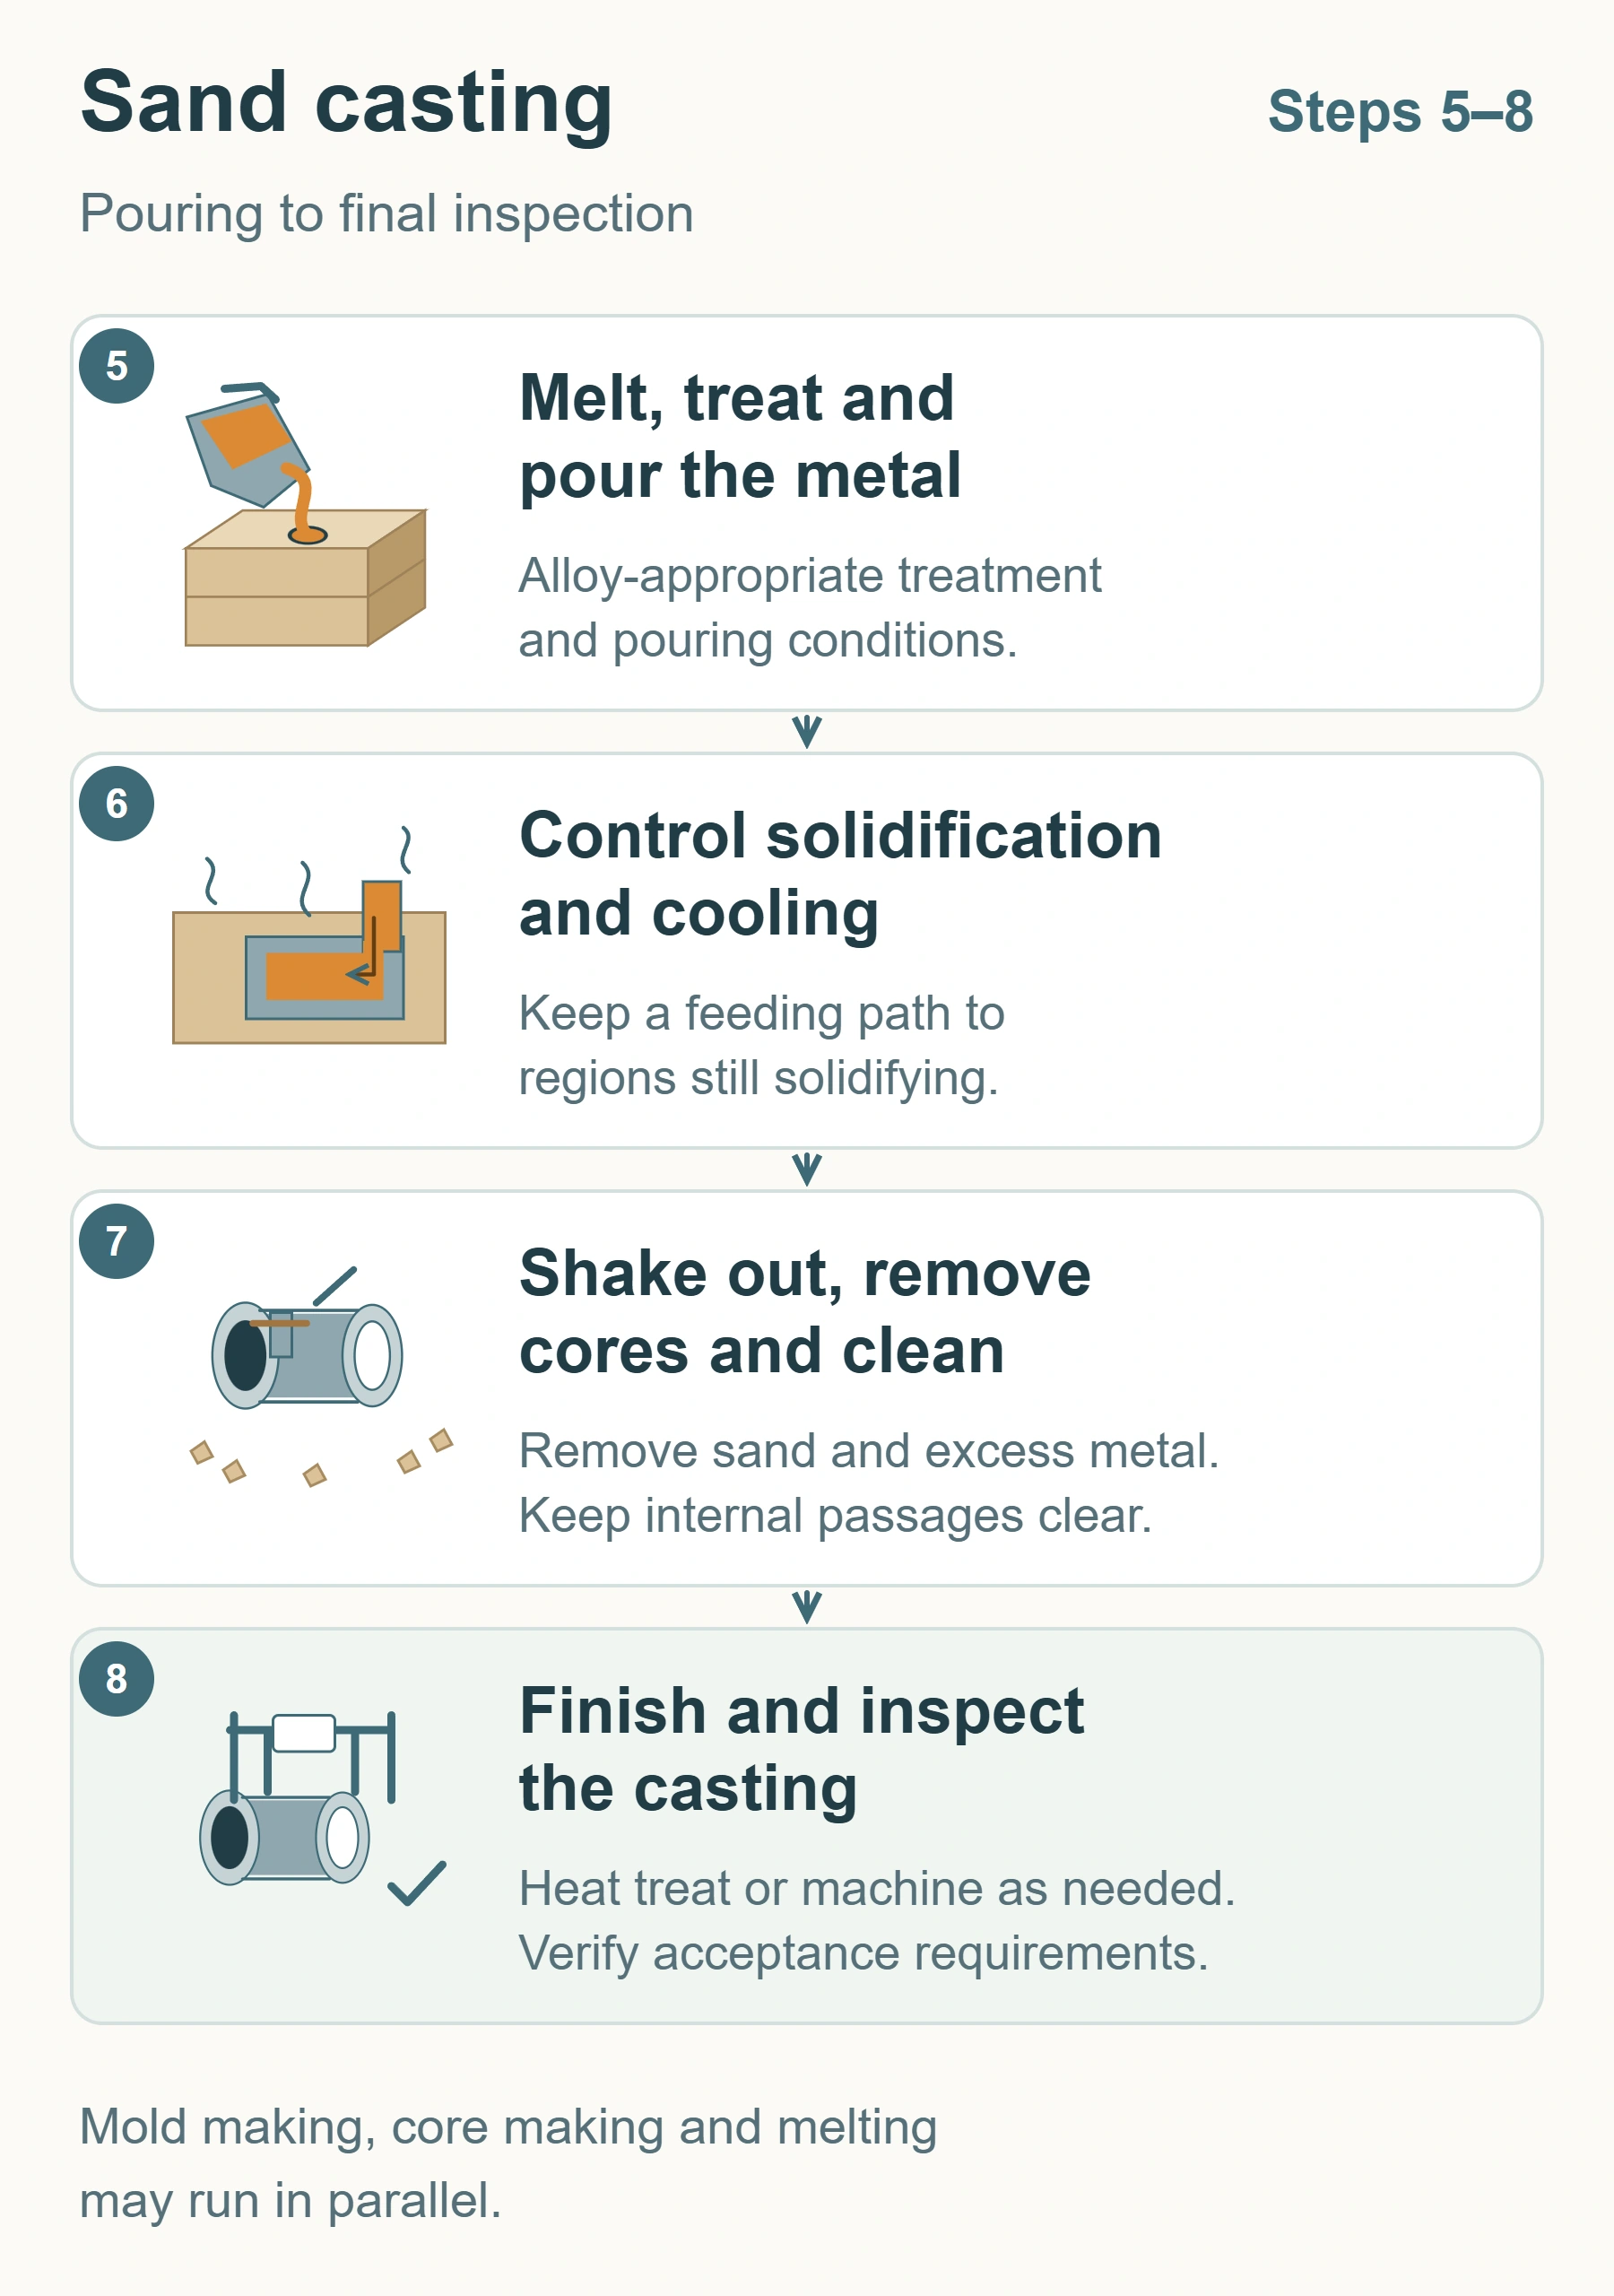
5. Расплавить, обработать и залить металл
Металлическую шихту плавят, контролируют состав и проводят необходимую обработку расплава для выбранного сплава. Затем металл заливают в подготовленную форму.
Температура заливки, чистота расплава, место подвода и заполнение могут влиять на качество. Температуры и обработка должны соответствовать сплаву, толщине стенок и условиям формы. Для алюминия, чугуна, стали и медных сплавов нет единого универсального набора параметров.
В полом корпусе металл должен заполнить пространство вокруг стержня и образовать непрерывные стенки. Полная полость подтверждает лишь завершение заполнения. Внутренняя плотность, сохранение положения стержня и точность размеров требуют дальнейшего управления затвердеванием и контроля.
6. Управлять затвердеванием и охлаждением, сохраняя питание
Разные участки металла затвердевают неодновременно. Последовательность зависит от толщины, формы и теплоотвода. В зоны, нуждающиеся в питании, жидкий металл должен поступать по действующему пути.
Например, массивный участок ещё требует питания, а более тонкая связь с прибылью уже затвердела. Даже расположенная рядом прибыль тогда может не подавать металл. Эта связь описана в пояснении Steel Founders’ Society of America о затвердевании и питании. Одна из задач направленного затвердевания — обеспечить последовательность, благоприятную для питания.
Изменение размеров после охлаждения и внутренние усадочные раковины — разные проблемы. Первая относится к размерному контролю, вторая — к достаточной подаче металла при местном затвердевании. Прибыли проектируют с учётом сплава и геометрии.
7. Выбить форму, удалить стержни, отрезать литники и прибыли, очистить
После охлаждения до состояния, допускающего дальнейшие операции, отливку отделяют от формы при выбивке. Затем удаляют стержни, отрезают литниковую систему, прибыли и лишний металл, очищают поверхности по требованиям.
Только после этого внутренний канал насоса становится пригодной к использованию полостью. Для сложных каналов учитывают выход остаточного песка, доступ инструмента или очищающей среды и способ проверки чистоты. Чистая наружная поверхность не доказывает завершения внутренней очистки.
При выбивке геометрия формы обычно разрушается, но песок может пройти подходящую обработку и регенерацию. Его повторное использование не противоречит изготовлению новой формы для каждой заливки.
8. Выполнить термообработку, механическую обработку и контроль
После очистки выполняют операции, предусмотренные материалом и поставкой. Термообработку проводят там, где она требуется; сопрягаемые, монтажные и уплотнительные поверхности обрабатывают по чертежу. Последовательность определяется технологическим маршрутом.
Контроль обычно начинается с внешнего вида и размеров, затем проверяют материал и заданные свойства. Требования к внутреннему качеству или герметичности могут предусматривать неразрушающий контроль, испытания давлением или на утечки. Методы и критерии приёмки должны соответствовать назначению.
Теперь оценивают не просто получение формы, а выполнение требований поставки. При обнаружении проблем записи по материалам, песчаным элементам, заливке и обработке должны обеспечивать прослеживаемость и последующее улучшение.
4. Что меняется при традиционной формовке и 3D-печати песчаных форм?
Основное различие — способ получения форм и стержней.
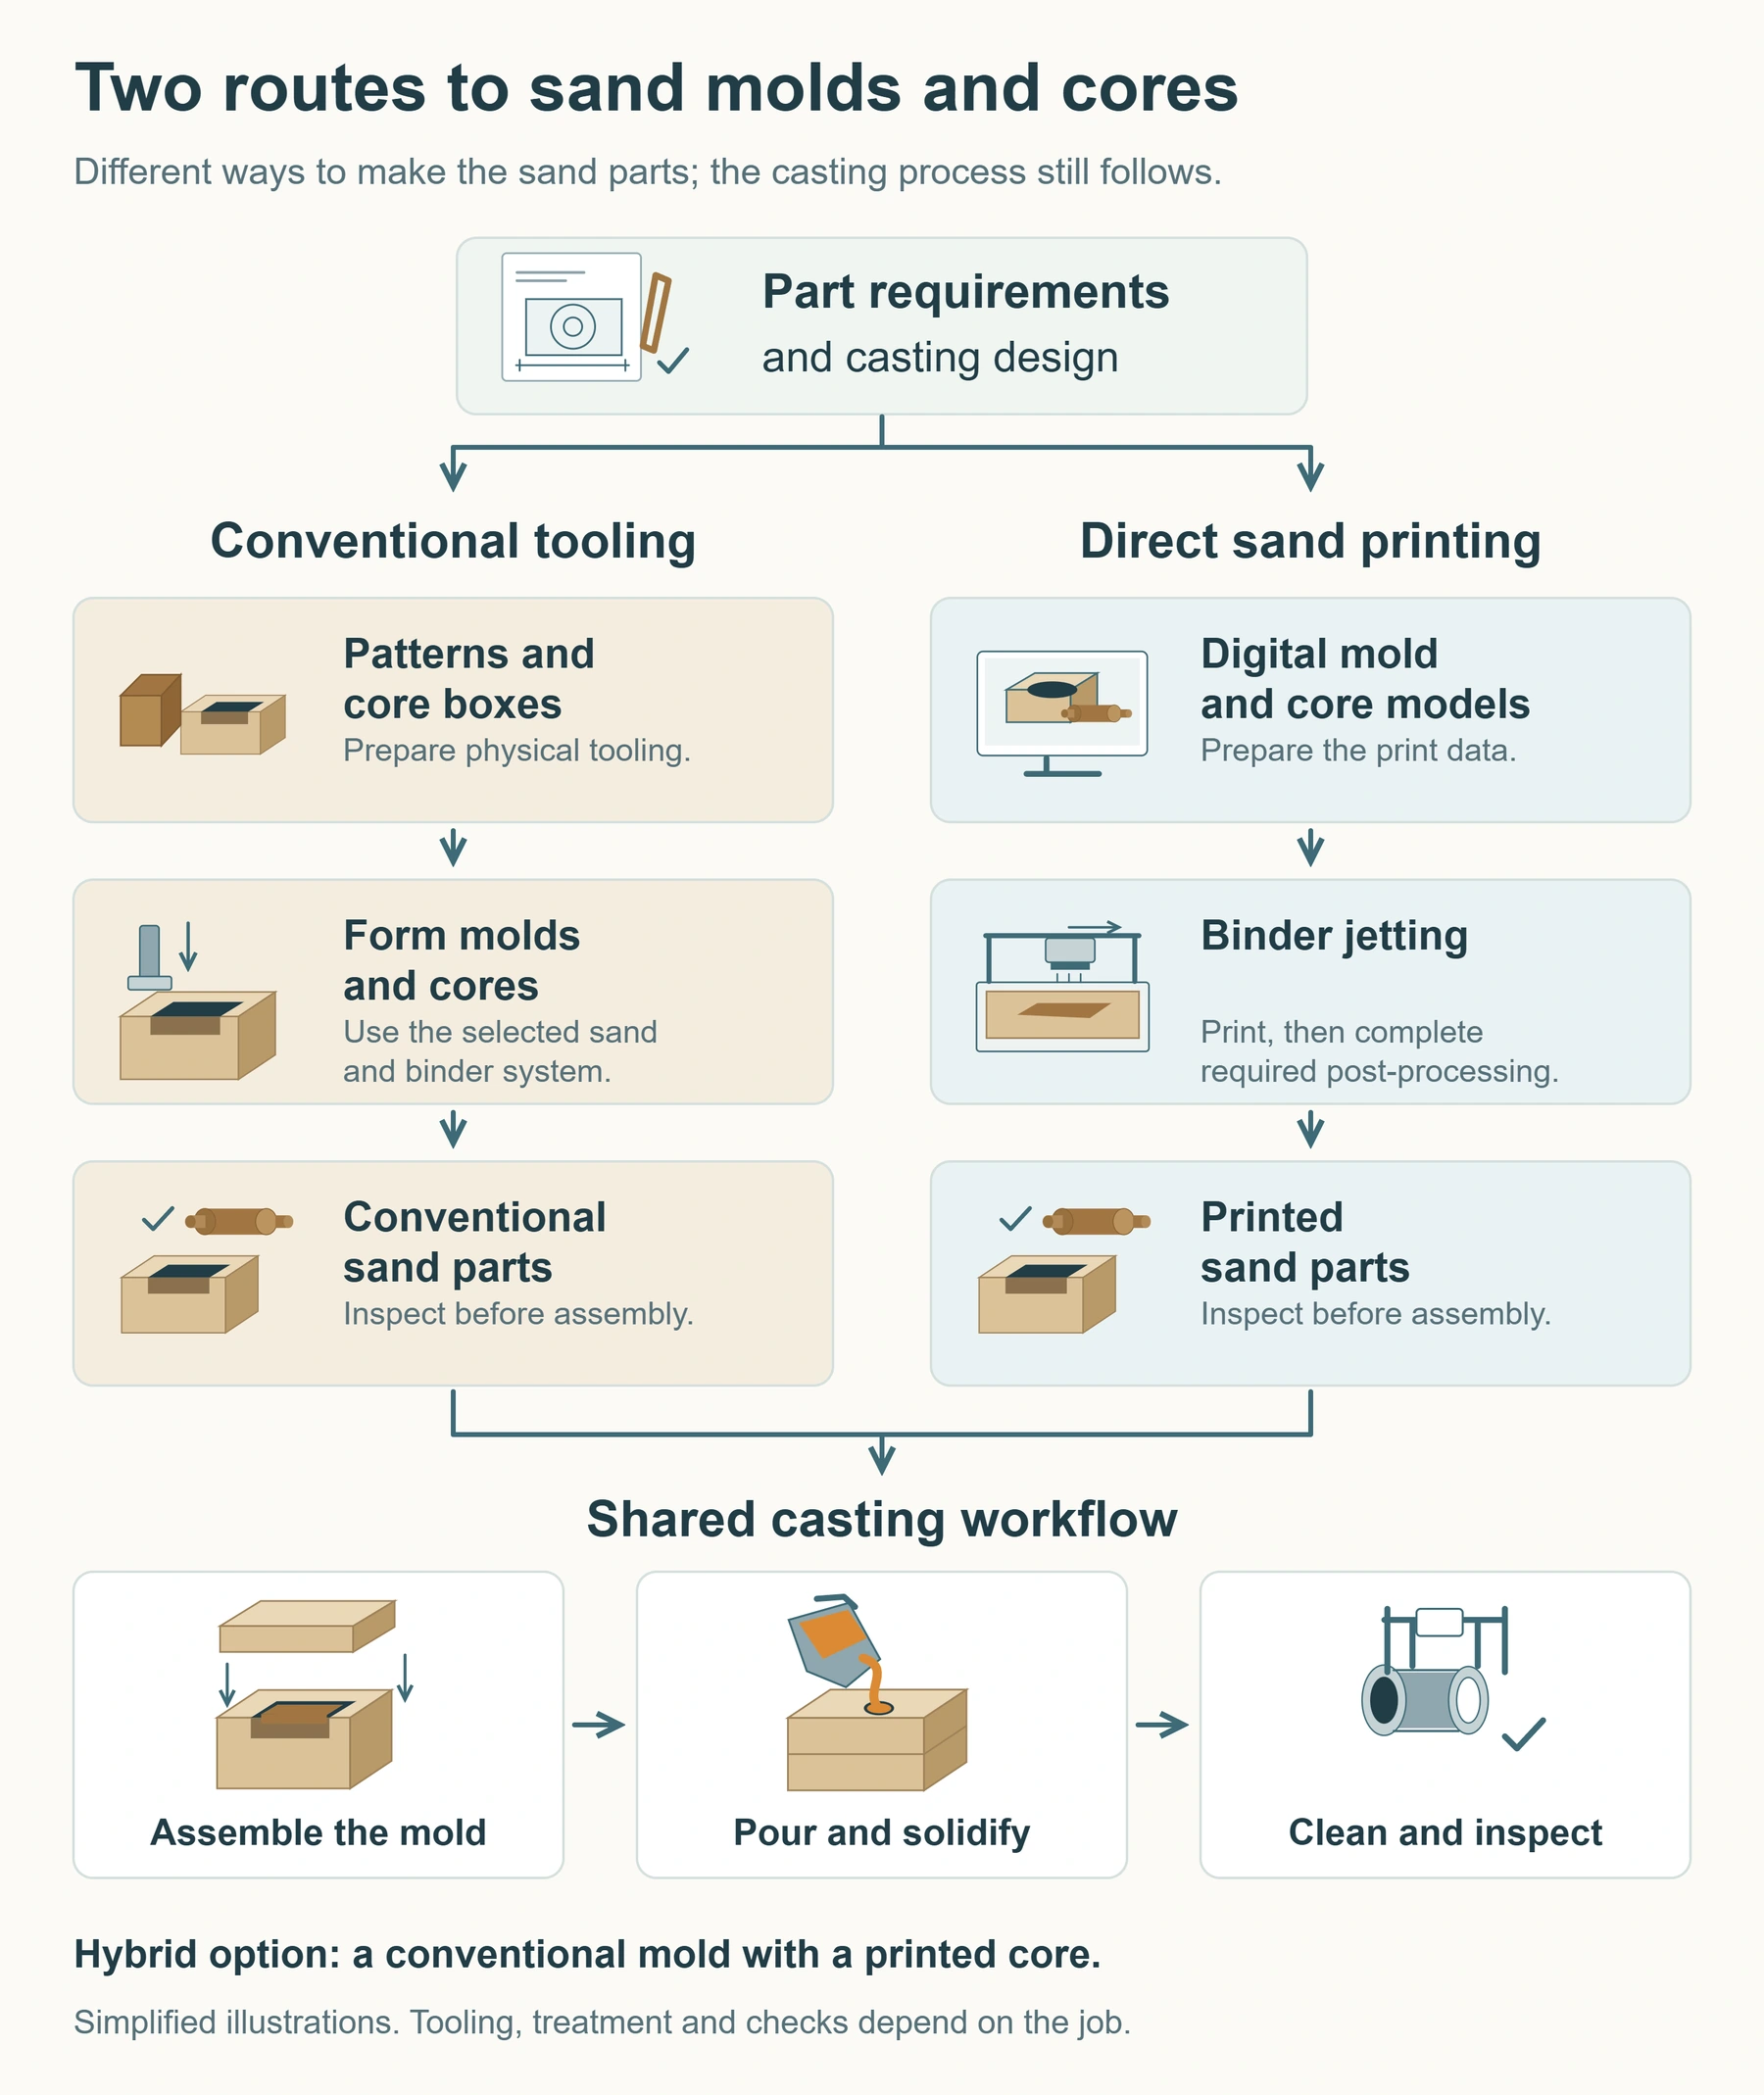
При традиционном подходе сначала изготавливают модели, стержневые ящики и другую оснастку, затем многократно используют её для формовки. Прямая печать начинается с цифровых моделей и послойно связывает песчинки струйным нанесением связующего. Отверждение, удаление свободного песка и проверка следуют требованиям материала. Материал NIST о binder jetting объясняет связывание частиц порошка связующим; при использовании песка получают литейные формы или стержни.
Подробности приведены в описании печати песчаных форм от нарезки CAD-модели до очистки и последующей обработки.
| Критерий | Традиционные модели и стержневые ящики | Прямая печать песчаных элементов |
|---|---|---|
| Подготовка | Изготовление, отработка и обслуживание физической оснастки | Подготовка данных печати и проверка песка со связующей системой |
| Изменение конструкции | Оценка доработки или замены оснастки | Изменение цифрового проекта и проверка результатов печати и литья |
| Сложные полости | Оценка конструкции ящика, разделения и сборки стержней | Оценка печатаемости, прочности стержня и возможности удаления песка |
| Повторное производство | Учёт имеющейся оснастки и цикла формовки | Учёт мощности печати, обработки и сборки |
Прямую печать можно оценивать для прототипов, запчастей, сложных стержней и частых изменений. Для устойчивого серийного выпуска совместно сравнивают оснастку, изготовление песчаных элементов, очистку и контроль; одного количества недостаточно. Сочетание традиционных форм и печатных стержней позволяет применять цифровое производство там, где оно полезно.
Если наружная форма корпуса насоса неизменна, а проверить нужно несколько каналов, можно сохранить наружную оснастку и напечатать разные стержни. Всё равно проверяют их посадку в существующую форму, толщины стенок и очистку каждой версии. Частичное применение печати также требует полной проверки литейного процесса.
Песчаный 3D-принтер SJ-1200 компании Cprint 3D производит формы и стержни и включается именно на этом этапе. После печати остаются сборка, заливка, затвердевание и приёмка. Размерную точность песчаных элементов нельзя напрямую приравнивать к допускам готовой отливки.
5. Какие металлы и детали отливают в песчаные формы?
Процесс подходит для нескольких групп сплавов, но конкретную технологию определяют по марке материала и требованиям детали.
| Группа металлов | Примеры деталей | Основные условия |
|---|---|---|
| Алюминиевые сплавы | Корпуса, детали двигателей и прототипы | Толщина стенок, внутреннее качество, термообработка и механическая обработка |
| Чугун | Конструкции станков, насосы, арматура и детали двигателей | Микроструктура, геометрия и эксплуатационные свойства |
| Литая сталь | Корпуса арматуры и механические детали подходящих марок | Огнеупорность формы, питание и последующая обработка |
| Медные сплавы | Элементы арматуры и трубопроводов подходящих марок | Выбор сплава, рабочая среда и требования к поверхности |
Например, в данных Copper Development Association по C89537 указаны состояние после литья в песок и применение в арматуре. Это не означает взаимозаменяемости всех медных сплавов. Аналогично название «алюминиевый корпус» не определяет технологию: нужны марка, геометрия, количество и требования приёмки.
Песчаное литьё можно рассматривать для сложных внутренних полостей, крупных цельных конструкций или проверки проекта небольшим тиражом. Цифровые возможности показаны в применении технологий изготовления песчаных форм и стержней. Окончательный выбор также учитывает другие способы литья металлов и дальнейшую обработку.
6. Рассматривать преимущества вместе с ограничениями
Песчаное литьё охватывает широкий диапазон сплавов и размеров, а стержни позволяют создавать каналы и полости. Традиционные модели используют повторно; цифровая формовка расширяет возможности при отдельных изменениях и сложных стержнях.
Экономичность зависит от задачи. В обзоре процессов Aluminum Association отмечено, что для некоторых малосерийных, сложных или крупных алюминиевых отливок песчаные формы могут быть выгоднее литья под давлением и в постоянные формы. Это нельзя распространять на любой металл и объём выпуска.
Ограничения также существенны: формы обычно разовые, а формовка, подготовка песка и очистка постоянно требуют ресурсов. Сложные стержни нуждаются в надёжном позиционировании и доступе для удаления песка. Поверхность и размерные возможности зависят от процесса; ответственные поверхности могут требовать обработки.
Чтобы сравнить формирование полости, воспроизведение внешних деталей и получение внутренних каналов при литье в песчаные формы и по выплавляемым моделям, прочитайте статью «Литьё в песчаные формы и по выплавляемым моделям: в чём разница».
Полную стоимость оценивают с учётом оснастки, материалов, изготовления, последующей обработки и контроля. Сравнение только формовки может упустить работы, влияющие на поставку.
Коммерческие предложения должны иметь одинаковый объём поставки. Цену заготовки нельзя напрямую сравнивать с ценой, включающей обработку и контроль. Укажите обрабатываемые поверхности, чистоту полостей и испытания, чтобы отличать технологические различия стоимости от разницы в составе работ.
7. С чего начинать поиск причин дефектов?
При обнаружении пустот, включений или размерных отклонений сначала определяют расположение и морфологию, затем изучают производственные записи. Похожие признаки могут иметь разные причины. Одной фотографии недостаточно для решения о смене параметра.
| Наблюдаемый признак | Возможные категории | Следующие проверки |
|---|---|---|
| Пустоты или пористость | Газовая пористость, недостаточное питание и другие причины | Различать по расположению, морфологии, контролю и записям по расплаву и форме |
| Местные усадочные раковины или пористость | Нарушения затвердевания и питания | Проверить переходы толщин, поздно затвердевающие зоны и пути питания |
| Песчаные включения или остатки песка | Возможный размыв или разрушение песка | Проверить поверхности, целостность стержней и путь подвода металла |
| Швообразные несплавленные участки | Нарушения заполнения, например неспаи | Проверить встречу потоков металла, температуру и условия течения |
| Смещение контура по разъёму | Перекос полуформ или ошибка сборочного позиционирования | Проверить совмещение формы; для внутренних отклонений отдельно проверить стержень |
Таблица задаёт направление поиска и не заменяет результаты контроля. Дополнительная прибыль не обязательно устранит газовые поры, а изменение вентиляции не восстановит прерванное питание. Изучите различия между литейной усадкой, усадочными раковинами и газовой пористостью, затем проверьте пути питания и записи конкретной детали. Литники, прибыли и вентиляцию оценивают совместно.
8. Пять частых вопросов
Каждой отливке нужен стержень?
Нет. Если геометрию может сформировать сама форма, отдельный стержень может не понадобиться. Его применение и разделение определяются геометрией, разъёмом и производственной схемой, а не только размером детали.
После разрушения формы песок становится непригодным?
Геометрия формы обычно используется один раз, но песок можно вернуть в работу после подходящей обработки и проверки качества. Способ, доля возврата и добавление свежего песка зависят от смеси и условий производства. Неограниченный оборот обещать нельзя.
Почему форму обычно разрушают для извлечения детали?
Форма окружает отливку, а сложные конструкции могут содержать стержни. Выбивка и очистка удаляют эти материалы, освобождая деталь и внутренние пространства. Традиционная модель — отдельная оснастка, пригодная для следующей формы.
Даёт ли 3D-печать песка сразу металлическую деталь?
Нет. Она создаёт промежуточный элемент для литья. Плавка, заливка, очистка и другие операции остаются необходимыми. Производительность изготовления песчаных элементов следует отличать от возможностей полного литейного производства.
Песчаная форма и модель — одно и то же?
Неточная терминология может вызывать путаницу. Здесь песчаная форма означает песчаную конструкцию для заливки, а модель — оснастку традиционной формовки. Явно назвать объект и его назначение понятнее, чем полагаться на общий термин.
От геометрии детали к полноценному проекту формы
Четыре взаимосвязанных вопроса помогают понять процесс: как образуется геометрия, как поступает металл, как обеспечивается питание при затвердевании и как выходят газы. Вместе они определяют, станет ли чертёж отливкой, отвечающей требованиям.
Для оценки изготовления форм или стержней подготовьте 3D-модель, марку сплава, количество, критические размеры и требования приёмки. Затем свяжитесь с командой Cprint 3D, чтобы обсудить включение песчаной печати в существующий процесс.