
砂型铸造的基本原理
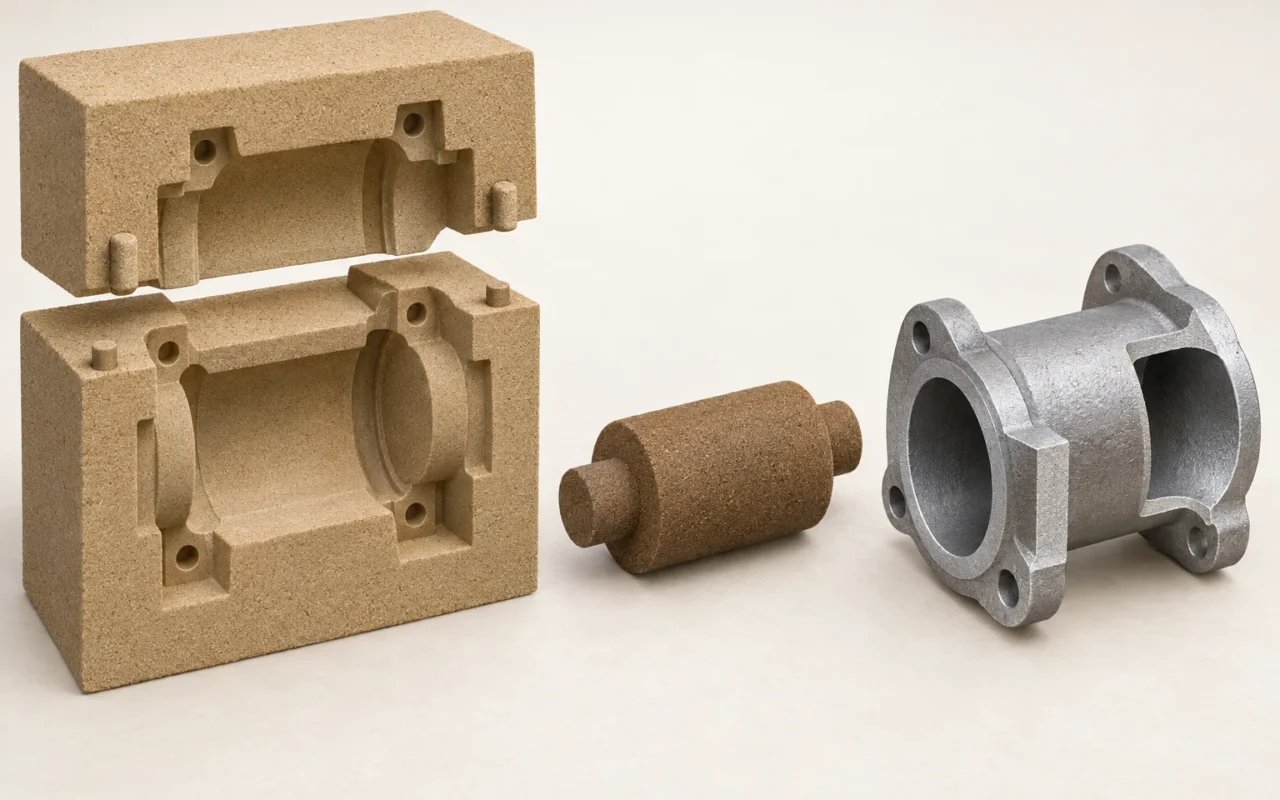
砂型铸造是将熔融金属浇入以型砂制成的铸型中,待金属凝固并冷却到适合落砂的状态后,清除砂型、取出铸件的制造方法。它既能用于较简单的实心零件,也能借助砂芯形成内部通道和空腔。
以一个带流道的泵壳为例:外面的金属轮廓怎样形成?内部为什么能留下弯曲通道?浇注完成后,又怎样判断它能否使用?理解这些问题,需要从模样、砂型和砂芯的分工说起,再沿着制型、浇注、凝固和检验走完全过程。
一、先分清模样、砂型、砂芯和铸件
这四个名称分别对应不同的制造对象,不能混用。
| 对象 | 在流程中做什么 | 用泵壳理解 |
|---|---|---|
| 模样 | 传统制型时用于形成型腔的工装 | 提供与泵壳外形相关、带有工艺调整的几何形状 |
| 砂型 | 限定铸件形状,容纳浇入的金属液 | 围出泵壳外轮廓及浇注所需的空间 |
| 砂芯 | 占据需要保留为空腔或其他难以直接成形的部位 | 在浇注时占住内部流道的位置 |
| 铸件 | 金属凝固后得到的实体 | 经清理后得到泵壳毛坯,再按要求加工和检验 |
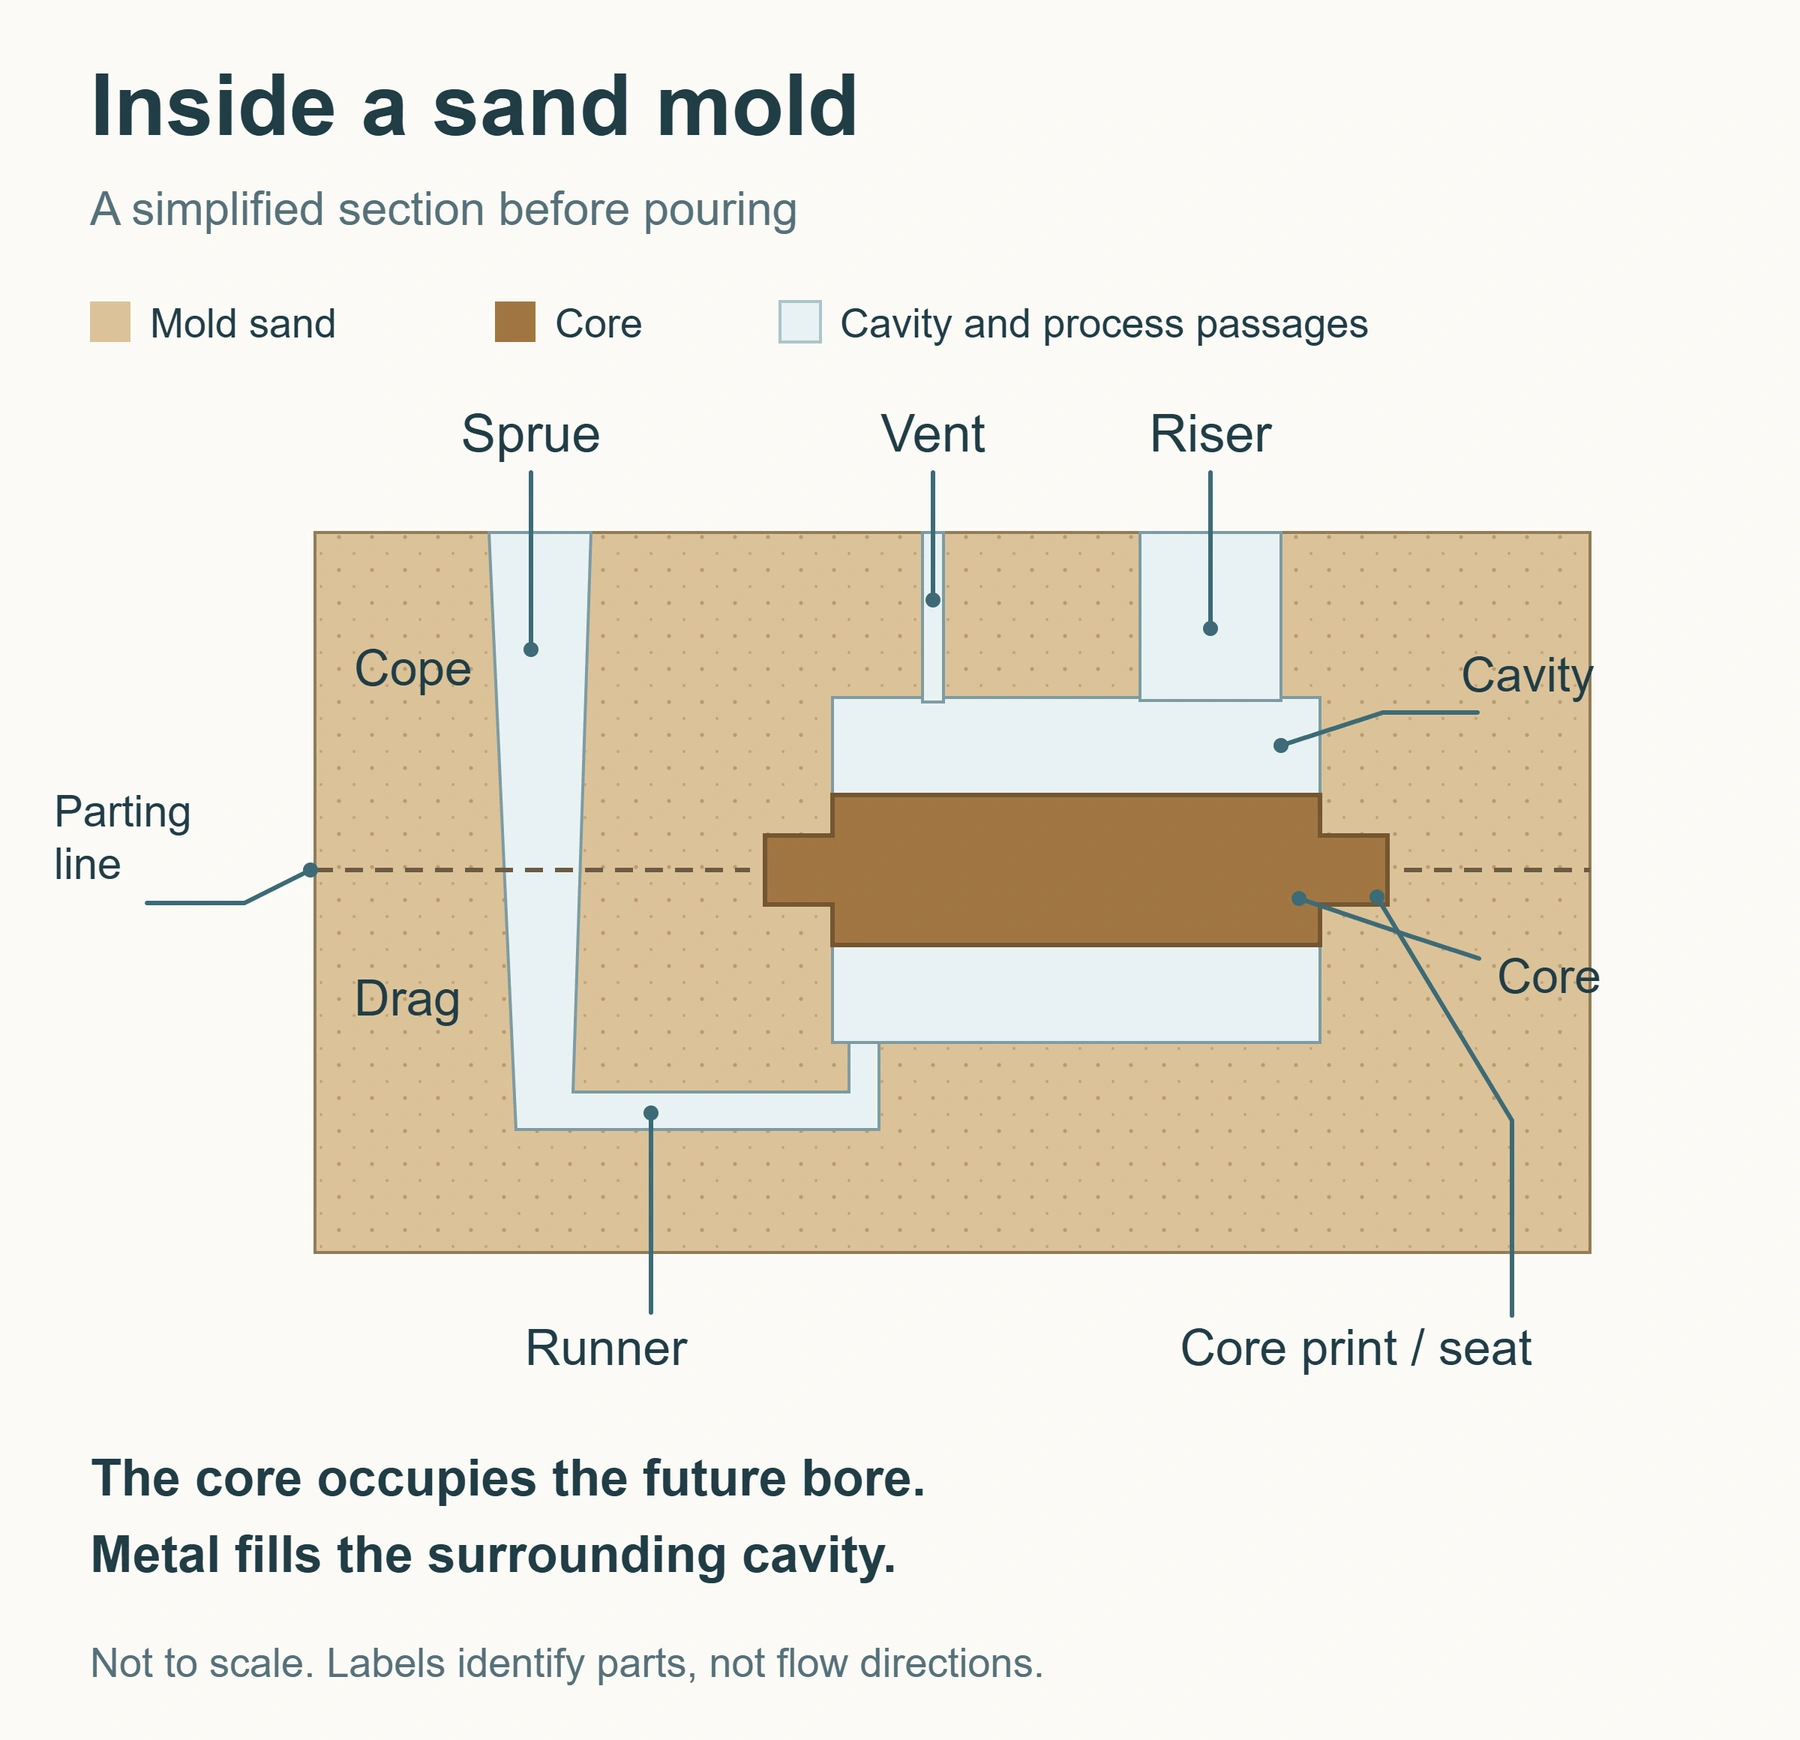
其中,砂型是实体,型腔则是砂型内留给金属的空间。砂芯放入后,金属填充的是砂型与砂芯之间的区域;砂芯清除后,它原来占据的位置就成为内部通道。美国铸造协会的砂资料介绍也以外部轮廓和内部空腔来解释砂型与砂芯的基本分工。
在常见的水平分型结构中,上型和下型在分型面处合拢,砂箱用于支承型砂。砂芯通过芯头与砂型中相应的承座等结构支承、定位,不能只是随意放进型腔。定位发生偏差时,即使铸件外轮廓看起来正常,内部流道位置和局部壁厚也可能不符合要求。
铸型里还要安排金属进入的浇道、用于补缩的冒口,以及帮助气体排出的通道。它们与零件型腔共同组成铸型系统,各自承担不同任务。因此,铸型设计需要同时处理几何形状、金属流动、凝固和排气。
二、砂型由什么组成,为什么能保持形状?
单独的松散砂粒很难保持复杂形状。铸造用型砂以基础砂构成骨架,再通过粘结体系获得制型和浇注所需的性能。水分、固化组分和其他添加剂是否加入,要看采用哪种材料体系。
两条常见路线可以帮助入门:湿型砂通常由黏土和水参与粘结;树脂自硬砂则利用可在相应条件下固化的树脂体系成形。湿型砂的英文名称是green sand,这里的“green”并不表示砂呈绿色,也不是环保等级。这些名称可在AFS铸造术语表中查到。
选砂不能只看它有多硬。砂型需要足够的强度来承受搬运、装配和金属液作用,也要具备与浇注条件匹配的耐火性;气体要能够排出,浇注后又应便于清砂。制型时,砂料还必须能够填充模样周围的细节。
这些要求彼此关联。例如,能保持细小结构,并不自动意味着内部残砂容易清除。同一种砂料配方也不能不加验证地用于所有合金和零件。材料选择应结合铸造砂、粘结剂与旧砂循环利用的整体安排。如果进入砂型打印选材,可进一步了解四类打印砂材的性能与适用条件。
三、砂型铸造的八步流程:从图纸到合格铸件
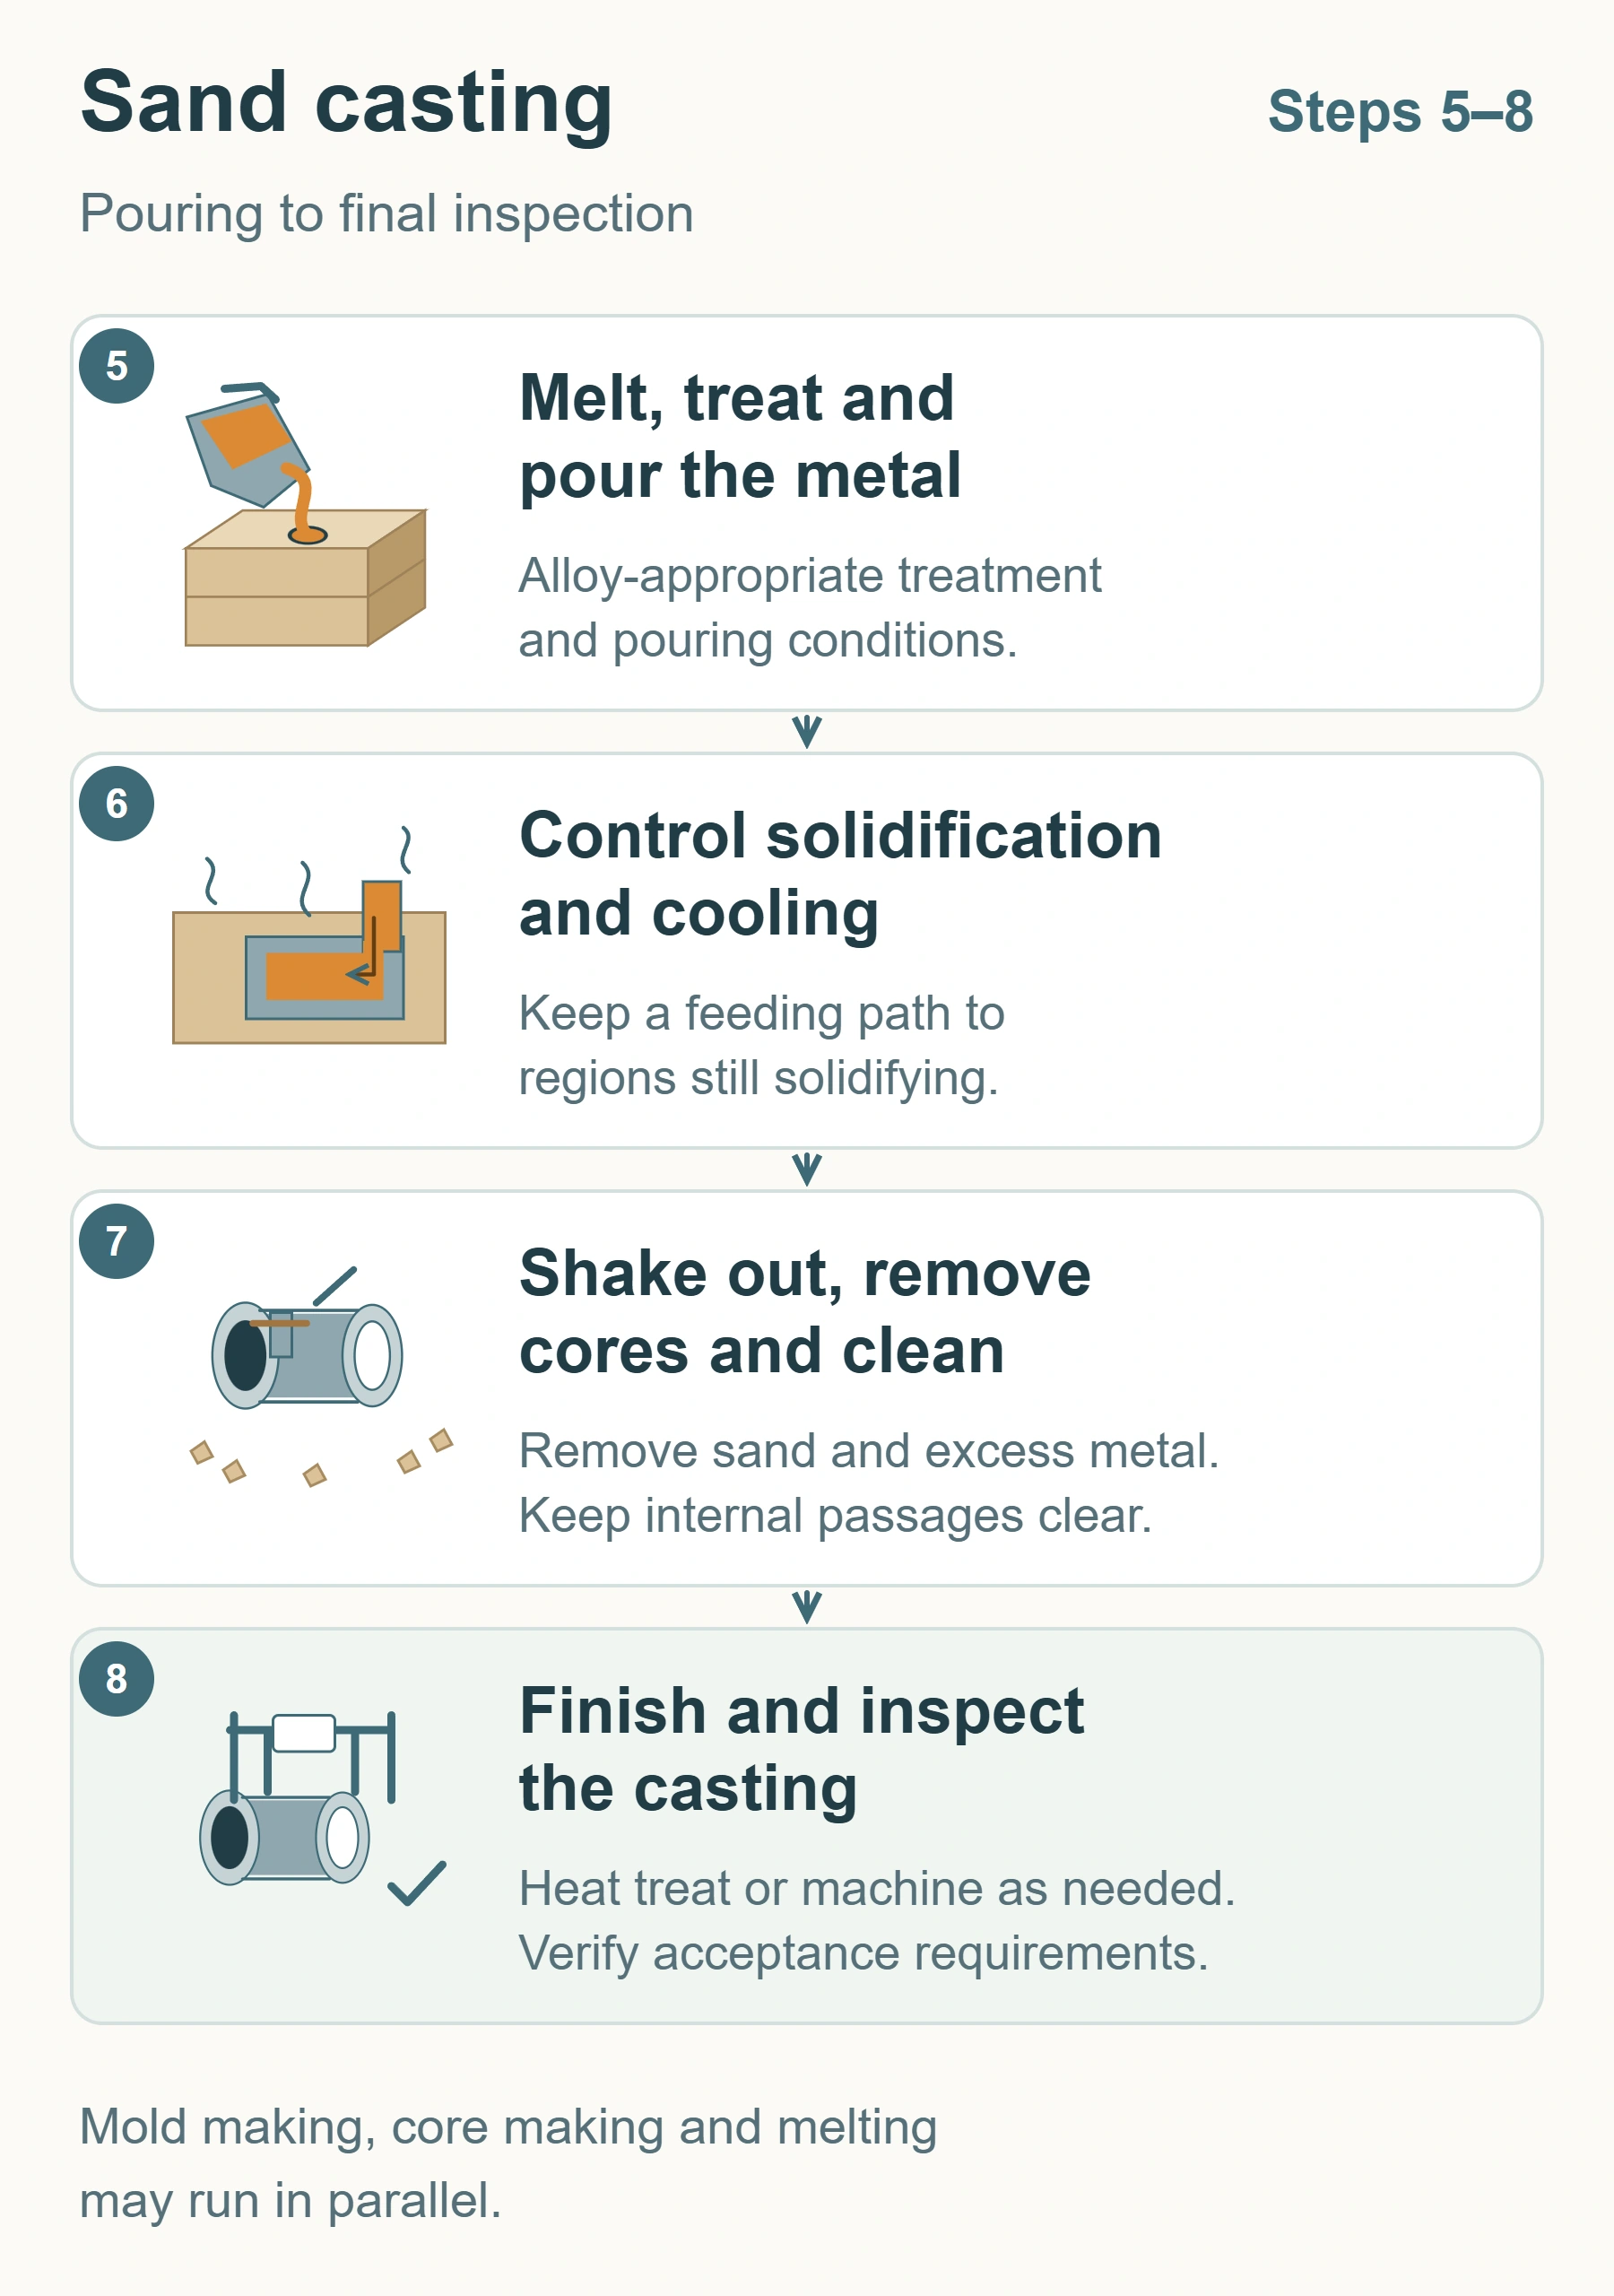
理解砂型铸造,可以把工作分成下面八步。实际生产中的制型、制芯和熔炼可能并行开展;这里按读者理解零件如何形成的顺序展开。

1. 评审零件要求,确定铸造方案
首先要明确材料牌号、零件结构、数量以及交付要求。图纸中的关键尺寸、壁厚变化、加工表面和验收条件,会共同影响制型和浇注方案。
对带流道的泵壳,工程人员需要看清内部通道如何成形、法兰面怎样加工,以及是否有压力或泄漏检验要求。若只有外形模型,没有这些信息,就难以判断砂芯怎么放、哪些位置需要留加工余量、后续怎样验收。
这一阶段还应确认交付的是铸造毛坯还是完成加工的零件。将要求提前说清,有助于设计、采购和铸造厂围绕同一目标开展工作。
2. 把零件几何转成模样、砂型和砂芯设计
传统路线需要准备模样和芯盒,芯盒是制造砂芯的工装。直接打印路线则准备砂型、砂芯及相关工艺结构的数字模型。两者都要把产品几何转化为可制造的铸造方案。
这里有三项容易混淆的调整:拔模斜度帮助实体模样或砂芯从相应工装中脱出;加工余量给后续切削预留金属;尺寸收缩补偿则考虑铸件冷却后的尺寸变化。
三者的目的不同,也不能互相替代。把模型放大,并不能解决凝固时补缩不足造成的缩孔。直接打印砂型可省去为取出实体模样设置拔模斜度的约束,但仍要考虑砂件取出、装配、清砂和最终尺寸要求。
3. 制型、制芯,检查砂件质量
传统制型时,型砂围绕模样成形,取出模样后留下相应型腔;砂芯则按选定工艺在芯盒中成形。固化、涂料和干燥要求随砂体系与使用条件确定,不能把某一种做法当作所有砂件的必选步骤。
在进入装配前,要检查砂型和砂芯的尺寸、砂面完整性及定位部位。细长砂芯即使形状正确,也需要能够承受搬运和装配。损伤若留到浇注时才暴露,可能影响通道形状,或让砂粒进入金属液。
这一阶段的目标,是得到可按设计装配、满足后续浇注要求的砂件。
4. 下芯、合型,复查浇注与排气系统
下芯就是把砂芯放到铸型中的设计位置。完成定位、支承和必要的固定后,再合型并检查装配状态。
合型前应能回答三个问题:金属从哪里进入型腔?凝固需要补充的金属从哪里来?型腔和砂芯中的气体怎样排出?浇道负责引导金属流动,冒口在相应方案中提供补缩金属,排气结构帮助气体离开铸型。
这些结构应在工艺设计时确定,此时检查的是它们是否按设计形成、连接是否正确。过滤件是否使用、布置在哪里,也应结合合金和充型方案决定。
5. 熔炼、处理和浇注金属
金属原料经过熔炼,并按所用合金的要求进行成分控制和必要的熔体处理,随后浇入准备好的铸型。
浇注温度、熔体洁净度、金属进入的位置和充型过程,都可能影响铸件质量。温度和处理方法必须与合金、壁厚及铸型条件匹配,铝、铁、钢和铜合金不能共用一套通用参数。
对泵壳这样的中空件,金属要在砂芯周围填充并形成连续壁面。型腔被填满只是完成充型,内部是否致密、砂芯位置是否保持、尺寸能否合格,还需要继续经过凝固控制和检验。
6. 控制凝固与冷却,保持有效补缩
金属进入铸型后,各部位不会同时凝固。壁厚、形状和散热条件不同,凝固先后也会变化。在需要补缩的区域,金属液必须能够沿有效路径补充进去。
例如,某个厚大部位还需要补缩,而连接冒口的较薄部位已经凝固,即使旁边仍有冒口,也可能无法继续供给金属。这种关系在美国铸钢协会的凝固与补缩说明中有具体解释。方向性凝固设计的目的之一,就是让凝固顺序有利于补缩。
因此,冷却后的尺寸变化与内部缩孔是两类问题:前者涉及尺寸控制,后者涉及局部凝固时能否得到足够补充。冒口方案应按合金和结构设计。
7. 落砂、去芯,切除浇冒口并清理表面
铸件冷却到适合后续操作的状态后,与砂型分离,这个环节称为落砂。随后清除砂芯、切除浇冒口及多余金属,并按要求清理表面。
泵壳内部流道在这时才真正成为可用的空腔。设计复杂通道时,需要同时考虑残砂能否排出、工具或清理介质能否到达,以及清理效果怎样检查。外部表面已经干净,并不代表内部也已完成清理。
砂型的形状通常在落砂中被破坏,但砂料可以进入相应处理与回用流程。这与每次浇注都重新获得一副砂型并不矛盾。
8. 按要求热处理、机加工和检验
清理后的铸件还要按材料和交付要求完成后处理。需要热处理的零件按规定工艺处理,需要配合、安装或密封的表面则按图纸安排加工;具体先后顺序由工艺路线确定。
检验通常从外观和尺寸入手,再按要求核查材料与性能。有内部质量或密封要求时,还可能安排适用的无损检测、压力或泄漏检验。检测项目及验收标准应与用途对应。
至此,评价对象从“铸出形状”转为“是否符合交付要求”。检验发现问题后,还应能够追溯到材料、砂件、浇注和后处理记录,支持后续改进。
四、传统制型与3D打印砂型,分别改变哪一步?
两条路线的主要区别,在于怎样获得砂型和砂芯。
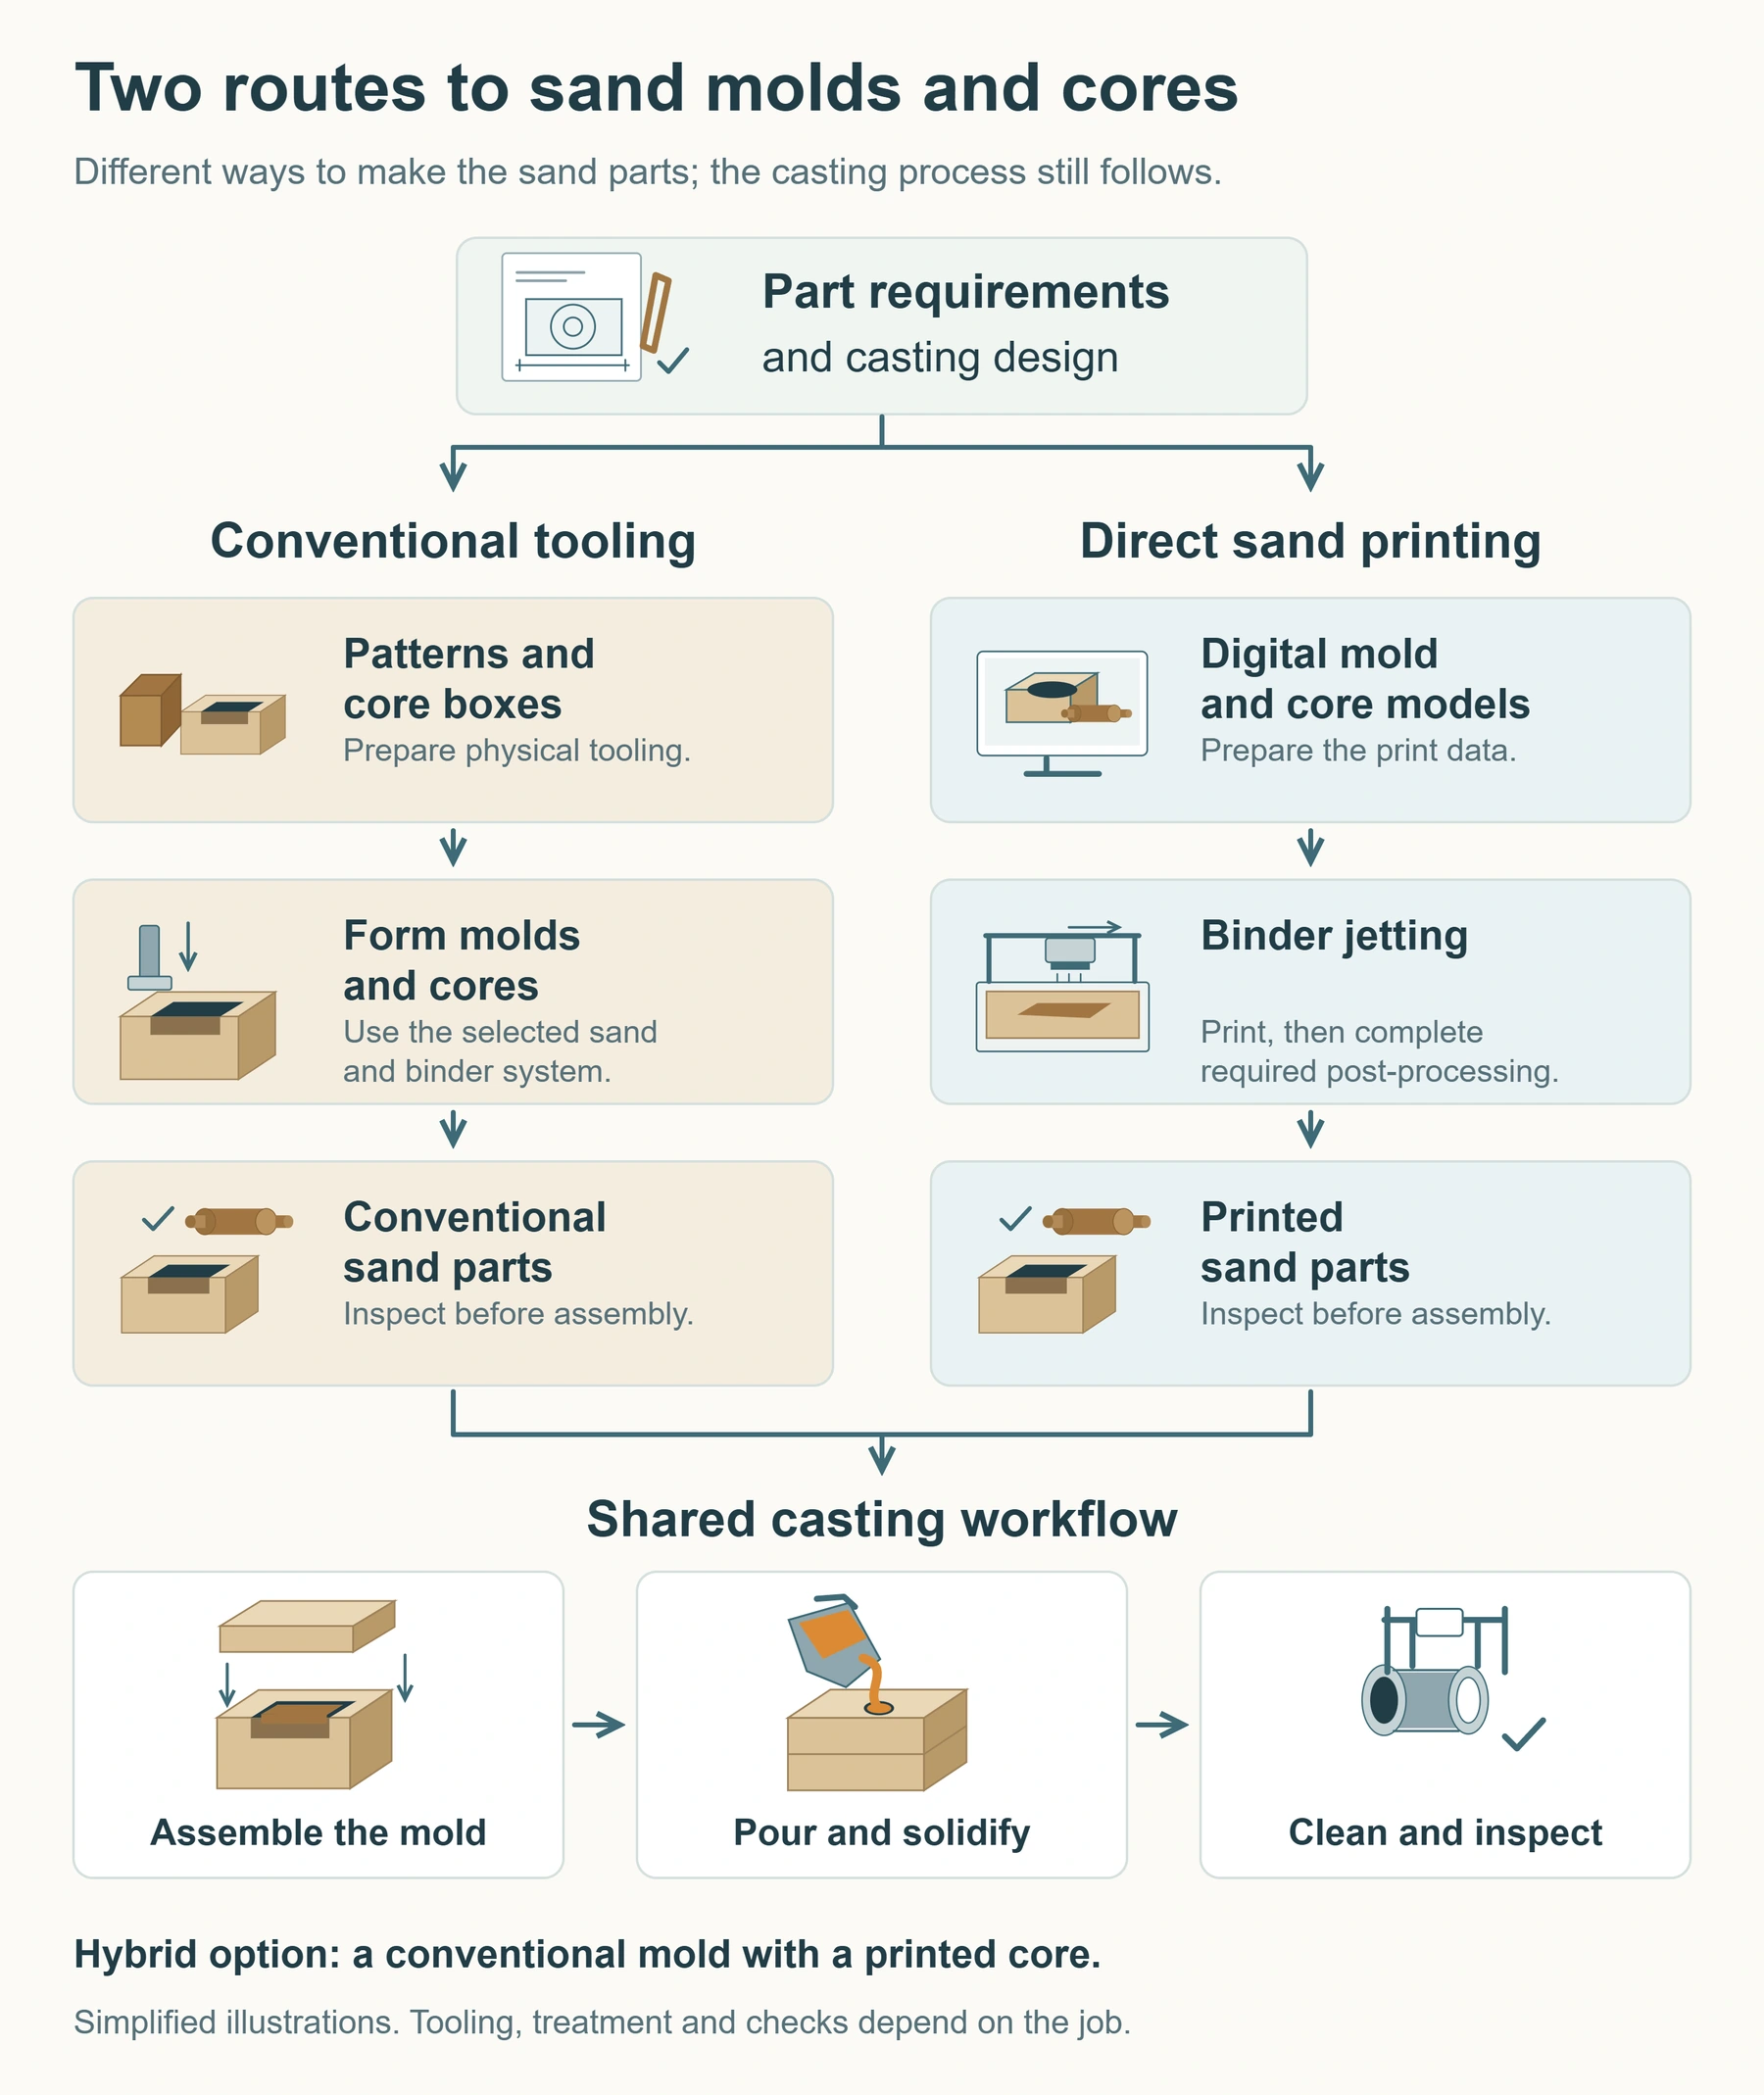
传统路线先制作模样、芯盒等工装,再利用这些工装反复制型。直接砂型打印则从准备好的数字模型出发,通过粘结剂喷射将砂粒逐层结合成所需形状,再按材料体系要求完成固化、清砂和检查。NIST对粘结剂喷射的介绍说明了粘结剂结合粉粒的基本原理;采用砂料时,得到的是铸造用砂型或砂芯。
打印环节的具体步骤可参阅从CAD切片到清砂后处理的砂型打印流程。
| 比较事项 | 传统模样、芯盒路线 | 直接砂型打印路线 |
|---|---|---|
| 前期准备 | 制作、调试并维护实体工装 | 准备打印数据,验证砂料与粘结体系 |
| 设计改动 | 评估工装修改或重做 | 修改数字方案,再验证打印与铸造结果 |
| 复杂内腔 | 评估芯盒结构、分芯与组芯 | 评估可打印性、砂芯强度和清砂条件 |
| 重复生产 | 结合已有工装和制型节拍判断 | 结合打印、后处理及装配能力判断 |
原型、备件、复杂砂芯和频繁改型的任务,可以评估直接打印。稳定重复生产则应把工装、砂件制造、清理和检验一起比较,不能只用数量多少决定路线。也可以采用传统砂型配打印砂芯的组合,在有需要的环节引入数字制造。
假设泵壳外形保持不变,只需要验证几种内部流道,就可以评估保留外型工装、分别打印不同砂芯的方案。评审仍要检查砂芯与原砂型的定位是否匹配、壁厚是否满足要求,以及各版本是否便于清砂。局部采用打印,同样需要完整的铸造验证。
众城智慧的SJ-1200砂型3D打印机用于制造铸造砂型和砂芯,其接入位置就在这个环节。砂件打印完成后,仍需继续装配、浇注、凝固和验收;打印砂件的尺寸表现,也不能直接等同于最终铸件公差。
五、哪些金属和零件可以采用砂型铸造?
砂型铸造可以用于多类合金,但具体方案要围绕材料牌号和零件要求建立。
| 金属类别 | 可用于理解的零件方向 | 需要重点确认的条件 |
|---|---|---|
| 铝合金 | 壳体、发动机部件和原型件 | 壁厚、内部质量、热处理及加工要求 |
| 铸铁 | 机床结构件、泵阀和发动机部件 | 材料组织、结构及使用性能 |
| 铸钢 | 适用牌号的阀体和机械零件 | 砂型耐火能力、补缩及后处理方案 |
| 铜合金 | 适用牌号的阀件和管路部件 | 合金选择、使用环境及表面要求 |
例如,美国铜业发展协会的C89537材料资料列有砂型铸态及阀件相关应用,但这不意味着所有铜合金都能互相替代。同样,零件统称为“铝壳体”,也不足以确定生产方案,还要明确牌号、几何、数量和验收要求。
当零件包含复杂内腔、需要较大整体结构,或希望在较小数量下验证设计时,砂型铸造可以进入工艺评估清单,数字制型的应用方向可参考砂型与砂芯制造应用。最终选择仍要与其他金属铸造工艺及后续加工方案一起判断。
六、砂型铸造的优势与限制,应该一起看
砂型铸造具有较宽的合金和零件尺寸适用范围,砂芯也为内部通道和空腔提供了成形手段。传统模样可以重复使用,数字制型则为部分改型和复杂砂芯任务增加了选择。
成本优势需要放到具体对象里理解。美国铝业协会的加工介绍指出,与压铸和金属型铸造相比,砂型铸造在一些小批量、复杂或大型铝铸件任务中可能更经济。这一判断不能扩展成任何金属、任何数量下都最便宜。
限制同样清楚:砂型通常是一次性的,制型、砂处理和清理会持续占用资源;复杂砂芯需要可靠定位,也需要留出清砂条件;铸态表面与尺寸能力受工艺影响,关键表面可能还要机加工。
如果还在比较砂型与熔模的型腔形成、外形细节和内腔条件,可继续阅读砂型铸造与熔模铸造的区别。
评估总成本时,应把工装、材料、制造、后处理及检验放在同一张清单上。只比较制型费用,容易漏掉真正影响交付的工作。
采购比较报价时,也应统一交付范围:一份只包含铸造毛坯,另一份包含加工和检验,两者的单价不能直接比较。把加工面、内腔清洁要求和检测项目写清,才能看出费用差异来自工艺,还是来自交付内容不同。
七、常见缺陷,从哪里开始检查?
发现孔洞、夹杂或尺寸偏差后,首先要确认缺陷在哪里、呈现什么形态,再结合生产记录判断原因。相似外观可能对应不同问题,单凭一张照片不宜直接决定调整哪项参数。
| 观察到的现象 | 需要考虑的类别 | 下一步检查方向 |
|---|---|---|
| 孔洞或孔隙 | 气体相关孔隙、补缩不足等 | 结合位置、形貌、检测结果及熔体和砂型记录区分 |
| 局部缩孔或疏松 | 凝固和补缩问题 | 复核厚薄变化、较晚凝固区域及补缩通道 |
| 夹入砂粒或砂质残留 | 冲砂、掉砂等可能性 | 检查砂面、砂芯完整性和金属进入路径 |
| 接缝状未融合区域 | 冷隔等充型问题 | 复核金属液相遇位置及温度、流动条件 |
| 分型位置轮廓错移 | 错箱或装配定位问题 | 复核合型定位;内部偏差另查砂芯位置 |
这张表用于确定排查方向,不能代替检测结论。例如,发现内部孔洞后直接增加冒口,未必能解决气体相关问题;仅修改排气,也未必能解决补缩中断。对内部孔洞,可继续阅读铸造收缩、缩孔与气孔的区别,再结合具体零件检查供液路径与过程记录;砂型设计中的浇口、冒口与排气也需一并评估。
八、关于砂型铸造的五个常见问题
每个砂型铸件都需要砂芯吗?
不一定。若零件结构可以由砂型本身形成,就可能不需要独立砂芯。是否用芯、怎样分芯,应结合几何、分型和生产方案判断,不能只凭零件大小决定。
砂型被打碎,砂就不能再用了吗?
砂型的形状通常是一次性的,砂料却可以在适当处理并满足质量要求后重新使用。回用方式、比例和需要补充的新砂量取决于砂体系与生产条件,不能承诺无限循环。
为什么砂型通常要破开才能取件?
铸件被砂型包围,复杂结构中还可能包含砂芯。通过落砂和清理移除这些材料,才能获得铸件及内部空间。传统模样则是另外一件工装,可用于制作下一副砂型。
3D打印砂型可以直接得到金属零件吗?
不能。砂型打印提供的是用于铸造的中间件,后续仍需熔炼、浇注和清理等工序。讨论设备能力时,应区分砂件制造能力与完整铸造生产能力。
“砂型”和“砂模”是不是一回事?
在铸造讨论中,两者常用于指砂质铸型。本文统一使用“砂型”,并把用于传统制型的工装称为“模样”。沟通时说明对象和用途,比仅凭“模”字判断更清楚。
从零件形状走向完整的铸型设计
理解砂型铸造,可以把注意力放在四件相互关联的事上:零件形状怎样形成、金属怎样流入、凝固时怎样补缩、气体怎样排出。它们共同决定一个方案能否把图纸转化为符合要求的铸件。
准备评估砂型或砂芯制造方案时,可以先整理三维模型、合金牌号、数量、关键尺寸和验收要求,再联系众城智慧团队,讨论砂型打印在现有流程中的接入方式。