
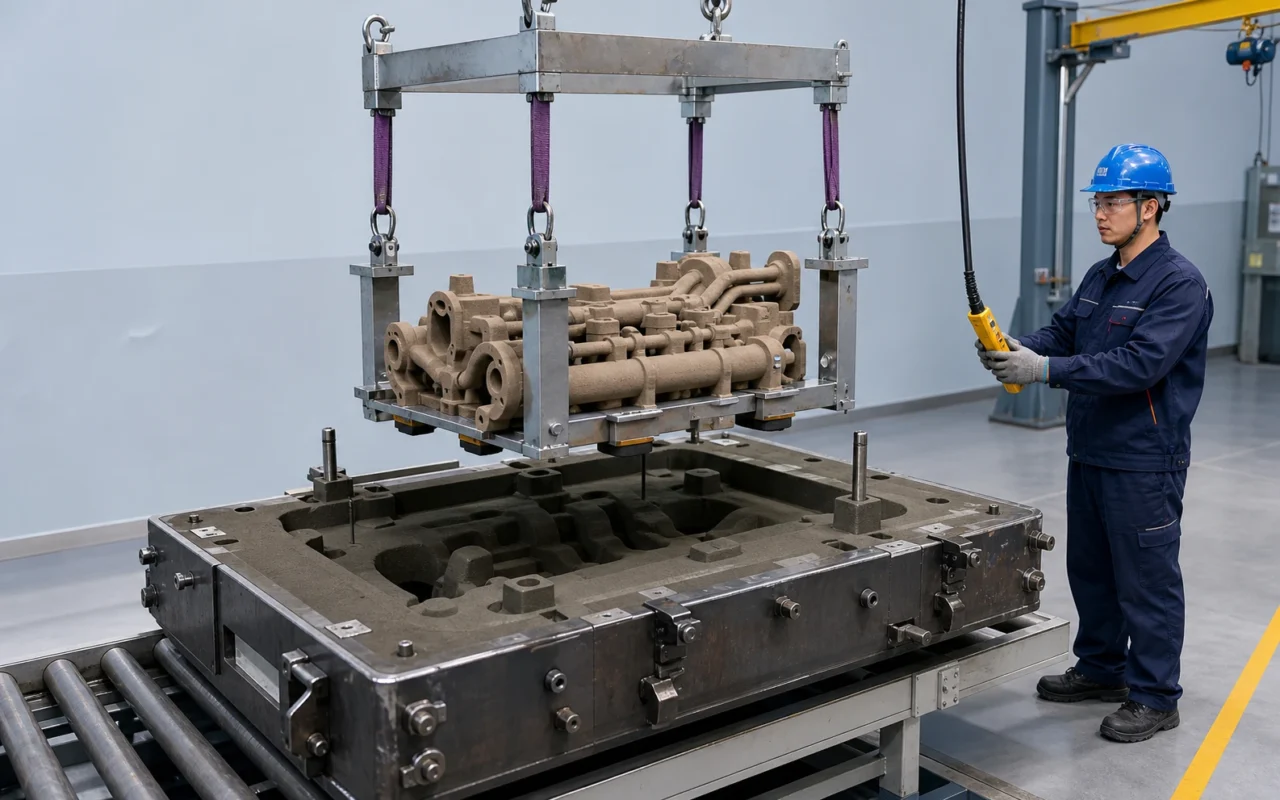
Цифровизацию литейного производства не обязательно начинать с замены всей традиционной линии. Многие растения уже имеют эффективные внешние закономерности; реальным ограничением является сложная полость, разработка стержневого ящика или многостержневая сборка. Сохранение традиционной внешней формы и печать только сложных стержней может стать более прозрачным и менее рискованным способом внедрения аддитивного производства.
Эта гибридная модель сочетает в себе эффективный зрелый процесс и цифровое производство без инструментов в одном литье. Согласно данным мирового рынка 3D-печати, приведенным в источнике, объем рынка в 2024 году составит около 21,9 млрд долларов США, а рынок Китая — более 50 млрд юаней. В 2021 году аэрокосмическая, медицинская и автомобильная промышленность составляла почти половину перерабатывающего использования, при этом на аэрокосмическую отрасль приходилось около 58% промышленного использования AM в Китае. Гибридное внедрение позволяет литейным предприятиям выполнять дорогостоящую, сложную и малообъемную работу без перестройки всех процессов сразу.
Зачем печатать только ядро?
Автоматические или полуавтоматические линии могут быстро изготовить простую внешнюю форму при стабильном объеме, существующее оборудование может быть полностью амортизировано, а операторы понимают, как осуществляется контроль качества. Печать этой формы может принести мало пользы. Внутренние сердечники могут потребовать несколько коробок, отдельных деталей и сборки. Печать элементов высокой сложности позволяет:
- избегать или сокращать сложные инвестиции в стержневой ящик;
- изменения скорости масла, охлаждающей жидкости и внутренних поверхностей;
- консолидировать сердцевины и сократить объем работ по склеиванию и расположению;
- сохранить существующие возможности формования, заливки и рабочей силы; и
- сосредоточьте ограниченные мощности принтеров там, где они приносят наибольшую пользу.
См. раздел консолидация ядра и оптимизация сборки.
Управление интерфейсом
Обычная форма и печатный стержень создаются в результате разных процессов, но должны иметь общие исходные данные, правила усадки и контроль версий. Опоры для установки активной зоны, установочные поверхности, зазоры, зажимы и вентиляция требуют проверки при первом изделии.
- материалы и партии, используемые для изготовления форм и стержней;
- системы координат, коэффициенты усадки и контрольные данные;
- размеры отпечатка стержня, монтажный зазор и разрешенная поправка;
- покрытие, сушка, хранение и максимальное время ожидания;
- направление сборки, подъемные инструменты и безошибочная идентификация; и
- синхронизация обоих наборов данных после изменения конструкции.
Износ инструмента с неизмененным сердечником или измененным сердечником по старому образцу может привести к несоответствию. Цифровые файлы и физические инструменты относятся к одному и тому же процессу изменений.
Подходящий объем производства
Фиксированного верхнего количества не существует. Гибридное формование хорошо подходит для семейств продуктов с повторяющимся внешним видом и различной внутренней геометрией или для объемов, которые оправдывают использование эффективного внешнего инструмента, в то время как сложная форма для формования песчаных стержней остается слишком дорогостоящей. Для очень немногих опытных отливок печать формы и стержня может происходить быстрее. При стабильно высоком объеме зрелая форма для формования песчаных стержней или автоматизированный процесс изготовления стержней могут иметь более низкую себестоимость единицы продукции. Сравните стоимость стержневого ящика, время сборки, печать, дефекты и частоту изменений, используя структуру стоимости и рентабельности инвестиций.
Совместимость материалов и отливок
В печатном стержне и обычной форме могут использоваться разные пески и связующие. Оцените газ, прочность, тепловое расширение, сминаемость и совместимость покрытий. Чрезмерно прочный стержень может затруднить удаление песка из затвердевшей отливки, а разница в газе может изменить риск пористости. Первые испытания должны проверить ребра на границе раздела, включения, газовые дефекты, размеры и внутреннюю чистоту. Гибридное производство остается частью процесса изготовления пресс-форм и стержней, требующего обратной связи между командами дизайнеров, полиграфистов и литья.
Рекомендуемая последовательность введения
- Найдите текущие детали с высокой стоимостью стержневого ящика, сложной сборкой или частой заменой.
- Сохраните зрелую внешнюю форму и измените дизайн печатного ядра и интерфейса.
- Распечатайте репрезентативный раздел или первый набор и проверьте сборку, покрытие и обращение.
- Проведите пробное испытание и осмотрите полость, размеры и дефекты.
- Измерьте стоимость и время цикла для всего маршрута.
- Разверните связанные части после того, как процесс стабилизируется.
SJ-1200 может создавать сложные ядра для гибридного маршрута. Поделитесь своими внешними формами, основными данными и проблемами сборки для оценки и просмотрите контрольный список готовности литейного производства.
Часто задаваемые вопросы
Что такое гибридный процесс литья в песчаные формы?
Он сочетает в себе производственные маршруты в одной отливке, такие как обычная внешняя форма и сложное внутреннее ядро, напечатанное на 3D-принтере, с последующей обычной сборкой и заливкой.
Почему бы не распечатать всю форму?
Если внешний вид прост, объем стабилен, а существующие инструменты высокоэффективны, печать не имеет особой экономической ценности. Печать только сложного ядра позволяет устранить ограничение.
Можно ли установить печатный стержень в обычную форму?
Да, после проверки опор, расположения, зазоров, материалов, покрытия, вентиляции и прочности сборки на соответствие общепринятым базовым данным и изменениям.
Какие количества подходят для гибридного производства?
Универсального номера не существует. Его часто привлекают повторяющиеся экстерьеры и сложные или меняющиеся интерьеры при малом или среднем объеме.
Как управляются допуски в интерфейсе?
Используйте одну систему координат и сжатия, задайте проверку печати и зазоров, а также синхронизируйте цифровые и физические записи инструментов после каждого изменения конструкции.