
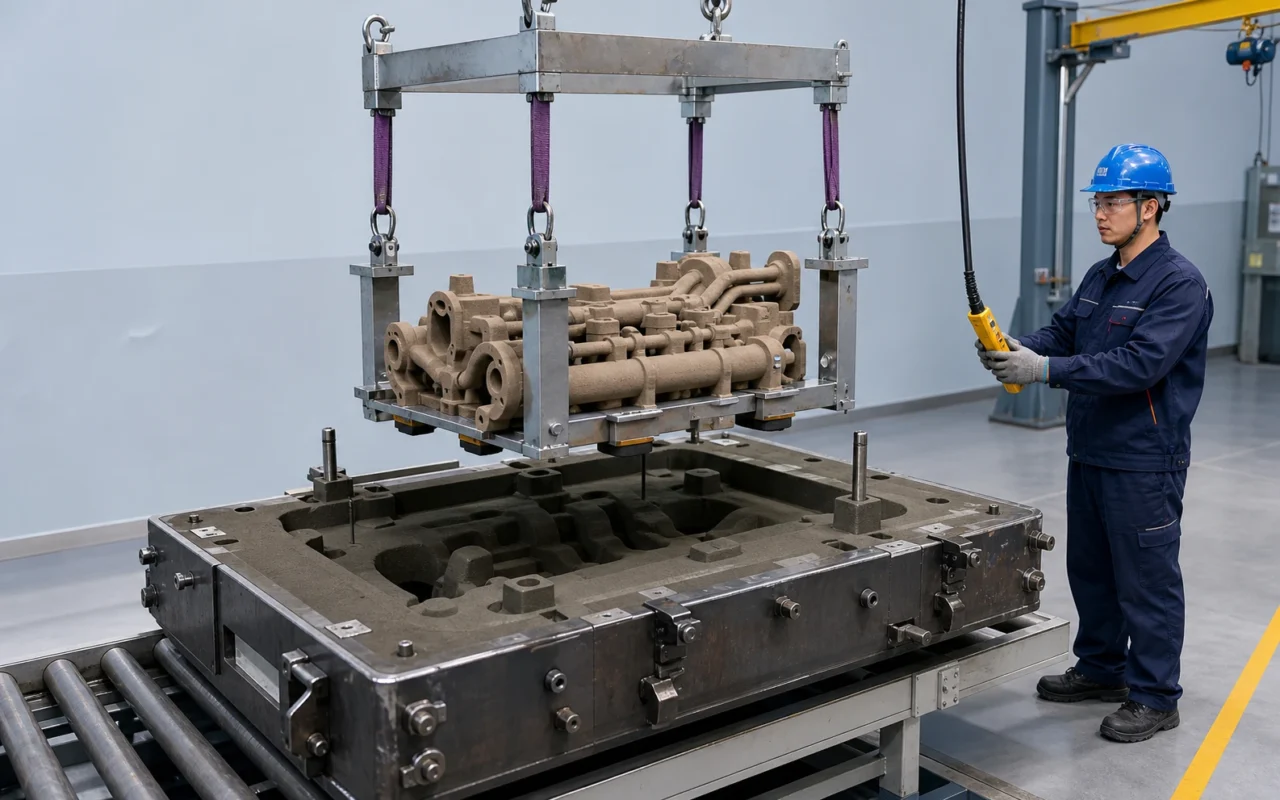
La numérisation des fonderies ne doit pas nécessairement commencer par le remplacement d’une ligne conventionnelle entière. De nombreuses plantes possèdent déjà des modèles externes efficaces ; la vraie contrainte est une cavité complexe, un développement core-box ou un assemblage multi-core. Conserver le moule extérieur conventionnel et imprimer uniquement les noyaux difficiles peut être un moyen plus transparent et moins risqué d’introduire la fabrication additive.
Ce modèle hybride combine un processus mature et efficace et une fabrication numérique sans outil dans le même moulage. Les données du marché mondial de l’impression 3D citées dans la source placent le marché de 2024 à près de 21,9 milliards de dollars et le marché chinois à plus de 50 milliards de RMB. Les applications aérospatiales, médicales et automobiles représentaient près de la moitié de l’utilisation en aval en 2021, l’aérospatiale représentant environ 58 % de l’utilisation industrielle de la fabrication additive en Chine. L’adoption de l’hybride permet aux fonderies d’effectuer des travaux à forte valeur ajoutée, complexes et à faible volume sans reconstruire tous les processus en même temps.
Pourquoi imprimer uniquement le noyau ?
Les lignes automatisées ou semi-automatisées peuvent fabriquer rapidement un simple moule externe à volume stable, l’outillage existant peut être entièrement amorti et les opérateurs comprennent ses contrôles de qualité. L’impression de ce moule peut ajouter peu de valeur. Les noyaux internes peuvent nécessiter plusieurs boîtes, pièces détachées et assemblage. L’impression des éléments de haute complexité peut :
- éviter ou réduire les investissements complexes dans les boîtiers de base ;
- changements de vitesse de l’huile, du liquide de refroidissement et des surfaces internes ;
- consolider les noyaux et réduire les travaux de collage et de repérage ;
- conserver les capacités existantes de moulage, de coulée et de main-d’œuvre ; et
- concentrer une capacité d’impression limitée là où elle crée le plus de valeur.
Voir Consolidation de base et optimisation de l’assemblage.
Gestion de l’interface
Le moule conventionnel et le noyau imprimé proviennent de processus différents mais doivent partager des références, des règles de retrait et un contrôle de révision. Les supports de positionnement du noyau, les surfaces de positionnement, les jeux, le serrage et la ventilation nécessitent une vérification du premier article.
- matériaux et lots utilisés pour le moule et le noyau ;
- systèmes de coordonnées, facteurs de retrait et données d’inspection ;
- dimensions de l’empreinte, jeu d’assemblage et habillage autorisé ;
- enduction, séchage, stockage et temps d’attente maximum ;
- sens de montage, outils de levage et identification sans erreur ; et
- synchronisation des deux ensembles de données après une modification de conception.
L’usure d’un outil avec un noyau inchangé ou un noyau révisé par rapport à un ancien modèle peut produire une inadéquation. Les fichiers numériques et les outils physiques appartiennent au même processus de changement.
Volume de production approprié
Il n’y a pas de quantité supérieure fixe. Le moulage hybride fonctionne bien pour les familles de produits présentant une géométrie extérieure répétée et une géométrie interne variée, ou des volumes qui justifient de conserver un outil externe efficace alors qu’un moule complexe de formage de noyaux de sable reste trop coûteux. Pour très peu de pièces moulées de développement, l’impression du moule et du noyau peut être plus rapide. À volume élevé et stable, un boîte à noyaux mature ou un processus de fabrication de noyaux automatisé peut avoir un coût unitaire inférieur. Comparez le coût de la boîte à noyaux, le temps d’assemblage, l’impression, les défauts et la fréquence de changement à l’aide du cadre de coût et de retour sur investissement.
Compatibilité des matériaux et des pièces moulées
Le noyau imprimé et le moule conventionnel peuvent utiliser du sable et des liants différents. Évaluez les gaz, la résistance, la dilatation thermique, l’affaissement et la compatibilité des revêtements. Un noyau trop résistant peut rendre difficile l’élimination du sable de la pièce coulée solidifiée, et une différence de gaz peut modifier le risque de porosité. Les premiers essais doivent examiner les ailettes à l’interface, les inclusions, les défauts de gaz, les dimensions et la propreté interne. La production hybride fait toujours partie du processus de moulage et de noyau, nécessitant un retour d’information de la part des équipes de conception, d’impression et de moulage.
Séquence d’introduction recommandée
- Trouvez des pièces actuelles avec un coût de boîte à noyau élevé, un assemblage approfondi ou des changements fréquents.
- Conservez le moule externe mature et repensez le noyau imprimé et l’interface.
- Imprimez une section représentative ou un premier jeu et vérifiez l’assemblage, le revêtement et la manipulation.
- Exécutez un essai et inspectez la cavité, les dimensions et les défauts.
- Mesurez le coût et le temps de cycle pour l’itinéraire complet.
- Développez les parties associées une fois le processus stable.
Le SJ-1200 peut produire des noyaux complexes pour un itinéraire hybride. Partagez vos problèmes de moule externe, de données de base et d’assemblage pour une évaluation, et consultez la liste de contrôle de préparation de la fonderie.
Questions fréquemment posées
Qu’est-ce qu’un procédé hybride de moulage au sable ?
Il combine des itinéraires de fabrication en un seul moulage, comme un moule externe conventionnel et un noyau interne complexe imprimé en 3D, suivi d’un assemblage et d’un coulage normaux.
Pourquoi ne pas imprimer le moule complet ?
Si l’extérieur est simple, le volume stable et les outils existants très efficaces, l’impression ajoute peu de valeur économique. Imprimer uniquement le noyau difficile cible la contrainte.
Un noyau imprimé peut-il être installé dans un moule conventionnel ?
Oui, après avoir validé les supports de positionnement du noyau, l’emplacement, le dégagement, les matériaux, le revêtement, la ventilation et la résistance de l’assemblage par rapport aux références et révisions communes.
Quelles quantités conviennent à la production hybride ?
Il n’existe pas de numéro universel. Il est souvent intéressant pour des extérieurs répétés et des intérieurs complexes ou changeants à faible ou moyen volume.
Comment les tolérances sont-elles gérées sur l’interface ?
Utilisez un système de coordonnées et de rétrécissement, spécifiez l’inspection des empreintes et des jeux, et synchronisez les enregistrements numériques et physiques des outils après chaque modification de conception.