

Moules et noyaux en sable imprimés en 3D pour la fonderie
Cprint 3D permet aux fonderies de produire des moules et noyaux en sable complexes directement à partir de données de fonderie validées, avec moins de modèles et de boîtes à noyaux dédiés, tout en répondant aux modifications de conception et à la production en grande série.
FONDERIE NUMÉRIQUE SABLE
Moules et noyaux en sable produits directement à partir de données numériques
Choisissez un moule en sable entièrement imprimé, un noyau imprimé ou une solution hybride associant composants imprimés et moulage conventionnel selon la géométrie de la pièce et le plan de production.

MOULE EN SABLE · 01
Moules en sable imprimés en 3D
Produisez des moules en sable complets directement à partir de données de fonderie validées, avec moins de dépendance aux modèles physiques dédiés. Les fichiers numériques peuvent être mis à jour et réutilisés d’une série à l’autre pour les géométries complexes, les commandes mixtes et la production en grande série.
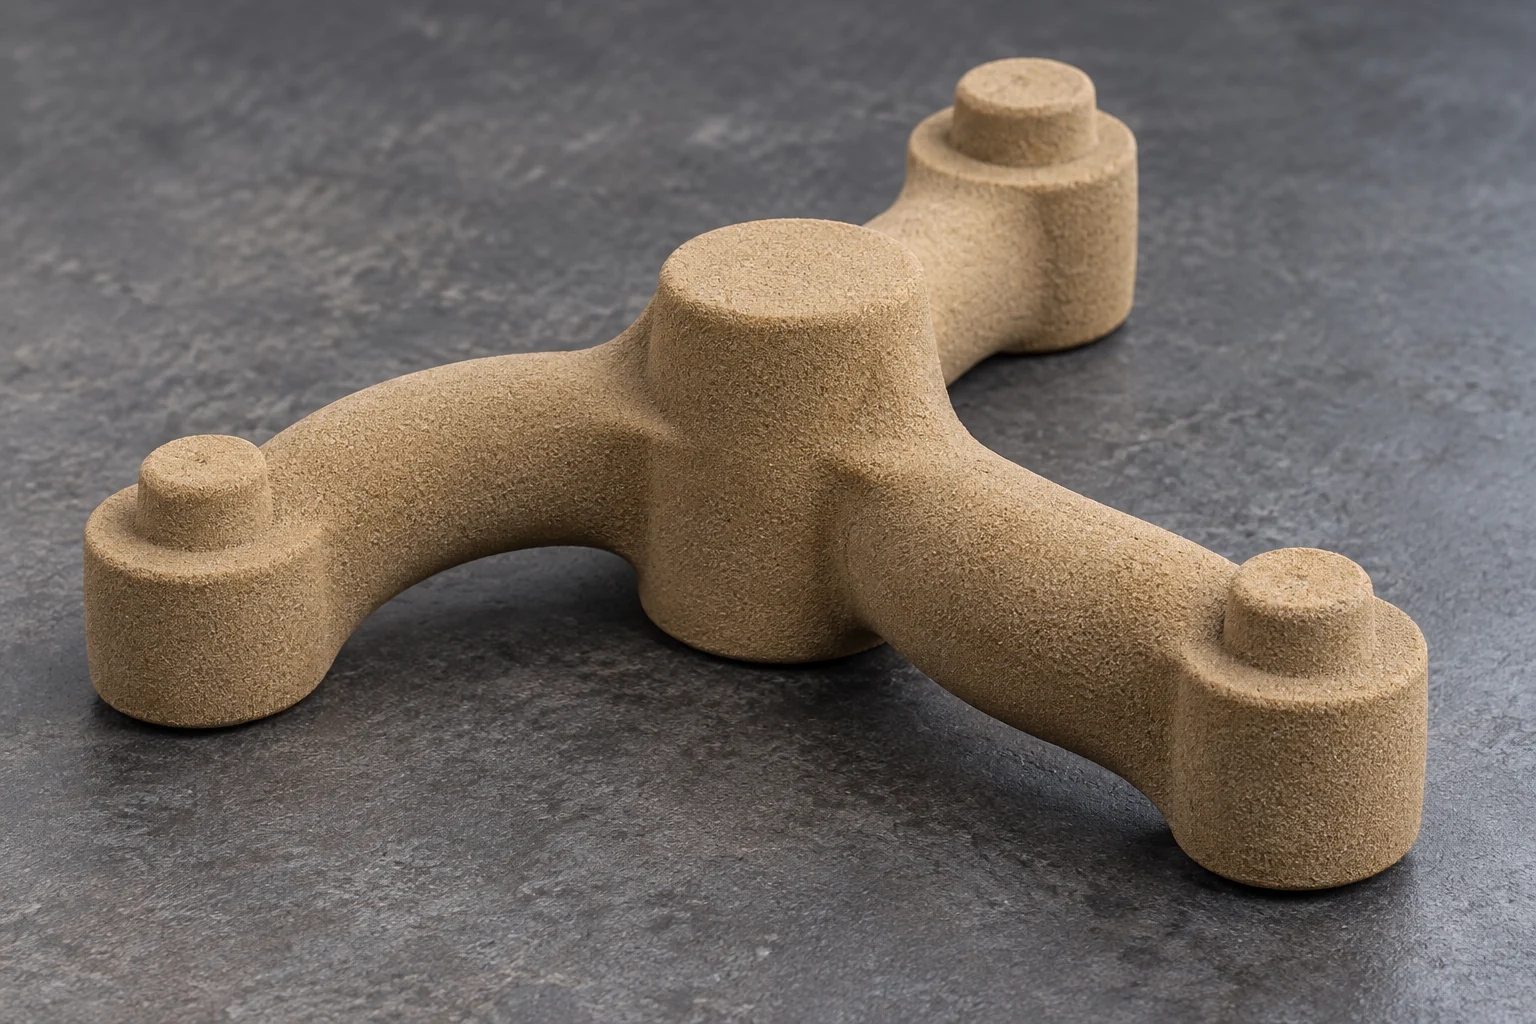
NOYAU EN SABLE · 02
Noyaux en sable imprimés en 3D
Réalisez des noyaux pour des cavités internes et des conduits difficiles à fabriquer avec des boîtes à noyaux conventionnelles ou des assemblages en plusieurs parties. Les noyaux imprimés s’utilisent avec des moules numériques ou s’intègrent aux lignes conventionnelles pour les séries répétitives et les grands volumes.
Le moule en sable forme les surfaces extérieures de la pièce, tandis que le noyau crée les cavités et conduits internes. Tous deux sont des intermédiaires de fonderie à adapter aux matériaux, à l’assemblage et aux conditions de coulée du site.
ADÉQUATION À L’APPLICATION
Applications adaptées aux moules et noyaux en sable imprimés en 3D
La production numérique sable est particulièrement pertinente lorsque la demande récurrente s’accompagne de géométries complexes, de modifications fréquentes ou de limites dans la fabrication conventionnelle des noyaux.
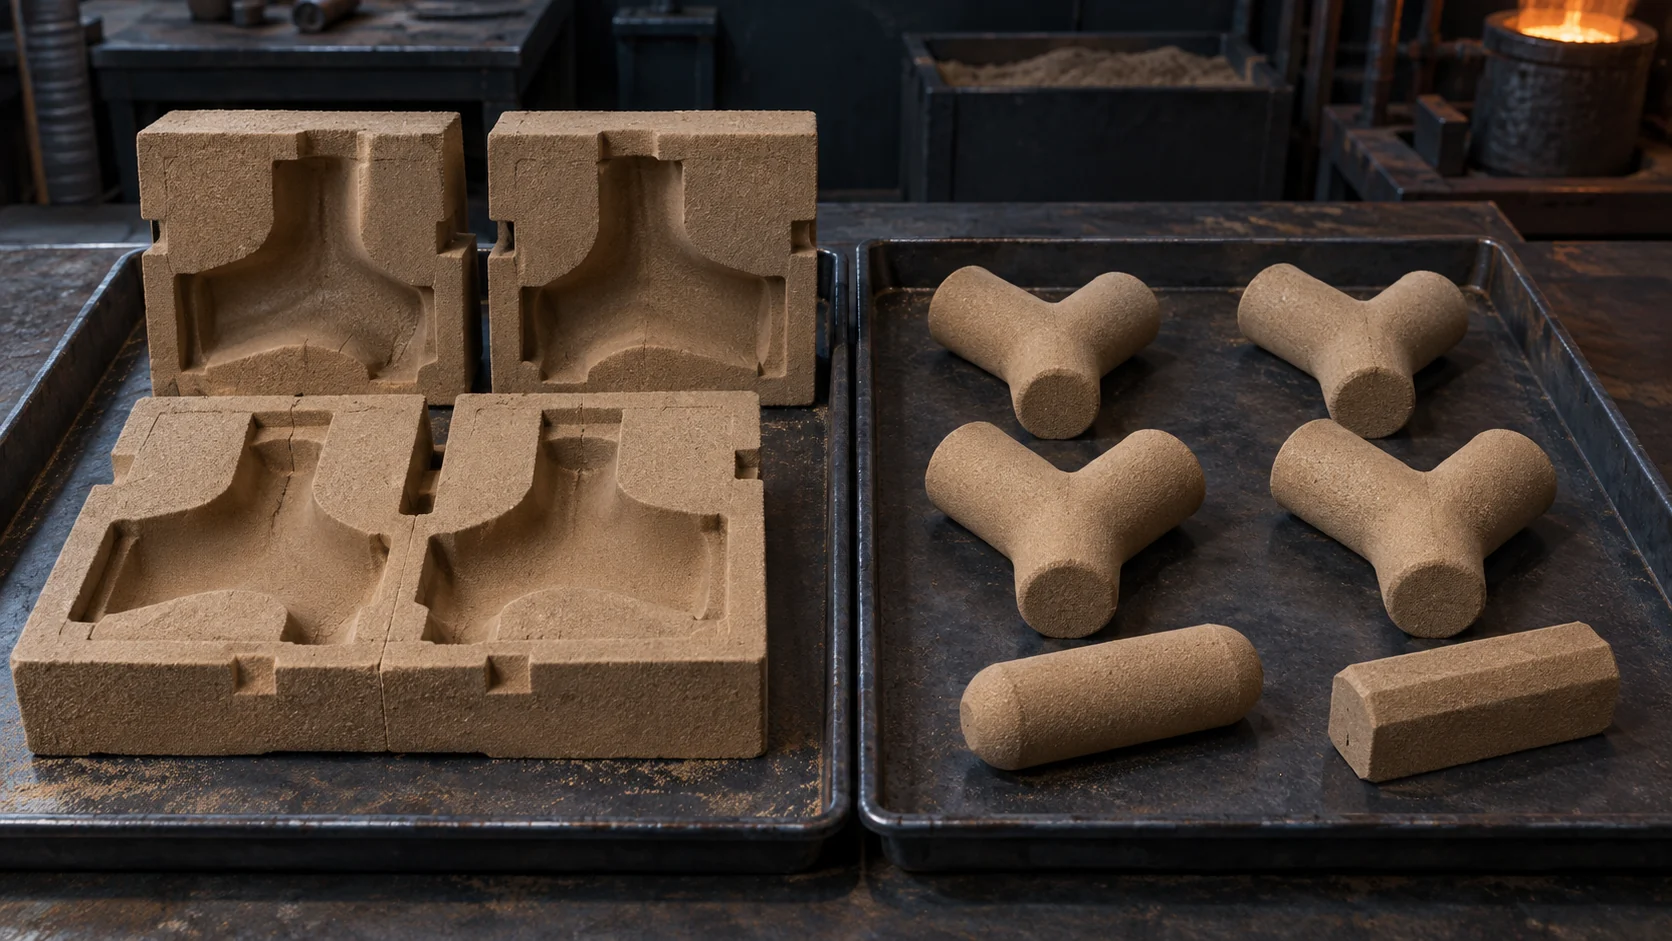
01 · ÉCHELLE DE PRODUCTION
Production multiréférence en grande série
Regroupez différents moules et noyaux validés dans des fabrications planifiées, puis réutilisez les données numériques maîtrisées pour les commandes récurrentes. La cadence et la rentabilité doivent être évaluées selon les dimensions, l’imbrication, les matériaux, les équipes et les critères d’acceptation des pièces.

02 · CONSOLIDATION DES NOYAUX
Noyaux complexes consolidés
Lorsque les conditions de coulée et de débourrage le permettent, plusieurs éléments de noyau conventionnels peuvent être redessinés sous forme d’un nombre réduit de noyaux imprimés intégrés. Les interfaces d’assemblage diminuent tout en conservant les exigences de positionnement, d’évacuation des gaz, de manutention et de décochage.

03 · GÉOMÉTRIE INTERNE
Conduits internes et cavités complexes
Produisez des conduits courbes, ramifiés ou entrecroisés difficiles à réaliser avec des boîtes à noyaux et des directions de démoulage conventionnelles. La section des canaux, l’évacuation du sable libre, les gaz, l’enduction et le nettoyage de la pièce doivent toujours être validés pour chaque projet.

04 · PRODUCTION RÉCURRENTE
Modifications de conception et production récurrente
Modifiez les données de production validées sans reconstruire un modèle physique ou une boîte à noyaux dédiée à chaque évolution. Les fichiers maîtrisés facilitent les commandes récurrentes et les variantes, sous réserve d’une nouvelle validation technique de chaque changement de géométrie ou de procédé.
AVANTAGES EN PRODUCTION
Pourquoi les fonderies adoptent la production numérique sable
La production numérique sable apporte une capacité évolutive de fabrication de moules et de noyaux, tout en permettant de combiner les composants imprimés avec les opérations de moulage et de coulée déjà en place.
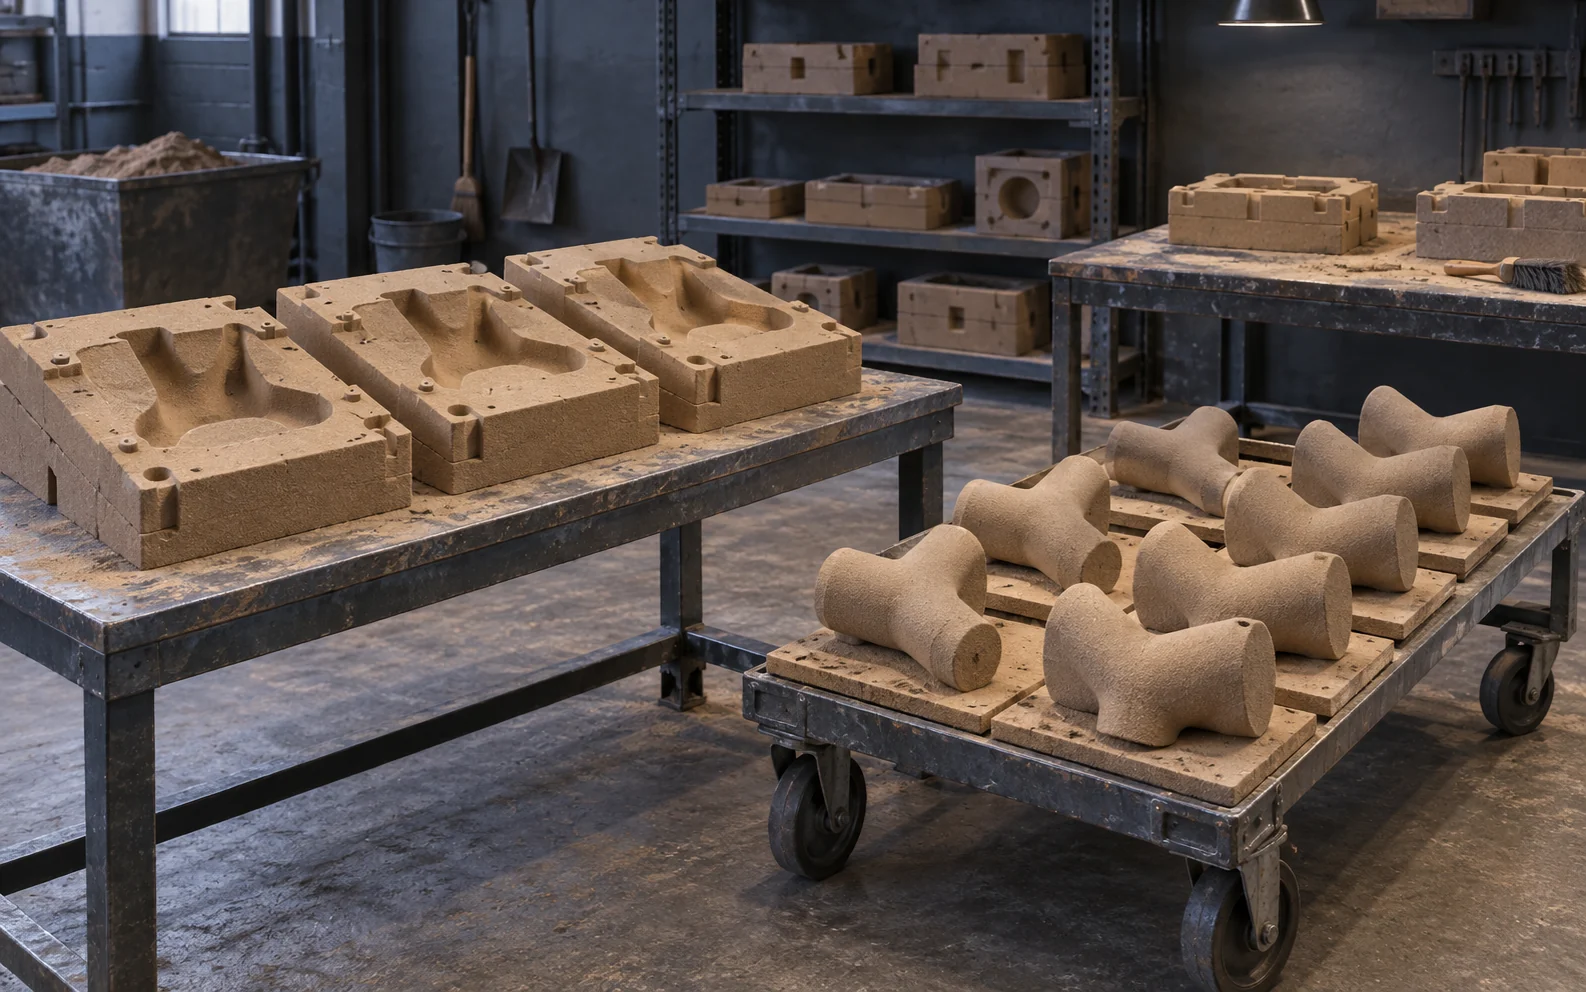
01 · PLANIFICATION DE LA PRODUCTION
Planifier une production en grande série
Des implantations maîtrisées, des données de production répétables et une rotation coordonnée des boîtes de fabrication permettent d’organiser les moules et noyaux selon la demande par lots. La cadence réelle dépend encore des dimensions, de la densité d’imbrication, du dépoudrage, du contrôle, des équipes et de la capacité de coulée en aval.
02 · COMMANDES MIXTES
Gérer plus souplement les commandes mixtes
Plusieurs géométries validées de moules et de noyaux peuvent partager un même planning sans exiger un modèle physique ou une boîte à noyaux pour chaque référence. Les travaux se regroupent selon les priorités de livraison, la compatibilité des matériaux et les capacités en aval.
03 · MOULAGE HYBRIDE
Associer moulage imprimé et conventionnel
Imprimez le noyau interne complexe tout en conservant un moule extérieur conventionnel efficace. Cette voie hybride concentre la production numérique sur la géométrie la plus difficile et préserve la capacité de moulage éprouvée pour le reste de la pièce.
04 · INTÉGRATION EN FONDERIE
Conserver les opérations de fonderie existantes
Après nettoyage et validation, les moules et noyaux imprimés peuvent suivre les circuits existants d’enduction, d’assemblage, de coulée, de décochage, de finition et de contrôle. La production numérique modifie la fabrication des éléments en sable, sans imposer le remplacement de toutes les étapes en aval.

PREUVES VÉRIFIÉES
Retour d’expérience en fonderie et derniers guides d’impression 3D sable
Découvrez une exploitation de fonderie documentée et les derniers conseils pratiques pour choisir les moules, noyaux, matériaux, flux de travail et paramètres de production.
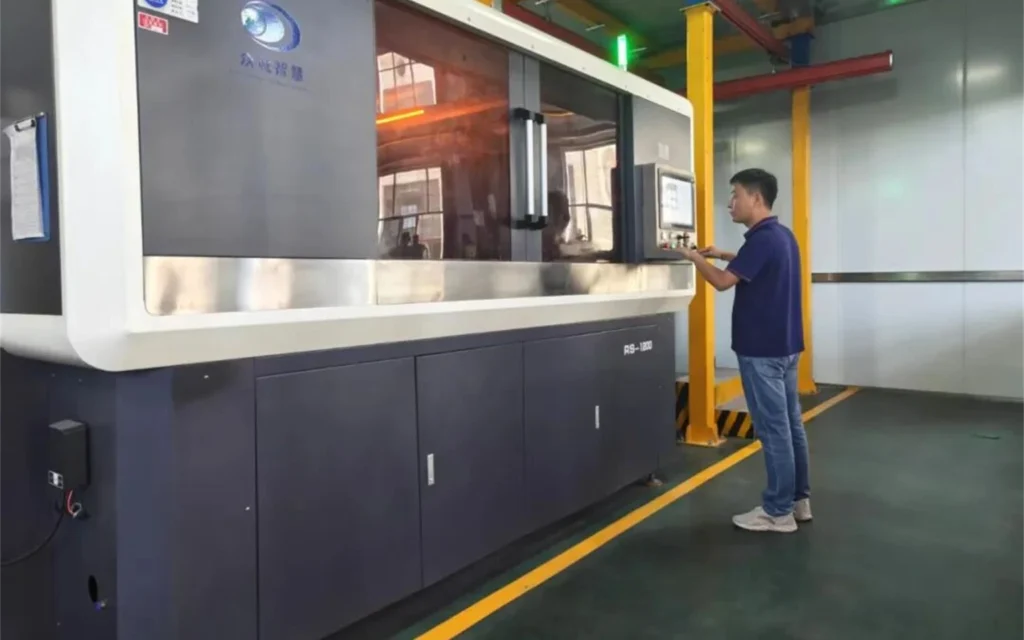 CAS D’EXPLOITATION EN FONDERIE
Exploitation durable d’une imprimante 3D de sable chez Xixia Exhaust Pipe
Des relevés d’atelier autorisés documentent un système Cprint 3D de première génération installé en 2018 et un système de deuxième génération ajouté en 2025, avec un retour client sur l’exploitation à long terme, la maintenance, la production continue et le réachat.
Preuve d’exploitation, et non comparaison des résultats du moule à la pièce coulée.
Lire le cas de fonderie
DERNIERS GUIDES D’IMPRESSION 3D SABLE
Voir tous les guides d’impression 3D sable Peut-on mouler des bijoux au sable ? Les différences avec la cire perdue
Lire le guide
 Comment refabriquer une pièce abandonnée sans plans ? L’impression 3D fait revivre un savoir-faire perdu
Lire le guide
 Des circuits de refroidissement aux cavités complexes : comment l’impression 3D de sable aide-t-elle à fabriquer les blocs moteurs ?
Lire le guide
UNE QUESTION ?
Questions fréquentes sur les moules et noyaux en sable imprimés en 3D
Retrouvez des réponses pratiques sur les volumes, la différence entre moule et noyau, l’intégration en fonderie, les géométries complexes et l’évaluation d’un projet.
Un moule en sable imprimé en 3D est obtenu par liage sélectif du sable de fonderie selon des données numériques validées. Il forme l’empreinte destinée à recevoir le métal et peut limiter le recours à un modèle physique dédié. Il s’agit d’un intermédiaire de fonderie, pas de la pièce métallique finie.
Le moule en sable forme généralement les surfaces extérieures et reçoit le métal liquide. Le noyau crée les trous, cavités et conduits internes. Pour les deux, il faut valider le sable, le liant, la résistance, l’évacuation des gaz, l’enduction, le positionnement, l’assemblage et l’extraction après coulée.
Oui, si la demande, les dimensions, l’implantation, les matériaux, l’organisation des équipes, le nettoyage, le contrôle et la capacité de coulée en aval permettent un processus stable. La grande série ne correspond pas à un nombre universel : comparez les moules, noyaux et pièces acceptés par équipe avec l’ensemble du procédé conventionnel.
Oui. Cette approche hybride conserve un moule extérieur conventionnel efficace et n’imprime que le noyau interne complexe. Les portées de noyau, références communes, jeux, matériaux, enduction, évents, résistance à la manutention et gestion des révisions doivent être validés avant la production répétitive.
Les conduits courbes, ramifiés et entrecroisés peuvent convenir puisque le noyau n’a pas à être extrait d’une boîte physique. La faisabilité dépend néanmoins de leur taille, de l’évacuation du sable libre, des ouvertures de nettoyage, de la résistance, des évents, de l’enduction, de l’alliage et du débourrage après coulée.
Non. La solution produit les moules et noyaux en sable utilisés pour la coulée. Fusion du métal, assemblage, coulée, refroidissement, décochage, traitement thermique, usinage, finition et contrôle restent intégrés au processus complet de la fonderie.
Transmettez le fichier CAO ou le plan de la pièce, les données de moule ou de noyau disponibles, les dimensions et le poids, l’alliage et les conditions de coulée, les quantités et cadences, les tolérances et surfaces critiques, le système sable-liant actuel, les outillages existants, les objectifs par équipe et le problème à résoudre.
PARLONS DE VOTRE PROJET
Parlons de votre projet de moules et noyaux en sable
Partagez les informations déjà disponibles. Notre équipe applications peut examiner la géométrie, les exigences du moule ou du noyau, le volume prévu, le procédé de fonderie et les outillages existants afin de définir la prochaine étape concrète de l’évaluation.
INFORMATIONS À JOINDRE AU PROJET
- Fichier CAO ou plan technique
- Dimensions de la pièce et poids cible
- Exigences relatives au moule, au noyau et à l’assemblage
- Alliage cible et procédé de fonderie
- Quantité prévue, fréquence de production et objectif par équipe
- État des modèles, boîtes à noyaux et outillages existants
- Tolérances critiques et exigences de surface et de contrôle
- Calendrier cible et difficulté de production actuelle
Un dossier technique complet n’est pas nécessaire pour commencer. Pour un projet confidentiel, envoyez d’abord un résumé non sensible et prévenez-nous avant de transmettre des fichiers restreints. Les formats et limites de téléversement acceptés sont indiqués dans le formulaire.