
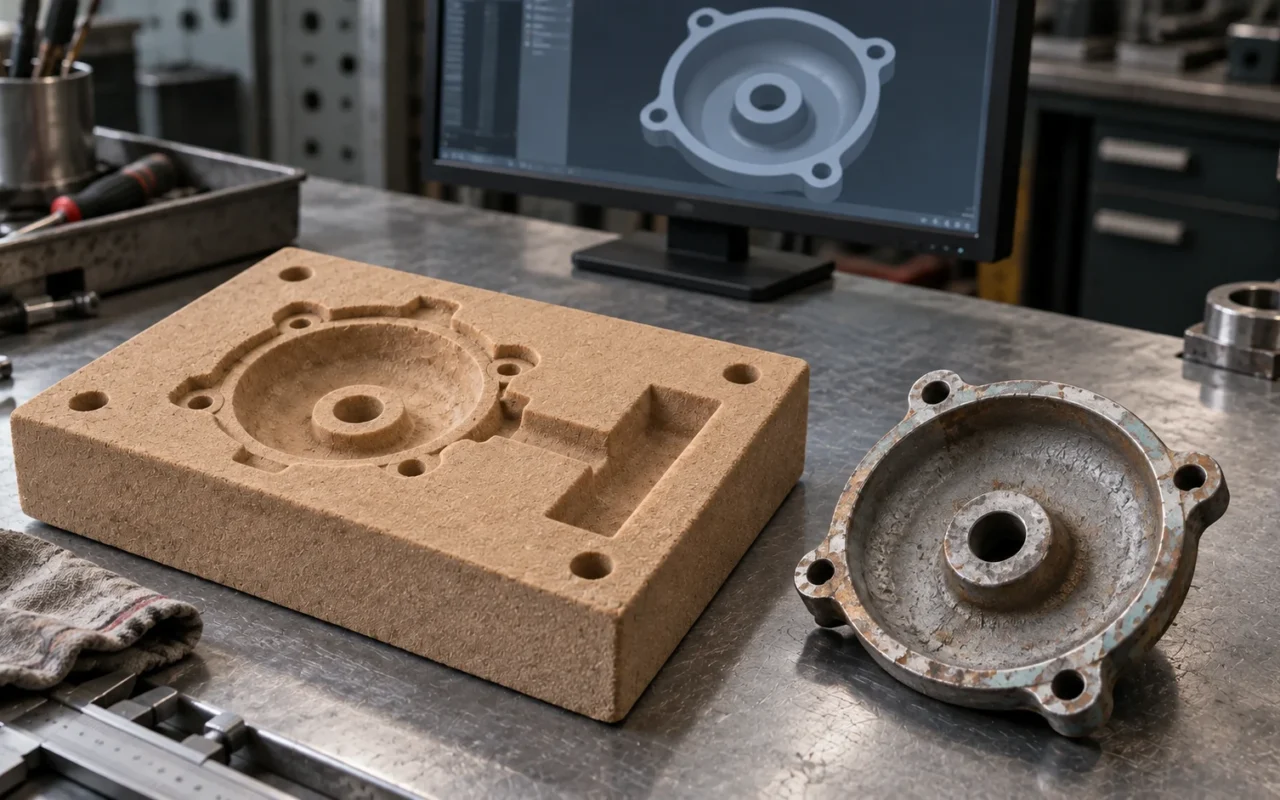
L’équipement fonctionne encore, mais sa pièce de rechange n’est plus fabriquée. Il ne reste qu’une pièce usée, fissurée ou incomplète. La solution immédiate semble être de la scanner pour obtenir un modèle 3D, puis d’en fabriquer une nouvelle.
Or le scan décrit son état actuel, pas nécessairement son état prévu à la sortie d’usine. Il enregistre l’usure, les déformations, mais aussi les rechargements par soudage et les erreurs de réparation passées. Une copie sans interprétation peut reproduire les anciens problèmes.
Refabriquer une pièce obsolète suppose de retrouver des fonctions, des relations dimensionnelles, des matériaux et des conditions de fabrication confirmés. Le scan 3D fournit des éléments géométriques ; la rétroconception les interprète et les reconstruit. La fonderie constitue l’une des voies possibles vers une pièce physique.
Vérifier la faisabilité avant de scanner
Commencez par préciser l’origine, l’usage et les travaux autorisés, avant de choisir la précision du scan. Propriétaire de l’équipement, titulaire des droits de conception, responsable de maintenance et fabricant doivent clarifier l’utilisation des informations et l’autorisation de fabrication. En cas de doute, consultez les responsables ou spécialistes compétents. L’arrêt de production ne donne pas automatiquement le droit de copier librement.
Évaluez ensuite les risques. Un simple capot ne relève pas des mêmes validations et critères de réception qu’une pièce tournant à grande vitesse, soumise à pression ou critique pour la sécurité. Ces fonctions exigent une équipe capable d’assumer la confirmation de conception, le choix du matériau et la validation.
Définissez aussi l’objectif : rétablir la fonction originale, répondre à de nouvelles conditions d’assemblage ou améliorer les performances. Ne mélangez pas ces tâches dans un modèle sans historique de modifications. Un changement de fonction dépasse la reproduction géométrique.
Vérifiez enfin si la fonderie reste adaptée. La pièce originale peut être forgée, soudée ou usinée. Disposer d’une imprimante de sable ne justifie pas de transformer toutes les pièces manquantes en pièces moulées.
Une ancienne pièce n’est qu’un élément de preuve
Recueillez également les pièces associées, photos d’assemblage, dossiers de maintenance et de contrôle, manuels et informations sur les matériaux disponibles. Comparer plusieurs exemplaires du même modèle aide à distinguer les caractéristiques communes de conception des dommages individuels.
Un trou apparemment ovale peut ainsi provenir d’une longue usure plutôt que de la conception originale. Le même emplacement sur une autre pièce, les dimensions de l’arbre associé et les références d’assemblage peuvent fournir des indices supplémentaires.
Une saillie locale peut aussi être une forme de fabrication d’origine ou un rechargement soudé ultérieur. Le logiciel de scan ne suffit pas à décider de la conserver. Orientation de fonctionnement, zones de contact et endroits de défaillance comptent également dans l’interprétation.
Avant la mesure, prenez des photos avec échelle et orientation, puis notez l’usure, les fissures, les manques et les réparations observés. Après reconstruction, il restera possible de revenir aux preuves initiales, au lieu de ne garder qu’un maillage plusieurs fois lissé.
Pourquoi un scan ne remplace-t-il pas un plan de fabrication ?
Les scans produisent généralement des nuages de points ou des maillages issus de l’échantillonnage des surfaces mesurées. La fabrication exige aussi des références, cotes critiques, tolérances, exigences de surface et données matière. Le fichier de scan ne fournit généralement pas tout cela automatiquement.
la présentation de la rétroconception par Siemens distingue également les résultats du scan d’un modèle fabricable. Les ingénieurs doivent traiter et interpréter les données selon l’usage prévu. Un scan terminé ne signifie pas que la définition technique est complète.
Sur les surfaces visibles, tenez compte des reflets, masquages, recalages et conditions de positionnement. Les conduits internes invisibles au scan optique courant nécessitent d’autres preuves ou mesures. Refermer un maillage par logiciel ne démontre pas que les zones manquantes ont été mesurées.
Dans des conditions adaptées, la tomographie industrielle peut relever la géométrie interne. la description des services de contrôle de Nikon mentionne les conduits, les épaisseurs de paroi et la rétroconception. Toutefois, taille, matériau et conditions de l’équipement influencent les résultats utilisables. Définissez le détail à récupérer et la fiabilité de mesure nécessaire avant de choisir la méthode.
Un seul instrument n’est pas indispensable pour toutes les cotes. Alésages réguliers, positions d’accouplement, surfaces libres et cavités peuvent être mesurés par des méthodes adaptées puis rapportés à des références communes. Le but est une base technique fiable, pas la visualisation la plus spectaculaire.

Retrouver l’intention de conception : distinguer mesure et hypothèse
Pendant la reconstruction, séparez trois catégories : éléments directement mesurés dans des conditions fiables, éléments reconstitués grâce à plusieurs preuves concordantes et zones encore fondées sur des hypothèses.
Ces catégories doivent rester explicites dans les dossiers. Si un ajustement critique, une épaisseur minimale ou une structure porteuse repose seulement sur une hypothèse, indiquez la validation complémentaire nécessaire. Ne la transformez pas discrètement en cote de production approuvée.
Les surfaces usées demandent une attention particulière. Lisser un bord abîmé pour obtenir une belle surface est une opération géométrique. Rétablir la fonction exige d’examiner contacts, jeux, charges et mouvements d’origine. Une forme plus proche du scan n’est pas nécessairement une conception plus juste.
Évitez aussi le surajustement. Reproduire chaque creux et irrégularité en CAO risque de conserver la texture de fonderie ou les dommages plutôt que des détails utiles. Construisez le modèle autour de la fonction et de la fabrication, en préservant la comparaison aux données originales.
Une fiche de revue peut préciser, pour chaque élément critique, les preuves, la mesure, la reconstruction, les incertitudes et le responsable de validation. En cas de problème d’assemblage ultérieur, l’équipe saura quelle décision réexaminer.
La couleur et le poids ne suffisent pas à identifier le matériau
L’aspect et les observations physiques simples donnent des indices sans remplacer la confirmation matière. Des pièces obsolètes de même modèle peuvent présenter différentes nuances, traitements thermiques ou superficiels et réparations.
Associez les documents historiques à des essais adaptés pour déterminer les confirmations nécessaires sur la composition, la microstructure ou les propriétés. Les spécialistes matériaux et qualité définissent les besoins selon l’usage. Un seul résultat d’analyse portable ne prouve pas toutes les propriétés requises.
Si le matériau original devient difficile à obtenir, traitez son remplacement comme une modification formelle de conception. Une meilleure aptitude au moulage n’atteste pas des performances équivalentes en service. Des nuances similaires n’autorisent pas automatiquement le même traitement thermique ou plan d’usinage.
De même, les années de service réussies de l’original ne prouvent pas qu’une nouvelle pièce moulée de géométrie proche se comportera pareil. Procédé, état interne et conditions réelles peuvent changer le résultat. Précisez qui confirme définitivement matériau et exigences de service.
Du modèle fini au modèle de fonderie, une autre conception est nécessaire
Le modèle reconstitué définit la pièce terminée. La fonderie nécessite aussi un brut et une gamme adaptés à la production : compensations dimensionnelles, surépaisseurs d’usinage, plan de joint, noyaux, coulée et alimentation.
Les perçages usinés et faces d’étanchéité ne doivent pas forcément atteindre leur état final sur le brut. Définir d’abord les références d’usinage et les montages réduit le risque d’obtenir une pièce difficile à usiner.
Pour les structures internes, revoyez la fabrication, le positionnement et l’extraction des noyaux. Imprimer directement moules ou noyaux peut être une option pour des pièces complexes sans outillage d’origine. Les données d’impression doivent toutefois venir d’un modèle de procédé confirmé, pas d’un maillage non interprété.
le résumé de recherche d’ORNL sur la fabrication additive en fonderie compare les moules en sable à usage unique imprimés directement et les modèles imprimés réutilisables. La fabrication additive peut intervenir de plusieurs manières en fonderie. Les gains d’une étude particulière ne se transposent pas à un autre projet sans calcul.
Les autres options comprennent le maintien d’outillages utilisables, leur réparation, de nouveaux modèles ou boîtes à noyaux et des moules extérieurs classiques avec noyaux imprimés. Comparez quantité, géométrie et fréquence de réapprovisionnement. L’absence de plans n’impose pas un système entièrement imprimé.
La revue du modèle de procédé peut s’appuyer sur les cinq clés de conception d’un moule en sable.

Un cas public montre l’utilité d’une validation par étapes
Un cas du Manufacturing Extension Partnership du NIST décrit la reconstruction d’une roue de Renegade Marine Jet Drive. L’équipe a utilisé le scan et la CAO pour retrouver la conception, puis un prototype en résine pour vérifier la forme. Les essais suivants de fabrication de modèles en cire pour la fonderie à cire perdue ont rencontré des retraits inégaux et des problèmes dimensionnels. La source précise que l’entreprise continuait à évaluer des fabricants. Voir l’étude de cas originale du NIST.
Ce cas documente le scan, la reconstruction et l’exploration de procédés. Il ne démontre ni un moulage en série stabilisé ni directement l’efficacité des moules en sable imprimés. Après les progrès du modèle numérique et du prototype, la fabrication métallique finale peut encore présenter de nouvelles difficultés.
Cette progression convient aux pièces obsolètes : confirmer géométrie et assemblage, revoir matériau et procédé, puis réaliser le contrôle de première pièce et la validation fonctionnelle prescrite. Des critères clairs à chaque étape expliquent le problème que doit résoudre l’investissement suivant.
Convenir de la validation de première pièce avant de fabriquer
N’attendez pas la réception de la pièce moulée pour décider des contrôles. Avant la commande, précisez les cotes, l’état d’usinage lors de la mesure, les preuves matière et les éventuels contrôles internes ou fonctionnels.
Pour un carter complexe, définissez au minimum les relations d’assemblage critiques et les exigences des cavités. Les pièces tournantes demandent aussi une validation spécialisée. L’équipe responsable du produit fixe les essais ; le déroulement général de cet article n’est pas une spécification directement exécutable.
Répartissez la validation en plusieurs domaines :
- Géométrie : références, ajustements, interfaces, épaisseurs critiques et contours internes.
- Matériau : composition convenue, état de livraison et preuves des propriétés pertinentes.
- Qualité de fabrication : contrôle des défauts et de l’état après nettoyage et usinage selon les exigences.
- Fonction : essais approuvés pour l’usage réel.
- Documentation : versions concordantes des modèles, plans, procédés et résultats de contrôle.
Si la première pièce échoue, déterminez si le problème provient de la reconstruction, de la fonderie, de l’usinage ou de l’interprétation du contrôle avant de modifier le modèle. L’adapter à un écart de coulée isolé peut figer un problème de procédé dans la conception.
Précisez également ce que démontre une première pièce conforme : un échantillon d’une version satisfait-il aux exigences, ou la qualification du procédé pour une production continue est-elle achevée ? Distinguez ces affirmations dans les documents de livraison.

Une bibliothèque de pièces numériques doit contenir plus qu’un STL
Si le projet ne conserve qu’un maillage imprimable, la commande suivante peut encore manquer de matériau, de méthode d’usinage ou de critères de réception. Un dossier numérique utile doit soutenir la prochaine fabrication maîtrisée.
Conservez au moins les mesures originales, la CAO reconstruite, les plans finis, les exigences matière et état, les données du brut et du procédé, les références d’usinage, le plan de contrôle, les résultats de première pièce et les approbations. Gérez accès et traçabilité des données sous-traitants selon les accords.
Les données originales ne doivent pas être remplacées par le modèle final. Elles constituent les preuves ; le modèle intègre des décisions techniques. Si une cote reconstruite pose problème, il faut pouvoir retrouver ce qui a été mesuré et pourquoi cela a changé.
Distinguez versions de conception et de procédé. Une modification de coulée sans changement de conception doit rester traçable. Une cote d’assemblage modifiée à procédé constant nécessite une nouvelle évaluation des effets.
L’archivage ne transforme pas la production future en une opération d’un clic. Fournisseurs, matériaux, machines et exigences qualité peuvent évoluer. Avant réapprovisionnement, comparez les conditions actuelles au périmètre de validation initial.
Comment évaluer les moules imprimés pour de petites quantités ?
Sans outillage, avec une géométrie complexe et de faibles quantités, les moules imprimés peuvent réduire l’investissement dans des modèles ou boîtes à noyaux. Le coût global comprend toujours mesures, reconstruction, conception du procédé, fonderie, usinage et contrôle.
Un devis d’impression n’est donc pas un devis de pièce de rechange livrée. Le poids matière seul ne donne pas tous les coûts. Pour les pièces critiques, confirmer la conception et la validation peut compter davantage que le moule.
Demandez de séparer frais d’ingénierie initiaux, préparation par lot et coût par pièce. Comparez besoin présent et réapprovisionnements possibles. Avec un outillage original intact et des matériaux et procédés maîtrisés, conserver la route existante peut être plus pertinent.
Le rôle du Cprint 3D SJ-1200 est ici de fabriquer des moules et noyaux en sable. Au départ, fournissez échantillons ou modèles partageables, informations manquantes, usage, taille de lot et exigences de réception. Vérifiez d’abord que les données amont et les conditions de fonderie suffisent.
Pour les pièces anciennes de moteurs, les circuits de refroidissement moteur et les noyaux imprimés explique le lien entre cavités et noyaux. Pour toute la chaîne de fabrication, consultez le guide du procédé de moulage au sable.
Questions fréquentes
La rétroconception est-elle possible avec une seule pièce usée ?
Une première évaluation est possible, mais les informations récupérables sont limitées. Les zones d’usure critiques peuvent demander des pièces associées, des archives ou d’autres mesures. Une seule pièce ne révèle pas automatiquement toutes les cotes d’origine.
Une meilleure précision de scan garantit-elle une pièce plus précise ?
Pas nécessairement. Mesures, références, reconstruction, moulage et usinage influencent le résultat. Un maillage dense ne corrige pas automatiquement de mauvaises décisions ou conditions de fabrication.
Un scan optique courant relève-t-il tous les conduits internes ?
Il ne mesure généralement pas directement les surfaces internes invisibles. Selon la géométrie, envisagez d’autres contrôles, mesures ou documents et identifiez les zones non mesurées directement.
Une première pièce qui se monte peut-elle servir durablement ?
L’assemblage seul ne suffit pas. Confirmez matériau, qualité et validation fonctionnelle selon l’usage. Les pièces critiques pour la sécurité nécessitent particulièrement une approbation spécialisée.
Le modèle numérique supprime-t-il le besoin d’ingénieurs ?
Non. Les données réduisent les préparations répétées, mais chaque fabrication exige la vérification des versions, approvisionnements et exigences qualité. Elles conservent une base technique maîtrisée sans dispenser automatiquement de validation.